¿Cuáles son las diferencias entre el encabezado en frío, el encabezado en caliente y el encabezado tibio?
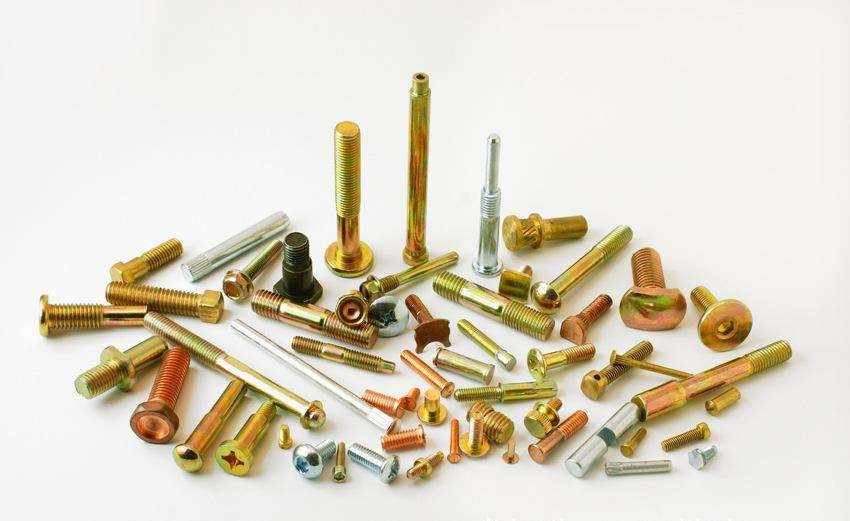
En los procesos de conformado de elementos de fijación, el forjado en frío, el forjado en caliente y el forjado en templado son los principales procesos, adecuados para la producción de pernos, tornillos, tuercas y remaches . Aquí presentamos las diferencias, incluyendo ventajas y desventajas, y comparamos los tres procesos.
Rumbo en frío
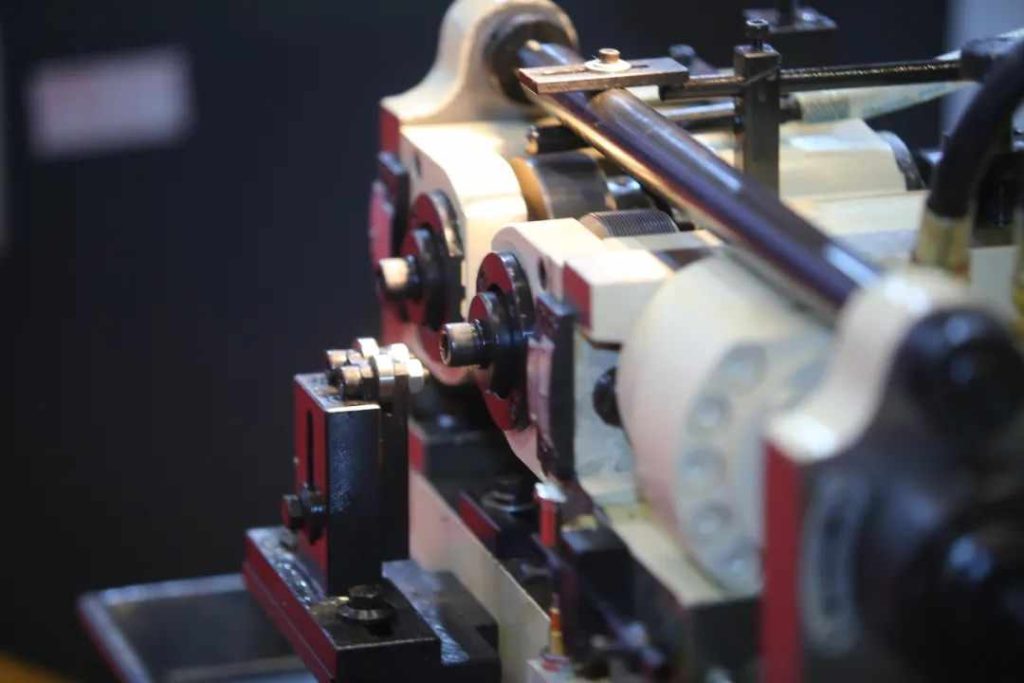
El forjado en frío deforma el metal por debajo de su punto de recristalización y generalmente se lleva a cabo a temperatura ambiente.
Ventajas
El estampamiento en frío mejora la resistencia a la tracción y el límite elástico al tiempo que reduce la ductilidad. El metal más común utilizado en aplicaciones de estampación en frío suele ser el acero al carbono o el acero de aleación de carbono. Generalmente se trata de un proceso de matriz cerrada. Suele ser más económico que el estampado en caliente y el producto final requiere poco acabado. Debido a la mejora de la resistencia del metal mediante el estampado en frío, a veces se pueden utilizar materiales de menor calidad para producir piezas que no se pueden mecanizar ni estampar en caliente.
El encabezado en frío también es menos susceptible a la contaminación y los productos finales tienen un mejor acabado superficial general.
Desventajas
- La superficie del metal debe estar limpia y libre de óxido antes de forjar.
- Mala ductilidad del metal
- Puede producirse tensión residual
- Requiere equipo más grande y pesado
- Necesita un molde de mayor resistencia
rumbo caliente
Durante el encabezado en caliente, el tocho se calienta a una temperatura superior al punto de recristalización del metal mediante calentamiento por inducción o en el horno o estufa de forja.
Esta temperatura extremadamente alta es necesaria para evitar el endurecimiento por deformación de los metales. Debido a que el metal se encuentra en estado plástico, se puede fabricar en formas bastante complejas, conservando ductilidad y tenacidad.
La temperatura de forja promedio requerida para el estampación en caliente de diferentes metales
Acero: 1150 ° C
Aleación de aluminio: 360 520-° C
Aleación de cobre: 700 800-° C
Para forjar algunos metales, como el acero de superaleación, se adopta un tipo de cabezal en caliente llamado forjado isotérmico.
Ventajas
Aquí, la matriz se calienta a una temperatura cercana a la del tocho para evitar el enfriamiento de la superficie de la pieza durante el forjado. En ocasiones, la forja se lleva a cabo en una atmósfera controlada para minimizar la formación de incrustaciones de óxido.
En términos generales, complejo piezas de fijación Se fabrican mediante estampación en caliente, ya que permite que el material se deforme en su estado plástico y el metal es más fácil de procesar.
Factores a considerar en el rumbo en caliente
- Producción de piezas complejas.
- Dimensiones de precisión media y baja
- Bajo estrés o bajo endurecimiento laboral
- Estructura de grano uniforme
- Mayor ductilidad
Desventajas
- Tolerancia de baja precisión
- El material puede deformarse durante el enfriamiento.
- Cambio de la estructura del grano del metal
- Posible reacción química entre la atmósfera circundante y el metal.
Encabezado cálido
El encabezado en caliente se lleva a cabo por debajo de la temperatura de recristalización pero por encima de la temperatura ambiente, lo que supera las deficiencias del encabezado en caliente y el encabezado en frío y obtiene sus ventajas.
Ventajas
En comparación con el cabezal en caliente, la tolerancia se puede controlar con mayor precisión y se produce una menor formación de incrustaciones de óxido. En comparación con el encabezado en frío, el costo de procesamiento es menor, se reduce el endurecimiento del trabajo y se mejora la ductilidad.
Comparación de Encabezado en Frío, Encabezado en Caliente y Encabezado Tibio
1. Aunque el encabezado en frío tiene muchas ventajas, su gran resistencia a la deformación limita el tamaño de las piezas.
2. Aunque el encabezado en caliente puede reducir la resistencia a la deformación de los materiales, debido a los problemas de oxidación, descarburación y expansión térmica causados por el calentamiento, la precisión dimensional y la calidad de la superficie de los productos se reducen. Por lo tanto, generalmente se requiere un proceso de corte extenso para poder utilizarlo como producto final.
3. El calentamiento consiste en calentar la pieza en bruto a una temperatura adecuada por debajo de la temperatura de recristalización del metal para la extrusión. Debido al calentamiento del metal, la resistencia a la deformación de la pieza en bruto se reduce y el conformado es fácil. Se puede reducir el tonelaje de la prensa y prolongar la vida útil de la matriz. Sin embargo, es diferente del encabezado en caliente porque la posibilidad de oxidación y descarburación es pequeña cuando se calienta en un rango de temperatura relativamente bajo, y las propiedades mecánicas del producto no son diferentes de las de los productos de encabezado en frío. En particular, los materiales que son difíciles de mecanizar a temperatura ambiente, como el acero inoxidable, el acero con alto contenido de carbono y algunos aceros con alto contenido de cromo, pueden volverse mecanizables o fáciles de mecanizar durante el estampado en caliente.
4. El estampación en caliente no solo es adecuado para materiales difíciles de mecanizar con alta resistencia a la deformación, sino también para acero con bajo contenido de carbono que también es adecuado para el estampación en frío, porque el estampación en caliente tiene la ventaja de facilitar la producción continua. Durante el encabezado en frío, generalmente se requiere realizar un recocido de ablandamiento con anticipación antes del procesamiento, y también se requiere un tratamiento de recocido entre cada proceso de encabezado en frío. El tratamiento de pasivación debe realizarse antes del encabezado en frío, lo que dificulta la organización de una producción continua. Se puede omitir el recocido entre cada proceso, y también se puede omitir el tratamiento de la superficie, lo que permite organizar una producción continua. Al menos se pueden reducir muchos procesos auxiliares.
5. El encabezado en caliente puede adoptar una gran deformación, por lo que se puede reducir el número de procesos. El costo del molde también se puede reducir en gran medida y no se requieren equipos de forjado y prensado de alto precio con una rigidez extremadamente alta. Se puede utilizar equipo general de forja y prensado. Por lo tanto, aunque el encabezado en caliente necesita calentar el metal, el costo total de procesamiento es relativamente barato.
6. En la actualidad, el lubricante utilizado para el encabezado en caliente no es completamente satisfactorio. Al mismo tiempo, también faltan algunos datos reales sobre el procesamiento y todavía quedan muchos problemas técnicos por resolver.
Resumen
En este artículo se analizan los procesos de estampado en frío, estampado en caliente y estampado tibio, a través de la comparación de los tres procesos, se pueden seleccionar los métodos de conformado más apropiados para el proceso de fabricación de sujetadores.