5 puntos clave que debes saber sobre la estampación de metal embutido profundo
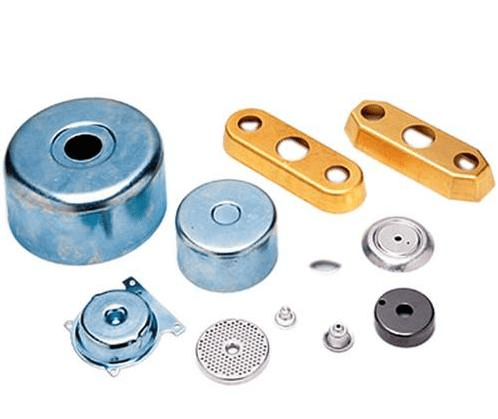
El estampado de metal por embutición profunda se utiliza para crear piezas metálicas complejas y precisas, especialmente aquellas con forma de copa profunda. Este proceso es una forma avanzada de estampado de metal que consiste en la deformación de una lámina plana de metal para convertirla en una pieza tridimensional, utilizando una matriz y una prensa.
Índice
Comprender los conceptos básicos de Estampado de metal de embutición profunda
La embutición profunda es una forma de conformación de chapa metálica en la que una chapa metálica plana se introduce en la cavidad de una matriz mediante la acción de un punzón. La lámina de metal se coloca sobre una matriz y el punzón la presiona en la matriz para crear la forma deseada. El término “embutición profunda” generalmente se refiere a la producción de piezas que son más profundas que el diámetro de la pieza en bruto.
Ventajas clave
- Alta Precisión y Consistencia: embutido profundo estampado Es capaz de producir piezas de alta precisión con tolerancias estrictas. El proceso se puede automatizar para la producción en masa, lo que garantiza una calidad constante en lotes grandes.
- Resistencia y durabilidad:El proceso de embutición profunda fortalece el material debido al endurecimiento por trabajo. Las piezas producidas mediante embutición profunda suelen ser más resistentes y duraderas que las fabricadas con otros métodos de fabricación.
- Eficiencia materialDado que el proceso implica un desperdicio mínimo, la estampación de metal profunda es rentable y respetuosa con el medio ambiente. El material se utiliza eficientemente y se minimizan los desechos.
- Geometrías complejas:La capacidad de crear formas complejas y piezas profundas con distintos espesores hace que el embutido profundo sea ideal para producir componentes intrincados que se utilizan en una amplia gama de industrias.
- Rentable para la producción en masa:Una vez fabricadas las matrices, la estampación de metal embutido profundo resulta muy rentable para producir grandes cantidades de piezas idénticas, ya que el proceso se puede automatizar para la fabricación en grandes volúmenes.
El proceso de estampación de metal por embutición profunda
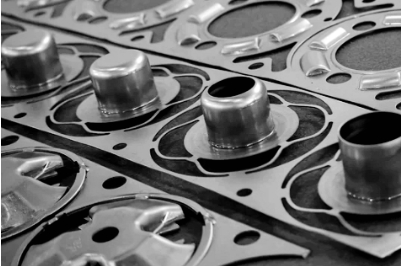
Este diagrama describe los pasos clave del proceso de estampado de metal por embutición profunda, desde la selección del material hasta el producto final, garantizando la creación de piezas de estampado de metal duraderas y de alta precisión.
| Paso | Mareas Ideales para Lecciones |
| 1. Selección de materiales | El proceso comienza con la elección de un material de chapa metálica adecuado (normalmente acero, aluminio o latón) en función de las propiedades requeridas para el producto final. |
| 2. Preparación del espacio en blanco | Se corta una lámina plana de metal, llamada “pieza en blanco”, al tamaño y forma requeridos. Este espacio en blanco es el material de partida para el proceso de estampación. |
| 3. Diseño y configuración de la matriz | Se diseña un troquel de estampación personalizado y configurar en función de la geometría y el material de la pieza. La matriz incluye el punzón, la cavidad de la matriz y otros componentes utilizados para formar la pieza. |
| 4. Punzonado y conformado | La pieza en bruto se coloca en la matriz, donde un punzón presiona el metal en la cavidad de la matriz, formando gradualmente la forma deseada. Este proceso puede implicar múltiples etapas de dibujo y estiramiento. |
| 5 Lubricación | Se aplican lubricantes a la matriz y al metal para reducir la fricción, minimizar el desgaste de las herramientas y mejorar la formabilidad del metal. |
| 6. Dibujo | El metal se introduce más profundamente en la matriz a medida que el punzón continúa aplicando presión, alargándolo y dándole forma. La profundidad del dibujo es un factor crítico para el éxito del proceso. |
| 7. Redibujar (si es necesario) | Si la pieza requiere un dibujo adicional para alcanzar la profundidad o complejidad deseada, la pieza se vuelve a dibujar utilizando una serie de matrices. |
| 8. Recorte y acabado | Una vez formada la pieza, se recorta cualquier exceso de material (rebaba) y se aplican procesos de acabado adicionales (como alisado o desbarbado) para garantizar que la pieza esté lista para su uso. |
| 9. Inspección y control de calidad | Se inspecciona la pieza final para comprobar su precisión, dimensión y acabado de la superficie. Se realizan controles de calidad para garantizar que la pieza cumpla con las especificaciones. |
| 10. Producto final | Una vez que la pieza pasa la inspección, está lista para su uso o para su posterior ensamblaje en productos más grandes. |
Materiales utilizados en la estampación de metales por embutición profunda
Esta tabla proporciona una descripción general de los materiales utilizados en el estampado de metal embutido profundo, destacando sus propiedades únicas y aplicaciones típicas. Cada material es seleccionado en función de las necesidades específicas del producto, garantizando un alto desempeño en su respectiva industria.
| Material | Mareas Ideales para Lecciones | Caracteristicas claves | Aplicaciones comunes |
| Acero | Un material ampliamente utilizado debido a su resistencia, durabilidad y versatilidad. | Alta resistencia, tenacidad, buena formabilidad y rentabilidad. | Piezas de automóviles, maquinaria industrial, componentes de electrodomésticos. |
| Aluminio: | Ligero y resistente a la corrosión, a menudo utilizado en las industrias aeroespacial y automotriz. | Ligero, resistente a la corrosión, buena formabilidad, no magnético. | Componentes aeroespaciales, paneles de carrocería de automóviles, electrónica de consumo. |
| Latón | Una aleación de cobre y zinc, conocida por su maquinabilidad y resistencia a la corrosión. | Excelente resistencia a la corrosión, buena conductividad eléctrica y maleabilidad. | Componentes eléctricos, accesorios de plomería, artículos decorativos. |
| Cobre | Un metal altamente conductor utilizado para aplicaciones que requieren buenas propiedades eléctricas. | Excelente conductividad eléctrica, resistente a la corrosión, suave y maleable. | Conectores eléctricos, intercambiadores de calor, componentes de fontanería. |
| Acero Inoxidable | Una aleación resistente a la corrosión, a menudo utilizada en entornos hostiles. | Alta resistencia a la corrosión, durabilidad, resistencia y formabilidad. | Dispositivos médicos, piezas aeroespaciales, electrodomésticos de cocina. |
| Aleaciones de níquel | Conocidos por su capacidad para funcionar en ambientes corrosivos y de alta temperatura. | Alta resistencia al calor, resistencia a la corrosión y durabilidad. | Piezas aeroespaciales, equipos de procesamiento químico, turbinas de gas. |
| Titanium | Conocido por su relación resistencia-peso y resistencia a la corrosión. | Ligero, fuerte, altamente resistente a la corrosión y altas temperaturas. | Aeroespacial, implantes médicos, piezas de automoción de alto rendimiento. |
| Acero al Carbón | Un material de bajo costo ampliamente utilizado para una variedad de aplicaciones. | Fuerte, resistente al desgaste, rentable, pero propenso a la corrosión sin recubrimiento. | Piezas de automoción, componentes de construcción, maquinaria industrial. |
| Acero galvanizado | Acero recubierto de zinc para mejorar la resistencia a la corrosión. | Resistente a la corrosión, rentable y duradero en condiciones exteriores. | Equipamiento para exterior, paneles de carrocería, construcción. |
Aplicaciones del estampado de metal embutido profundo
Este gráfico proporciona una visión integral del estampado de metal embutido profundo en diversas industrias e ilustra tanto el propósito como las aplicaciones prácticas de la técnica.
| Experiencia | Mareas Ideales para Lecciones | Aplicaciones clave |
| Motorium | La estampación profunda se utiliza para producir piezas ligeras y resistentes para vehículos. | Paneles de carrocería (puertas, capós, guardabarros), piezas de chasis, tanques de combustible |
| Aeroespacial | Se utiliza para piezas críticas ligeras y de alta resistencia para la seguridad y el rendimiento de las aeronaves. | Paneles de aeronaves (revestimiento, fuselaje, ala), componentes de motor, piezas estructurales |
| Electrónica | Produce piezas precisas y duraderas para dispositivos y productos electrónicos de consumo. | Carcasas para electrónica (smartphones, tablets), Conectores, Componentes de batería |
| Bienes de consumo | Ideal para crear piezas metálicas duraderas y rentables en artículos del hogar. | Electrodomésticos de cocina, Herrajes para muebles, Luminarias |
| Dispositivos médicos | Proporciona componentes de alta precisión necesarios en instrumentos y dispositivos médicos. | Instrumentos quirúrgicos, implantes y prótesis, carcasas de dispositivos médicos |
| Capacitador de Alto Voltaje para la Industria: Rendimiento y Fiabilidad | Produce piezas duraderas para maquinaria y equipos utilizados en entornos industriales hostiles. | Componentes de máquinas (engranajes, carcasas, cojinetes), bombas y válvulas, herramientas y piezas de maquinaria |
| Petróleo y Gas | Crea piezas confiables y de alta resistencia para soportar condiciones extremas en la producción de energía. | Componentes de tuberías (bridas, conectores), piezas de yacimientos, brocas y revestimientos |
| Componentes eléctricos | Se utiliza para crear carcasas protectoras y conectores para dispositivos y sistemas eléctricos. | Carcasas de conectores, cuadros de distribución, armarios eléctricos |
| Alimentos y Bebidas | La estampación profunda garantiza embalajes y equipos seguros y duraderos para la manipulación de alimentos. | Latas y contenedores (bebidas, envases de alimentos), Equipos de procesamiento de alimentos, Componentes de embalaje |
Desafíos y Soluciones en Estampación de Metales Embutidos Profundos
1. Defectos del material: arrugas y desgarros
Desafío
Las arrugas y los desgarros son problemas comunes que ocurren cuando el material metálico no se introduce de manera uniforme en la matriz. Las arrugas generalmente se producen cuando hay un flujo insuficiente de material o cuando el material queda atrapado en determinadas áreas. El desgarro, por otro lado, ocurre cuando se excede la resistencia a la tracción del material, dando lugar a fracturas o rajaduras.
Soluciones
- Lubricación adecuada:La aplicación del lubricante correcto ayuda a reducir la fricción entre el material y la matriz, lo que permite un flujo más suave del material. La lubricación ayuda a prevenir las arrugas al permitir que el metal se mueva libremente a medida que se estira.
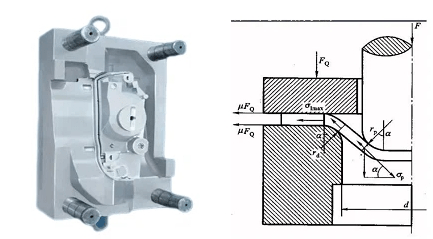
- Diseño de matriz optimizado:Ajustar la geometría de la matriz y el punzón, como agregar radios en las esquinas y aumentar las holguras de la matriz, puede ayudar a reducir las posibilidades de que se produzcan arrugas y desgarros.
- Pre-estiramientoEn algunos casos, estirar previamente el material antes de estirarlo puede ayudar a distribuirlo de manera más uniforme, reduciendo las concentraciones de tensión que provocan desgarros.
- Selección de Materiales: Elegir estampado de metal con el medio ambiente Con una buena formabilidad y un espesor apropiado para la aplicación específica se puede minimizar el riesgo de arrugas y desgarros.
2. Espesor de pared inconsistente
Desafío
Durante el proceso de embutición profunda, mantener un espesor de pared constante puede resultar difícil, especialmente cuando se producen piezas con diferentes profundidades o geometrías complejas. El metal puede adelgazarse o distribuirse de manera desigual, lo que puede afectar el rendimiento y la resistencia de la pieza final.
Soluciones
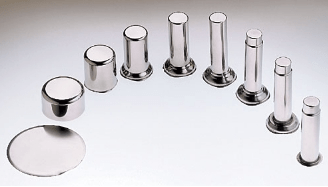
- Múltiples etapas de dibujo:El uso de operaciones de dibujo de varias etapas puede ayudar a distribuir uniformemente el material y reducir la probabilidad de variación del espesor. Este enfoque implica aumentar gradualmente la profundidad de la pieza utilizando una serie de matrices progresivamente más pequeñas.
- Parámetros de control de dibujo:Ajustar la velocidad, la presión y la lubricación del trefilado puede ayudar a mantener una distribución uniforme del material, especialmente para trefilados más profundos.
- Precalentamiento del material:Calentar ligeramente el material antes del embutido profundo puede mejorar su ductilidad y formabilidad, lo que permite un espesor de pared más uniforme en toda la pieza.
3. Costos de desgaste de matrices y herramientas
Desafío
Las matrices y punzones utilizados en la estampación profunda de metales están sujetos a desgaste debido a las elevadas fuerzas y presiones involucradas en el proceso. Los costos de herramientas pueden ser altos y el mantenimiento o reemplazo frecuente de matrices puede aumentar el costo general de producción.
Soluciones
- Uso de materiales de herramientas más duros:El uso de materiales de herramientas más duraderos, como carburo o acero de alta velocidad (HSS), puede prolongar significativamente la vida útil de matrices y punzones.
- Recubrimientos de herramientas:La aplicación de recubrimientos como nitruro de titanio (TiN) o recubrimientos de carburo puede reducir el desgaste, mejorar la vida útil de las herramientas y reducir la frecuencia de mantenimiento.
- Mantenimiento regular de herramientas:Las inspecciones programadas y el mantenimiento de las herramientas son fundamentales para evitar un desgaste excesivo que puede provocar defectos en las piezas que se producen. Mantener las matrices y punzones afilados y bien conservados garantiza un rendimiento óptimo.
4. Acabado superficial deficiente
Desafío
Las piezas embutidas profundamente suelen estar sujetas a imperfecciones superficiales, como arañazos, abolladuras u oxidación. Estas imperfecciones son problemáticas, especialmente cuando las piezas estarán expuestas a aplicaciones orientadas al consumidor, como electrónica o carrocería de automóviles.
Soluciones
Para mejorar el acabado de la superficie, la aplicación de una lubricación adecuada durante el proceso de embutición es esencial, ya que reduce la fricción y protege el material de daños. Además, mantener las superficies de los troqueles limpias y lisas reduce las posibilidades de que aparezcan imperfecciones en la superficie. Se pueden utilizar técnicas de posprocesamiento como pulido, arenado o aplicación de recubrimientos protectores para mejorar aún más la calidad de la superficie. Para ciertos materiales, la aplicación de una película protectora durante el proceso de trefilado puede ayudar a reducir la oxidación y las manchas, especialmente cuando se trabaja con metales propensos a la corrosión.
5. Altos costos de instalación
Desafío
El embutido profundo requiere matrices y herramientas de precisión, cuyo diseño, fabricación y montaje pueden resultar costosos. Para producciones de pequeño volumen, la inversión inicial en herramientas puede hacer que el proceso resulte prohibitivamente costoso.
Soluciones
- Matrices modulares y compartidas:Para la producción de prototipos o lotes pequeños, los fabricantes pueden utilizar matrices compartidas o modulares que se pueden adaptar para diferentes piezas, lo que reduce el costo de creación de matrices.
- Diseño para Manufactura (DFM)::La colaboración temprana entre ingenieros de diseño y fabricantes puede garantizar que las piezas se diseñen teniendo en cuenta la capacidad de fabricación. Esto reduce la complejidad de las herramientas necesarias y disminuye los costos de instalación a largo plazo.
- Prototipos Rápidos:Técnicas como la impresión 3D pueden ayudar a crear productos de bajo costo. rápido prototipos de la estampado matrices y herramientas, reduciendo los costos de instalación para nuevos diseños y acortando los plazos de entrega.
6. recuperación elástica
Desafío
La recuperación elástica es la tendencia del material a volver parcialmente a su forma original después de ser deformado. Esto ocurre debido a la recuperación elástica del material, especialmente cuando se estira más allá de su punto de rendimiento. El efecto elástico puede generar imprecisiones dimensionales en la pieza final, requiriendo ajustes adicionales.
Soluciones
- Sobreformación:Uno de los métodos más comunes para compensar la recuperación elástica es sobreformar ligeramente la pieza. Al empujar el material más allá de la forma final deseada durante el proceso de dibujo, el material puede volver a la forma correcta a medida que recupera su forma original.
- Predicción del springbackSe puede utilizar un software de simulación avanzado para predecir los efectos de la recuperación elástica durante la fase de diseño. Al incorporar los efectos de la recuperación elástica en el diseño, los fabricantes pueden ajustar los parámetros de herramientas y conformado con antelación para reducir errores.
- Selección de Materiales:El uso de materiales con un módulo elástico más bajo o un límite elástico más alto puede ayudar a reducir la cantidad de recuperación elástica, mejorando la precisión dimensional.
7. Complejidad del diseño de herramientas y matrices
Desafío
Para piezas altamente complejas, el diseño de herramientas y matrices requerido para el embutido profundo puede resultar complejo y desafiante. Las geometrías complejas, como aquellas con múltiples radios, socavados o secciones profundas, pueden dificultar el diseño y la producción de las matrices.
Soluciones
- Software CAD/CAE avanzadoEl software de diseño asistido por computadora (CAD) y de ingeniería asistida por computadora (CAE) permiten la simulación del proceso de embutición profunda, lo que ayuda a los diseñadores a anticipar problemas como problemas de flujo de material, arrugas y desalineación antes de que comience la producción real.
- Diseño de troqueles progresivos:Las matrices progresivas, que utilizan una serie de pasos para formar gradualmente la pieza, se pueden utilizar para piezas con características más complejas. Este enfoque puede reducir la dificultad del diseño de matrices y mejorar la eficiencia al automatizar el proceso de producción.
- Colaboración con expertos en herramientas:Colaborar con ingenieros y diseñadores de herramientas experimentados puede ayudar a abordar las complejidades del diseño de matrices para piezas embutidas profundas, garantizando que el diseño cumpla con los requisitos funcionales y de costos del proyecto.
Conclusión
Con los avances continuos en materiales, herramientas y automatización, el estampado de metal embutido profundo sigue siendo un método de fabricación vital para producir componentes duraderos y de alta precisión. Su capacidad de combinar eficiencia, rentabilidad y calidad superior del producto lo convierte en un proceso indispensable en las aplicaciones industriales modernas.