Como melhorar o acabamento da superfície na retificação CNC?
Na manufatura de precisão, um melhor acabamento superficial é fundamental para a funcionalidade, a aparência e a precisão dimensional. A retificação CNC é um processo muito importante para a fabricação de peças com tolerâncias rigorosas e altos requisitos de acabamento, especialmente nas indústrias aeroespacial, de equipamentos médicos e de moldes. Este artigo destaca as principais estratégias e fatores para aprimorar o acabamento superficial durante a retificação CNC.
Conteúdo
Principais fatores que afetam o acabamento da superfície na retificação CNC
1. Seleção de rebolo
Os rebolos estão entre os elementos mais cruciais que influenciam o acabamento superficial . O tipo de abrasivo, o tamanho, o tipo de liga, o tamanho e a estrutura dos rebolos afetam o método de remoção de material da peça. Grãos mais grossos removem material mais rapidamente e deixam uma superfície mais áspera, enquanto grãos mais finos proporcionam superfícies mais lisas, porém com taxas de remoção menores.
Por exemplo, abrasivos à base de nitreto de boro cúbico (CBN) e diamante podem ser a melhor escolha para materiais duros, oferecendo a mais alta durabilidade e acabamento de qualidade. O tipo de liga que você escolher, seja vitrificada, resina ou metal, também influencia na forma como a roda mantém sua forma e remove os abrasivos desgastados.
2. Preparação e retificação de rodas
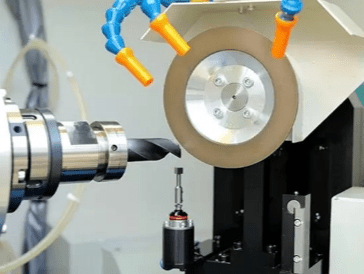
Com o passar do tempo, os rebolos perdem o fio de corte e ficam cobertos de detritos ou vidrados. A retificação ajuda a restaurar a capacidade de corte do rebolo, removendo grãos opacos e expondo novas superfícies ásperas. A retificação garante que o rebolo permaneça na forma e concentricidade desejadas. Ambas são cruciais para evitar trepidação, remoção irregular de material e acabamento superficial insatisfatório. A falta de consistência na retificação ou a omissão desta etapa geralmente resulta em acabamento de baixa qualidade e problemas dimensionais.
3. Rigidez e estabilidade da máquina
A resistência estrutural de uma retificadora CNC tem um impacto significativo no acabamento da superfície. Máquinas com excelente rigidez e precisão minimizam deflexões e vibrações durante o desbaste, o que garante um processo de corte estável e estável. Qualquer flexão ou desalinhamento mecânico pode causar marcas de vibração ou ondulações na superfície. Guias lineares de precisão, fusos sólidos e sistemas de acionamento bem tensionados podem contribuir para superfícies mais lisas.
4. Parâmetros do processo
Parâmetros de corte como a taxa de avanço e a velocidade do disco, bem como o comprimento do corte, estão todos relacionados à qualidade da superfície. A taxa de avanço mais lenta e as velocidades mais altas do disco normalmente resultam em acabamentos de maior qualidade, devido à redução da força exercida sobre cada grão abrasivo e à limitação dos danos térmicos.
Além disso, o uso de uma profundidade de corte menor nos passes de acabamento pode ajudar a reduzir o estresse e o atrito. Isso cria uma textura superficial mais refinada. Configurações incorretas de parâmetros podem causar calor excessivo, escoamento inadequado de cavacos e superfícies de baixa qualidade.
5. Aplicação do líquido de arrefecimento
O fornecimento eficiente de refrigerante é crucial para regular o calor e remover as limalhas resultantes da retificação. O fornecimento insuficiente de refrigerante pode resultar em incêndio, danos às superfícies ou dispersão do material. A seleção correta do refrigerante e o posicionamento adequado dos bicos garantem resfriamento e lubrificação consistentes em toda a área de retificação. Para aplicações de alta precisão, sistemas de refrigeração de alta pressão ou névoa são comumente utilizados para manter um ambiente térmico perfeito e evitar a degradação da superfície.
6. Propriedades do material da peça de trabalho
A substância processada pode ter um impacto direto no acabamento superficial obtido. Materiais duros e resistentes, como cerâmica, exigem abrasivos específicos e parâmetros de acabamento delicados, enquanto metais pastosos ou macios, como alumínio, podem obstruir o rebolo e criar textura irregular. A dureza, a composição e a microestrutura do material devem ser consideradas na seleção do equipamento de retificação para evitar defeitos como microfissuras, manchas ou desgaste excessivo do rebolo.
7. Ambiente e Manutenção da Máquina
Condições ambientais como mudanças de temperatura, vibração de equipamentos vizinhos e manutenção inadequada da máquina podem afetar o acabamento da superfície. O equipamento deve ser instalado em ambientes com temperatura controlada, sem fontes externas de vibração. A recarga por meio de testes dos sistemas de lubrificação, calibração dos eixos e substituição de peças desgastadas resultará na mesma qualidade de retificação e acabamento de alta qualidade.
Técnicas de otimização para melhorar o acabamento da superfície durante Moagem CNC Processo
1. Otimizando Parâmetros de Moagem
Ajustar os parâmetros de retificação está entre as maneiras mais eficientes de melhorar o acabamento superficial. Taxas de avanço reduzidas permitem que cada partícula abrasiva remova menos material em um único movimento, resultando em superfícies mais lisas. Além disso, aumentar a velocidade do disco resulta em uma retificação mais precisa, pois o tempo de contato entre os discos e as peças é reduzido.
Uma profundidade de corte menor nos passes de acabamento pode reduzir a força aplicada à retificação no processo de geração de calor, bem como a deformação da superfície. No entanto, esses benefícios geralmente ocorrem em detrimento dos tempos de ciclo e exigem um equilíbrio entre eficiência e qualidade do acabamento.
2. Selecionando a roda de desbaste apropriada
O tipo de esmerilhadeira utilizada tem um impacto significativo na superfície final. Selecionar um rebolo com grãos de granulometria maior (por exemplo, 180-400) reduzirá significativamente a rugosidade da superfície. Os materiais abrasivos devem ser adequados à dureza e às características térmicas da peça.
Por exemplo, rebolos de CBN são ideais para aço temperado, enquanto rebolos diamantados são mais adequados para carbonetos e cerâmicas. Além disso, o uso de rebolos com classes macias pode promover a autoafiação, o que ajuda a garantir um contato consistente e a evitar a queima da superfície.
3. Ajuste e endireitamento eficaz de rodas
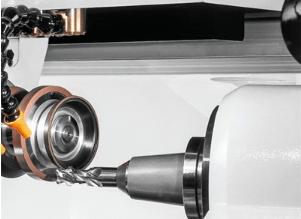
A retificação e o acerto do disco são essenciais para melhorar o perfil de corte e garantir uma remoção uniforme do material. A retificação regular melhora a superfície do disco, remove partículas obstruídas e expõe partículas afiadas e abrasivas, resultando em um acabamento mais liso e de qualidade.
A retificação é uma forma de garantir que a roda opere de maneira consistente, sem desvios axiais ou radiais, que podem causar o aparecimento de padrões irregulares e vibrações na peça. Sistemas automatizados de retificação em processo aumentam a consistência e reduzem o tempo de reparo.
4. Implementando passes Spark-Out
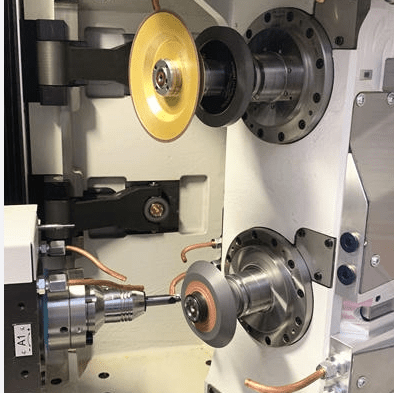
Passes de centelhamento permitem que os discos se movam ao redor da peça sem avanço adicional. Este processo elimina os picos residuais e também corrige pequenos desvios de forma devido à deflexão dos discos ou outras características do material. A incorporação de vários passes de centelhamento no estágio final do ciclo melhora drasticamente a consistência das superfícies, especialmente em componentes com tolerâncias apertadas.
5. Aprimorando os sistemas de distribuição de refrigerante
A aplicação correta do líquido de arrefecimento é crucial para garantir a integridade da superfície. O líquido de arrefecimento é útil para reduzir a temperatura de retificação, além de remover cavacos e lubrificar a área de retificação. O uso de sistemas de arrefecimento de alta pressão ou bicos com tamanhos ajustáveis pode proporcionar maior penetração na zona de contato da retificação.
Isso reduz o acúmulo de calor e ajuda a prevenir imperfeições superficiais, como queimaduras, descoloração ou microfissuras. A filtragem regular do líquido de arrefecimento ajuda a prevenir a contaminação e melhora a consistência da retificação.
6. Aproveitando o Controle Adaptativo e o Monitoramento de Processos
As mais recentes máquinas de retificação CNC incorporam dispositivos de controle inteligentes que monitoram variáveis como carga de rotação, vibração e temperatura. Esses sistemas ajustam automaticamente as condições de retificação para garantir o desempenho e a qualidade ideais da superfície.
Por exemplo, se um sistema detectar um aumento na carga devido ao embotamento da roda, causando o processo de dressagem ou redução da taxa de avanço em tempo real, mecanismos de feedback inteligentes podem melhorar a consistência e a qualidade do acabamento em diversas condições do lote.
7. Considerações ambientais e de manutenção
Um ambiente de retificação estável é frequentemente negligenciado, mas é crucial para garantir uma qualidade de acabamento uniforme. Flutuações de temperatura externas podem desencadear expansão térmica nas peças da máquina, o que pode resultar em variações no acabamento.
A retificação CNC deve ser realizada em áreas climatizadas e as vibrações geradas por máquinas próximas devem ser reduzidas. A manutenção regular das guias, dos rolamentos do fuso e dos fusos de esferas também é vital para manter a precisão da máquina e minimizar a trepidação.
8. Preparação do material da peça de trabalho
O acabamento superficial não é controlado apenas durante a retificação, mas também no pré-processamento em usinagem CNC . Garantir que a peça esteja livre de sujeira, carepa ou rugosidade excessiva antes do processo de retificação pode tornar o processo mais eficiente e melhorar o resultado final. Em certos casos, as operações de retificação antes do torneamento ou fresamento devem ser otimizadas para minimizar a rugosidade da primeira superfície.
Considerações sobre materiais na retificação CNC
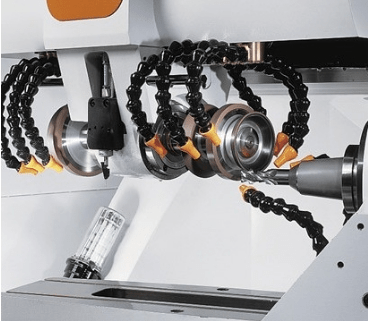
Este gráfico descreve como diferentes propriedades dos materiais afetam as estratégias de retificação CNC e a qualidade do acabamento superficial.
| tipo de material | Particularidades | Desafios | Dicas de otimização |
| Aço endurecido | Alta dureza, excelente resistência ao desgaste | O risco de queimaduras Desgaste da roda | Use alto fluxo de refrigerante para reduzir a profundidade de corte e diminuir a taxa de avanço |
| Carboneto | Extremamente resistente e quebradiço | Microfissuras e danos térmicos | Use baixa pressão de retificação. Discos diamantados com liga de resina |
| Aço inoxidável | O material é forte e endurece facilmente. | Manchas, sensibilidade ao calor | Aplicação agressiva de refrigerante com taxa de alimentação moderada |
| Alumínio: | Flexível, macio e suscetível a rodas de carga | Manchas na superfície, entupimento das rodas | Utilize rodas de estrutura aberta, pequenos cortes e alta pressão de refrigerante |
| Titânio | Reativo, baixa condutividade térmica | Vitrificação de rodas, craqueamento térmico | Utilize rodas afiadas, controle o calor e use bastante fluido de arrefecimento |
| Ferro fundido | Frágil, boa usinabilidade | Geração de poeira, lascas de borda | Use névoa de refrigerante ou seque e reduza a velocidade da roda |
| Cerâmica | Extremamente duro, quebradiço e resistente | Lascamento, alto desgaste nas ferramentas | Utilize uma baixa taxa de avanço, bem como uma velocidade lenta para a roda e um alto fluxo de refrigerante |
| Plásticos e Compósitos | Um ponto de fusão baixo normalmente apresenta cargas com propriedades abrasivas | Delaminação, derretimento ou obstrução da roda | Use moagem em baixa velocidade, evite acúmulo excessivo de calor |
Ferramentas de medição e inspeção para acabamento de superfície em retificação CNC
Alcançar o acabamento superficial desejado é apenas parte do desafio, e a capacidade de medir e inspecionar esse acabamento com precisão é igualmente crucial. Sem as ferramentas adequadas para medição e inspeção, os fabricantes enfrentam problemas de qualidade, aumento de trabalho e insatisfação do cliente.
Compreendendo as métricas de acabamento de superfície
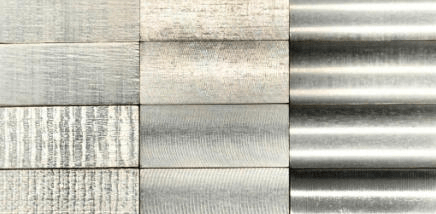
O acabamento superficial é geralmente medido por meio de medições de rugosidade, como R (rugosidade normal aritmética) ou Rz (altura média do pico ao vale), bem como Rt (elevação total do perfil de rugosidade). Essas medições ajudam a definir o grau de lisura ou textura de uma área e influenciam a capacidade das peças de selar, desgastar ou deslizar durante a operação. O melhor método de inspeção depende do nível de precisão necessário, do tipo de material utilizado e também do formato do componente.
| métrico | Nome completo | Definição | Unidade | O que isso indica |
| Ra | Rugosidade média aritmética | A média das diferenças absolutas da linha de superfície média ao longo de um período de amostragem prolongado | Micrômetros (um) | Um indicador geral da suavidade da superfície |
| Rz | Altura Máxima Média do Perfil | A distância vertical média entre os cinco picos com as maiores elevações e os cinco vales com os vales mais profundos | Micrômetros (um) | A extrema rugosidade dos destaques é maior que Ra |
| Rt | Altura total do perfil | A distância vertical que se encontra entre o pico com a maior elevação e o vale com a menor elevação no comprimento da avaliação | Micrômetros (um) | Desvio máximo da superfície |
| Rq | Rugosidade da raiz quadrada média | Raiz quadrada da média dos desvios quadrados da linha média | Micrômetros (um) | Mais propenso a desvios de grandes magnitudes do que Ra |
| Rp | Altura máxima do pico do perfil | A altura do pico é medida da linha média até o pico com o perfil mais alto | Micrômetros (um) | Avalie a maior saliência |
| Rv | Profundidade máxima do vale do perfil | A profundidade do vale da linha mediana até o vale mais profundo | Micrômetros (um) | Avalie o defeito de superfície mais extenso |
| Sk | Profundidade da rugosidade do núcleo | A altura da zona do material central dentro de uma curva de apoio | Micrômetros (um) | A medição de superfícies de apoio resistentes ao desgaste |
Ferramentas comuns para inspeção de superfície
Perfilômetros de contato
Os perfilômetros de contato estão entre as ferramentas mais utilizadas para inspeção do acabamento superficial durante a retificação CNC. Eles utilizam um diamante com ponta de elastômero que rastreia a superfície e mede as alturas e vales ao longo da rota linear. Os dados coletados são então convertidos em números de rugosidade, como Ra ou Rz. Os perfilômetros de contato são altamente precisos e amplamente utilizados em padrões industriais.
No entanto, eles podem não ser apropriados para superfícies delicadas ou geometrias complicadas devido à pressão da caneta e à natureza linear das medições.
Perfilômetros ópticos sem contato
Perfilômetros ópticos sem contato utilizam luz, geralmente luz branca ou interferometria a laser, para observar a superfície sem tocá-la. Esses dispositivos podem criar mapas 2D e 3D de alta qualidade da textura da superfície, capturando detalhes minúsculos com resolução submicrométrica.
São perfeitos para materiais macios e sensíveis ou em aplicações onde o contato com o estilete pode danificar o acabamento. Os métodos sem contato são mais rápidos e adequados para medir superfícies irregulares ou curvas, embora possam ser mais sensíveis à reflexão da superfície, bem como ao ruído ambiental.
Microscopia de Força Atômica (AFM)
A microscopia de força atômica oferece precisão em nanoescala para exames de superfícies ultra-altas, especialmente em microusinagem ou manufatura sofisticada. A AFM faz isso escaneando um objeto pontiagudo sobre a superfície e medindo as forças que atuam sobre ele. Embora ofereça legibilidade incomparável, a AFM é geralmente usada em pesquisas, aplicações baseadas em semicondutores ou nanotecnologia devido à sua natureza complexa, à pequena área a ser escaneada e ao seu custo único.
Testadores de rugosidade de superfície com unidades portáteis
Os rugosímetros portáteis são práticos e flexíveis para uso em inspeções no local ou em linha. Esses dispositivos geralmente se baseiam em medições por contato, porém são projetados especificamente para verificação rápida, e não para relatórios metrológicos completos. Geralmente, são empregados em ambientes de fabricação que exigem feedback imediato, permitindo que os operadores façam ajustes imediatos nos parâmetros de retificação.
Scanners a laser 3D
Os scanners a laser com tecnologia 3D são agora utilizados em aplicações de retificação CNC, particularmente quando se trata de peças CNC personalizadas com formas complexas e formas livres. Eles capturam o contorno completo da superfície, analisando o objeto e criando um modelo digital 3D. Auxiliam não apenas na análise de rugosidade, mas também na detecção de distorções relacionadas à forma e variações dimensionais. Embora normalmente não sejam usados exclusivamente para acabamento de superfícies, esses scanners podem fornecer informações para o controle de qualidade.
Integração com Sistemas CNC e Automação
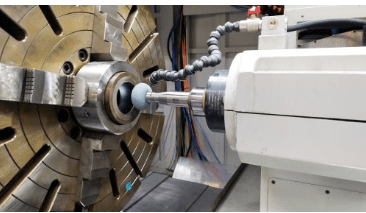
Sistemas avançados de retificação CNC podem integrar a inspeção de acabamentos superficiais diretamente nas linhas de produção, utilizando o medidor em processo e o feedback do sensor. Esses sistemas podem fornecer rastreamento em tempo real de vibração, desgaste da ferramenta ou sinal acústico, que pode ser conectado a padrões no acabamento superficial.
Por meio da combinação de dados de sensores e sistemas de controle de software, os dispositivos são capazes de alterar automaticamente as taxas de avanço ou iniciar processos para preparar a superfície e manter os níveis desejados de acabamento, sem intervenção.
Resumo
A melhoria do acabamento superficial na retificação CNC é um problema multifacetado que deve ser controlado de perto pela seleção de ferramentas, configuração da máquina, parâmetros do processo e condições ambientais. Uma abordagem sistemática, com alta prioridade para a manutenção do rebolo, calibração da máquina e ajuste preciso dos parâmetros, permitirá que os fabricantes obtenham consistentemente acabamentos de alta qualidade que atendem ou excedem os padrões da indústria.