Шероховатость поверхности при обработке на станках с ЧПУ: руководство по параметрам Ra и Rz.
В станках с ЧПУ и высокоточной обработке шероховатость поверхности (чистота поверхности) является одним из важнейших показателей, используемых для оценки качества обработанных деталей. Будь то компоненты аэрокосмической отрасли, медицинские приборы или высокопроизводительные детали автомобильных трансмиссий, превосходная чистота поверхности не только улучшает визуальную эстетику, но и напрямую определяет износостойкость, герметичность, усталостную прочность и точность подгонки.
В данной статье представлены основные понятия, общие параметры, типичные процессы обработки, методы измерения и лучшие практики выбора и определения требований к качеству поверхности деталей, изготовленных с помощью высокоточных станков с ЧПУ.
Содержание
Что такое шероховатость поверхности?
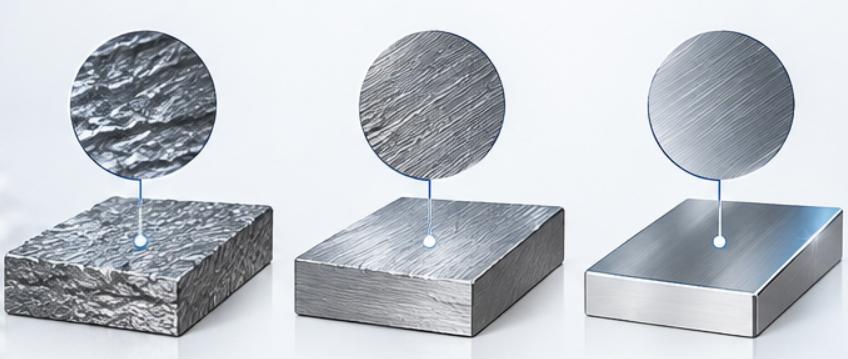
Шероховатость поверхности можно определить как микрогеометрические особенности, имеющие малые расстояния, а также крошечные пики и впадины на обработанной поверхности. Проще говоря, поверхность материала, которая кажется гладкой невооруженным глазом, имеет некоторые «выступы» и «впадины», наблюдаемые под микроскопом или прибором для измерения шероховатости поверхности.
В процессе токарной, фрезерной и сверлильной обработки на станках с ЧПУ на поверхности материала образуется микротекстура из-за трения, сколов, вибрации и нагрева.
Основные параметры развенчаны: Ra против Rz
При указании шероховатости поверхности на инженерных чертежах наиболее часто используются два параметра: Ra и Rz. Они описывают микрогеометрию поверхности с точки зрения «общего среднего значения» и «крайних пиков и впадин» соответственно.
1. Ra (среднее значение шероховатости – среднеарифметическое отклонение профиля)
Определение: Среднее арифметическое абсолютных значений отклонений профиля от средней линии в пределах длины выборки. Проще говоря, это общая средняя высота неровностей поверхности.
Ключевые характеристики:
Высокая стабильность: Поскольку это наиболее распространенный в мире параметр шероховатости, процедура усреднения гарантирует, что любые внезапные скачки или сильные заусенцы не окажут существенного влияния на значение Ra.
Области применения: Подходит для обработки поверхностей общего механического сопряжения, конструкционных и декоративных деталей, а также для общей оценки качества механической обработки.
Общепринятые единицы измерения: микрометры (мкм) или микродюймы (мкдюймы/мкдюймы).
2. Rz (Максимальная высота профиля)
Определение: Вертикальное расстояние между самой высокой вершиной и самой низкой впадиной в пределах длины выборки.
Ключевые характеристики:
Высокая чувствительность: Rz точно обнаруживает редкие, крайне выраженные дефекты поверхности, такие как следы от инструмента, поры, разрывы или острые заусенцы.
Области применения: Часто используется в высокоточных и ответственных условиях, требующих строгой пневматической/гидравлической герметизации, высокой усталостной прочности или удержания масляной пленки (например, корпуса клапанов высокого давления, блоки цилиндров двигателей).
Общее правило пересчета: на практике в машиностроении для обычных поверхностей, обрабатываемых режущим или шлифовальным инструментом, значение Rz обычно примерно в 4–7 раз превышает значение Ra (в зависимости от процесса обработки и состояния инструмента).
Диаграмма шероховатости поверхности станков с ЧПУ
Различные виды операций обработки на станках с ЧПУ и постобработки позволяют получить различные значения шероховатости поверхности. В следующей таблице приведены стандартные значения Ra и примеры их типичного применения — от черновой обработки до сверхточной зеркальной полировки:
| Разработка | Типичное значение Ra (мкм) | Типичное значение Ra (мкдюйм) | Характеристики поверхности и типичные области применения |
| Черновая/газовая резка | 12.5 – 50.0 | 500 – 2000 | Шероховатые, видимые следы разрывов и остатки инструмента; подходит для обработки не соприкасающихся поверхностей, крупных заготовок конструкционного назначения и быстрого удаления материала в некритичных зонах. |
| Черновая фрезеровка / Токарная обработка | 6.3 – 12.5 | 250 – 500 | Видимые следы от инструмента и линии подачи; подходит для несопрягаемых поверхностей общих конструктивных элементов, оснований и внутренних соединителей рамы. |
| Получистовая обработка | 3.2 – 6.3 | 125 – 250 | Незначительные видимые следы от инструмента, слегка шероховатая на ощупь; подходит для общих механических конструкций, стандартных поверхностей с зазором между болтами и некритичных сопрягаемых поверхностей. |
| Стандартная отделка ЧПУ | 1.6 – 3.2 | 63 – 125 | Стандартная для отрасли обработка на станках с ЧПУ; легкое тактильное демпфирование, широко используется для общих механических сопрягаемых поверхностей, корпусов и кронштейнов. |
| Тонкая обработка на станках с ЧПУ | 0.8 – 1.6 | 32 – 63 | Гладкая на ощупь поверхность, следы от инструмента практически не видны невооруженным глазом; подходит для посадки подшипников, направляющих скольжения и поверхностей контакта динамических уплотнений. |
| Прецизионная шлифовка / притирка | 0.2 – 0.8 | 8 – 32 | Исключительно плоская поверхность с легким блеском; подходит для высоконагруженных зубчатых передач, прецизионных валов, гидравлических золотников и вращающихся шеек с высокими требованиями к прочности. |
| Зеркальная полировка / Отделка | ≤0.1 | ≤4 | Обеспечивает зеркальную или оптически прозрачную поверхность (без видимой текстуры); подходит для литьевых полостей, оптических линз, высококачественных косметических деталей и медицинских имплантатов. |
Ключевые факторы, влияющие на шероховатость поверхности, обработанной на станках с ЧПУ.
Качество обработки поверхности детали, изготовленной на станке с ЧПУ, определяется станком, режущими инструментами, параметрами и материалом. В производственной практике четырьмя основными факторами, влияющими на изменение шероховатости, являются:
Настройки параметров резки
Настройка параметров — лучший способ контролировать качество поверхности. Чем выше скорость подачи, тем больше глубина микроскопических зазубрин, оставляемых режущим инструментом; следовательно, чем ниже скорость подачи, тем лучше качество поверхности, поскольку микроскопические скорости подачи используются для получения тонкой обработки. С другой стороны, увеличение скорости вращения шпинделя уменьшает нарост на режущей кромке.
Геометрия инструмента и состояние износа
Геометрия инструмента и состояние режущей кромки играют решающую роль в качестве поверхности. Соответствующее увеличение радиуса закругления вершины инструмента эффективно сглаживает остаточные следы от инструмента. Однако износ инструмента затупляет режущую кромку, превращая процесс чистого резания в принудительное сжатие и разрывание, что приводит к значительному снижению качества поверхности.
Жесткость станков и оснастки
Жесткость всей технологической системы влияет на стабильность резания. Наличие чрезмерного выступа инструмента, плохое зажимание или недостаточная жесткость станка могут легко вызвать вибрацию, которая проявляется в виде волнообразных следов вибрации на поверхности заготовки.
Характеристики материала заготовки
Физические свойства материала определяют механизмы образования стружки. Легко обрабатываемые алюминиевые сплавы (например, AL6061/7075) и латунь образуют короткую стружку, которая легко ломается, что облегчает обработку металлов и получение высококачественных полированных изделий. С другой стороны, такие металлы, как чистый титан, нержавеющая сталь или бескислородная медь, мягкие, но склонны к липкости или плохо проводят тепло, поэтому они прилипают к инструменту.
Как измерить шероховатость поверхности, обработанной на станке с ЧПУ?
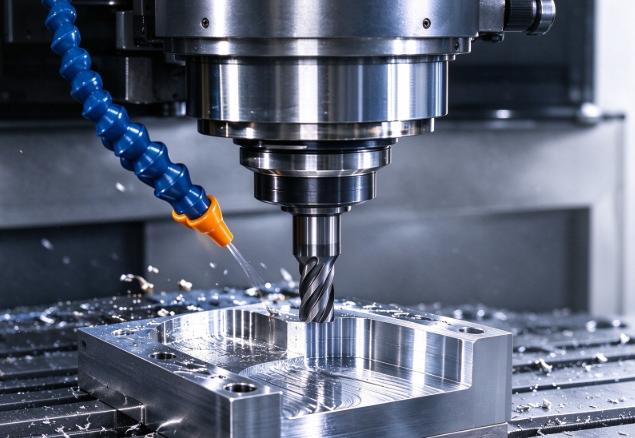
Точное измерение шероховатости поверхности является ключевым аспектом контроля качества (КК) и окончательного контроля качества (ОКК). В станках с ЧПУ основными методами измерения являются контактное профилирование с помощью щупа, бесконтактное оптическое сканирование и методы визуального/тактильного сравнения.
1. Контактные профилометры со щупом — основной выбор в промышленности.
Контактные профилометры являются наиболее широко используемыми инструментами количественного контроля в лабораториях контроля качества и механических цехах.
Принцип работы: Оснащен чрезвычайно тонким алмазным наконечником (обычно радиус кривизны 2 мкм или 5 мкм). В процессе работы приводной механизм перемещает наконечник по поверхности с постоянной скоростью. По мере того, как наконечник поднимается и опускается, преодолевая микроскопические неровности и впадины на поверхности, преобразователь преобразует это механическое движение в электрические сигналы, которые анализируются программным обеспечением системы для определения Ra, Rz и Rt.
Области применения: Регулярно применяется для подавляющего большинства токарных, фрезерных и шлифованных деталей.
Основные протоколы измерений (во избежание ошибок):
Выбор длины отсечки ( λc ): Необходимо учитывать ожидаемое значение шероховатости (общепринятые значения длины отсечки составляют 0.8 мм или 2.5 мм); в противном случае значение Ra может быть неверным.
Направление измерения: Направление движения щупа должно быть перпендикулярно направлению обработки (канавкам). Например, в случае точеных деталей направление должно быть осевым, а не окружным.
2. Бесконтактные оптические профилометры — сверхточная и неразрушающая диагностика.
Для мягких материалов или деталей сверхвысокой точности бесконтактная метрология исключает риск царапин на поверхности заготовки из-за взаимодействия щупа с деталью.
Типы технологий:
Интерферометрия белого света (WLI): это технология, основанная на процессе интерференции световых волн для измерения мельчайших высокоразрешающих различий на поверхности с нанометровой точностью, что делает ее идеальной для сверхточных компонентов.
Лазерная конфокальная микроскопия: пошаговое сканирование с помощью лазера для восстановления трехмерной топографии поверхности, измерения не только Ra (шероховатости линий), но и вычисления Sa (площадной шероховатости).
Области применения: детали с зеркальной полировкой, оптические линзы, медицинские имплантаты, чрезвычайно мягкие материалы (например, чистый алюминий, резина/пластмассы) и сложные трехмерные поверхности с микроструктурой.
Плюсы и минусы: Чрезвычайно быстрый и неразрушающий метод, но стоимость оборудования высока, а поверхности с высокой зеркальной или прозрачностью требуют специальной антибликовой обработки.
3. Стандарты сравнения шероховатости поверхности — экспресс-проверки в цеху.
Принцип работы: Стандартные калиброванные металлические пластины со стандартными значениями Ra (например, 0.8 мкм, 1.6 мкм, 3.2 мкм), изготовленные с помощью различных операций механической обработки (токарная обработка, концевое фрезерование, торцевое фрезерование, шлифование).
Способ выполнения работы: Процарапывание поверхности заготовки, а также стандартной плиты ногтем, одновременно проверяя наличие блеска и следов инструмента при ярком освещении.
Области применения: контроль качества первого изделия в процессе обработки и поиск и устранение неисправностей в цехе.
Ограничения: Полуколичественный метод; в значительной степени зависит от опыта оператора; не может использоваться в качестве количественного доказательства в отчете о проверке КИМ.
Практические советы по измерению шероховатости поверхности на станках с ЧПУ.
Тщательно очистите заготовку.
Перед проведением измерений удалите с заготовки остатки охлаждающей жидкости, стружки и масла с помощью безворсовых салфеток и изопропилового спирта (ИПА). Даже малейшее загрязнение может существенно повлиять на результаты измерений.
Надежно закрепите заготовку и инструмент.
При проведении контактных измерений необходимо убедиться в надежном креплении детали и основания прибора, чтобы предотвратить любые внешние помехи.
Вычислите средние значения по нескольким точкам.
Измерения следует проводить как минимум в трех разных точках детали (спереди, посередине, сзади). Это делается для того, чтобы дефекты в конкретной точке не влияли на весь процесс оценки.
Регулярно калибруйте оборудование
Наконечники стилуса со временем изнашиваются. Профилограф необходимо всегда калибровать перед использованием с помощью высокоточных калибровочных блоков.
Как улучшить и оптимизировать шероховатость поверхности при обработке на станках с ЧПУ?
Для улучшения качества поверхности или снижения шероховатости Ra при обработке на станках с ЧПУ необходим подход, сочетающий в себе обработку в реальном времени и последующую обработку. Настройка параметров процесса наряду с процедурами последующей обработки помогает удовлетворить жесткие требования в следующих ситуациях:
Оптимизация процесса обработки
Для предотвращения микроскопических дефектов поверхности детали необходимо точно регулировать параметры, оборудование и системы, используемые в процессе резки:
Оптимизация параметров резания: В процессе тонкой обработки целесообразно уменьшить скорость подачи, чтобы сократить расстояние между следами от инструмента и уменьшить высоту выемки. В то же время увеличение скорости вращения шпинделя при одновременном уменьшении глубины резания (Ap / Ae) предотвратит образование нароста на режущей кромке.
Использование пластин-зачисток: При токарной или торцевой фрезеровке используйте пластины с плоскими поверхностями зачистки или особой геометрией. Пластины-зачистки «зачищают» микронеровности, создаваемые основной режущей кромкой, что обеспечивает увеличение скорости подачи, а следовательно, и повышение эффективности производства, а также чрезвычайно низкую шероховатость.
Минимизация вылета инструмента: Для обеспечения необходимой глубины обработки при минимальном вылете инструмента из патрона или держателя инструмента, жесткость системы должна быть высокой, поскольку низкая жесткость системы не способствует получению поверхностей с низкой шероховатостью.
Охлаждение и отвод воздуха под высоким давлением: следует использовать охлаждение под высоким давлением, внутреннюю систему охлаждения или направленное охлаждение струями в зону резки. Это позволит снизить тепловыделение во время резки и избежать термической деформации.
Сочетание операций постобработки поверхности
При работе со сверхточной оптикой, высокотехнологичными медицинскими приборами, аэрокосмическими компонентами или декоративными корпусами, где механическая резка достигает своих физических пределов, необходимо использовать постобработку для достижения максимального улучшения качества поверхности:
Механическая/ручная полировка и пескоструйная обработка: Для таких металлов, как алюминий, медь и нержавеющая сталь, ручная или автоматизированная полировка с помощью полировальных кругов, наждачной бумаги или полировальных паст полностью удаляет микроследы от инструмента. Пескоструйная обработка микростеклянными шариками устраняет остаточные напряжения и придает ровную, деликатную матовую текстуру.
Анодирование / Твердое анодирование: Чаще всего используется для деталей из алюминиевых сплавов (6061, 7075). Анодирование после обработки на станках с ЧПУ или твердое анодирование очень полезно для повышения износостойкости, коррозионной стойкости и придания приятного на ощупь и внешнего вида благодаря эффекту герметизации микропор.
Электрополировка: лучше всего подходит для сложных внутренних полостей прецизионных деталей из нержавеющей стали и титановых сплавов. Она использует электрохимический принцип и избирательно удаляет мельчайшие выступы на поверхности, обеспечивая получение идеально ровных и отражающих поверхностей.
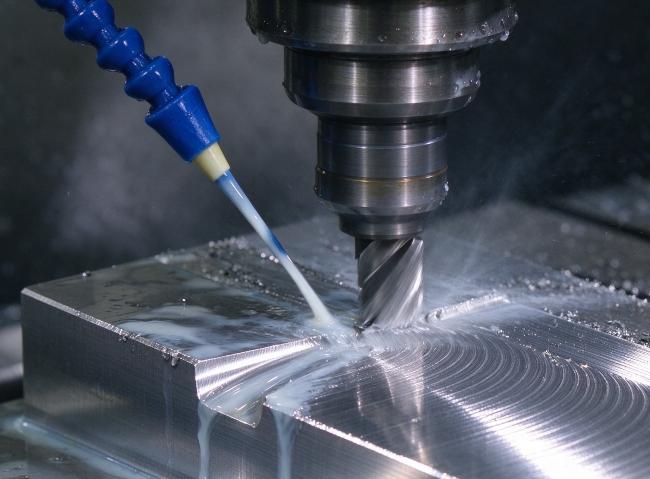
Как выбрать поставщика оборудования для ЧПУ-обработки с учетом требований к качеству поверхности?
Однако в случае аутсорсинга изготовления деталей на заказ покупатели и инженеры, как правило, делают упор на допуски по размерам и игнорируют оценку качества поверхности. Если производитель не может контролировать процесс, поставленные детали могут иметь слишком глубокие следы от инструмента, шероховатость, выходящую за рамки спецификаций, или косметические дефекты.
При выборе компании, занимающейся обработкой материалов на станках с ЧПУ, следует учитывать следующие важные моменты:
1. Точность станков и качество шпинделей.
Оценка производственных возможностей: Тип станков и шпинделей, используемых поставщиком, определяет его возможности по обработке материалов. Для наилучшей обработки необходимы самые точные станки, включая высокоскоростные и высокоточные фрезерные станки с ЧПУ, а также токарные станки с ЧПУ.
Техническое обслуживание оборудования : Уход за станками: Старые и плохо обслуживаемые станки вызывают люфт и вибрацию, которые невозможно полностью устранить на обрабатываемой поверхности.
2. Широкий спектр возможностей производства и постобработки.
Комплексное обслуживание: лучшие поставщики обладают не только возможностью резки, но и всеми необходимыми ресурсами для выполнения постобработки как внутри, так и вне компании.
Объем работ: Необходимо убедиться, что поставщик может предложить решения для всех этапов обработки поверхности, от черновой до чистовой, а также другие виды финишной обработки (полировка, пескоструйная обработка, анодирование, гальваническое покрытие, пассивация или химическое никелирование). Поставка от одного поставщика достаточно эффективна, чтобы избежать царапин на поверхности и проблем с ответственностью, связанных с привлечением нескольких поставщиков.
3. Современное контрольно-измерительное оборудование
Избегайте «только визуальной приемки»: убедитесь, что у поставщика в отделе контроля качества есть профессиональные измерительные приборы.
Контрольный список для проверки: Уточните наличие у них контактного профилографа или 3D-оптического профилографа и убедитесь, что они могут указать значения Ra и Rz в своем отчете о проверке/КИМ в качестве параметров контроля качества.
4. Инженерная поддержка по проектированию с учетом технологичности производства (DFM).
Предварительное информирование: надежный поставщик не начнет обработку вслепую, получив 3D CAD-файлы; вместо этого он проведет тщательную оценку DFM (проектирование для производства).
Дополнительная ценность: Квалифицированные инженеры заблаговременно выявляют чрезмерно жесткие требования к шероховатости поверхности на чертежах (например, необоснованное указание Ra 0.8 глубоко внутри внутренних полостей). Корректируя траектории движения инструмента или смягчая некритичные требования к поверхности, сохраняя при этом функциональность, они значительно снижают ваши затраты на закупку.
Почему стоит выбрать KENENG в качестве партнера по обработке поверхностей на станках с ЧПУ?
В области обработки на станках с ЧПУ на заказ точная обработка поверхности зависит от передовых технологий, а также от навыков управления технологическим процессом. Компания KENENG Hardware располагает производственным комплексом площадью 3,000 м², оснащенным 16 современными станками с ЧПУ и штатом из более чем 60 квалифицированных техников, предоставляя комплексные решения для обработки поверхностей.
Контроль шероховатости на микронном уровне и сверхточные допуски.
Возможности обработки поверхности: В процессе обработки достигается шероховатость поверхности, включающая стандартную шероховатость (Ra 3.2 микрометра), мелкую шероховатость (Ra 0.8 микрометра) и зеркальную чистоту (Ra 0.05 микрометра), а также полировку и шлифовку.
Точные допуски: При использовании 3-осевых, 4-осевых, 5-осевых станков с ЧПУ и фрезерно-токарных центров достигается уровень допуска ±0.0127 мм (±0.0005 дюйма).
Более 50 материалов, обработанных с использованием проверенных технологий резки.
Обширный опыт в обработке алюминиевых сплавов (6061/7075), нержавеющей стали (304/316), медных сплавов, титановых сплавов и конструкционных пластмасс, таких как PEEK, POM, нейлон и акрил, что обеспечивает гладкие поверхности без заусенцев.
Комплексная обработка поверхности (финишная обработка) «под ключ».
Компания предоставляет услуги по дробеструйной обработке (матовое покрытие), анодированию (тип II/III), химическому никелированию/цинкованию, пассивации, порошковой окраске и полировке, что позволяет получать готовые к использованию детали без рисков, связанных с обработкой у разных поставщиков.
Бесплатная оценка DFM и гарантия контроля на координатно-измерительной машине (CMM).
Бесплатная разработка DFM: Наши инженеры помогут вам оптимизировать требования к шероховатости поверхности и технологическую схему перед обработкой, чтобы снизить производственные затраты.
Строгий контроль качества: Оборудование, включающее координатно-измерительные машины и профилометры, гарантирует соответствие всех поставляемых деталей требованиям чертежа по показателям Ra/Rz.
Гибкий подход, небольшие объемы и быстрая доставка.
Он поддерживает все этапы производства, от единичных прототипов до мелкосерийного производства, с максимально быстрой доставкой за 3 рабочих дня, а также круглосуточную онлайн-поддержку, чтобы ваш проект оставался в рамках графика.
Заключение
Для достижения очень гладкой поверхности обычно требуются более низкие скорости подачи, более высокая частота смены инструмента и дополнительные этапы полировки, что значительно увеличивает стоимость изготовления. Следовательно, идеальный инженерный подход предполагает установление допусков на шероховатость поверхности, необходимых с функциональной точки зрения деталей.
Если вам нужна профессиональная команда специалистов по обработке на станках с ЧПУ, смело обращайтесь в компанию KENENG!