Трещины в штампованных металлических деталях: каковы причины и как их предотвратить
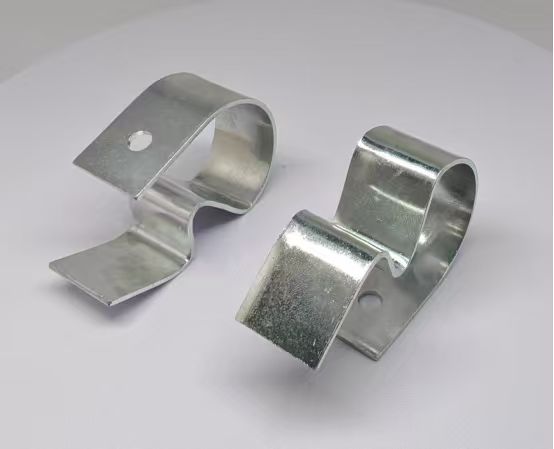
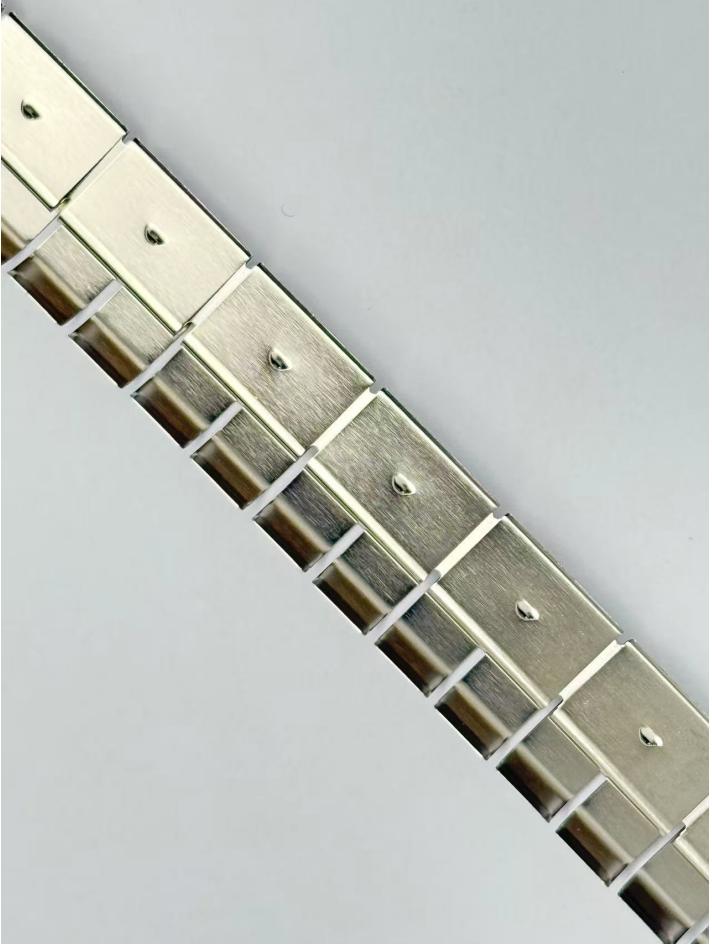
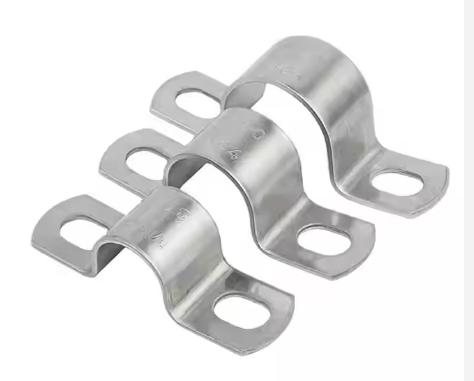
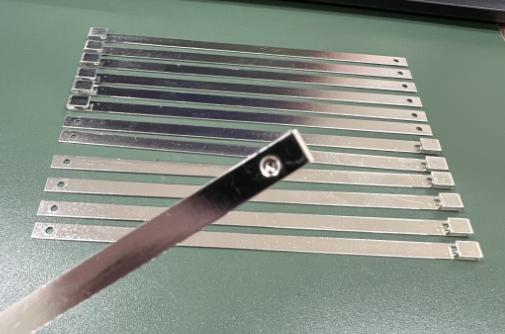
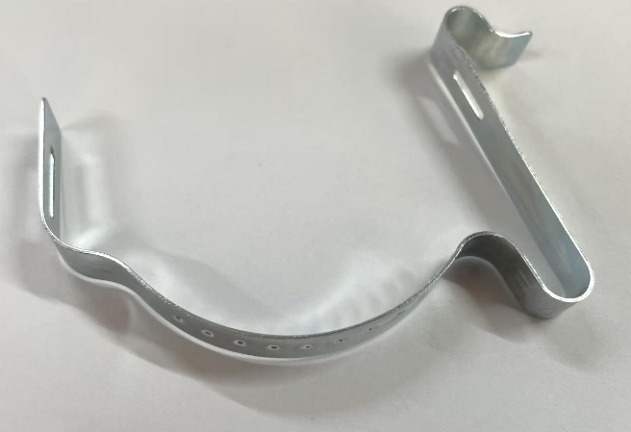
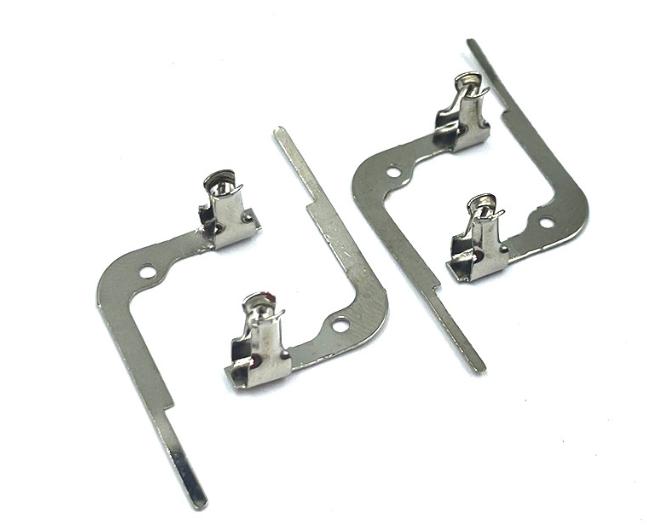
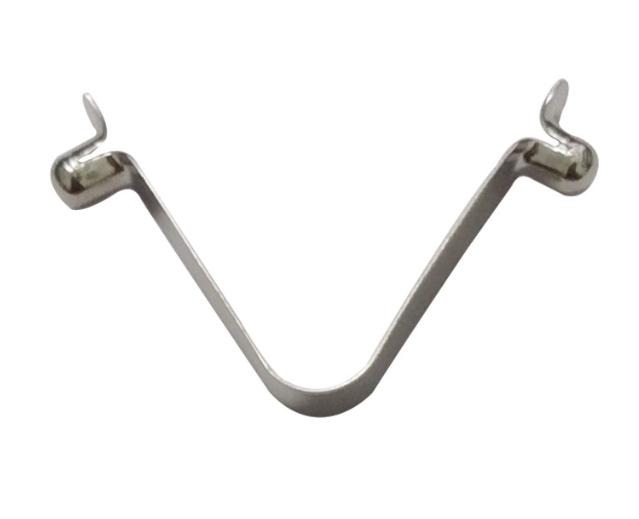
Штамповка металла — это производственный процесс, включающий приложение внешней силы к листам, полосам, трубам или профилям с помощью пресса и пресс-форм. Этот процесс вызывает пластическую деформацию или расслоение, в результате чего образуются заготовки желаемой формы и размеров, известные как штампованные детали. Штампованные металлические детали широко используются в различных изделиях, таких как кузова автомобилей, шасси, топливные баки, ребра радиатора, приборы, бытовая техника, офисная техника и бытовые инструменты. Производство и обработка штампованных металлических деталей включают в себя множество производственных процессов. Однако неправильное обращение во время этих процессов может привести к дефектам, таким как растрескивание и смещение, что негативно сказывается на нормальной функциональности изделий. В данной статье анализируются причины растрескивания штампованных металлических деталей и предлагаются профилактические меры.

Причины появления трещин в штампованных металлических деталях
- Чрезмерное локальное растягивающее напряжение
В процессе производства, если на штампованных металлических деталях возникает чрезмерное локальное растягивающее напряжение, внутренние и внешние силы могут привести к значительной локальной деформации и образованию трещин.
- Ненадлежащая реализация параметров процесса формования
В процессе формовки деталей решающее значение имеет правильная координация штампа, держателя заготовки и самих деталей. Несвоевременная регулировка давления машины в соответствии с требованиями технологического процесса может привести к нестабильности в процессе эксплуатации, что может привести к растрескиванию штампованных деталей.
- Дефекты конструкции штампа для формовки фланцев
Форма, используемая для отбортовки, имеет двойное назначение: для левых и правых компонентов. Поскольку процесс включает в себя не только отбортовку, но и формовку, а детали особенно сложны и имеют узкие изогнутые поверхности, форма должна иметь единообразный вогнутый штамп, держатель заготовки и формующую поверхность. Если в форме имеются конструктивные недостатки или чрезмерные структурные условия, в процессе формования могут возникнуть трещины.
- Соответствие штамповочного масла требованиям процесса
Штамповочное масло играет решающую роль в изоляции формы и заготовки в процессе штамповки. Однако использование некачественных масел, таких как рапсовое масло, механическое масло, переработанное масло и другие неспециализированные продукты, может привести к мгновенному разрыву масляной пленки во время штамповки. Это может привести к появлению царапин, заусенцев, а в тяжелых случаях — к растрескиванию заготовки и повреждению формы.

Методы предотвращения образования трещин в штампованных металлических деталях
- Процесс глубокой вытяжки штампованных металлических деталей
В процессе глубокой вытяжки направление вытягивания должно обеспечивать максимальную площадь контакта между пуансоном и держателем заготовки. Форма и сила кромки должны равномерно распределять сопротивление по всем частям материала, минимизируя глубину глубокой вытяжки и включая технологические отверстия и вырезы.
- Проектирование конструкций штампованных металлических деталей
На этапе проектирования каждый радиус углов должен быть относительно большим, а фактическая глубина формы поверхности в направлении чертежа должна быть небольшой и равномерной. Форма должна быть максимально простой, а изменения — максимально плавными.
- Проектирование пресс-форм для штампованных металлических деталей
Эффективные меры при проектировании пресс-форм включают в себя установку ребер достаточной глубины вытяжки, использование больших радиусов пресс-формы и обеспечение надлежащих зазоров между пуансоном и матрицей.
- Использование специализированного штамповочного масла
Использование высококачественных специализированных штамповочных масел, в состав которых входят сульфированный свиной жир и сульфированные эфиры жирных кислот, может обеспечить превосходные противозадирные и противоизносные характеристики. Выброс противозадирных агентов во время штамповки может эффективно предотвращать такие проблемы, как образование трещин и заусенцев, значительно улучшая качество поверхности и эффективность производства заготовки, одновременно снижая общие производственные затраты предприятия.

Заключение
В процессе производства штампованных металлических деталей могут возникать различные дефекты и неисправности, включая трещины. Крайне важно, чтобы рабочие завода тщательно продумывали конструкцию и выполняли кропотливые операции для предотвращения и минимизации этих проблем, что в конечном итоге повышает общее качество продукции. Устраняя причины и внедряя профилактические меры, производители могут обеспечить надежность и функциональность штампованных металлических деталей в различных областях применения.