Что такое скос при литье под давлением?
литье под давлением «Скос», то есть определенный дефект, появляющийся на поверхности формованных изделий, является распространенной проблемой при литье под давлением. На внутренних и внешних поверхностях формованных деталей могут образовываться сколы, что приводит к уродливому внешнему виду и, возможно, к ухудшению эксплуатационных характеристик детали. В этой статье мы сосредоточимся на теме что такое скос в литье под давлением, исследуя его причины, последствия и эффективные решения для обеспечения высококачественные изделия литьевого формования.
(литье пластмасс под давлением)
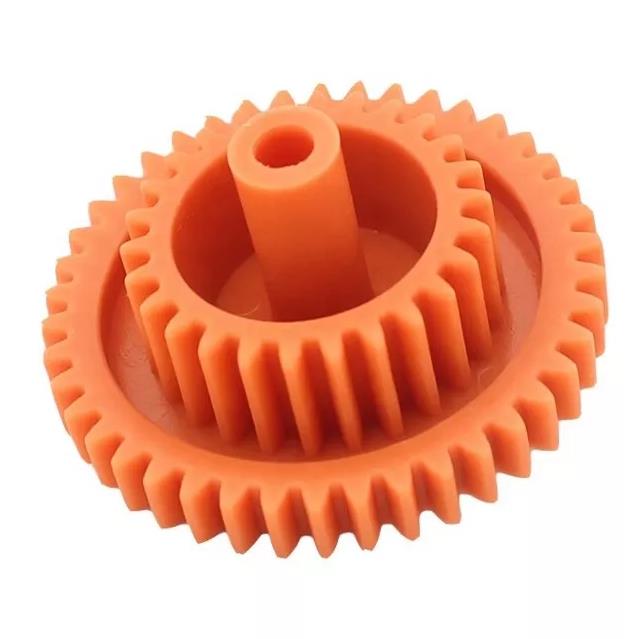
Каковы причины возникновения перекосов при литье под давлением?
В процессе литья под давлением происходит расслаивание из-за присутствия газа или пара в расплавленном пластике. Причиной расхождения могут быть различные факторы, и распознавание этих факторов имеет решающее значение для решения и предотвращения проблемы.
Содержание влаги в смоле
Влага является основным источником коробления при литье под давлением. Когда пластмассовые смолы поглощают влагу из окружающей среды, в процессе высокотемпературного плавления и впрыскивания могут образовываться пар или пузырьки пара. Эти пузырьки пара попадают в расплавленный пластик, что приводит к образованию серебристых полос на поверхности отформованного изделия по мере охлаждения и затвердевания смолы.
Разложение смолы
При воздействии высоких температур в процессе литья под давлением некоторые пластмассовые смолы подвержены термическому разрушению или разложению. В результате распада образуются газы и побочные продукты, которые могут оставаться внутри расплавленного пластика. Когда смола затвердевает, захваченные газы оставляют полосы на поверхности детали, что приводит к образованию дефектов в виде скосов.
Загрязненная смола
Посторонние частицы в пластиковой смоле, такие как пыль, грязь или другие загрязнители, могут выступать в качестве центров зарождения пузырьков газа. По мере затвердевания пластика эти инородные частицы приводят к образованию зон скопления газа внутри расплавленного пластика, что приводит к образованию сколов на поверхности формованного изделия.
Недостаточное высыхание смолы
Если пластиковая смола не будет тщательно высушена перед процессом литья под давлением , влага или другие летучие компоненты могут оставаться внутри. Эта влага или летучие вещества могут испаряться во время формования, что приводит к образованию газовых пузырьков и дефектов в готовых изделиях.
Параметры литья и конструкция пресс-формы
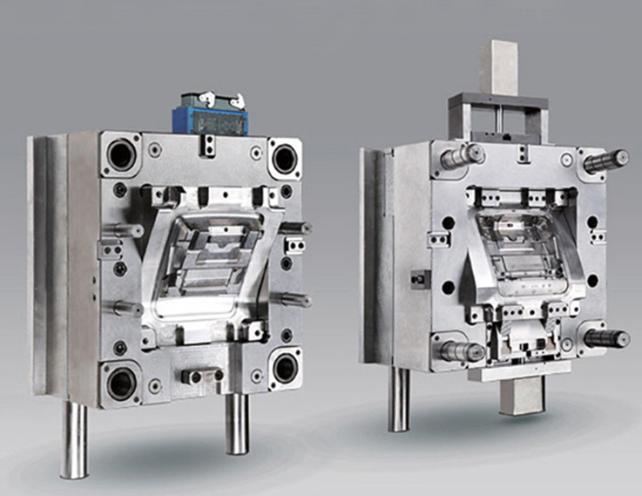
Неправильные параметры впрыска, такие как слишком высокая скорость или давление впрыска, могут привести к чрезмерному сдвигу и попаданию воздуха или газа в расплавленный пластик. Недостаточная вентиляция в конструкции пресс-формы также может препятствовать выходу захваченных газов, что приводит к дефектам, связанным с перекосом.
Несовместимость материалов
Дефекты скоса могут возникнуть при использовании несовместимых материалов, например, неподходящих красителей или добавок. Несовместимость базовой смолы и добавок может привести к выделению газа и последующему образованию полос на поверхности детали.
Загрязнение машин и плесени
Газы могут попадать в расплавленный пластик из-за загрязнений внутри литьевой машины или пресс-формы. Чистота машины и пресс-формы имеет решающее значение для предотвращения дефектов, связанных с разбрызгиванием.
Каковы эффекты смещения при литье под давлением?
Понимание эффектов смещения имеет решающее значение для выявления и устранения основных проблем в процессе литья под давлением.
Эстетические дефекты
Наиболее заметным эффектом деформации является визуальный дефект, который она создает на поверхности формованных изделий. Сколы проявляются в виде серебристых полос или прожилок на поверхности, что может существенно повлиять на общую привлекательность конечного продукта. Дефекты, связанные с косыми краями, могут сделать детали непригодными для использования или продажи в областях, где внешний вид имеет решающее значение, например, в бытовой электронике или автомобилях.
Ослабленные механические свойства
Дефекты скоса также могут оказывать влияние на механические свойства формованных изделий. Наличие газовых зазоров или полос внутри пластика может привести к появлению структурно слабых участков, что снижает общую прочность и целостность изделия. Это может привести к снижению несущей способности, повышению хрупкости и потенциальным отказам под действием напряжения или нагрузки.
Размерные неточности
Дефекты скоса могут привести к изменению размеров формованных деталей. Наличие захваченного газа может привести к неравномерному охлаждению и затвердеванию пластика, что приведет к деформации или искажению формы детали. Это может привести к тому, что детали не будут соответствовать требуемым допускам размеров, что вызовет проблемы при сборке или функциональные неполадки.
Сниженная производительность
Расхождение во время литья под давлением может привести к увеличению процента брака. Дефектные детали приходится выбрасывать, что приводит к отходам и снижению производительности. Кроме того, необходимость доработки или внесения изменений в процесс литья под давлением для устранения дефектов, связанных с перекосом, может привести к увеличению продолжительности цикла и снижению общей эффективности.
Увеличение производственных затрат
Из-за наличия дефектов скоса кромок из-за этого могут возрасти производственные затраты производителей. Стоимость создания приемлемых деталей увеличивается за счет процента брака и затрат на переделку. Кроме того, необходимость тщательной проверки и сортировки деталей с целью выявления и отделения дефектных может привести к увеличению затрат на рабочую силу.
Влияние на репутацию бренда
Дефекты скоса могут оказать существенное влияние на репутацию бренда в компаниях, где важны эстетика и качество продукции. Регулярная поставка деталей с дефектами в виде скосов может привести к недовольству клиентов, плохим оценкам и испорченному имиджу компании.
Проблемы контроля качества
Обнаружение и исправление дефектов, связанных с перекосом, может оказаться сложной задачей при контроле качества. Отклонение может быть прерывистым и появляться только в определенных производственных циклах или в определенных областях внутри формы. Выявление основной причины смещения и принятие корректирующих мер может потребовать проведения обширного расследования и испытаний.
Каковы эффективные решения для предотвращения расслаивания при литье под давлением?
Производители могут значительно сократить или полностью устранить дефекты, связанные с косыми скосами, и обеспечить изготовление высококачественных литых деталей, используя следующие стратегии.
Правильный выбор смолы
Крайне важно выбрать правильную смолу для процесса литья под давлением. Чтобы уменьшить образование захваченной влаги или газов, которые могут вызвать растрескивание, предпочтительны смолы с пониженной скоростью влагопоглощения. Кроме того, использование смол с меньшей вязкостью может помочь снизить вероятность возникновения дефектов, связанных с расслаиванием.
Сушка смолы
Перед процессом литья под давлением крайне важно тщательно высушить смолу, чтобы удалить из нее всю влагу. Влага из смолы может испаряться под воздействием высоких температур и давлений в процессе инжекции, что приводит к образованию дефектов в виде скосов. Осушитель воздуха или влагопоглотитель могут помочь сохранить смолу сухой и свободной от влаги.
Проектирование пресс-форм и вентиляция
Чтобы избежать дефектов, связанных с расслаиванием, необходимо обеспечить правильную конструкцию пресс-формы и вентиляцию. В регионах, где существует вероятность образования застоявшихся газов, форма должна иметь достаточное количество вентиляционных отверстий. Правильная вентиляция позволяет газу выходить во время впрыска, снижая вероятность скопления газовых карманов в отформованной детали.
Параметры впрыска
Оптимизация параметров впрыска также может помочь предотвратить возникновение дефектов, связанных с перекосом. Чтобы снизить вероятность скопления газа и обеспечить равномерное заполнение полости формы, производителям следует изменить скорость, давление и температуру впрыска.
Скорость и давление впрыска
Более низкая скорость и более низкое давление впрыска могут помочь снизить вероятность скопления газа и его растрескивания. Однако для обеспечения полного заполнения формы без возникновения проблем с текучестью крайне важно соблюдать баланс.
Система охлаждения
Для повышения однородности затвердевания пластикового материала и снижения вероятности возникновения дефектов, связанных с расслаиванием, необходима эффективная система охлаждения. Правильные каналы охлаждения в форме помогают контролировать скорость охлаждения и предотвращают неравномерное охлаждение, которое может привести к растрескиванию.
Техническое обслуживание пресс-форм
Техническое обслуживание и очистку пресс-форм следует проводить регулярно, чтобы избежать дефектов, связанных с расслаиванием. Поверхности пресс-формы следует содержать в чистоте и не допускать наличия загрязнений, которые могут привести к дефектам, связанным с расслаиванием. Все сломанные или изношенные компоненты пресс-формы следует отремонтировать или заменить как можно скорее.
Литье под давлением с использованием газа (GAIM)
В некоторых случаях использование литья под давлением с использованием газа может быть хорошим способом избежать дефектов, связанных с косыми скосами. Технология GAIM подразумевает впрыскивание газа в пластиковый материал в процессе формования, что способствует уменьшению образования газовых карманов и дефектов, связанных с перекосом.
Контроль качества и инспекция
Внедрение строгих процедур контроля качества и протоколов проверки может помочь в раннем обнаружении и устранении проблем, связанных с расхождением. Регулярный осмотр формованных деталей может помочь выявить любые отклонения от стандартов качества и обеспечить быстрое принятие корректирующих мер.
Резюме
Искривление литьевой формы — это частый визуальный дефект, который может возникнуть в процессе литья под давлением. Производители могут успешно предотвратить ошибки, связанные с искривлением, и обеспечить производство высококачественных деталей, изготовленных методом литья под давлением, выявляя причины и применяя соответствующие меры по их устранению.