Enjeksiyon Kalıplama Nedir Hızlıca Bilmeniz Gereken 3 Önemli Nokta
Enjeksiyon kalıplama, plastik ürünler üretmek için kullanılan bir üretim sürecidir. Bu süreçte, plastik reçine eritilir ve yüksek basınç altında bir kalıba enjekte edilir. Eriyen plastik kalıpta soğur ve sertleşerek kalıbın şeklini alır.
Enjeksiyon kalıplamanın temel prensibi şırınganınkine benzer. Bir piston, erimiş plastiği bir nozuldan geçirerek kalıba iter. Daha sonra kalıp kapatılır ve plastik soğuyarak sertleşir. Plastik sertleştikten sonra kalıp açılır ve plastik parça çıkarılır.
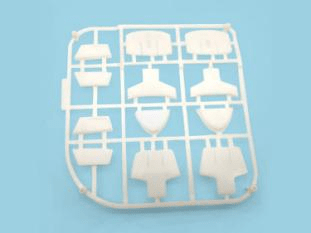
Enjeksiyon kalıplama, çok çeşitli plastik ürünlerin üretiminde kullanılabilen çok yönlü bir işlemdir. Enjeksiyon kalıplama ile üretilen yaygın ürünler arasında şişeler, oyuncaklar, ambalajlar ve tıbbi cihazlar yer alır.

Süreci Enjeksiyon
Enjeksiyon kalıplama işlemi üç ana aşamaya ayrılır:
- Plastikleştirme: Bu aşamada plastik reçine eritilir ve karıştırılır. Plastiğin eşit şekilde erimesini ve hava kabarcığı oluşmamasını sağlamak için plastiğin sıcaklığı ve basıncı dikkatlice kontrol edilir.
- Enjeksiyon: Bu aşamada erimiş plastik yüksek basınç altında kalıba enjekte edilir. Enjeksiyonun basıncı, plastiğin kalıbı tamamen doldurmasını ve boşluk kalmamasını sağlamaya yardımcı olur.
- Soğutma: Bu aşamada plastik kalıp içerisinde soğur ve sertleşir. Soğutma süresi kullanılan plastiğin türüne ve kalıplanacak parçanın kalınlığına göre değişmektedir.
Plastik sertleştikten sonra kalıp açılır ve plastik parça çıkarılır. Parça daha sonra boyama veya süsleme gibi işlemlere tabi tutulabilir.
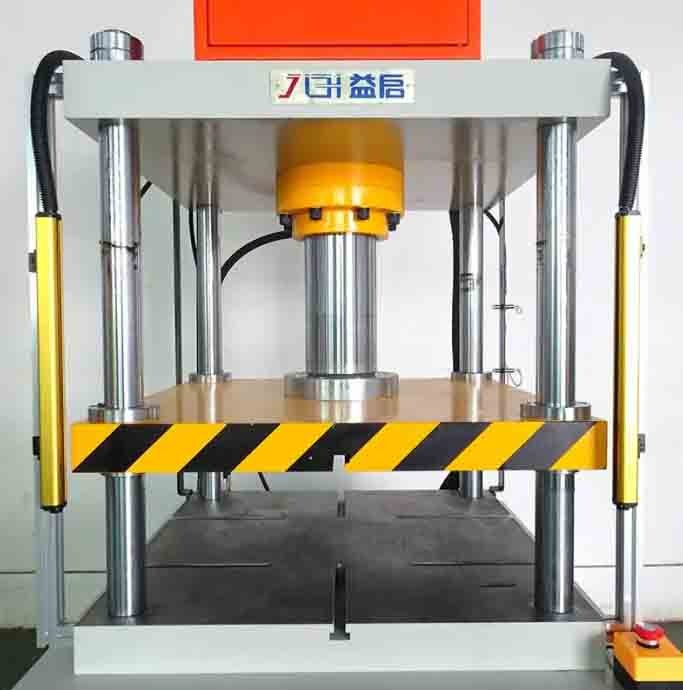
Çalışma of Enjeksiyon makine
Enjeksiyon kalıplama makinesinin çalışması nispeten karmaşıktır. Bununla birlikte, temel adımlar şunlardır:
- Plastik reçinenin yüklenmesi: Operatör plastik reçineyi makinenin haznesine yükler. Reçine genellikle pelet veya granül formundadır. Hazne, reçinenin ihtiyaç duyulana kadar tutulduğu büyük bir kaptır.
- Plastik reçinenin eritilmesi: Makine plastik reçineyi eriterek eritir. Reçinenin sıcaklığı, eşit şekilde erimesini ve hava kabarcığı oluşmamasını sağlamak için dikkatlice kontrol edilir. Eritme işlemi genellikle uzun, silindirik bir hazne olan ısıtılmış bir varilde gerçekleşir. Namlu, reçinenin erimesi sırasında karışmasına yardımcı olan dönen bir vida ile donatılmıştır.
- Erimiş plastiğin enjekte edilmesi: Reçine eridikten sonra makine onu kalıba enjekte eder. Enjeksiyon işlemi, erimiş plastiği bir nozuldan geçirip kalıba iten bir piston olan bir piston tarafından gerçekleştirilir. Enjeksiyonun basıncı, plastiğin kalıbı tamamen doldurmasını ve boşluk kalmamasını sağlamaya yardımcı olur.
- Kalıbın kapatılması ve plastiğin soğutulması: Daha sonra kalıp kapatılır ve plastik soğuyarak sertleşir. Soğutma süresi kullanılan plastiğin türüne ve kalıplanacak parçanın kalınlığına göre değişmektedir. Soğutma işlemi genellikle su banyosunda veya hava odasında gerçekleşir.
- Kalıbın açılması ve plastik parçanın çıkarılması: Plastik sertleştikten sonra kalıp açılır ve plastik parça dışarı çıkarılır. Parça daha sonra boyama veya süsleme gibi işlemlere tabi tutulabilir.
Operatörün makine üzerinde plastiğin sıcaklığı, enjeksiyon basıncı, soğutma süresi gibi çeşitli ayarları yapması gerekebilir. Operatörün ayrıca üretilen plastik parçaların kalitesini de izlemesi gerekebilir.

Enjeksiyon Kalıplamada Kalite Kontrol
Enjeksiyon kalıplama yöntemiyle üretilen plastik parçaların kalite kontrolü son derece önemlidir . Parçalar, boşluk, çatlak ve leke gibi kusurlardan arındırılmış olmalıdır. Ayrıca parçalar, belirtilen boyutlara ve toleranslara da uygun olmalıdır.
Enjeksiyon kalıplama ile üretilen plastik parçaların kalitesini garanti altına almak için kullanılabilecek bir dizi kalite kontrol önlemi bulunmaktadır. Bu önlemler şunları içerir:
- Görsel inceleme: Parçalar görsel olarak kusurlara karşı incelenir. Enjeksiyon kalıplamada en temel ve yaygın kalite kontrol ölçüsüdür. Denetçi boşluklar, çatlaklar, lekeler ve diğer yüzey kusurları gibi kusurları arar.
- Ölçüm: Parçaların belirtilen ölçü ve toleransları karşıladığından emin olmak için ölçüm yapılır. Bu, görsel muayeneden daha hassas bir kalite kontrol ölçüsüdür. Parçalar kumpas, mikrometre ve ölçüm aletleri gibi çeşitli aletler kullanılarak ölçülür.
- Test: Parçalar, mukavemet, sertlik ve darbe direnci gibi mekanik özellikleri açısından test edilebilir. Bu en titiz kalite kontrol tedbiridir. Parçalar çekme testi, darbe testi, eğilme testi gibi çeşitli yöntemlerle test edilir.

Sonuç
Enjeksiyon kalıplama, çok yönlü ve yaygın olarak kullanılan bir üretim sürecidir . Yüksek kalitede çok çeşitli plastik parçalar üretmek için kullanılabilir. Enjeksiyon kalıplama makinesinin çalışması nispeten karmaşıktır, ancak temel adımlar nispeten basittir. Enjeksiyon kalıplamada kalite kontrolü çok önemlidir ve enjeksiyon kalıplama ile üretilen plastik parçaların kalitesini sağlamak için bir dizi kalite kontrol önlemi kullanılabilir.