
CNC İşlenmiş Parçalarda Sık Görülen Hatalar: Nedenleri ve Çözümleri
CNC işleme, birçok alanda hassas parçalar üretmek için yaygın olarak kullanılan bir üretim yöntemidir. Havacılık, otomotiv, tıbbi cihazlar, elektronik ve endüstriyel donanım gibi alanlarda kullanılır. Doğruluk ve tekrarlanabilirlik konusundaki bu ününe rağmen, CNC işleme yine de kusurlar üretebilir. Makine kurulumu yanlış olduğunda, kesici takımlar aşındığında, yanlış hammadde seçildiğinde veya işlem kontrolleri yeterince güçlü olmadığında CNC işlenmiş parçalarda kusurlar ortaya çıkabilir. Bu sorunlar, zayıf boyut kontrolüne, pürüzlü yüzeylere ve daha zayıf parça sonuçlarına yol açabilir.
CNC işleme sırasında sık karşılaşılan hataların neler olduğunu ve bunların nasıl çözüleceğini öğrenmek, üreticilerin daha iyi üretim yapmalarına yardımcı olabilir. Ayrıca hurda miktarını azaltmaya ve toplam maliyeti düşürmeye de katkı sağlar. Aşağıdaki makale, CNC işlenmiş parçalarda görülen yaygın hatalara, bunların nedenlerine, çözümlerine ve etkili önleme yöntemlerine bir bakış sunmaktadır.
İçindekiler
Hata Tespiti Neden Önemli? in CNC İşlenmiş Parçalar önemli
CNC işleme kusurlarının erken tespiti, atölyede daha iyi kalite ve daha sorunsuz bir iş akışı sağlar. Bir parça bir sonraki aşamaya geçmeden önce kusurlar bulunursa, hurdaya ayrılması gereken ünite sayısı azalır. Yeniden işleme sıklığı da azalır. Bu da müşteri beklentilerinin karşılanmasına yardımcı olabilir. Birçok üretici artık parçalar üretim hattındayken denetim araçlarına güveniyor. Bunlar arasında CMM'ler, optik ölçüm, lazer tarama ve makine görüş kontrolleri yer alabilir.
Üretim sürecinin tamamı boyunca kalite takibi yapıldığında, ekipler eğilimleri daha hızlı fark eder. Ardından işleme yöntemlerini optimize edebilir ve zaman içinde sonuçları iyileştirebilirler.
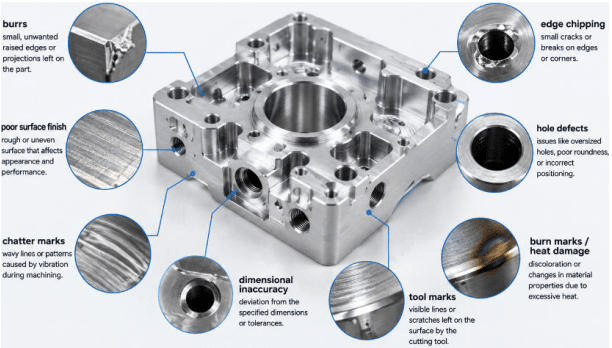
CNC işlenmiş parçalarda görülen 9 tipik hata
1. Burr Oluşumu
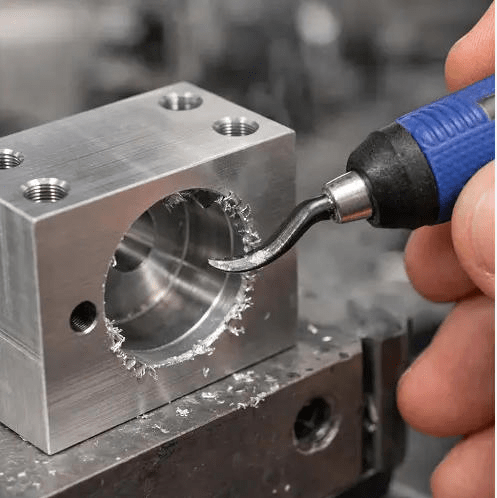
Çapaklar, CNC işleme süreçlerinde sık karşılaşılan bir kusurdur. Kesme, delme veya frezeleme işlemlerinden sonra kenarlara yapışan küçük malzeme parçalarıdır. Bazen önemsiz gibi görünseler de, montaj sırasında sorunlara yol açabilirler. Ayrıca güvenliği de tehlikeye atabilirler. Bitmiş parçanın görünümünü de bozabilirler. Sıkı toleranslar gerektiren sektörlerde, küçük çapaklar bile parçayı kullanılamaz hale getirebilir.
Bilgiler
Çapaklanma genellikle körelmiş takımlardan kaynaklanır. Diğer nedenler arasında çok yüksek ilerleme hızları, kötü kesme ayarları veya zayıf takım şekli seçimleri yer alır. Bir takım keskinliğini kaybettiğinde, iş parçasını temiz bir şekilde kesmek yerine itebilir ve yayabilir. Sonuç olarak, düzensiz kenarlar ve sınırda fazla malzeme oluşur.
Çözümler
Çapak oluşumunu azaltmak için, takımları sık sık kontrol edin ve çok aşınmadan önce değiştirin. Ayrıca kesme hızını ve ilerleme hızını iş parçası malzemesine uygun şekilde ayarlayın. İşleme sonrasında, işe uygun bir çapak alma adımı ekleyin. Bazı durumlarda, takım yolunu değiştirmek çok yardımcı olur. Daha iyi bir kesme yaklaşımı kullanmak da çapak riskini azaltabilir, böylece daha az sayıda sonraki son işlem adımına ihtiyaç duyulur.
2. Kötü Yüzey İşlemesi
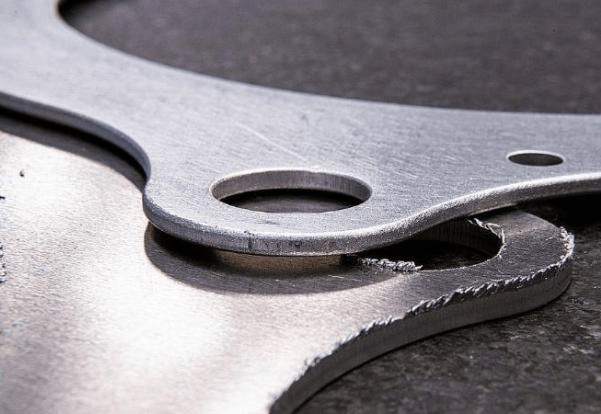
CNC işlenmiş parçaların hem görünümünde hem de işlevselliğinde yüzey kalitesi önemli bir rol oynar . Pürüzlü veya düzensiz bir yüzey sürtünmeyi artırabilir, aşınmayı hızlandırabilir, korozyon direncini azaltabilir ve eşleşen bileşenlerin performansını olumsuz etkileyebilir. Yüksek kaliteli yüzey işlemleri özellikle tıbbi ekipmanlar, havacılık bileşenleri ve hassas mekanik aksamlar için önemlidir.
Bilgiler
İşleme sırasında yüzey kalitesinin düşük olmasına çeşitli faktörler katkıda bulunur. Takım aşınması başlıca nedenlerden biridir, çünkü körelmiş kesici kenarlar aşırı sürtünmeye ve düzensiz kesme desenlerine yol açar. Titreşim olarak da bilinen makine titreşimi de iş parçası yüzeyinde görünür izler oluşturabilir. Ayrıca, yanlış iş mili hızları, ilerleme hızları ve kesme derinlikleri, kesici takımın düzgün bir yüzey elde etmesini engelleyebilir.
Çözümler
Yüzey kalitesini iyileştirmek, kesici takımların keskin ve doğru dengede kalmasını sağlarken, işleme parametrelerinin dikkatli bir şekilde optimize edilmesini gerektirir. Makine rijitliğini artırmak, iş parçasını sıkıca sabitlemek ve daha küçük kesme derinliklerine sahip son işlem geçişleri kullanmak, nihai yüzey kalitesini daha da artırabilir. Son derece pürüzsüz yüzeyler gerektiğinde, işleme sonrasında ek parlatma veya taşlama işlemleri yapılabilir.
3. Boyutsal Hata
Boyutsal doğruluk, CNC'nin temel kalite gereksinimlerinden biridir. Belirlenen toleranslardan küçük sapmalar daha sonra ciddi sorunlara yol açabilir. Parçalar montaj sırasında birbirine uymayabilir. Performans düşebilir. Bazı durumlarda, parça muayeneden geçemeyebilir ve hurdaya çıkarılabilir. Yüksek hassasiyetli işlerde, toleranslar mikron düzeyinde olabilir. Bu da işleme sırasında kontrolün çok hassas olması gerektiği anlamına gelir.
Bilgiler
Boyutsal hatalar çeşitli kaynaklardan kaynaklanabilir. Makine kalibrasyon sorunları sonuçları değiştirebilir. Makine ve parçadan kaynaklanan ısı artışı geometriyi bozabilir. Takım aşınması kesimin davranışını değiştirebilir. Yanlış iş parçası ofsetleri takımı yanlış yöne yönlendirebilir. CAM planındaki programlama hataları da rol oynayabilir. Uzun süreli üretimlerde, zamanla termal deformasyon birikebilir. Ardından işleme hassasiyetinde sapmalar meydana gelir.
Çözümler
Boyutların tutarlı kalması için kalibrasyon düzenli aralıklarla yapılmalıdır. Takım sapmaları da dikkatlice kontrol edilmeli ve ölçülmelidir. Tam üretime başlamadan önce programlar gözden geçirilmeli ve test edilmelidir. Birçok atölye, boyutların spesifikasyonlara uygun olduğunu doğrulamak için ilk ürün denetimi yapar. Bazıları ise sapmaları erken yakalamak için süreç içi kontroller kullanır. Bu, daha fazla hatalı parça üretilmeden önce sorunların çözülmesine yardımcı olur.
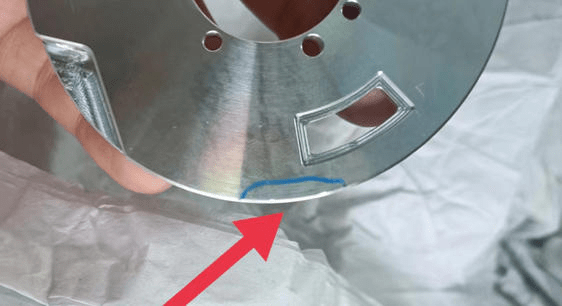
4. Alet İzleri
Kesim izleri, kesimden sonra kalan görünür çizikler veya oluklardır. Bazen bu izler sorun teşkil etmez. Bu, ürünün ihtiyaçlarına ve tasarımına bağlıdır. İzler çok belirgin veya düzensiz ise, bitmiş parça daha kötü görünebilir. Özellikle pürüzsüz temasın önemli olduğu durumlarda işlevsellik de olumsuz etkilenebilir.
Bilgiler
Takım izleri genellikle takım keskin olmadığında ortaya çıkar. Yüksek kesme kuvvetleri de yüzeyi pürüzlü hale getirebilir. Yanlış takım seçimi bu etkiyi daha da kötüleştirebilir. Programlama sırasında kötü takım yolu planlaması da düzensiz izlere yol açabilir.
Çözümler
Malzemeye uygun kesici takımların seçilmesi ve doğru işleme yaklaşımının kullanılması, daha iyi bir yüzey kalitesine yol açabilir. Daha az pürüzlülük, daha az belirgin iz anlamına gelir. Takımların iyi durumda tutulması da önemlidir. Seçtiğiniz son işlem adımları, yüzeyin görünümünü daha da iyileştirebilir.
5. Tıkırtı ve Titreşim
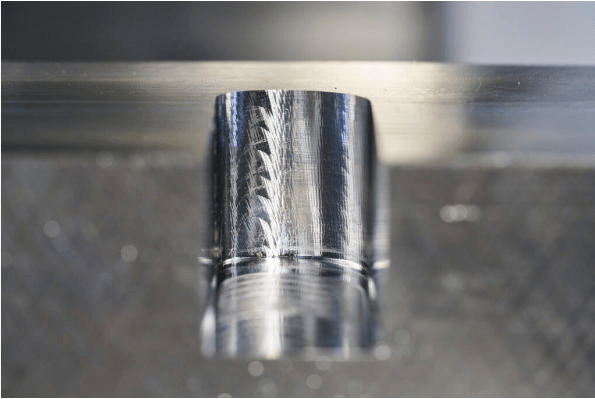
Titreşim, parça üzerinde tekrarlayan, dalga benzeri çizgiler şeklinde ortaya çıkan bir sorundur. Ayrıca boyutsal hassasiyeti de düşürebilir. Aynı süreçte, kesici takımın daha hızlı aşınmasına neden olabilir. Kötü titreşim hem parça kalitesine hem de makine bileşenlerine zarar verebilir. Ayrıca işleme süresini ve maliyetini de artırabilir.
Bilgiler
Sık karşılaşılan bir tetikleyici, yeterince sağlam olmayan bir kesme düzeneğidir. Takım çok fazla dışarı çıkarsa, titreşim olasılığı artar. Zayıf iş parçası tutma da sistemin sallanmasına neden olabilir. Yanlış iş mili hızları da sorunu daha da kötüleştirebilir. Bazen makine ve takım kesme sırasında rezonans durumuna girer.
Çözümler
Titreşimi azaltmak için daha istikrarlı bir işleme düzeneğine ihtiyacınız var. Çıkıntıyı azaltmak için daha kısa bir takım kullanın. Bağlantı parçasını sıkın ve sıkıştırma gücünü artırın. Titreşim sönümleyici takım tutucular da yardımcı olabilir. Ayrıca, işleme uygun iş mili hızları ayarlamalısınız. Birçok CNC kontrol sistemi artık adaptif fonksiyonlar kullanıyor. Bunlar, titreşimi kontrol altında tutmak için üretim sırasında kesme ayarlarını değiştirebilir.
6. Isı Hasarı ve Yanık İzleri
CNC işleme aşırı ısı üretebilir. Bu durumda renk değişimi veya yanık izleri görülebilir. Daha ciddi durumlarda metal yapısı değişebilir. Bu, ısıya duyarlı alaşımlar için daha büyük bir endişe kaynağıdır. Sertleştirilmiş işleme malzemeleri de risk altındadır. Yüksek sıcaklık sertliği azaltabilir. Ayrıca yorulma nedeniyle kullanım ömrünü kısaltabilir. Korozyon direnci de azalabilir.
Bilgiler
Yüksek kesme hızları genellikle ısıya bağlı arızalara neden olur. Zayıf soğutma sıvısı akışı da önemli bir faktör olabilir. Körelmiş kesici takımlar da ekstra ısı üretir. Takım ve iş parçası arasındaki uzun temas süresi sıcaklıkları artırabilir.
Çözümler
İyi sıcaklık kontrolü çok önemlidir. Soğutma sıvısının kesme bölgesine sürekli olarak ulaştığından emin olun. İşe uygun kesme sıvıları kullanın. Aşınmış takımları gecikmeden değiştirin. Ayrıca, ısıyı kaynağında azaltmak için işleme parametrelerini gözden geçirin ve ayarlayın.
7. Delik Doğruluğu Sorunları
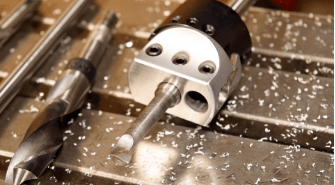
Pek çok hassas, özel CNC parçası, çok düzgün deliklere ihtiyaç duyar. Bu delikler montajı, sabitlemeyi ve sıvı akışını destekler. Delik yanlış yerdeyse, nihai ürün amaçlandığı gibi çalışmayabilir. Yaygın sorunlar arasında yanlış yere denk gelen delikler bulunur. Ayrıca çok büyük veya çok küçük delikler de görülebilir. Bir diğer sorun ise yuvarlak olmayan deliklerdir.
Bilgiler
Delik hataları matkap ucundaki sapmalardan başlayabilir. Mil salınımı da kesimi kaydırabilir. Makinedeki boşluk daha fazla hataya neden olabilir. Kötü iş parçası sabitlemesi de başka bir nedendir. Yanlış delme parametreleri de önemlidir. Delme derinleştikçe, takımda küçük bir bükülme bile deliği hedeften uzaklaştırabilir.
Çözümler
Hassas delik şekli, doğru mil konumlandırması ve iyi delme ayarları, sağlam tutma mekanizmasıyla birleştiğinde çok önemlidir. İşin çok hassas tolerans gerektirdiği durumlarda, birçok atölye önce delme işlemini yapar. Ardından, duruma göre raybalama veya hassas delme yöntemini kullanırlar. Bu, hedef boyuta ulaşmaya ve yüzey kalitesini iyileştirmeye yardımcı olur.
8. Çarpıklık ve Deformasyon
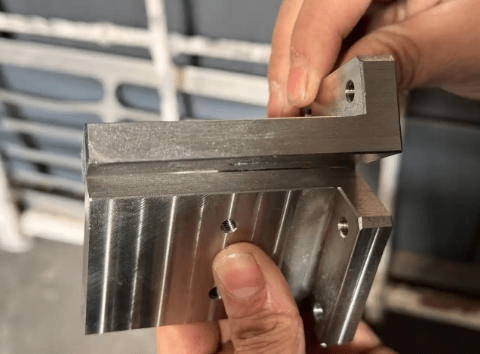
Çarpılma genellikle ince cidarlı parçalarda, büyük alüminyum parçalarda ve yüksek iç gerilime sahip parçalarda görülür. Kesme işlemi başladıktan ve malzeme çıkarıldıktan sonra, kalan gerilim azalabilir. Bundan sonra, parça bükülebilir, hafifçe dönebilir veya orijinal şeklini kaybedebilir.
Bilgiler
Zayıf sıkıştırma, kesim sırasında aşırı ısı ve düzensiz malzeme kaldırma, deformasyonu daha da artırabilir. Bu risk, havacılık ve otomotiv parçaları için daha da yükselir. Bu parçalar genellikle hafiftir ve ince duvarlarla üretilir.
Çözümler
Mümkün olduğunca gerilim giderme işleminden geçirilmiş ham madde seçerek başlayın. Malzemenin birden fazla yüzeyden eşit şekilde kalkmasını sağlayacak dengeli bir işleme planı kullanın. İyi bir sıra kaba işleme, ardından gerilim giderme ve son olarak son işlemdir. Ayrıca, fikstürü tüm işlem boyunca parçayı iyi destekleyecek şekilde tasarlayın.
9. Çatlaklar ve Malzeme Kırılması
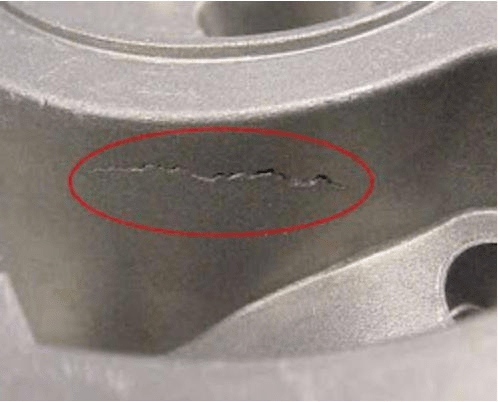
Çatlaklar, CNC işlenmiş parçalarda oluşabilecek en ciddi kusurlardan birini temsil eder. Yapısal dayanıklılığı zedeleyebilir ve kullanım ömrünü kısaltabilirler. Küçük çatlaklar, tekrarlanan yükler altında büyüyebilir. Zamanla bu durum, büyük bir arızaya yol açabilir.
Bilgiler
Çatlaklar, yüksek kesme kuvveti, ani termal değişiklikler, yanlış işleme ayarları veya ham maddenin içindeki kusurlardan kaynaklanabilir. Sert, dayanıklı ve kırılgan malzemeler, sert kesim yapıldığında daha çabuk çatlama eğilimindedir.
Çözümler
Çatlama olasılığını azaltmak için, malzemeye uygun ayarlar seçin ve aletleri keskin tutun. Kesme ısısını izleyin ve gerektiği gibi ayarlayın. Ayrıca, herhangi bir işleme başlamadan önce ham malzemeyi kontrol etmek de faydalıdır. Önemli parçalar için atölyeler genellikle tahribatsız kontroller kullanır. Yaygın seçenekler arasında ultrasonik test ve boya penetrasyon muayenesi bulunur, böylece gizli çatlaklar kullanımdan önce bulunur.
CNC İşlenmiş Parçalarda Kusurları Önlemek İçin En İyi Uygulamalar
CNC işleme hatalarını önlemek, doğru planlama, ekipman bakımı ve kalite kontrolünün bir kombinasyonunu gerektirir.
| En iyi pratik | Amaç | Hataların Önlenmesi |
| Yüksek Kaliteli Kesme Aletleri Kullanın | Keskin ve aşınmaya dayanıklı aletler daha temiz kesimler sağlar ve işleme doğruluğunu artırır. | Çapaklar, kötü yüzey işleme, takım izleri, boyut hataları |
| Aşınmış aletleri düzenli olarak değiştirin. | Takım aşınmasından kaynaklanan tutarsız kesme performansını önler. | Çapaklar, titreşimler, pürüzlü yüzeyler, ısı hasarı |
| Kesme Parametrelerini Optimize Edin | Malzeme türüne göre uygun iş mili hızını, ilerleme hızını ve kesme derinliğini seçin. | Titreşim, kötü yüzey kalitesi, boyut hataları, aşırı ısınma |
| İş parçasının doğru şekilde sabitlenmesini sağlayın. | Güvenli sıkıştırma, işleme sırasında hareketi ve titreşimi en aza indirir. | Boyutsal hatalar, titreşim, delik konum hataları, deformasyon |
| Makine kalibrasyonunu düzenli olarak gerçekleştirin. | Makinenin doğruluğunu ve tekrarlanabilirliğini zaman içinde korur. | Boyutsal hatalar, delik hizalama hataları, tolerans sapmaları |
| Yeterli miktarda soğutma sıvısı ve yağlama uygulayın. | Sürtünmeyi azaltır, ısıyı dağıtır ve alet ömrünü uzatır. | Yanık izleri, ısı hasarı, alet aşınması, kötü yüzey kalitesi |
| Doğru Takım Yolları ve CAM Programlaması Kullanın | Verimli işleme stratejileri, doğruluğu ve yüzey kalitesini artırır. | Takım izleri, boyut hataları, çarpışmalar, aşırı işleme süresi |
| Alet aşınmasını sürekli olarak izleyin. | Aşınmış aletlerin erken tespiti, arızaların oluşmasını önler. | Çapaklar, pürüzlü yüzeyler, hatalı ölçüler, aşırı ısı |
| Uygun İş Parçası Malzemelerini Seçin | Uygun sertlik ve stabiliteye sahip malzemeler, işleme tutarlılığını artırır. | Çatlaklar, deformasyon, kenar kırılması, artık gerilim |
| Kesme Titreşimlerinin Kontrolü | Takım çıkıntısını azaltın ve makine rijitliğini artırarak titreşimi ortadan kaldırın. | Titreşim izleri, kötü yüzey kalitesi, takımın erken aşınması |
| İşleme Sırasında Parçaları Kontrol Edin | Üretim devam etmeden önce süreç içi denetim, sapmaları tespit eder. | Boyutsal hatalar, delik kusurları, tolerans sorunları |
| Makineye yönelik önleyici bakım işlemlerini gerçekleştirin. | Düzenli bakım, makine parçalarının en yüksek performansta çalışmasını sağlar. | Konumlandırma hataları, titreşim, tutarsız işleme kalitesi |
| Hassas Ölçüm Ekipmanları Kullanın | Doğru inceleme, boyutları doğrular ve teknik özelliklere uygunluğu sağlar. | Tolerans dışı parçalar, montaj sorunları, kalite hataları |
ÖZET
CNC işleme yönteminde bile, kontroller sıkı tutulmadığı takdirde kusurlar ortaya çıkabilir. Çapaklar, zayıf veya düzensiz yüzey kalitesi, boyut hataları, titreşim, takım izleri ve deformasyon, kaliteyi düşürebilir ve üretim maliyetini artırabilir.
Bu kusurların temel nedenlerini belirleyin. Ardından, gerçekten işe yarayan önleyici adımları uygulayın. Doğru kesme ayarlarını kullanın. Uygun takım seçin. Makineyi iyi durumda tutun. Kalite kontrolü sırasında sıkı kontroller yapın. Bu adımlarla üreticiler, beklenen standardı karşılayan CNC işlenmiş parçalar üretebilirler. Atık azalır. Yeniden işleme düşer. Üretim artar.
Hata önleme, hatalar ortaya çıktıktan sonra değil, erken aşamada yapılmalıdır. Bu, ürünlerin güvenilirliğini korumasına yardımcı olur. Ayrıca şirketlerin modern üretimde rekabetçi kalmasına da katkı sağlar.