
Hassas CNC İşlenmiş Parçalar için Çapak Alma Stratejileri
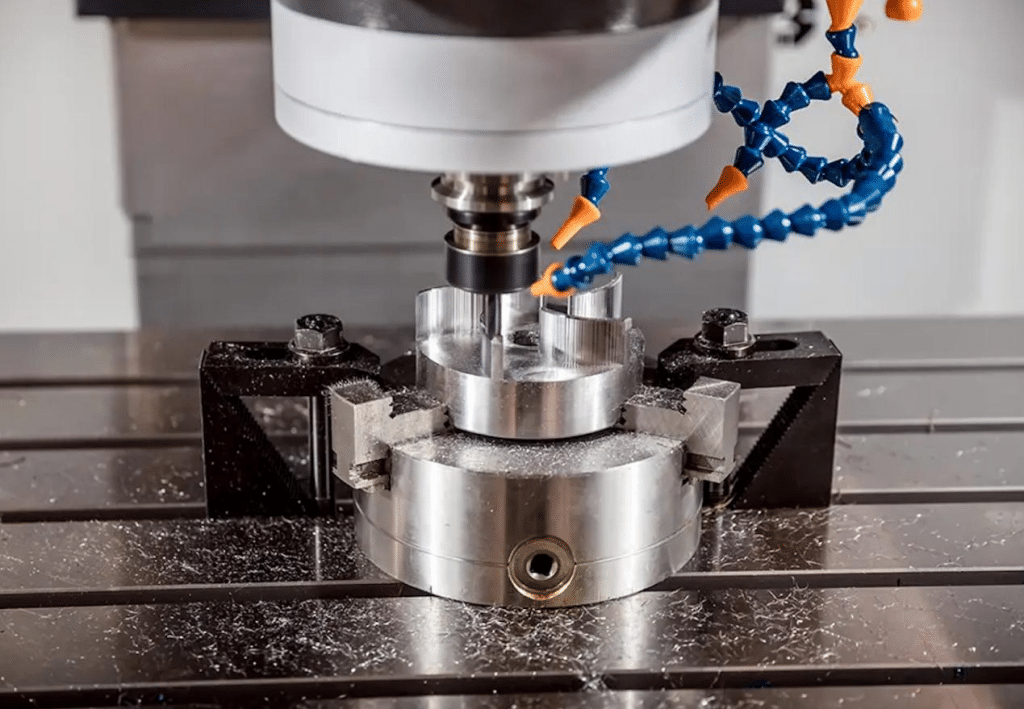
Hassas CNC işleme, dar toleranslar, karmaşık geometriler ve pürüzsüz yüzeyler gerektiren parçaların üretiminde kullanılır. Bununla birlikte, frezeleme, delme, tornalama ve taşlama gibi işleme süreçleri çapak bırakabilir. Çapaklar, kenarların, deliklerin ve işlenmiş yüzeylerin yakınında ortaya çıkan küçük metal parçacıklarıdır. Bu çapaklar, boyutsal doğruluğu, montaj performansını, ürün güvenliğini etkileyebilir ve genel parça kalitesini düşürebilir.
Çapak alma, işleme sonrası bir adımdır. Bu işlem, fazlalık çıkıntıları ortadan kaldırır ve CNC işlenmiş parçaları işlevlerine hazır hale getirir. Hassas CNC parçaları için doğru çapak alma yönteminin seçimi, malzeme, parça geometrisi, çapak boyutu, tolerans gereksinimleri, üretim hacmi ve maliyet hedeflerine bağlıdır. Üreticiler mevcut yöntemleri bildiklerinde, çıktıyı daha istikrarlı tutabilir ve yine de sıkı gereksinimleri karşılayabilirler.
İçindekiler
Ne iHassas CNC İşlemede Çapak Alma
Çapak alma, işleme sırasında oluşan fazla malzemenin çıkarılması anlamına gelir. Çapaklar genellikle kesici aletin temiz bir kenar kesmek yerine metali itmesi, yırtması veya bükmesi sonucu oluşur. Bunları genellikle deliklerin etrafında, geçişlerin birleştiği yerlerde, ince duvarlarda, yuvalarda ve keskin köşelerde görürsünüz.
Hassas CNC işleme parçalarında , en ufak çapaklar bile sorunlara yol açabilir. Montaj parçalarını bloke edebilir, contalara zarar verebilir, sıvı yollarını tıkayabilir, hassas bölgelere kalıntı ekleyebilir veya gerilim noktaları oluşturabilirler. Bu durum, güvenilir performansın beklendiği havacılık, otomotiv, tıbbi cihazlar ve endüstriyel ekipmanlarda önemlidir.
Genel çapak alma işlemi daha kaba olabilir, ancak hassas işler daha sıkı kontrol gerektirir. Amaç sadece çapakları gidermek değil, aynı zamanda parçanın sahip olması gereken boyutları, kenar şeklini, yüzey kalitesini ve fonksiyonel özelliklerini korumaktır.
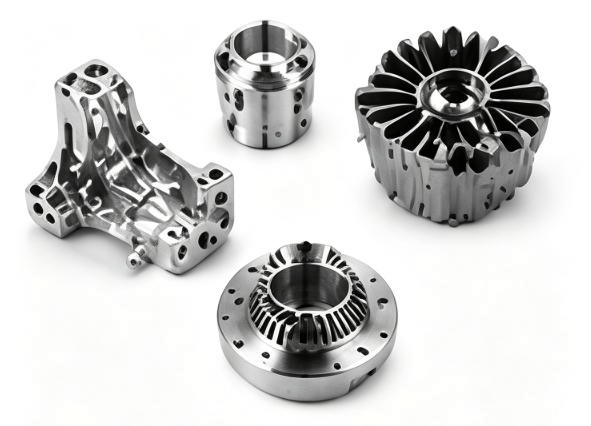
Hassas CNC İşlenmiş Parçalar İçin Yaygın Çapak Alma Yöntemleri
Farklı çapak alma yöntemleri, farklı hassasiyet, otomasyon, yüzey kalitesi ve maliyet verimliliği seviyeleri sunar. Üreticiler, her uygulama için tek bir tekniğe güvenmek yerine, parçanın özelliklerine göre bir işlem seçmelidir.
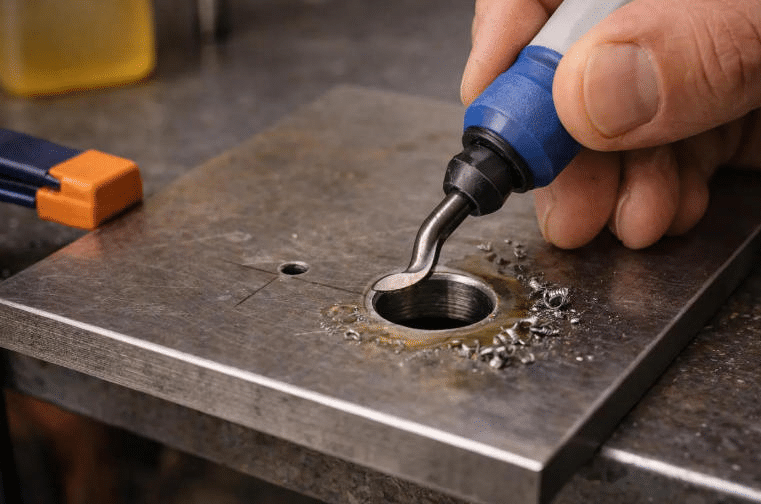
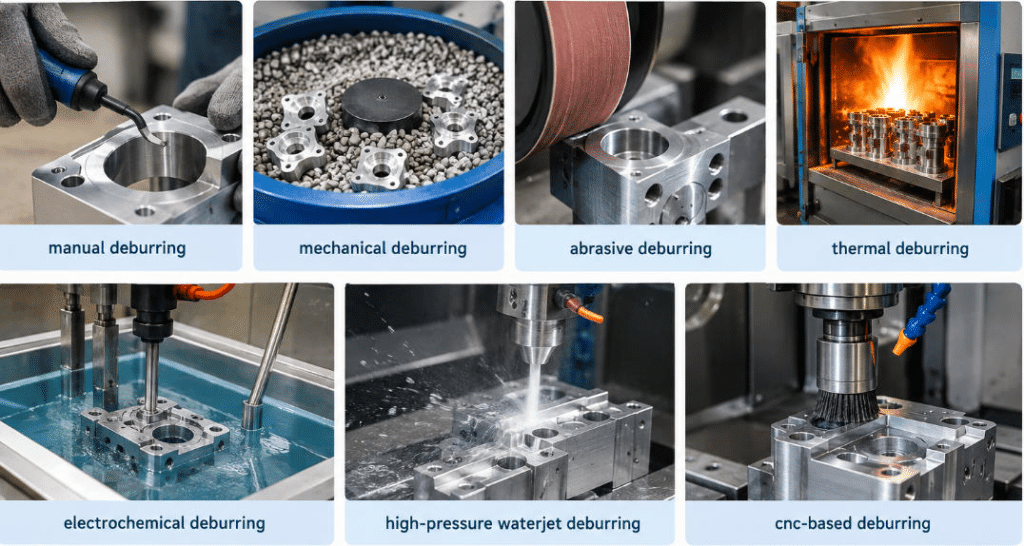
1. Manuel Çapak Alma
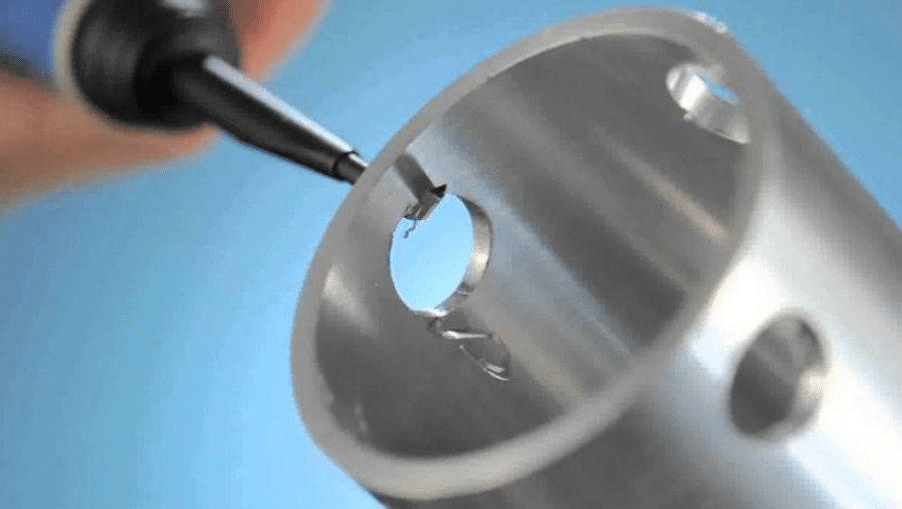
Elle çapak alma işleminde, bu iş için üretilmiş çapak alma bıçakları, törpüler, kazıyıcılar, aşındırıcı pedler ve fırçalar gibi el aletleri kullanılır. Amaç, işlenmiş parçalardan çapakları kaldırmaktır.
İnsanlar çıkarılan metal miktarını kontrol edebiliyor. Bu da manuel çalışmayı prototipler, düşük üretim serileri ve hassas özelliklere sahip parçalar için uygun hale getiriyor. Ayrıca işçilerin makinelerin ulaşmakta zorlanabileceği yerleri temizlemesine de olanak tanıyor.
Olumsuz yanı ise sonucun operatöre bağlı olmasıdır. Çok fazla kuvvet veya düzensiz hareket, kenarları çizebilir, boyutları değiştirebilir veya pahların tutarsız görünmesine neden olabilir. Parçalarda çok sayıda delik veya karmaşık şekiller varsa, işçilik süresi hızla artabilir.
Elle çapak alma işlemi, üretim hacmi küçük olduğunda en iyi sonucu verir. Çapak alma noktalarına kolayca ulaşılabildiğinde uygundur. Ayrıca, hızlı değişikliklere ihtiyaç duyduğunuzda ve maksimum çıktıya çok fazla önem vermediğinizde de faydalıdır.
2. Mekanik Çapak Alma
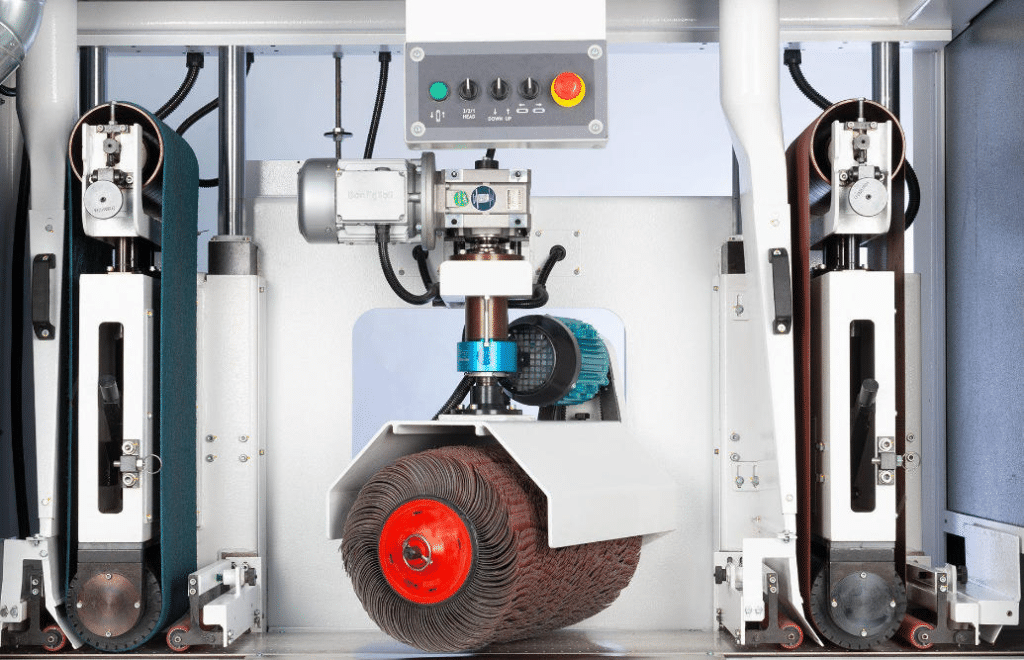
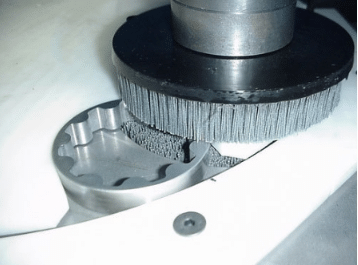
Mekanik çapak alma işlemi, çapakları gidermek için makinelere ve aletlere dayanır. Tipik kurulumlar arasında titreşimli son işlem üniteleri, tamburlama sistemleri, döner fırça başlıkları, aşındırıcı bantlar ve özel olarak üretilmiş çapak alma makineleri bulunur. Bunların tümü, kenarları düzleştirmek için planlı mekanik temas kullanır.
Titreşimli ve yuvarlanma işlemlerinde, parçalar aşındırıcı ortamla birlikte hareket ettirilir. Zamanla, kenarlar kontrollü bir şekilde yuvarlaklaşır ve yüzey kalitesi daha düzgün hale gelir. Döner fırçalar ve diğer şekillendirilmiş aletler, ulaşılması daha zor olan belirli yüzeylere veya kenar bölgelerine odaklanabilir.
Bu yaklaşım, orta ve yüksek üretim miktarları için uygundur. Ayrıca, birden fazla parçanın aynı kenar işlemine ihtiyaç duyduğu durumlarda da iyi bir çözümdür. El işçiliğini azaltabilir ve genel işlem hızını artırabilir.
Yine de, seçim dikkatli yapılmalıdır. Küçük deliklerdeki ve dar iç kanallardaki çapakları, değiştirmek istemediğiniz yüzeylere dokunmadan gidermek zor olabilir. İnce ve hassas kısımlar da risk altında olabilir. İşlemden sonra, kalan aşındırıcı ve ince kalıntıları temizlemek için bir temizleme adımı gerekebilir.
3. Aşındırıcı Çapak Alma
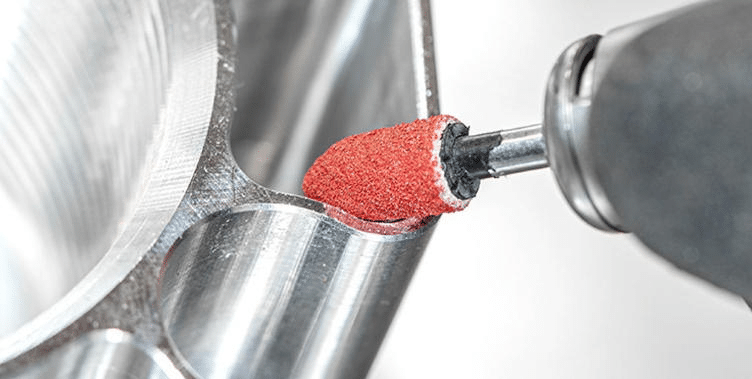
Aşındırıcı çapak alma işlemi, aşındırıcı kesici aletler kullanılarak çapakların giderilmesidir. Örnekler arasında taşlama diskleri, aşındırıcı bantlar, zımpara aletleri ve aşındırıcı taşlar bulunur.
Bu seçenek, daha büyük çapaklar ve keskin dış kenarlar için genellikle iyi sonuç verir. Ayrıca, bir yüzeyde ekstra bir son işlem adımı gerektiğinde de kullanılabilir. Doğru aşındırıcıyı ve doğru tane boyutunu seçerseniz, kesimin ne kadar agresif olacağını ayarlayabilirsiniz. Bu, hedef kenara ulaşmaya ve yüzeyi bitirmeye yardımcı olur.
Aşındırıcı çapak alma işlemi, çelik, paslanmaz çelik, alüminyum ve işlenebilen diğer malzemeler için kullanılır. Ayrıca işleme sonrasında kalan küçük yüzey izlerini de giderebilir.
Asıl önemli olan, ne kadar malzeme çıkarıldığıdır. Çok fazla işlem istenmeyen bir pah oluşturabilir. Ayrıca kenarları izin verilenden daha fazla yuvarlayabilir veya ince duvarlı parçaları inceltebilir. Hassas CNC çalışmaları için, takım basıncı, işlem süresi, aşındırıcı seçimi ve denetim adımları üzerinde sıkı kontrol gereklidir.
4. Isıl Çapak Alma
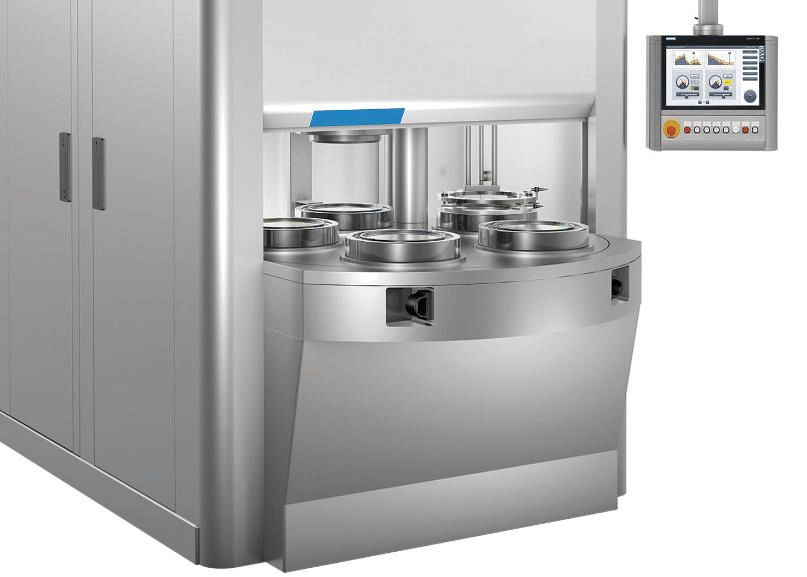
Termal çapak alma, bazen termal enerji yöntemi olarak da adlandırılır, bir odada hızlı bir yanma adımı kullanarak küçük çapakları giderir. Oluşan ısı, küçük çapakların oksitlenmesine veya sıyrılmasına yardımcı olur. Doğru kontrol ile ana metal gövde büyük ölçüde aynı kalır.
En büyük avantajlarından biri, karmaşık iç mekanlardaki çapaklara erişim sağlamasıdır. İç geçitlerde, kesişen deliklerde ve diğer aletlerle ulaşılması zor alanlarda çalışabilir. Bu nedenle, genellikle hidrolik parçalarda, yakıt sistemi parçalarında, valf gövdelerinde ve detaylı iç şekillere sahip diğer hassas parçalarda kullanılır.
Termal çapak alma işlemi genellikle özel ekipman ve işlem sırasında sıkı kontrol gerektirir. Malzeme uyumunu, parça şeklini, mevcut yüzey kalitesini ve oksidasyon veya diğer ısı değişikliklerinin olup olmayacağını kontrol etmeniz gerekir. Sonrasında, ikinci bir temizleme adımı veya korozyon koruma adımı da gerekebilir.
Isıl çapak alma yöntemi, standart çapak alma aletlerinin iç çapaklara güvenilir bir şekilde ulaşamadığı durumlarda genellikle en mantıklı çözümdür. Ayrıca, parça tasarımı ısıya dayalı yaklaşımla uyumlu olduğunda da en iyi sonucu verir.
5. Elektrokimyasal Çapak Alma
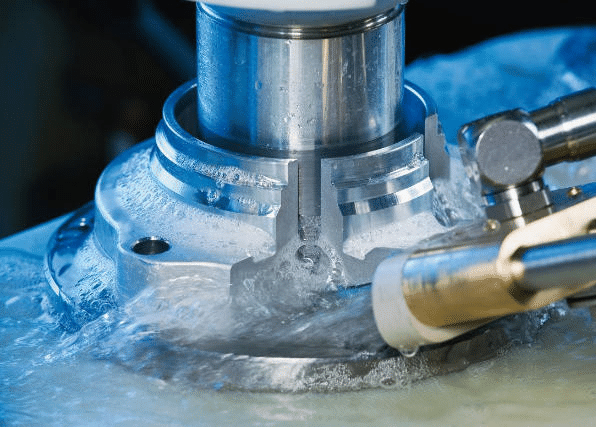
Elektrokimyasal çapak alma, sürekli bir elektrokimyasal reaksiyon kullanarak iletken malzemeyi uzaklaştırır. İş parçası bir elektrik devresine bağlanır. Amaca yönelik tasarlanmış bir alet ve bir elektrolit, uzaklaştırma işlemini hedeflemek istediğiniz çapak bölgesine yönlendirir.
Bu yöntem normal kesme kuvvetlerine bağlı olmadığı için, ulaşılması zor noktalardaki çapakları temizleyebilir. Ayrıca parçanın mekanik gerilimini azaltmaya da yardımcı olur. Bu yaklaşım, kesişen delikler, karmaşık iç yollar ve çapak temizliğinin tutarlı olması gereken parçalar için uygundur.
Elektrokimyasal çapak alma işlemi genellikle paslanmaz çelik, çelik alaşımları ve elektriği ileten diğer malzemeler için kullanılır. Sonuçlar iletkenliğe, elektrolit uyumuna, alet veya elektrot tasarımına ve çapağın bulunduğu yere bağlıdır.
Olumsuz yönleri arasında kurulum maliyeti, sabitleme gereksinimleri, elektrolit kullanımı ve planlamadığınız malzemelerin çıkarılması riski yer almaktadır. İşlem bittikten sonra durulama, kurutma ve korozyon kontrolü gerekebilir.
6. Yüksek Basınçlı Su Jetiyle Çapak Alma
Yüksek basınçlı su jetiyle çapak alma işlemi, çapakları ve işleme artıklarını gevşetmek için basınçlı su akışı kullanır. Bazı sistemlerde su, aşındırıcı maddeyle karıştırılır. Diğer sistemlerde ise saf su kullanılır ve bu iki seçenek kullanım açısından aynı değildir.
Bu yaklaşım, kesişen geçitleri temizlemeye, zayıf çapakları kaldırmaya ve karmaşık parçalardan talaşları dışarı atmaya yardımcı olabilir. Özellikle parça içindeki temizliğin çapak giderme kadar önemli olduğu durumlarda faydalıdır. Örnekler arasında hidrolik, pnömatik ve sıvı taşıma sistemleri yer almaktadır.
Su jetiyle çapak alma işlemi, iş parçasıyla doğrudan teması azaltabilir. Bununla birlikte, sonuçlar çapak kalınlığına, malzemeye, nozul erişimine, su basıncına ve jetin açısına bağlıdır. Sertleşmiş veya kalın çapaklar farklı bir yöntem gerektirebilir.
Atölyelerin ayrıca hapsolmuş nemi, korozyon sorunlarını ve kurutma işlemlerini de yönetmesi gerekir. Bu durum, karbon çeliği ve ince iç geçitlere sahip parçalar için daha da önemlidir.
7. CNC Tabanlı Çapak Alma
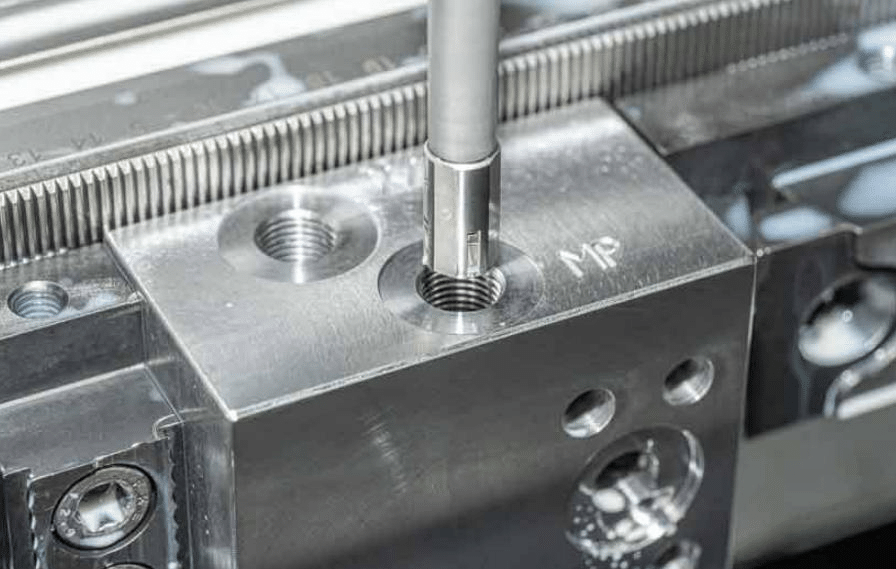
CNC tabanlı çapak alma işlemi, önceden belirlenmiş makine hareketleri ve özel aletler kullanır. Kuruluma bağlı olarak, çapakları kendi başına gidermek için pah kırma aletleri, fırçalar veya çapak alma kesicileri kullanabilir.
Mevcut bir CNC işleme planına entegre edilebildiği için, bazı ekipler parçaları ayrı bir alana taşımadan delik ve kenarlardaki çapakları giderebilir. Bu, işlem süresini kısaltabilir, tekrarlanabilir sonuçları destekleyebilir ve üretim adımlarını daha kolay hale getirebilir.
CNC çapak alma işlemi, çapak noktaları bilindiğinde ve parça şekli her üretimde aynı kaldığında en iyi sonucu verir. Bu durumda, program aleti doğru kenarlara yönlendirebilir, sabit bir pah oluşturabilir ve partiler arasında kenar durumunu birbirine yakın tutabilir.
Yine de, kendi kendine çalışmaz. Kurulumun takım girişine izin vermesi, takım yolunun doğru programlanması ve kesme ayarlarının dikkate alınması gerekir. Çapaklar, takımların aşınmasına, iş parçası malzemesinin davranışına ve kesme koşullarının değişmesine bağlı olarak değişebilir. Bu nedenle, yine de kontroller yapmanız gerekir.
Hızlı ve yüksek hacimli üretim için, çapak alma işlemini ana CNC işleme adımının bir parçası olarak yapmak faydalı olabilir. Bu, ek elleçleme ve diğer ikinci aşama maliyetlerini azaltabilir.
Çapak Alma Yöntemlerinin Karşılaştırılması
Aşağıdaki tablo, hassas CNC işlenmiş parçalar için yaygın çapak alma yöntemleri arasındaki temel farklılıkları özetlemektedir.
| Çapak Alma Yöntemi | Çalışma prensibi | Avantajlar | Dezavantajlar | anahtar Başvurular |
| Manuel Çapak Alma | Çapakları gidermek için el aletleri, törpüler, kazıyıcılar ve fırçalar kullanır. | Esnek, düşük ekipman maliyeti, karmaşık detaylar için uygun. | Emek yoğun ve operatörün becerisine bağlı | Prototipler, küçük partiler, hassas kenarlar |
| Mekanik Çapak Alma | Titreşimli yüzey işleme, tamburlama, döner fırçalar veya özel makineler kullanır. | Verimli, tekrarlanabilir, toplu işlemeye uygun. | Hassas parçalara zarar verebilir veya kenar boyutlarını değiştirebilir. | Alüminyum gövdeler, braketler ve metal bileşenler |
| Aşındırıcı Çapak Alma | Fazla malzemeyi uzaklaştırmak için aşındırıcı bantlar, taşlama diskleri, taşlar veya pedler kullanır. | Daha büyük çapaklarda ve dış kenarlarda etkilidir; CNC yüzey kalitesini iyileştirir. | Aşırı malzeme çıkarılması ve yüzey hasarı riski | İşlenmiş levhalar, çelik parçalar, dış kenarlar |
| Termal çapak alma | İç geçitlerdeki çapaklar da dahil olmak üzere küçük çapakları gidermek için kontrollü termal enerji kullanır. | Karmaşık iç geometrilere ve kesişen deliklere ulaşır. | Yüksek ekipman maliyeti; malzeme ve süreç uyumluluğu gerektirir. | Hidrolik manifoldlar, valf gövdeleri, yakıt sistemi bileşenleri |
| Elektrokimyasal Çapak Almag | İletken malzemeler üzerindeki çapakları çözmek için kontrollü bir elektrokimyasal reaksiyon kullanır. | Minimum mekanik gerilim; ulaşılması zor çapaklar için etkilidir. | Özel ekipman, armatür ve elektrolit yönetimi gerektirir. | Hassas metal parçalar, kesişen delikler, iç kanallar |
| Yüksek Basınçlı Su Jetiyle Çapak Alma | Yüksek basınçlı su akımı kullanarak gevşek çapakları ve işleme artıklarını temizler. | İç geçitlerin temizlenmesine yardımcı olur ve aletle doğrudan teması azaltır. | Sıkıca yapışmış veya kalın çapaklarda daha az etkilidir. | Hidrolik bileşenler, sıvı kanalları, pnömatik parçalar |
| CNC Tabanlı Çapak Alma | Programlanmış CNC hareketleri ve özel kesiciler veya fırçalar kullanır. | Yüksek tekrarlanabilirlik, otomasyon, azaltılmış parça elleçleme | Programlama bilgisi, uygun aletler ve aletlere erişim gerektirir. | Yüksek hacimli hassas CNC işlenmiş parçalar |
Anahtar faktörler Dikkate Alınması Gerekenler Çapak Alma Yöntemi Seçimi
Malzeme Türü ve Sertliği
Kesim şekliniz, çapakların nasıl oluşacağı ve temizlenmesinin ne kadar zor olacağı üzerinde büyük etkiye sahiptir. Alüminyum daha yumuşaktır, bu nedenle kenarlar kıvrılabilir veya yayılabilir. Paslanmaz çelik, çıkarılması zor olan ve işleme sertleşmesiyle daha da kötüleşebilen daha sert çapaklar oluşturabilir. Sertleştirilmiş çelikler ve titanyum parçalar genellikle özel aletler veya işlemin sıkı kontrolünü gerektirir.
Çapak alma yöntemini seçmeden önce, şirketler malzemenin sertliğine, bükülme şekline, ısıya verdiği tepkiye ve kimyasalların sorun yaratıp yaratmayacağına bakmalıdır.
Çapak Boyutu ve Konumu
Dış ve açık kenarlardaki çapaklar, genellikle derin deliklerde, dar kanallarda veya geçitlerin kesiştiği yerlerdeki çapaklardan daha kolay temizlenir. Küçük ve hafif çapaklar fırçalama veya elektrokimyasal işlemlerle iyi bir şekilde temizlenebilir. Daha büyük çapaklar ise genellikle önce kesme veya taşlama gerektirir.
Tasarım ve işleme sırasında çapakların nerede oluşacağını tespit etmek, ekibin uygun yöntemi seçmesine yardımcı olur. Ayrıca, daha sonra ortaya çıkabilecek maliyetli yeniden işleme ihtiyacını da azaltır.
Boyutsal Toleranslar ve Yüzey Kaplaması
Hassas CNC bileşenleri, boyut konusunda sıkı sınırlamalara tabidir. Bu, sızdırmazlık alanlarını, yatak yüzeylerini ve belirtilen özelliklere uyması gereken dişleri içerebilir. Yoğun çapak alma işlemi, çapak kaybolmuş gibi görünse bile bu özellikleri değiştirebilir.
Dolayısıyla ekip, kenar kırılmaları, pah boyutu, pürüzlülük ve kabul edilebilir çapak alma sonucu için sınırlar belirlemelidir. Bundan sonra, parçanın çizime hala uygun olup olmadığını doğrulamak için inceleme yapılmalıdır.
Üretim Hacmi ve Maliyeti
Prototip ve küçük partiler için manuel çapak alma iyi bir seçenek olabilir. Tekrarlanan işler için otomasyon, işçilik süresini azaltabilir. Termal ve elektrokimyasal seçeneklerin kurulum maliyeti daha yüksek olabilir. Bu yöntemler, parça şekli ve üretim miktarı ön hazırlık çalışmalarını haklı çıkardığında daha mantıklıdır.
Toplam maliyeti hesaplarken, makineleri, aletleri, operatör zamanını, sarf malzemelerini, denetimi, temizliği ve olası hurdayı da dahil edin. Sadece doğrudan çapak alma işlemini hesaba katmayın.
Bileşen Geometrisi ve Erişilebilirlik
Daha karmaşık şekiller, çapak alma işlemini yavaşlatabilir. Bu durum, parçaların ince duvarlara, derin oyuklara, kör deliklere veya çapraz geçitlere sahip olması durumunda yaygındır. İşlem, yakındaki özelliklerin zarar görmesini önlerken çapağa ulaşmayı hedeflemelidir.
Birçok durumda, birden fazla çapak alma yöntemi kullanmak en iyi sonucu verir. Örneğin, dış kenarlar için CNC çapak alma yöntemini kullanın. Ardından, derinlerde bulunan ve ulaşılması zor olan çapakları temizlemek için elektrokimyasal veya termal çapak alma yöntemini kullanın.
ÖZET
- Manuel çapak alma Için uygundur düşük hacimli üretim ve yerel çapaklar.
- Mmekanik ve CNC tabanlı yöntemler genellikle daha verimlidirler tekrarlayan üretim.
- Termal ve elektrokimyasal çapak alma dikkate alınmaya değer karmaşık iç geçitler Geleneksel aletlerin ulaşamadığı yerler.
- Aşındırıcı yöntemler için iyi çalışmak erişilebilir kenarlar.
- Waterjet çapak alma özellikle şu durumlarda faydalıdır artık talaşları temizlemek aynı zamanda önemlidir.
Hassas CNC işlenmiş parçalar için, seçilen işlemin boyut toleranslarını, yüzey kalitesini veya kritik fonksiyonel özellikleri tehlikeye atmadan çapakları giderdiğinden emin olun.
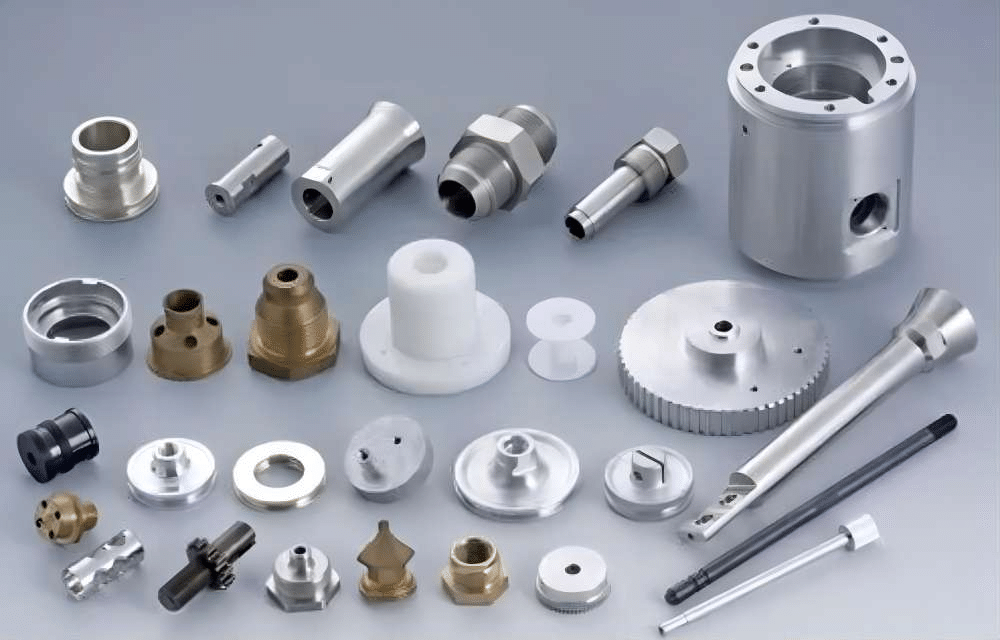
Hassas CNC Çapak Alma İşlemlerinde Sık Karşılaşılan Zorluklar
Çapak alma işlemi parça kalitesini artırsa da, süreç düzgün kontrol edilmezse yeni üretim zorlukları ortaya çıkarabilir.
| Ortak Mücadele | Ana sebepler | Parça Kalitesi Üzerindeki Etki | Önerilen Çözümler |
| Tutarsız Çapak Alma | Takım aşınmasındaki, işleme parametrelerindeki veya operatör tekniğindeki farklılıklar | Kalan çapaklar ve tutarsız kenar kalitesi | Çapak alma işlemlerini standartlaştırın ve uygun yerlerde otomatik aletler kullanın. |
| Aşırı Çapak Alma | Aşırı takım basıncı, işlem süresi veya aşındırıcı etki | Boyutsal sapmalar, aşırı pahlar ve hasarlı kenarlar | Malzeme kaldırma işlemini kontrol edin ve kabul edilebilir kenar kırılma boyutlarını belirleyin. |
| Ulaşılması Zor Dikenli Bitkiler | Karmaşık geometriler, kesişen delikler, derin boşluklar ve dar geçitler | Kalan çapaklar akışı engelleyebilir veya montajı zorlaştırabilir. | Özel iç çapak alma aletleri, termal çapak alma veya elektrokimyasal çapak alma yöntemlerini kullanın. |
| Yüzey Hasarı | Yanlış aşındırıcı seçimi, aşırı kuvvet veya uygun olmayan alet kullanımı | Çizikler, pürüzlü yüzeyler ve işlevsel özelliklerde hasar | Uyumlu aletleri seçin ve kritik yüzeyleri koruyun. |
| Malzemeye Özgü Zorluklar | Sertlik, süneklik, tokluk ve termal hassasiyetteki farklılıklar | Çapakların etkisiz bir şekilde alınması veya iş parçasında hasar oluşması. | Her malzeme için süreci optimize edin ve işleme parametrelerini doğrulayın. |
| Sıkı Boyutsal Toleranslar | Kenarlarda, deliklerde ve bileşen boyutlarında izin verilen değişiklikler çok küçüktür. | Boyutsal doğruluk kaybı ve potansiyel parça reddi | Kontrollü CNC çapak alma, hassas fikstürler ve boyut kontrolü kullanın. |
| Yüksek İşçilik ve İşleme Maliyetleri | Elle son işlem, karmaşık geometriler ve çoklu işlem aşamaları | Daha uzun teslim süreleri ve daha düşük üretim verimliliği | Çapak alma işlemini CNC işleme süreçlerine entegre edin veya tekrarlayan işlemleri otomatikleştirin. |
| Kalan Talaşlar ve Aşındırıcı Ortam | Mekanik veya aşındırıcı çapak alma işleminden sonra yetersiz temizlik | Kirlenme, tıkanmış geçişler ve montaj sorunları | Uygun durulama, yıkama, kurutma ve temizlik kontrollerini ekleyin. |
| Partiler Arasında Tutarsız Sonuçlar | Takım koşullarındaki, malzeme partilerindeki veya proses ayarlarındaki değişiklikler | Ürün kalitesinde farklılıklar ve artan yeniden işleme | Proses parametrelerini izleyin ve düzenli kalite kontrolleri uygulayın. |
| Denetim Zorlukları | Gizli çapaklar ve iç özelliklere sınırlı erişim | Tespit edilemeyen kusurlar nihai montaj aşamasına kadar ulaşabilir. | Büyüteç, endoskop, optik muayene veya uygun özel ölçüm aletleri kullanın. |
Başarılı çapak alma işlemi, etkili çapak giderme ile boyutsal doğruluk, yüzey bütünlüğü ve üretim verimliliği arasında denge kurmayı gerektirir. Hassas CNC işlenmiş parçalar için üreticiler, net kenar kalitesi gereksinimleri belirlemeli, malzemeyle uyumlu işlemler seçmeli ve uygun denetim prosedürleri aracılığıyla kritik özellikleri doğrulamalıdır.
CNC Üretiminde Çapak Alma Verimliliğini Artırmanın Yolları
İşleme Sırasında Çapak Oluşumunu Azaltın
Genellikle büyük çapakların oluşmasını önlemek, daha sonra temizlemekten daha ucuzdur. Doğru kesme hızı ve ilerleme oranını kullanın. Ayrıca doğru takım şeklini seçin. Takım keskinliği de önemlidir. İşleme yolları ve çıkış seçenekleri de kenar kalitesini etkiler.
Zaman içinde takım aşınmasını izleyin. İş parçası malzemesinin nasıl davrandığına dikkat edin. CNC delmede , delme koşullarını yönetin. Ayarlanmış bir matkap çıkışı, parçanın yüzeyinde kalan çapağı küçültebilir.
Çapak alma işlemini üretim sürecine entegre edin.
Gerektiğinde, CNC programına pah kırma veya çapak alma işlemlerini dahil edin. Bu, ekstra işlemeyi azaltabilir. Ayrıca, sonuçlar bir parçadan diğerine daha düzgün olabilir.
Ayrı bir son işlem adımı gerekiyorsa, açık ve net iş talimatları yazın. Belirlenmiş denetim kurallarını kullanın. Bu, her partinin aynı standartta kalmasına yardımcı olur.
Tekrarlayan Görevler için Otomasyonu Kullanın
Otomatik çapak alma üniteleri, robotik son işlem sistemleri veya CNC kontrollü aletler kullanın. Bu seçenekler tekrarlanabilirliği artırabilir. Ayrıca işin manuel çalışmaya olan bağımlılığını da azaltırlar. Otomasyon, tekrarlanan şekiller ve yüksek üretim gerektiren işlemler için en faydalıdır.
Yine de otomasyon doğru kurulumu gerektirir. Uygun takımlar kullanın ve fikstürleri sabit tutun. Takım aşınmasını takip edin. Sonuçları denetimle doğrulayın. Sadece otomasyona güvenmeyin. Hala süreç kontrollerine ihtiyacınız var.
Kalite Kontrol Prosedürleri Oluşturun
Çapak alma kalitesi, parçaya uygun yöntemlerle kontrol edilmelidir. Açık kenarlar için görsel kontroller ve büyütme yeterli olabilir. İç özellikler için ise boreskoplar, optik sistemler, dokunsal aletler veya diğer ölçüm ekipmanları kullanılmalıdır.
Önemli parçalar için, çapak alma kontrollerinden daha fazlasına ihtiyacınız olabilir. Boyutları ölçün. Yüzey kalitesini doğrulayın. Temizliği kontrol edin. Gerektiğinde fonksiyonel testler yapın. Çapakların nerede kabul edilemez olduğunu belirleyin. Ayrıca hangi kenar koşullarının kabul edilebilir olduğunu belirtin.
Son Düşüncelerimiz
Hassas CNC işlenmiş parçalar için çapak alma işlemi çok önemli bir adımdır. Boyutsal doğruluğu, montaj güvenilirliğini, yüzey durumunu ve güvenliği etkiler. Manuel, mekanik, aşındırıcı, termal, elektrokimyasal, su jeti ve CNC tabanlı çapak alma yöntemlerinin her birinin kendine özgü güçlü ve zayıf yönleri vardır.
En iyi seçeneği belirlemek için malzeme özelliklerini, çapak boyutunu ve konumunu, boyutsal toleransları, bileşen geometrisini, üretim hacmini ve toplam işleme maliyetini gözden geçirin. Etkili işleme stratejilerini uygun çapak alma teknolojisi ve tutarlı denetimle birleştirin. Bu, kusurları azaltabilir, çıktıyı artırabilir ve daha tutarlı, yüksek hassasiyetli, özelleştirilmiş CNC bileşenleri sunabilir.
Yüksek kaliteli CNC işleme parçaları arayan üreticiler için en iyi çapak alma stratejisi, fazla çapakları temizleyen ancak hassas kalması gereken parçalara dokunmayan, böylece bileşenin kritik boyutlarını, fonksiyonel yüzeylerini veya uzun vadeli performansını tehlikeye atmayan bir stratejidir.