Metal Damgalama İşlemlerinde Kalıp Aşınması ve Arıza Analizi
Metal presleme işlemlerinde , kalıplar çeşitli uygulamalar için metali hassas şekillere getirmek, kesmek veya biçimlendirmek için kullanılan temel araçlardır. Kalıplar dayanıklılık ve hassasiyet için tasarlanmış olsa da, üretim sırasında karşılaştıkları zorlu koşullar nedeniyle zamanla aşınma ve yıpranmaya maruz kalırlar. Kalıp aşınmasını ve arızasını anlamak, presleme kalıplarının ömrünü ve performansını iyileştirmek ve üretim maliyetlerini düşürmek için çok önemlidir. Bu makale, metal presleme işlemlerinde kalıp aşınmasının nedenlerini, yaygın arıza türlerini ve kalıp arızasını analiz etme ve önleme stratejilerini ele almaktadır.
İçindekiler
Metal Damgalamada Kalıp Aşınmasının Nedenleri süreçler
Kalıp aşınması, kalıp yüzeyi ile damgalanan metal arasındaki tekrarlanan temas sonucu oluşur. Kalıp aşınmasına katkıda bulunan birkaç faktör vardır ve bu da sonunda kalıp arızasına yol açabilir:
- Sürtünme ve Isı:Damgalama sırasında kalıp ile malzeme arasındaki yüksek sürtünme önemli miktarda ısının oluşmasına neden olur. Bu ısı, özellikle kalıbın metalle doğrudan temas eden bölgelerinde aşınmayı hızlandırır. Damgalama işlemi ne kadar karmaşıksa, sürtünme ve ısı oluşumu da o kadar fazla olur.
- Malzeme Sertliği ve Özellikleri:Damgalanan malzemenin sertliği kalıp aşınmasında önemli bir rol oynar. Yumuşak malzemeler daha az aşınmaya neden olurken, daha sert metaller kalıp yüzeyini hızla bozabilir. Ayrıca aşındırıcı özelliğe sahip malzemeler, örneğin bazı alaşımlar veya inklüzyon içeren malzemeler, aşınmayı hızlandırabilir.
- Yetersiz Yağlama:Kalıp ile iş parçası arasındaki uygun yağlama, sürtünmeyi azaltmaya, aşırı aşınmayı ve aşırı ısınmayı önlemeye yardımcı olur. Yetersiz veya yanlış yağlama, aşırı ısı oluşumuna ve kalıp aşınmasının artmasına yol açabilir.
- Uygunsuz Kalıp Tasarımı: Fakir presleme kalıp tasarımıYetersiz boşluk veya kötü hizalama gibi sorunlar, kalıp yüzeyinde aşırı strese ve eşit olmayan aşınmaya yol açabilir. Bu dengesiz aşınma, kalıbın erken bozulmasına ve performansının düşmesine neden olabilir.
- Yük Döngüleri: Kalıplar her damgalama çevrimi sırasında mekanik yüklere maruz kalır. Tekrarlanan yükleme ve boşaltma işlemleri kalıbın yorulmasına ve sonuçta çatlaklara veya deformasyona yol açabilir.
- Takım ve Malzeme Etkileşimi: Takım malzemeleri (kalıp malzemesi gibi) ve iş parçası malzemesinin sünekliği veya tortu oluşturma eğilimi gibi özellikleri aşınmaya neden olabilir. Sert ve kırılgan malzemeler aşındırıcı aşınmaya daha yatkınken, daha yumuşak malzemeler yapışkan aşınmaya yol açabilir.
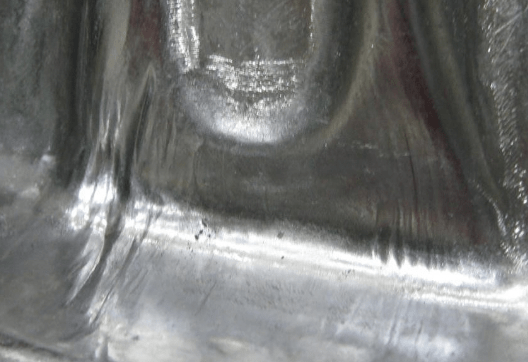
Yaygın Kalıp Arıza Türleri in Metal Presleme süreçler
Bu tabloda, metal damgalama işlemi sırasında meydana gelebilecek en yaygın kalıp arızaları ve bunlarla ilişkili nedenler ve etkiler özetlenmiştir.
| Kalıp Arızası Türü | Sebeb olmak | Efekt |
| Aşınma ve Aşınma | Kalıp ile malzeme arasındaki tekrarlanan temas, malzemenin kademeli olarak bozulmasına neden olur. | Azaltılmış kalıp hassasiyeti, pürüzlü parça yüzeyleri, olası kalıp arızası. |
| Çatlama | Aşırı stres, uygunsuz ısıl işlem veya termal döngü. | Yapısal bütünlüğün kaybı, kalıp ömrünün azalması, parça kusurları. |
| Chipping | Darbe veya yüksek basınç sonucu kalıp kenarından parça kopması. | Azalmış kalıp işlevselliği, düşük parça kalitesi ve potansiyel duruş süresi. |
| dörtnala | Sürtünme veya uygun yağlamanın olmaması nedeniyle malzeme birikmesi. | Kalıp yüzeyinin deformasyonu, kalite kusurları, artan bakım ihtiyacı. |
| Deformasyon | Yanlış hizalama, aşırı yükleme veya uygun olmayan malzeme seçimi. | Kalıp biçiminde kalıcı değişiklikler, parça hassasiyetinin kaybı, erken arıza. |
| Isı Kontrolü | Hızlı sıcaklık değişimleri veya zayıf ısı dağılımı. | Yüzeyde çatlama veya dökülme, sertlik kaybı, kalıp ömrünün azalması. |
| Erozyon | Tekrarlanan sürtünmeli temas, kalıp yüzeyinden kademeli olarak malzeme kaybına neden olur. | Azalmış boyutsal doğruluk, artan aşınma oranı ve potansiyel arıza. |
| Korozyon | Kalıp malzemesi ile iş parçası arasında, çoğunlukla nem veya aşındırıcı maddelere maruz kalma nedeniyle oluşan kimyasal reaksiyonlar. | Kalıp malzemesinin bozulması, parçanın yüzey kalitesinin düşmesi ve kalıp performansının düşmesi. |
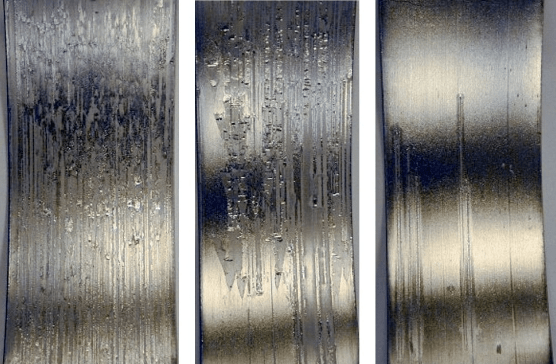
Kalıp Aşınması ve Arızasının Analizi in Metal Presleme süreçler
Metal damgalama işlemlerinde kullanılan kalıpların verimliliğini ve ömrünü artırmak için kalıp aşınması ve arızasının analiz edilmesi kritik bir husustur. Bu süreç, görsel incelemelerin, gelişmiş test tekniklerinin ve aşınma modellerinin derinlemesine analizinin bir kombinasyonunu içerir.
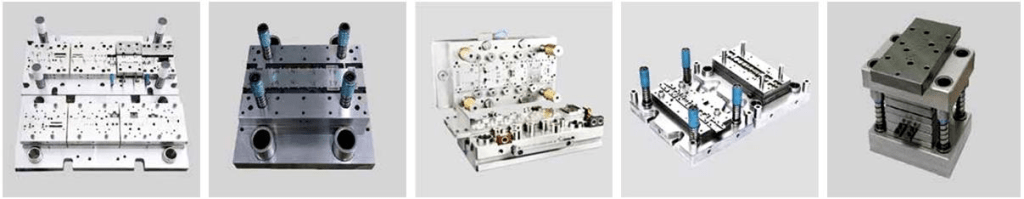
Görsel Kontroller
Kalıp aşınması ve arızasının analizinde ilk adım görsel muayenedir. Çatlak, çukurlaşma veya renk bozulması gibi belirgin yüzey hasarlarının belirlenmesini sağlar. Bu yöntem büyük, görünür kusurları tespit etmede yararlı olsa da, daha incelikli veya dahili sorunları tespit etmekte yetersiz kalabilir. Ancak, arızanın erken belirtilerini tespit etmek ve hızlı düzeltici eylem sağlamak için düzenli görsel kontroller şarttır.
Görsel incelemeler sırasında bulunan bazı yaygın göstergeler şunlardır:
- Çatlaklar ve Kırıklar:Küçük çatlaklar zamanla büyüyerek kalıbın bozulmasına neden olabilecek daha büyük kırıklara yol açabilir.
- Çukurlaşma ve Yüzey Hasarı: Aşındırıcı malzemeler veya uygunsuz yağlama, düzensiz aşınmaya, yüzey düzensizliklerine ve çukurlaşmaya neden olabilir.
- Solma: Isıya bağlı renk bozulması, kalıbın yüksek sıcaklıklara maruz kalmış olabileceğini ve bu durumun da malzeme bozulmasına yol açabileceğini gösterir.
1. Mikroskobik inceleme
Mikroskobik analiz, kalıbın yüzeyini daha ayrıntılı incelemek için yüksek güçlü mikroskoplar veya taramalı elektron mikroskopları kullanılmasını içerir. Bu teknik, mikro çatlaklar, yüzey pürüzlülüğü veya çıplak gözle görülemeyen malzeme akış çizgileri gibi aşınma ve arızanın ince ayrıntılarını ortaya çıkarabilir.
Mikroskobik inceleme şu konularda yardımcı olur:
- Henüz gözle görülür kırıklara dönüşmemiş yeraltı çatlaklarının veya küçük deformasyonların belirlenmesi.
- İş parçasından gelen metalin kalıp yüzeyine yapışması sonucu oluşan malzeme transferini veya aşınmayı anlamak.
- Aşındırıcı aşınma desenlerinin ve yüzey bozulmalarının analizi.
2. X-Ray ve Ultrasonik Test
Özellikle dışarıdan görülemeyen iç hasarların daha derinlemesine incelenmesi için X-ışını ve ultrasonik muayene teknikleri sıklıkla kullanılır. Bu tahribatsız muayene (NDT) yöntemleri, gelecekte arızalara yol açabilecek kalıp malzemesindeki çatlakların veya boşlukların belirlenmesinde özellikle yararlıdır.
- X-ışını testi, kalıbın iç yapısının görüntülerini yakalamak için radyasyon kullanır. Kalıbı zayıflatabilecek iç gerilim, boşluk veya çatlak alanlarını vurgulayabilir.
- Ultrasonik test, iç kusurları veya malzeme tutarsızlıklarını tespit etmek için yüksek frekanslı ses dalgaları kullanır. Bu teknik büyük kalıpların yapısal bütünlüğünün değerlendirilmesinde faydalıdır.
Her iki yöntem de, özellikle görsel olarak incelenmesi zor olan parçalarda, kalıbın kritik bölgelerinin değerlendirilmesinde etkilidir.
3. Aşınma Deseni Analizi
Kalıp yüzeyindeki aşınma desenlerinin detaylı incelenmesi, arızanın altında yatan nedenler hakkında çok şey ortaya çıkarabilir. Aşınma desenleri genellikle, damgalanan malzemenin türü, uygulanan yük ve yağlama kalitesi gibi damgalama işleminin belirli yönleriyle bağlantılıdır.
Analiz edilmesi gereken bazı önemli aşınma kalıpları şunlardır:
- Kenar Aşınması: Kalıbın kenarlarındaki aşınma, kötü boşluk ayarlarının, yetersiz yağlamanın veya malzeme tutarsızlıklarının göstergesi olabilir.
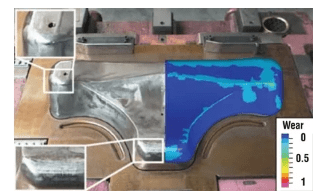
- Yüzey Aşınması: Genellikle düzgün yüzey aşınması beklenir, ancak belirli alanlarda aşırı aşınma, kalıp hizalama, uygunsuz yükleme veya yerel yüksek sürtünme sorunlarına işaret edebilir.
- Deformasyon veya Bükülme: Eşit olmayan deformasyon, yanlış kalıp geometrisi, yanlış hizalama veya eşit olmayan basınç dağılımına neden olan malzeme özelliklerini gösterebilir.
Mühendisler bu kalıpları inceleyerek sorunlu alanları belirleyebilir ve kalıp boşluğunu ayarlamak, yağlamayı iyileştirmek veya kalıp tasarımını değiştirmek gibi hedefli çözümler geliştirebilirler.
4. Sonlu Elemanlar Analizi (FEA)
Sonlu Elemanlar Analizi (FEA), kalıpların damgalama işlemi sırasında maruz kaldığı gerilmeleri, zorlanmaları ve deformasyonları simüle etmek için kullanılan bir hesaplama aracıdır. Kalıbın ayrıntılı bir dijital modelini oluşturarak ve bunu simüle edilmiş çalışma koşullarına tabi tutarak FEA, mühendislerin yüksek stres, yorgunluk veya potansiyel arıza alanlarını belirlemesine yardımcı olur.
FEA şunlara izin verir:
- Kalıp davranışının simülasyonu farklı koşullar altında, örneğin değişen yük ve hız gibi.
- Stres konsantrasyonlarının belirlenmesi çatlamalara veya deformasyonlara yol açabilir.
- Kalıp tasarımının optimizasyonu malzeme seçimi, geometri ve soğutma yöntemlerini ayarlayarak.
Sonlu Elemanlar Analizi'nin (FEA) kullanımı, kalıpların gerçek dünya koşullarında nasıl performans gösterdiğine dair paha biçilmez bilgiler sağlayabilir ve mühendislerin aşınmayı en aza indiren ve arızayı önleyen tasarım ayarlamaları yapmalarını sağlayabilir.
5. Malzeme Analizi
Kalıp yapımında kullanılan malzeme, kalıbın performansında ve aşınmaya karşı duyarlılığında önemli rol oynar. Kalıp malzemesinin bileşiminin spektroskopi veya sertlik testi gibi tekniklerle analiz edilmesi, uygunsuz ısıl işlem, malzeme kusurları veya optimum olmayan malzeme seçimi gibi sorunları ortaya çıkarabilir.
Dikkat edilmesi gereken önemli hususlardan bazıları şunlardır:
- Sertlik:Kalıp malzemesinin sertliği, damgalama işleminin gereklerine uygun olmalıdır. Daha sert malzemeler aşınmaya karşı daha iyi direnç gösterirler ancak uygun şekilde ısıl işleme tabi tutulmazlarsa kırılgan hale gelebilirler.
- Isı tedavisi:Yetersiz veya dengesiz ısıl işlem, sertleştirme tutarsızlıklarına yol açarak kalıbın bazı kısımlarının aşınmaya veya çatlamaya daha yatkın hale gelmesine neden olabilir.
- Malzeme Bileşimi: Alaşım bileşiminin anlaşılması, kalıp malzemesinin ısı, basınç ve sürtünme gibi farklı koşullar altında nasıl tepki vereceğini tahmin etmeye yardımcı olabilir.
Doğru malzeme analizi, doğru kalıp malzemelerinin seçilmesini sağlayarak hem dayanıklılığı hem de performansı artırır.
6. Kök Neden Arıza Analizi
Aşınma ve hasarın analizinin yanı sıra, kök neden arıza analizi (RCFA), bir kalıbın ilk etapta neden arızalandığına dair daha derin bilgiler sağlayabilir. Bu, arızaya neden olan operasyonel koşulların, takım bakımının ve çevresel faktörlerin kapsamlı bir şekilde araştırılmasını içerir.
Kök neden analizi şu gibi soruların yanıtlanmasına yardımcı olur:
- Kalıp uygunsuz bir şekilde mi tasarlanmıştı veya yanlış mı hizalanmıştı?
- Kullanılan malzeme için damgalama işlemi çok mu agresifti?
- Yağlama sistemi yetersiz miydi veya yanlış mı uygulandı?
Başarısızlığın altında yatan nedenin belirlenmesiyle, gelecekte benzer sorunların ortaya çıkmasını önlemek için düzeltici önlemler uygulanabilir.
Metal Damgalama İşleminde Kalıp Aşınması ve Arızasını Önleyen Etkili Stratejiler
1. Uygun Kalıp Tasarımı ve Malzeme Seçimi
Kalıp aşınmasını ve arızasını önlemenin en önemli faktörlerinden biri, kalıbın damgalama sırasında karşılaşacağı özel gerilmelere dayanacak şekilde tasarlanıp üretilmesidir . Bu da kalıp yapımı için doğru malzemelerin seçilmesiyle başlar.
- Malzeme seçimi:Belirli damgalama işlemi için uygun sertlik, tokluk ve aşınma direncine sahip malzemeleri seçin. Yaygın kalıp malzemeleri arasında yüksek sertlik ve dayanıklılık sunan D2, A2 veya PM çelikleri gibi takım çelikleri bulunur.
- Isı tedavisi:İstenilen sertlik ve tokluğun elde edilebilmesi için uygun ısıl işlem şarttır. Söndürme, temperleme ve nitrürleme gibi işlemler malzemenin aşınma ve deformasyona karşı direncini artırabilir.
- Kalıp Geometrisi: Kalıp geometrisinin dikkatlice değerlendirilmesi, gerilimlerin kalıp yüzeyine eşit şekilde dağıtılması ve kenarlar veya köşeler gibi hassas noktalardaki aşınmanın en aza indirilmesi açısından önemlidir.
2. Optimum Yağlama ve Soğutma Sistemleri
Yetersiz yağlama, kalıp ile damgalanan malzeme arasında aşırı sürtünmeye yol açarak hızlı aşınmaya neden olabilir. Uygun yağlama, düzgün bir damgalama işlemi sağlar ve kalıp ile iş parçası arasındaki sürtünmeyi, ısı oluşumunu ve malzeme transferini azaltır.
- Yağ Seçimi: Damgalanacak malzemeye uygun yağlayıcıyı kullanın. Alüminyum veya çelik gibi farklı metaller, kalıbın düzgün çalışmasını sağlamak için farklı tipte yağlayıcılar gerektirir.
- Düzenli Yağlama Bakımı:Yağlama sisteminin düzgün bir şekilde bakımı yapıldığından, doğru akış hızlarına ve uygulama noktalarına sahip olduğundan emin olun. Yağlamanın eksikliği veya tutarsız uygulama aşınmaya ve aşırı aşınmaya yol açabilir.
- Soğutucu Sistemleri:Isı oluşumunun önemli olduğu proseslerde, kalıp sıcaklığının güvenli çalışma aralıklarında tutulması için soğutma sistemleri kullanılmalıdır. Aşırı ısınma, malzemenin bozulmasına, termal çatlamalara veya kalıbın deformasyonuna yol açabilir.
3. Düzenli Kalıp Bakımı ve Muayeneleri
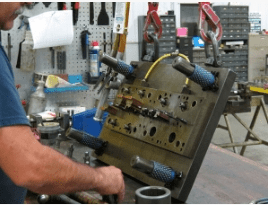
Metal pres kalıplarının rutin bakımı ve denetimi, kalıp arızasına yol açmadan önce potansiyel sorunları belirlemek için kritik öneme sahiptir. Düzenli olarak planlanan bakım, üreticilerin aşınmayı erken aşamada ele almalarına ve önemli sorunlara yol açmadan önce bileşenleri değiştirmelerine veya onarmalarına olanak tanır.
- Görsel Kontroller: Aşınma, çatlak veya ısı hasarı belirtilerine karşı düzenli görsel kontroller yapın. Bu sorunların erken tespiti, önleyici tedbirlerin alınmasını sağlar.
- Mikroskobik ve Tahribatsız Muayene:Periyodik olarak mikroskobik incelemeler yapın veya çıplak gözle görülemeyen iç çatlakları, boşlukları veya gerilim yoğunlaşmalarını kontrol etmek için X-ışını veya ultrasonik test gibi tahribatsız test yöntemlerini kullanın.
- Aşınma Deseni Analizi: Aşırı aşınmaya neden olabilecek olası hizalama sorunlarını, malzeme problemlerini veya uygunsuz işlem ayarlarını belirlemek için kalıptaki aşınma modellerini izleyin.
4. Pres ve Takım Parametrelerinin Optimize Edilmesi
Presleme işleminde kullanılan pres hızı, strok ve tonaj gibi parametreler kalıp aşınması üzerinde önemli etkiye sahip olabilir. Optimum parametrelerin ayarlanması, üretim verimliliğini korurken kalıp üzerindeki gereksiz stresi en aza indirmeye yardımcı olur.
- Basın Hızı: Yüksek hızlı presler kalıpta daha fazla ısı ve stres oluşturur. Presin hızının ve tonajının malzeme ve parça özelliklerine göre ayarlanması aşırı aşınmayı azaltabilir.
- Doğru Tonaj:Presin, malzeme kalınlığı ve cinsine uygun tonajda çalışmasının sağlanması hayati önem taşımaktadır. Kalıbın aşırı yüklenmesi deformasyona ve erken aşınmaya neden olabilir.
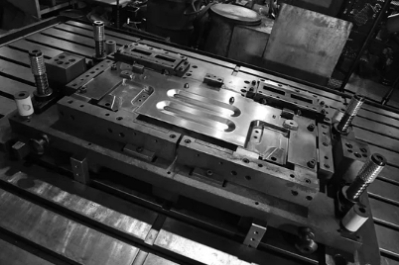
- Progresif Kalıp Ayarlamaları: Aşağıdaki durumlarda ilerici kalıplar kullanıldığında her kademenin hizalanmasının doğru olduğundan emin olun. Yanlış hizalama veya eşit olmayan basınçlar, lokal aşınma ve yıpranmaya yol açabilir.
5. Kalıp Kaplamalarının Kullanımı
Kalıp yüzeyine kaplama uygulanması aşınma direncini artırabilir, sürtünmeyi azaltabilir ve kalıp ömrünü uzatabilir. Özel kaplamalar, kalıbın ısıya, korozyona ve aşındırıcı yıpranmaya karşı direncini artıran koruyucu bir tabaka sağlayabilir.
- Sert Kaplamalar: Yüzey sertliğini artırmak ve sürtünmeyi azaltmak için titanyum nitrür (TiN), krom nitrür (CrN) veya elmas benzeri karbon (DLC) gibi kaplamalar uygulayın.
- Anti-Galling Kaplamalar:Paslanmaz çelik gibi aşınmaya eğilimli metaller için, aşınma önleyici kaplamalar malzemenin kalıp yüzeyine yapışmasını önleyebilir ve aşınmayı azaltabilir.
6. Doğru Kalıp Hizalaması ve Kurulumu
Kurulum aşamasında kalıbın uygun şekilde hizalanmaması, kalıp yüzeyinde eşit olmayan basınçlara yol açabilir ve bu da aşınmayı hızlandırır. Kalıp ile pres arasında hassas hizalamanın sağlanması, gereksiz stresi ve erken arızayı önlemek için önemlidir.
- Kalıp Hizalaması: Kalıbı presle doğru şekilde hizalamak için hassas alet ve ekipman kullanın. Yanlış hizalama, düzensiz aşınma desenlerine, azalan hassasiyete ve kalıbın erken bozulmasına yol açabilir.
- Basın Kalibrasyonu: Preslerin optimum parametreler dahilinde çalıştığından emin olmak için düzenli olarak kalibrasyon yapın. Pres ve kalıp arasındaki hizalama hatası hem preste hem de kalıpta ek zorlanmaya neden olabilir.
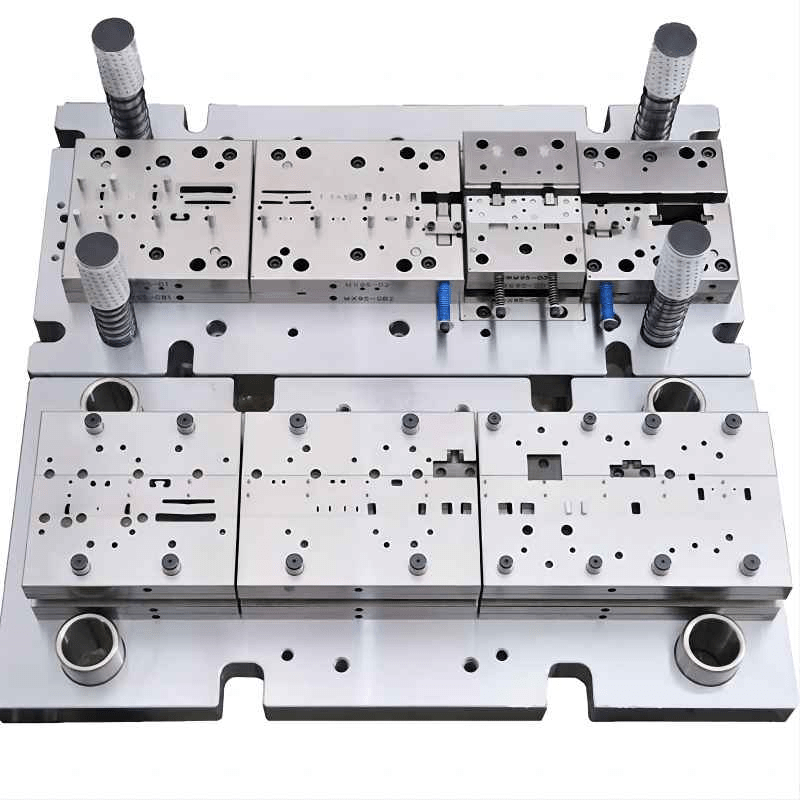
7. Prototip Damgalamada Yumuşak Takım Kullanımı
Prototip veya düşük hacimli üretimlerde sert çelik kalıplar yerine alüminyum veya plastik gibi yumuşak takım malzemeleri kullanmayı düşünün. Yumuşak takımların üretimi daha kolay ve daha az masraflıdır ve test veya tasarım yinelemelerinin erken aşamalarında aşınmayı azaltmaya yardımcı olabilir.
Prototip Kalıplama : Yumuşak kalıplar, hızlı ayarlamalara olanak tanır ve sert kalıplara göre aşınmaya daha az eğilimlidir. Çelik kalıpların uzun ömürlülüğünü sunmasalar da, prototipleme aşamasında aşınmayla ilişkili maliyetleri azaltmaya yardımcı olabilirler.
8. Çalışan Eğitimi ve Bilgi Paylaşımı
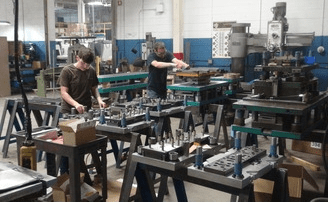
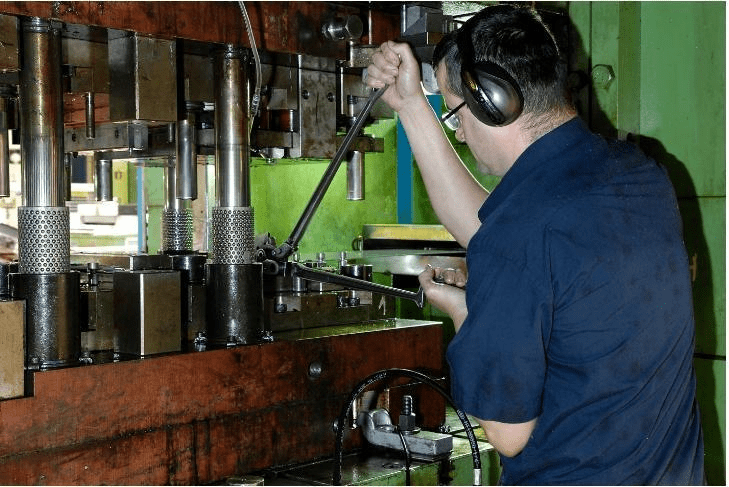
Kalıp aşınmasında sıklıkla göz ardı edilen bir önleme stratejisi, metal damgalama sürecinde yer alan tüm personelin yeterli eğitime sahip olmasını ve en iyi uygulamalardan haberdar olmasını sağlamaktır. Operatörlerin takım kullanımı, pres ayarları ve uygun bakımın etkisini anlamalarını sağlamak, aşınmayı en aza indirmede önemli bir adım olabilir.
- Operatör eğitimi: Operatörlere, kalıp ömrünü optimize etmek için takımların doğru şekilde nasıl kullanılacağı ve makine parametrelerinin nasıl ayarlanacağı konusunda eğitim verin.
- Bilgi paylaşımı: Operatörler, mühendisler ve bakım ekipleri arasında kalıp performansı ve iyileştirmeye açık potansiyel alanlar hakkında fikir paylaşımı amacıyla iletişimi teşvik edin.
9. Tahmini Bakımın Kullanımı
Titreşim izleme, sıcaklık sensörleri ve gerçek zamanlı teşhis gibi öngörücü bakım tekniklerinden yararlanmak, aşırı aşınma veya yaklaşan arıza konusunda erken uyarı işaretleri sağlayabilir. Bu sistemler, kalıp veya presin performansındaki değişiklikleri tespit edip, arıza oluşmadan önce bakım ekiplerini uyarabiliyor.
- Titreşim İzleme: Titreşimdeki ani değişiklikler, pres veya kalıpta hizalama bozukluğu veya başka sorunların göstergesi olabilir.
- sıcaklık Sensörleri:Damgalama işlemi sırasında sıcaklık değişimlerinin izlenmesi, kalıp aşınmasına katkıda bulunabilecek aşırı ısı alanlarının tespit edilmesine yardımcı olabilir.
ÖZET
Metal presleme işlemlerinde kalıp aşınması ve arızası sık karşılaşılan sorunlardır, ancak bunların nedenlerini anlamak ve uygun analiz ve önleme stratejilerini uygulamak, presleme kalıplarının ömrünü ve performansını önemli ölçüde artırabilir . Gelişmiş malzemeler kullanarak, yağlamayı optimize ederek, kalıp tasarımını iyileştirerek ve düzenli bakım yaparak, üreticiler kalıp arızası riskini azaltabilir ve yüksek kaliteli ürünler sağlayabilirler.