Bağlantı Elemanları Üretiminde Soğuk Başlıklama İşleminin Doğruluğu Nasıl İyileştirilir?
Soğuk şekillendirme, metal çubukların oda sıcaklığında kalıp kullanılarak dövülmesi yöntemidir ve yaygın olarak kullanılan bir bağlantı elemanı üretim sürecidir. Genellikle vida, cıvata, perçin vb. başlarının yapımında kullanılır. Bu işlem, kesme işlemini azaltmak veya tamamen ortadan kaldırmak için kullanılabilir. Dövme malzemeleri bakır, alüminyum, karbon çeliği , alaşımlı çelik, paslanmaz çelik ve titanyum alaşımı olabilir. Soğuk şekillendirme işlemi çoğunlukla özel soğuk şekillendirme makinelerinde gerçekleştirilir ve bu da sürekli, çok istasyonlu ve otomatik üretimin gerçekleştirilmesini kolaylaştırır.
Soğuk Başlık İşleminin Özellikleri
1. Metal plastik deformasyon teorisine göre, oda sıcaklığında metal boşluğa belirli bir basınç uygulanır, böylece kalıp boşluğunda belirtilen şekil ve boyuta göre plastik deformasyon oluşur.
2. Yüksek kalitede plastisiteye sahip metal malzemeler seçilmeli, kimyasal bileşimleri ve mekanik özellikleri sıkı standartlara sahip olmalıdır.
3. Cıvata ve somun imalatında kullanılan soğuk şekillendirme makineleri, güvenilir performans, yüksek verimlilik ve istikrarlı kaliteye sahip çok sayıda model ve seriye sahiptir.
4.İş parçalarının dövme kuvveti büyüktür ve güç ekipmanları pahalıdır.
5.İş parçaları iyi yüzey kalitesine ve yüksek boyut doğruluğuna sahiptir. Çünkü dövme işleminde soğuk sertleştirme söz konusudur ve deformasyonun çok büyük olmaması gerekir.
6.Soğuk şekillendirme işleminin uygulama alanları, büyük ölçekli ve çeşitli özelliklere sahip iş parçalarıdır.
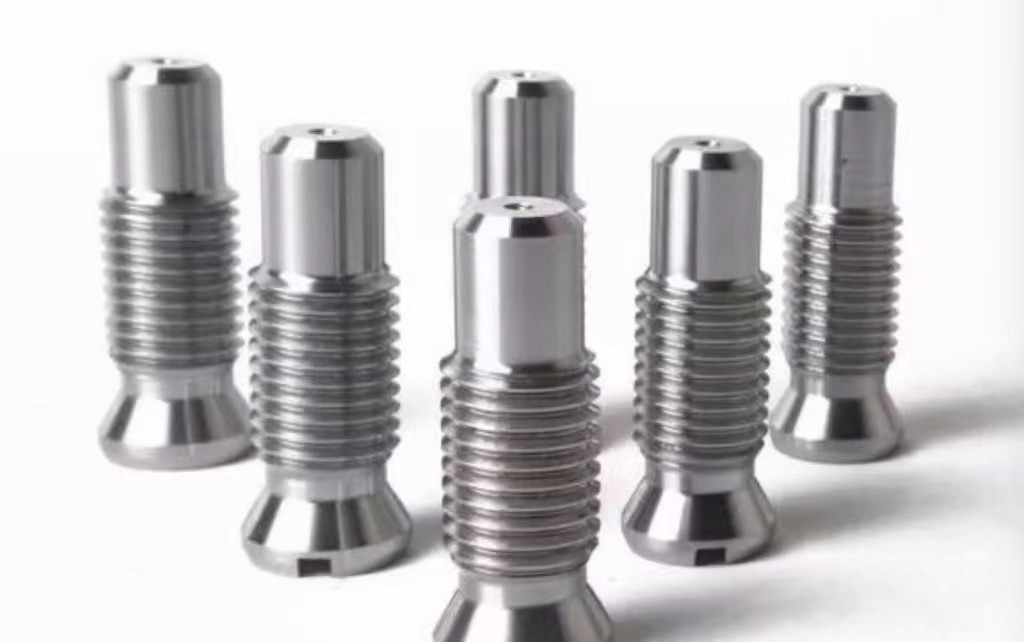
Soğuk Başlık Doğruluğunu Etkileyen Faktörler
1.Hammadde kimyasal bileşimi
Saf metalin esnekliği alaşımdan daha iyidir. Safsızlık elementleri genellikle kırılganlığa neden olarak plastisiteyi azaltırlar ve çeşitli alaşımların plastisite üzerinde farklı etkileri vardır.
2.Hammaddelerin metalografik yapısı
Çok fazlı dokuların doğası, şekli, boyutu, miktarı ve dağılımındaki farklılıklar, plastisite üzerinde farklı derecelerde etkiye sahiptir. Metalin plastisite özelliğini azaltan tanecik, karışıklık, kabarcık ve gevşeme gibi kusurlar vardır.
3. İşlem deformasyon sıcaklığı
Plastisite sıcaklığın artmasıyla artar, ancak bu artış basit bir doğrusal artış değildir.
4. Metal gerilme oranı
Gerinim hızının artması sadece metalin plastisitesini azaltmakla kalmaz, aynı zamanda metalin plastisitesini de artırır. Bu iki unsurun kapsamlı etkileri, nihayetinde metal plastisitesindeki değişimleri belirledi.
5.Deformasyon mekaniği koşulları
Basınç gerilmesi metalin plastisitesine iyi etki ederken, çekme gerilmesi plastisiteye iyi etki etmez.
6. Diğer konular
Sürekli olmayan deformasyonlarda metalin plastisite özelliği de artırılabilir. Özellikle plastikliği düşük metallerde sıcak deformasyon sırasında daha belirgindir.
Yüksek Performanslı Soğuk Başlık Makinesi Nasıl Seçilir
1. Krank mili ile makine gövdesi arasındaki bağlantı, darbe çubuğu, hepsi büyük taşıma kapasitesine, uzun hizmet ömrüne ve düşük bakım maliyetine sahip yüksek aşınmaya dayanıklı alaşımlı bakır kiremit kullanır.
2. Gövde, yüksek çekme dayanımına ve iyi aşınma direncine sahip alaşımlı sünek demirden dökülmüştür.
3. Yüksek şanzıman verimliliği ve büyük şanzıman torku ile iki kademeli dişli şanzıman sistemi benimsenmiştir.
4.Motor gücünün enerji tüketimini azaltmak için pnömatik debriyaj frenleriyle donatılmıştır.
5. Kesme sistemi, ileri geri hareket eden kılavuz plaka tarafından tahrik edilen bir kesme çubuğu kullanır. Kesme kuvveti büyük ve kararlı, dinamik dengesi iyi olan iletilir.
6. Çok istasyonlu soğuk şekillendirme makinesi, iş parçalarını aktarmak için gerilimli kapalı kelepçeyi kullanır. Sıkıştırma sistemi devrilebilir veya çevrilebilir, bu da formasyon proses düzenlemesine uygundur.
7. Belirli bir aralıkta sınırsız olarak ayarlanabilen değişken frekanslı hız düzenleme cihazı ile donatılmıştır.
8. Arıza dedektörleri ve güvenlik koruma cihazları ile donatılmış olup, ekipman arızası durumunda otomatik olarak kapanarak ekipman ve iş kalıplarına büyük koruma sağlar.
9. Yağlama sistemi yağ devresinin tasarımı basit ve etkilidir, dolaşım filtrasyonunu sağlayarak çubukları ve iş parçalarını koruma rolünü etkili bir şekilde oynayabilir.
Soğuk Başlıklama İşleminde İş Parçaları İçin Hammaddelerin Nasıl Seçileceği
1.Hammadde küreselleştirme tavlama işlemine tabi tutulmuş olmalı ve malzemenin metalografik yapısı küresel perlit olmalıdır.
2. Malzemelerin çatlama eğilimini mümkün olduğunca azaltmak ve kalıbın kullanım ömrünü artırmak için, soğuk çekilmiş malzemenin sertliğinin mümkün olduğunca düşük olması ve böylece plastisitenin artırılması gerekmektedir.
3. Hammaddelerin boyut doğruluğu genellikle ürünün özel gereksinimlerine ve prosesine göre belirlenmelidir.
4.Hammaddenin yüzey kalitesi istekleri koyu renkli ve yağlayıcı filmlidir. Aynı zamanda çizik, katlanma, çatlak, pas, oksitlenme gibi herhangi bir kusurun da bulunmaması gerekir.
5. Hammadde yarıçapı yönündeki dekarbürize edilmiş tabakanın toplam kalınlığının hammadde çapının %1'ini geçmemesi gerekmektedir.
6. Soğuk şekillendirme sırasında kesme kalitesinin sağlanabilmesi için hammaddenin yüzeyin sert, merkezin yumuşak olması gerekmektedir.
7.Hammaddelere soğuk şişirme testi uygulanmalıdır. Soğuk sertleştirme nedeniyle deformasyon dirençleri artar. Malzemenin soğuk sertleştirmeye karşı hassasiyeti ne kadar düşükse performansı o kadar iyidir.
Yukarıda belirtilenler, bağlantı elemanları üretim sürecinin hassasiyetini artırmanın ana noktasıdır.
ÖZET
Makalede, bağlantı elemanları üretiminde soğuk şişirme işleminin doğruluğunun nasıl artırılacağına ilişkin temel noktalar anlatılmakta olup, bunlara soğuk şişirmenin özellikleri, doğruluğu etkileyen fabrikalar, soğuk şişirme makinelerinin seçimi ve iş parçaları için hammaddelerin nasıl seçileceği gibi konular yer almaktadır.


