CNC Parça Geometrisi İşleme Maliyetini ve Üretim Süresini Nasıl Etkiler?
CNC işleme, hassas ölçülere, karmaşık şekillere ve tekrarlanabilir sonuçlara sahip hassas parçalar üretmek için yaygın olarak kullanılır. Bununla birlikte, CNC işlenmiş parçaların maliyeti ve üretim süresi yalnızca malzeme seçimi ve işleme ekipmanıyla belirlenmez. CNC parça geometrisi, işin nasıl ilerleyeceği konusunda büyük önem taşır.
Parça boyutu, duvar kalınlığı, delik derinliği, köşe yarıçapı, boşluk tasarımı ve yüzey karmaşıklığı gibi geometrik özellikler, işleme operasyonlarını, takım seçimini, kurulum gereksinimlerini ve malzeme kaldırma süresini doğrudan etkiler. Tasarım basit olduğunda, genellikle daha hızlı üretilir. Tasarım karmaşık olduğunda ise özel kesiciler, ek kurulumlar, daha yavaş kesim ve üretim sırasında daha fazla kontrol gerektirebilir.
Dolayısıyla, tasarımcılar, mühendisler ve üreticiler CNC parça geometrisinin işleme maliyetini ve üretim süresini nasıl etkilediğini anladıklarında, çizimleri erken aşamada ayarlayabilirler. Bu da gereksiz harcamaları azaltabilir ve üretimi hızlandırabilir.
İçindekiler
Anahtar CNC Parçası Geometri Faktörleri İşleme Maliyetini Etkiler
1. Parça Karmaşıklığı ve İşleme Zorluğu
Parça karmaşıklığı, CNC bileşen maliyetinin başlıca geometrik belirleyicisidir . Bir parçanın düz alanları, düz kenarları ve temel delikleri varsa, atölyeler genellikle bunu yaygın frezeleme veya tornalama adımlarıyla halledebilir.
Ancak bir parçanın zorlu hatları, yuvarlak alanları, düzensiz şekilleri veya birbirine yakın noktalarda birleşen birden fazla özelliği olduğunda, atölyenin genellikle daha dikkatli bir işleme planlaması yapması gerekir.
Bu tür şekiller, iş akışını çok eksenli CNC sistemlerine doğru yönlendirebilir. Ayrıca özel iş parçası tutma sistemleri ve ek programlama süresi gerektirebilirler. Sonuç olarak, makine maliyetleri artar ve toplam işlem süresi uzar.
Örneğin, basit dikdörtgen bir alüminyum parça yalnızca temel frezeleme ve delme işlemlerine ihtiyaç duyabilir. Buna karşılık, kavisli yüzeylere, derin oyuklara ve açılı bölgelere sahip bir parça, 5 eksenli işleme ve birden fazla son işlem adımı gerektirebilir.
Bu nedenle, gerçek bir işlev katmayan özellikleri kaldırmak, üretim maliyetini düşürmenin pratik bir yoludur.
2. Duvar Kalınlığı ve Yapısal Tasarım
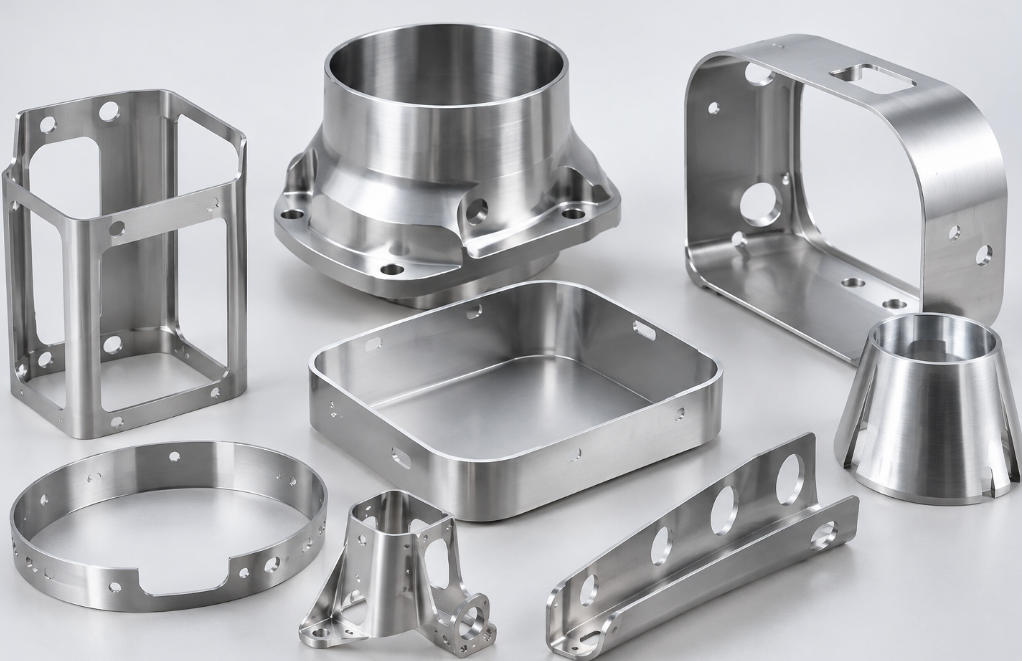
Duvar kalınlığı, işleme stabilitesini, kesme koşullarını ve çevrim süresini etkiler.
İnce cidarlı parçaların kesilmesi genellikle daha zordur. Kesim sırasında sallanabilir, hafifçe hareket edebilir ve malzeme çıkarıldıktan sonra boyut sorunlarına yol açabilirler. Kesme kuvvetleri ince kesitleri bükebilir veya yerlerini değiştirebilir, bu nedenle sıkı toleransları korumak zorlaşır.
Bunu yönetmek için üreticiler kesme hızını düşürebilir, daha küçük kesme derinliği değerleri kullanabilir, sıkıştırma sırasında ek destek ekleyebilir ve daha fazla son işlem geçişi uygulayabilirler.
Daha kalın duvarlar genellikle sertliği artırır. Bu da işleme sürecini daha istikrarlı hale getirebilir. Bununla birlikte, gerekenden daha kalın duvarlar daha fazla hammadde maliyetine ve malzeme kaldırma süresinin uzamasına neden olur.
Tasarımcılar, duvar kalınlığını seçerken duvar dayanıklılığını, gerekli işlevi ve işleme kolaylığını dikkate almalıdır.
3. Derin Boşluklar ve Cep Geometrisi
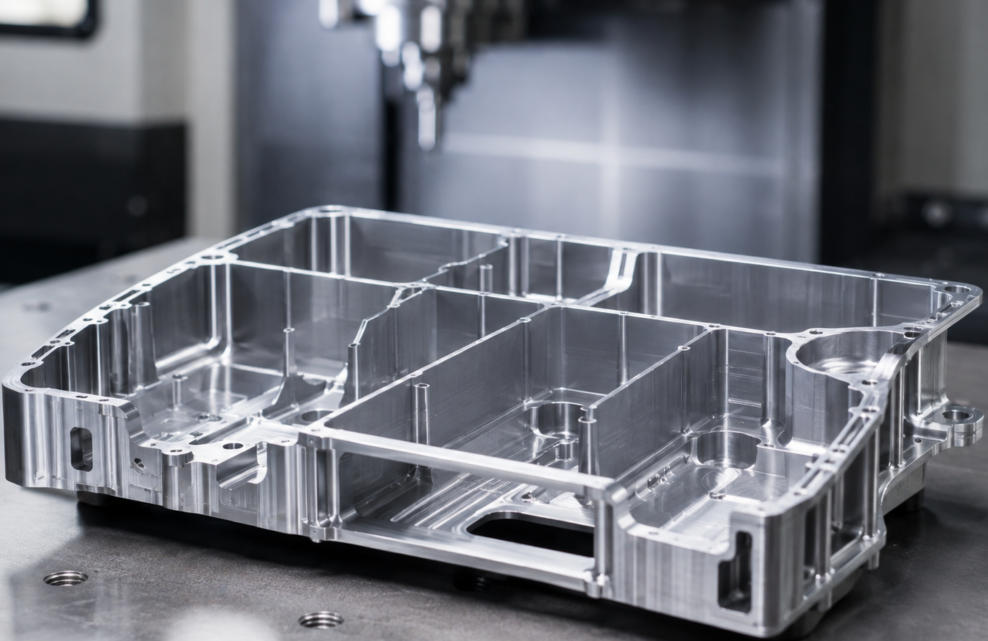
Derin oyuklar ve cepler, CNC işleme süresini ve maliyetini hızla artırabilir.
Derin cep işlerinde, kesici takımların dar veya girintili alanlara girmesi gerekir. Genellikle uzun erişimli takımlar kullanılır. Aynı zamanda, bu takımlar daha kolay bükülür ve kesim sırasında titreşebilir. Bu da doğruluğu düşürebilir ve daha kötü bir yüzey bırakabilir.
Derin oyuklar ayrıca talaşların uzaklaştırılmasını da zorlaştırır. Talaşlar kesme bölgesini tıkayabilir. Isı da iyi bir şekilde uzaklaştırılamayabilir. Takım hasarı meydana gelebilir. Yüzey kalitesi bozulabilir. İşin toparlanması için daha sık durdurulması gerekebilir.
Birçok durumda, üreticiler iş için özel olarak üretilmiş uzun erişimli aletlere güvenirler. Kesme parametrelerini düşürebilirler. Genellikle işi birkaç kaba işleme aşamasına ve ardından ince işleme aşamasına bölerler.
Parça şekli izin veriyorsa, tasarımcılar gerekenden daha derin ceplerden kaçınmalıdır. Daha geniş erişim de yardımcı olur. Daha büyük cep köşe yarıçapları ve daha açık şekiller işleme hızını artırabilir.
4. Delik Boyutu, Derinliği ve Konumu
Delik tasarımı, CNC işleme için bir diğer önemli maliyet faktörüdür.
Genellikle standart çaplara sahip delikler daha ucuzdur. Bunun nedeni, bu boyutlardaki matkap uçlarının standart olmasıdır. Düzenli delme yöntemleri bu delikler için yeterlidir.
Küçük çaplı delikler, derin delikler, açılı delikler ve yüksek hassasiyetli delikler maliyet artışına neden olabilir. Bu tür deliklerin kurulumunda ve alet seçiminde ekstra özen gösterilmelidir.
Derin delikler için kademeli delme veya diğer derin delik CNC delme yöntemleri gerekebilir . Amaç, talaşları uzaklaştırmak ve ısıyı azaltmaktır. Küçük delikler genellikle mikro delme aletleri gerektirir. Bu aletler, kesme parametrelerinin sıkı kontrolüyle çalışır.
Delik yerleşimi de süreci etkiler. Farklı yüzeylerdeki delikler ek yeniden konumlandırmayı gerektirebilir. Bazı tasarımlar, her bir konuma ulaşmak için çok eksenli işleme gerektirebilir.
Tasarımcılar, delik çaplarını tutarlı tutarak üretim süresini kısaltabilirler. Ayrıca, gerekmediği yerlerde hassasiyet talep etmekten de kaçınabilirler. Kurulum değişikliklerini sınırlayacak şekilde delik yerleştirmek de yardımcı olabilir.
5. Köşe Yarıçapı ve İç Geometri
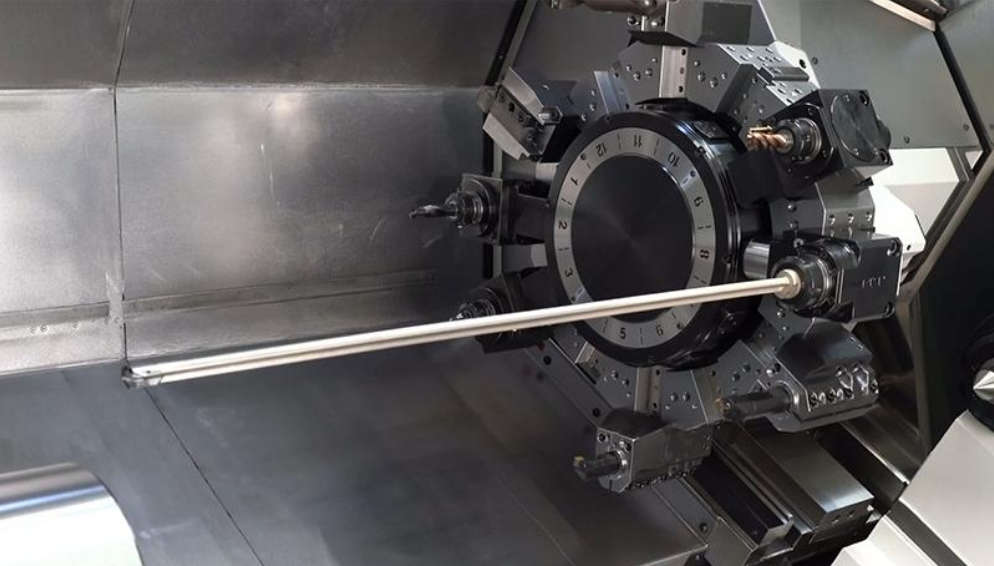
İç köşe yarıçapları, takım seçimini ve frezeleme verimliliğini etkiler.
CNC frezelemede , silindirik uçlu frezeler gibi birçok kesici takım yuvarlak şekildedir. Normal frezelemede, mükemmel keskinlikte bir iç köşe elde etmek gerçekçi değildir. Köşe yarıçapı, takım çapından kaynaklanır.
Çok küçük iç yarıçaplar daha küçük kesici takımlar gerektirir. Bu takımlar genellikle daha düşük rijitliğe sahiptir ve daha düşük kesme hızlarına ve daha küçük kesme derinliklerine ihtiyaç duyabilirler.
Sonuç olarak, küçük iç köşelerin işlenmesi ek geçişler gerektirebilir ve takım aşınması veya kırılması olasılığını artırabilir.
İşlevsel gereksinimlerin izin verdiği her yerde daha büyük iç köşe yarıçapları kullanmak, üreticilerin daha büyük, daha rijit takımlar seçmelerine ve işleme işlemlerini daha verimli bir şekilde tamamlamalarına olanak tanır.
6. Girintiler ve Ulaşılması Zor Özellikler
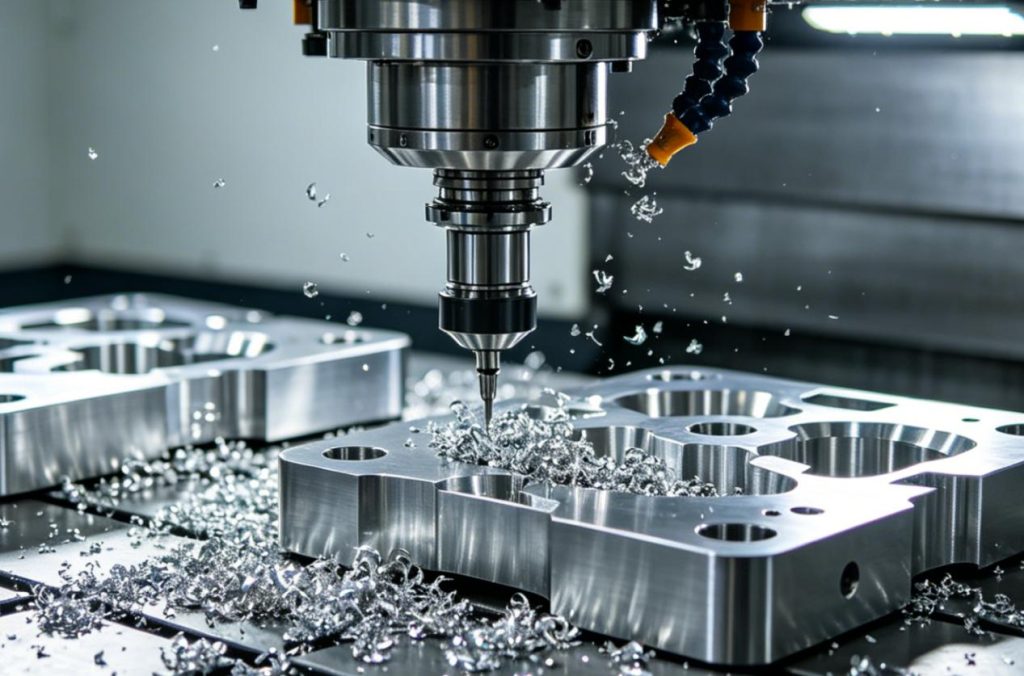
Alt kesimler, ana işleme yönünden standart kesici takımlar kullanılarak erişilemeyen geometrik özelliklerdir.
Örnekler arasında T yuvaları, kırlangıç kuyruğu olukları, girintili kanallar ve içten kilitleme özellikleri yer almaktadır.
Bu geometriler, T kanallı kesiciler, kırlangıç kuyruğu kesiciler veya özel tasarlanmış kesici takımlar gibi özel aletler gerektirebilir. Bazı bileşenler ayrıca ek iş parçası yönlendirmeleri veya çok eksenli işleme gerektirebilir.
Alt kesimler, programlama karmaşıklığını, işleme süresini ve takım maliyetlerini artırabilir.
CNC parçaları tasarlarken, mühendisler girintilerin parçanın işlevselliği için gerekli olup olmadığını değerlendirmelidir. Gereksiz girintilerin erişilebilir özelliklerle değiştirilmesi, üretimi basitleştirebilir ve maliyetleri düşürebilir.
7. Toleranslar ve Geometrik Doğruluk
Geometrik toleranslar, bitmiş bir parçada ne kadar boyutsal varyasyonun kabul edilebilir olduğunu belirler.
Standart toleranslara ulaşmak genellikle daha kolay ve daha az maliyetlidir çünkü üreticilerin geleneksel işleme parametrelerini ve muayene yöntemlerini kullanmalarına olanak tanır.
Sıkı toleranslar, daha fazla proses kontrolü, daha hassas ekipman, ek son işlem operasyonları ve daha sık ölçümler gerektirir.
Örneğin, hassas bir delme işlemi, ilk delme işleminden sonra raybalama veya delme gerektirebilir. Zorlu geometrik toleranslara sahip bileşenler ayrıca koordinat ölçüm makinesi (CMM) incelemesi gerektirebilir.
Tolerans gereksinimleri ne kadar katı olursa, ek işleme süresi, muayene maliyetleri ve reddedilen parça olasılığı da o kadar artar.
Tasarımcılar, yalnızca montajı, performansı veya güvenliği doğrudan etkileyen özellikler için sıkı toleranslar belirtmelidir.
8. Yüzey Geometrisi ve Bitirme Gereksinimleri
Yüzey geometrisi hem işleme stratejisini hem de son işlem gereksinimlerini etkiler.
Düz yüzeylerin işlenmesi genellikle kolaydır, oysa kavisli, konturlu ve serbest biçimli yüzeyler genellikle daha karmaşık takım yolları gerektirir.
Karmaşık yüzeylerde istenen yüzey kalitesine ulaşmak için küresel uçlu frezeleme, çok eksenli işleme ve çoklu son işlem geçişleri gerekebilir.
Ayrıca, bazı geometrik özelliklerin işleme sonrasında parlatılması, çapaklarının alınması veya incelenmesi zor olabilir. İç kanallar ve dar boşluklar özellikle zorlayıcıdır.
Çok sayıda karmaşık yüzeyde yüksek kaliteli yüzey işlemleri gerektiren bir tasarım, genellikle sınırlı yüzey işleme gereksinimlerine sahip bir tasarıma göre daha pahalı olacaktır.
Tasarımcılar, hangi yüzeylerin işlevsel hassasiyet veya özel yüzey işlemleri gerektirdiğini belirlemeli ve gereksiz yere zorlu yüzey işleme özelliklerini tüm bileşene uygulamaktan kaçınmalıdır.
9. Parça Boyutu ve Genel Ölçüler
Parça boyutu, malzeme tüketimini, makine seçimini, iş parçası tutma düzenlemelerini ve işleme süresini etkiler.
Büyük parçalar daha fazla hammadde gerektirir ve daha geniş çalışma alanına sahip daha büyük CNC makinelerine ihtiyaç duyabilir. Ayrıca daha uzun takım yolları ve daha fazla malzeme kaldırma gerektirebilirler.
Küçük parçalar daha az malzeme gerektirebilir, ancak son derece küçük özellikler, takım seçimi, iş parçası konumlandırma ve işleme hassasiyetiyle ilgili zorluklar ortaya çıkarabilir.
Genel geometri, bir parçanın işleme sırasında ne kadar kolay sabitlenebileceğini de belirler. Düzensiz şekilli parçalar, özel fikstürler gerektirebilir ve bu da kurulum maliyetlerini artırır.
Genel boyutları optimize etmek ve dış şekli basitleştirmek, üreticilerin malzeme kullanımını iyileştirmelerine ve üretim giderlerini azaltmalarına yardımcı olabilir.
Daha Düşük Maliyetler ve Daha Hızlı Üretim İçin CNC Parça Geometrisini Nasıl Optimize Edebilirsiniz?
Üretilebilirlik için tasarım (DFM), CNC işleme verimliliğini artırmak için önemli bir yaklaşımdır. Bu yaklaşım, tasarım aşamasında parça geometrisini değerlendirerek işleme zorluğunu veya üretim maliyetlerini artırabilecek özellikleri belirlemeyi içerir.
Aşağıdaki stratejiler, mühendislerin ve üreticilerin daha uygun maliyetli CNC bileşenleri geliştirmelerine yardımcı olabilir.
1. Gereksiz Geometrik Özellikleri Basitleştirin
Dekoratif oluklar, karmaşık konturlar ve parçanın işlevselliğine katkıda bulunmayan gereksiz girintiler eklemekten kaçının. Daha basit geometriler genellikle daha az işleme operasyonu ve daha az programlama süresi gerektirir.
2. Standart, aletle uyumlu ölçüler kullanın.
Delikleri, yuvaları ve iç yarıçapları, yaygın olarak bulunan kesici takım boyutlarına göre tasarlayın. Bu, özel takımlara olan ihtiyacı azaltır ve üreticilerin daha verimli işleme stratejileri kullanmasına yardımcı olur.
3. Pratik Duvar Kalınlığını Koruyun
Aşırı ince duvarlardan ve desteksiz bölümlerden kaçının. Uygun duvar kalınlığı, işleme sırasında yapısal stabiliteyi artırır ve deformasyon riskini azaltır.
4. Derin ve Dar Çürükleri Azaltın
Mümkün olduğunca daha sığ cepler ve daha geniş iç kanallar kullanın. Bu özellikler takım erişilebilirliğini, talaş tahliyesini ve işleme stabilitesini iyileştirir.
5. İş parçasının yeniden konumlandırılmasını en aza indirin.
Geometrik özellikleri, aynı yönelimden daha fazla işleme operasyonunun tamamlanabileceği şekilde düzenleyin. Yeniden konumlandırmayı azaltmak, kurulum süresini kısaltabilir ve boyutsal tutarlılığı artırabilir.
1. Fonksiyonel Toleransları Uygulayın
Daha sıkı toleransları yalnızca gerekli olduğu durumlarda belirtin. Bu, gereksiz hassas işleme, muayene ve son işlem masraflarını önler.
2. Malzeme Kaldırma Gereksinimlerini Dikkate Alın
Katı malzemeden aşırı miktarda malzeme çıkarılmasını gerektiren tasarımlardan kaçının. Daha verimli parça şekilleri, kesme süresini, takım aşınmasını ve hammadde israfını azaltabilir.
CNC Parçalarında Sık Kullanılan Geometri Özellikleri ve Maliyet Üzerindeki Etkileri
Aşağıdaki grafik, farklı geometrik özelliklerin CNC işleme maliyetlerini ve üretim süresini nasıl etkilediğini özetlemektedir.
| CNC Parça Geometrisi Özelliği | İşleme Özellikleri | İşleme Maliyetine Etkisi | Üretim Süresine Etkisi | Optimizasyon Önerileri |
| Karmaşık Konturlar | Karmaşık kesme yolları ve programlama gerektirir. | Yüksek programlama ve işleme giderlerindeki artış nedeniyle | Daha uzun işleme döngüleri | Gereksiz konturları basitleştirin |
| İnce Duvarlar | Titreşime, bükülmeye ve deformasyona karşı hassas. | Ek destek ve son işlem gereksinimleri nedeniyle daha yüksek | Daha yavaş kesme hızları nedeniyle daha uzun sürer. | Yeterli duvar kalınlığını koruyun. |
| Derin Cepler | Uzun erişimli kesici aletler ve dikkatli talaş kaldırma gerektirir. | Daha yüksek takım ve işleme maliyetleri | Birden fazla kesme işleminden dolayı daha uzun sürdü. | Mümkün olan yerlerde cep derinliğini azaltın. |
| Küçük Çaplı Delikler | Özel matkaplar ve hassas konumlandırma gerektirir. | Mikro delme aletlerine ihtiyaç duyulduğunda daha yüksek | Sondaj işlemlerinin daha yavaş olması nedeniyle daha uzun sürecektir. | Standart delik çaplarını kullanın. |
| Derin Delikler | Zorlu talaş tahliyesi ve ısı yönetimi | Özel sondaj gereksinimleri nedeniyle daha yüksek | Delme işleminin sıklığı ve takım değişiklikleri nedeniyle daha uzun sürüyor. | Delik derinliği-çap oranlarını optimize edin. |
| Küçük İç Köşe Yarıçapları | Daha küçük ve daha az rijit kesici aletler gerektirir. | Özel aletler nedeniyle daha yüksek | Ek son işlem aşamaları nedeniyle daha uzun sürdü. | İç köşe yarıçapını artırın |
| Undercut'lar | Özel kesiciler veya ek işleme yönlendirmeleri gerektirir. | Takım ve kurulum maliyetleri nedeniyle daha yüksek. | Ek işlemler nedeniyle daha uzun sürdü. | Gereksiz alt kesimlerden kaçının |
| Sıkı Toleranslar | Hassas işleme ve ek inceleme gerektirir. | Toleranslar gereksiz yere sıkı olduğunda önemli ölçüde daha yüksek olur. | Bitirme ve ölçüm işlemlerinden dolayı daha uzun sürer. | Yalnızca işlevsel toleransları uygulayın. |
| Eğri ve Serbest Biçimli Yüzeyler | Karmaşık takım yolları ve çok eksenli işleme gerektirir. | Gelişmiş işleme gereksinimleri nedeniyle daha yüksek | Detaylı yüzey işlemesi nedeniyle daha uzun | Yüzey geometrisini basitleştirin |
| Büyük Parça Ölçüleri | Daha fazla hammadde ve daha büyük işleme ekipmanı gerektirir. | Daha yüksek malzeme ve makine işletme maliyetleri | Artan malzeme uzaklaştırma nedeniyle daha uzun | Parçanın genel boyutlarını optimize edin. |
| Düzensiz Şekiller | Zorlu iş parçası tutma ve konumlandırma | Özelleştirilmiş armatürler nedeniyle daha yüksek | Ek kurulum işlemleri nedeniyle daha uzun sürüyor. | İşlemeye uygun referans yüzeyler tasarlayın. |
| Çoklu Açılı Özellikler | Farklı alet yönlendirmeleri ve yeniden konumlandırma gerektirir. | Ek kurulum ve programlama nedeniyle daha yüksek | Birden fazla işleme operasyonu nedeniyle daha uzun sürer. | Yeniden konumlandırmayı azaltmak için özellikleri hizalayın. |
| Dar Yuvalar ve Kanallar | Küçük kesici aletler ve dikkatli talaş kaldırma gerektirir. | Özel aletler nedeniyle daha yüksek | Daha yavaş kesme hızları nedeniyle daha uzun sürer. | Mümkün olan yerlerde yuva genişliğini artırın. |
| Karmaşık Yüzey İşlemleri | Ek son işlem ve parlatma işlemleri gerektirir. | İşçilik ve işleme giderleri nedeniyle daha yüksek. | Ekstra son işlem aşamaları nedeniyle daha uzun sürüyor. | Yüzey kaplamasını işlevsel ihtiyaçlara göre belirtin. |
| Aşırı Malzeme Kaldırma | Kapsamlı kaba işleme gerektirir. | Makine çalışması ve takım aşınması nedeniyle daha yüksek | Kesme süresinin uzaması nedeniyle daha uzun | Malzeme israfını azaltmak için parça şeklini optimize edin. |
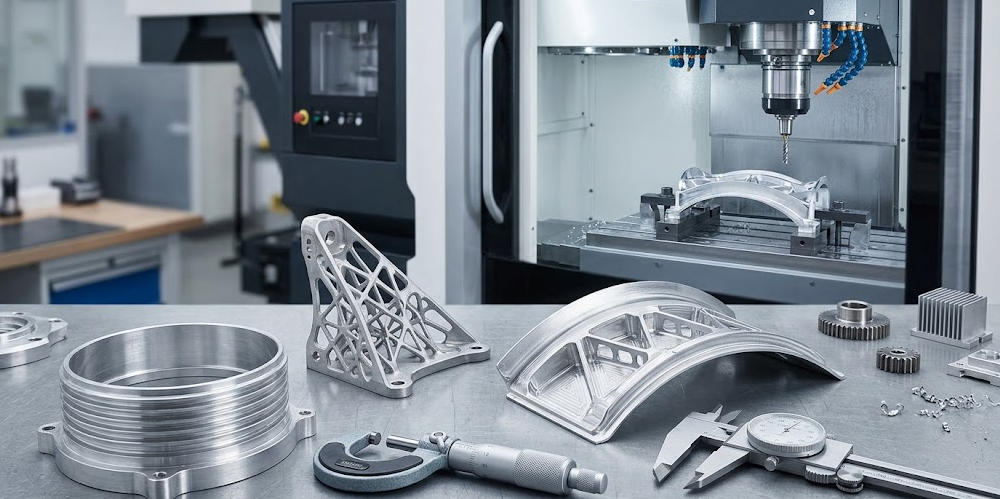
Aralarındaki ilişki CNC Parça Geometrisi ve Üretim Süresi
CNC parça geometrisi, yalnızca kesme işlemini değil, CNC üretim sürecinin birçok aşamasını etkiler.
| Parça Geometrisi Özelliği | Üretim Süreci Etkilendi | Üretim Süresi Üzerindeki Etki | Zaman Artışının Başlıca Nedenleri | Optimizasyon Stratejileri |
| Basit Geometrik Şekiller | Frezeleme ve tornalama | Kısa üretim süresi | Daha az işleme operasyonu ve daha basit takım yolları | Düz geometrik tasarımları tercih edin. |
| Karmaşık Konturlar | CAD/CAM programlama ve frezeleme | Önemli ölçüde daha uzun | Karmaşık takım yolları ve çoklu kesme geçişleri | Gereksiz konturları basitleştirin |
| İnce Duvarlar | Kaba ve ince işleme | Uzun | Azaltılmış kesme hızları ve ek destek gereksinimleri | Yeterli duvar kalınlığını koruyun. |
| Derin Boşluklar | Cep frezeleme | Uzun | Uzun erişimli aletler, talaş tahliyesi zorlukları ve çoklu geçişler | Oyuk derinliğini azaltın ve alet erişilebilirliğini iyileştirin. |
| Küçük Çaplı Delikler | Delme | Uzun | Özel matkaplar ve daha yavaş işleme parametreleri | Standart matkap boyutlarını kullanın |
| Derin Delikler | Derin delik delme | Önemli ölçüde daha uzun | Kademeli delme, talaş kaldırma ve takım yeniden konumlandırma | Delik derinliğini ve çapını optimize edin. |
| Küçük İç Köşe Yarıçapları | Profil frezeleme | Uzun | Daha küçük aletler daha yavaş kesim ve ek geçişler gerektirir. | İç köşe yarıçapını artırın |
| Undercut'lar | Özel frezeleme | Uzun | Özel kesiciler ve ek işleme yönleri | Gereksiz alt kesimleri ortadan kaldırın |
| Çoklu Açılı Özellikler | Çok eksenli işleme | Uzun | Ek konumlandırma, kurulum ve takım yolu programlaması | Yeniden konumlandırmayı en aza indirgemek için özellikleri düzenleyin. |
| Eğri ve Serbest Biçimli Yüzeyler | 3 eksenli ve 5 eksenli frezeleme | Önemli ölçüde daha uzun | Karmaşık takım hareketi ve yüzey işleme | Kavisli yüzey geçişlerini basitleştirin |
| Sıkı Toleranslar | Hassas işleme ve muayene | Uzun | Ek son işlem aşamaları ve boyut ölçümleri | Daha sıkı toleransları yalnızca gerekli olduğu durumlarda uygulayın. |
| Düzensiz Parça Şekilleri | İş parçası tutma ve makine kurulumu | Uzun | Özel armatürler ve karmaşık konumlandırma | Erişilebilir referans yüzeyleri ekleyin. |
| Büyük Parça Ölçüleri | Kaba işleme ve malzeme taşıma | Uzun | Daha fazla malzeme kaldırma ve makine hareket mesafesi | Genel boyutları optimize edin |
| Dar Yuvalar ve Kanallar | Kanal frezeleme | Uzun | Küçük kesici takımlar ve sınırlı talaş tahliyesi | İşlevsel gereksinimlerin izin verdiği yerlerde yuva genişliğini artırın. |
| Karmaşık Yüzey İşlemleri | Bitirme ve cilalama | Uzun | Ek işleme ve son işlem operasyonları | Pratik yüzey işleme gereksinimlerini belirtin. |
CNC Üretim Süresini Belirleyen Başlıca Faktörler
| Üretim Süresi Faktörü | Geometrinin Bunu Nasıl Etkilediği | Potansiyel Zaman Kazandıran Yaklaşım |
| Programlama Zamanı | Karmaşık geometriler daha fazla CAM programlaması gerektirir. | Tasarımları basitleştirin ve standart işleme stratejilerini yeniden kullanın. |
| Kurulum zamanı | Düzensiz şekiller özel olarak üretilir ve özel aparatlar gerektirir. | İş parçası konumlandırmasını standartlaştırın |
| Kesme Süresi | Derin oyuklar ve aşırı malzeme kaldırma, işleme süresini uzatır. | Gereksiz malzeme çıkarımını azaltın |
| Takım Değiştirme Süresi | Çeşitli özel özellikler farklı kesici aletler gerektirir. | Özellik boyutlarını standartlaştırın |
| Bitirme Süresi | Karmaşık yüzeyler ve dar toleranslar ek geçişler gerektirir. | Yüzey gereksinimlerini basitleştirin |
| Muayene Süresi | Karmaşık geometriler daha fazla ölçüm noktası gerektirir. | Denetim açısından kritik özellikleri basitleştirin. |
| Yeniden İşleme Süresi | İşlenmesi zor özellikler, boyut hataları riskini artırır. | Geometrik tasarım ve işleme erişilebilirliğini iyileştirin. |
CNC parça geometrisi, programlama ve kurulumdan kesim, son işlem ve denetime kadar CNC üretim sürecinin neredeyse her aşamasını doğrudan etkiler . Daha basit şekillere, erişilebilir özelliklere, pratik toleranslara ve standart boyutlara sahip parçalar tasarlamak, üretim süresini önemli ölçüde azaltabilir ve genel üretim verimliliğini artırabilir.
ÖZET
CNC parça geometrisi hem işleme maliyetlerini hem de üretim süresini etkiler. Bir tasarım ince duvarlar, derin oyuklar, küçük delikler, birbirine yakın iç köşeler, girintiler, karmaşık şekiller veya karşılanması zor toleranslar içeriyorsa, iş daha da zorlaşır. Atölyenin ek adımlar atması ve daha dikkatli işleme yapması gerekebilir.
Üretilebilirlik odaklı tasarım kullanmak bu sorunları azaltmaya yardımcı olabilir. Ekiplerin değer katmayan özellikleri kaldırmasına, aletlerin yüzeylere ulaşabildiğinden emin olmasına, duvar kalınlığını ayarlamasına, boyutları tutarlı tutmasına ve gereken kurulum sayısını azaltmasına olanak tanır.
Sonuç olarak, etkili geometrik tasarım yalnızca işlevsel gereksinimleri karşılayan bir bileşen oluşturmakla ilgili değildir. Aynı zamanda, gerekli hassasiyet ve kaliteyi korurken, bu bileşenin üretimini daha kolay, daha hızlı ve daha ekonomik hale getirmekle de ilgilidir. Ürün tasarımcıları ve CNC üreticileri erken aşamada iletişim kurduklarında, ekip genellikle üretim hızını ve genel rekabet gücünü artırır.