Parça Üretiminde Aşamalı Kalıplama ve Derin Çekme Karşılaştırması
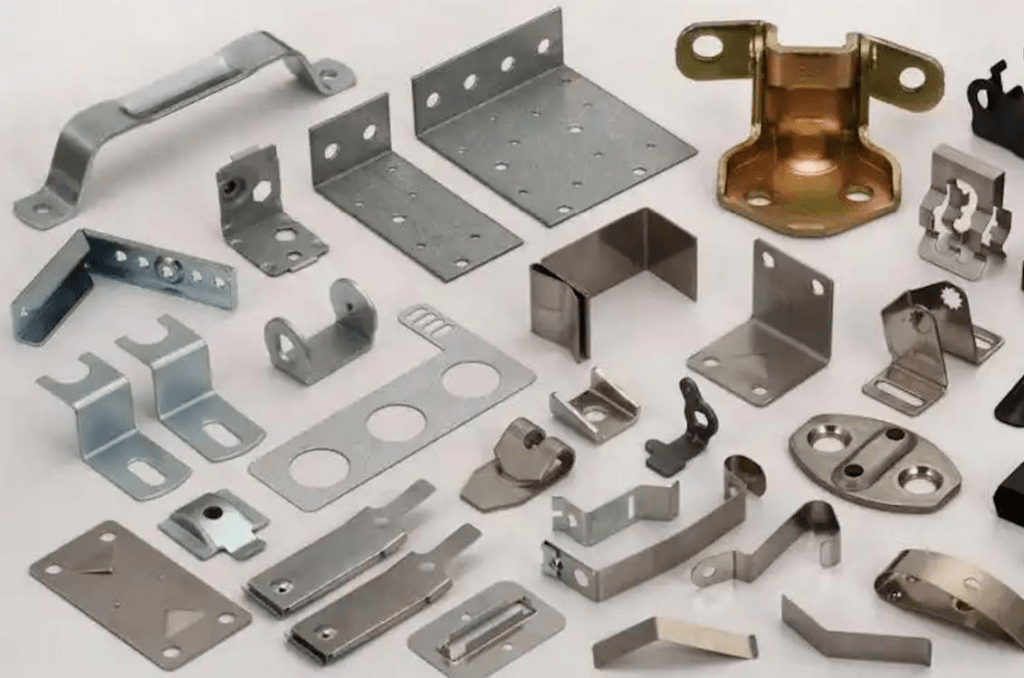
İmalat sektöründe, metal damgalama, otomotiv endüstrisi, elektronik, ev aletleri ve endüstriyel ekipmanlar için yüksek hassasiyetli parçaların üretiminde kullanılır. Mevcut birçok damgalama yöntemi arasında, ilerlemeli kalıp damgalama ve derin çekme, karmaşık metal damgalı parçaların üretiminde yaygın olarak kullanılan iki yöntemdir. Her tekniğin kendine özgü özellikleri ve nitelikleri vardır ve bunlar, belirlenen uygulamalar için en uygun şekilde kullanılabilir. Bu iki işlemin özelliklerini bilmek, üreticilerin belirli metal damgalama parçaları için en etkili ve maliyet etkin üretim yöntemini seçmelerini sağlar.
İçindekiler
Aşamalı Kalıp Baskı Yöntemini Anlamak
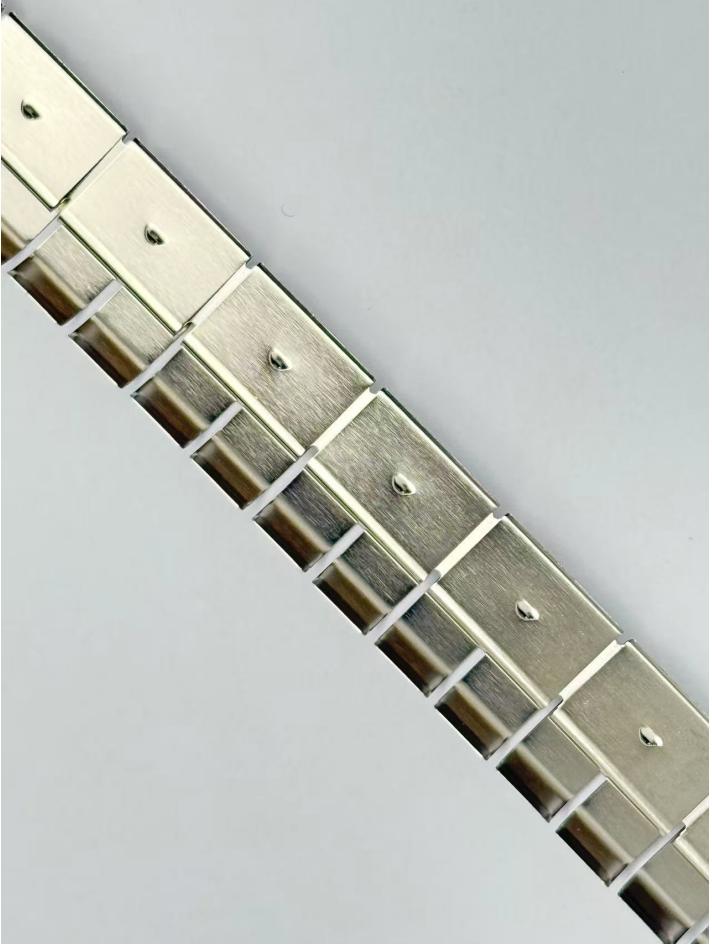
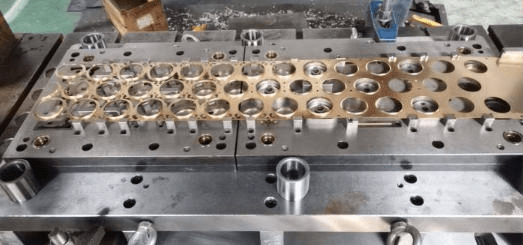
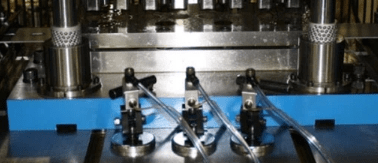
Aşamalı kalıp presleme, yüksek hacimli presleme parçalarının üretiminde yaygın olarak kabul gören bir işlemdir. Bu yöntemde, sürekli bir sac metal şerit, bir pres makinesindeki tek bir kalıp setinin içindeki bir dizi istasyondan geçirilir. Bu sıradaki istasyonların her biri, delme, kesme, bükme veya şekillendirme gibi belirli bir işlemi gerçekleştirir ve her presleme hareketiyle şeridi ileriye doğru hareket ettirir. Son istasyona ulaştığında, malzeme şeridinden eksiksiz bir parça ayrılmış olur.
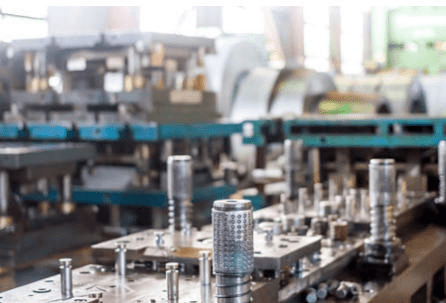
Birçok işlemin tek bir kalıpta sıkı bir şekilde entegre edilmesiyle, kademeli kalıp presleme, üreticilere karmaşık metal parçaların verimli ve tutarlı bir şekilde üretilmesi için bir yöntem sunar. Bu işlem, otomotiv, elektronik, ev aletleri ve endüstriyel ekipman üretiminde yaygın olarak kullanılmaktadır.
Avantajlar
- Yüksek Production EyeterlilikSürekli üretim, kademeli kalıp preslemenin en önemli avantajıdır; çünkü metal şerit, her pres darbesinde her istasyondan otomatik olarak geçer. Bu sayede, üretim sürecinde çok sayıda parça üretilebilir; bu da işlemin muazzam hızı ve seri üretime uygunluğu anlamına gelir.
- Mükemmel Boyutsal TutarlılıkKalıp doğru şekilde tasarlanıp kalibre edildikten sonra, her bir istasyon kendi özel işlemlerini yüksek hassasiyetle gerçekleştirir. Böylece, işletim sistemi, üretim süreci boyunca boyut toleransları ve kalite açısından katı gereksinimlere uygun nihai ürünlerin üretilmesini garanti eder.
- Çoklu Operasyonların EntegrasyonuS: Delme, bükme, şekillendirme ve kesme dahil olmak üzere çeşitli üretim aşamaları tek bir kalıp setine entegre edilebilir. En önemli tasarruflar muhtemelen ikincil işlemede ve üretim için gereken sürenin kısaltılmasında sağlanır.
- Daha Düşük İşgücü GereksinimleriOtomasyonun büyük ölçüde etkili olduğu bir sistem, üretim sırasında vasıfsız işler için gereken insan gücü ihtiyacını azaltacak; bu da işçilik maliyetini düşürecek ve verimliliği artıracaktır.
- Verimli Malzeme Kullanımıİlerlemeli kalıp presleme yönteminde, kalıpta kullanılan sürekli metal şerit, israfı en aza indirgeyecek şekilde düzenlenebilir. Malzeme şeridi verimli bir şekilde yerleştirilirse, ham maddenin daha iyi kullanılmasına önemli ölçüde katkıda bulunabilir.
Sınırlamalar
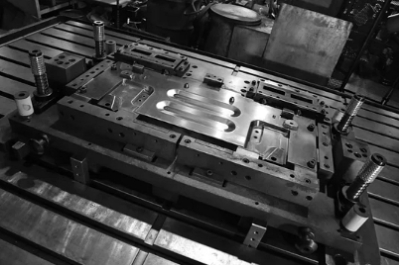
- Yüksek İlk Takım Maliyetiİlerlemeli kalıpların tasarımı ve üretimi, karmaşıklığı ve toleransı çoğu yüksek üretim sürecinde tipik olan basit kalıplara göre daha yüksek olduğundan, önemli bir yatırım gerektirir. Bu nedenle, çok küçük üretim hacimleri için, bazı durumlarda bu tür bir yatırım hiçbir zaman maliyet açısından haklı çıkarılamayabilir.
- Derin veya karmaşık şekiller için uygun değil.Genel olarak, kademeli kalıp presleme, orta büyüklükte ve nispeten düz olan ve minimum deformasyon gerektiren parçaların üretildiği alanlarla sınırlıdır. Çok derin veya kapsamlı deformasyon gerektiren parçalar için ise derin çekme gibi diğer yöntemler kullanılır.
- Karmaşık Kalıp Tasarımı ve Geliştirmeİlerlemeli kalıp tasarımı, diğer işlemlerin çalışma aralığına uygun olarak her istasyon için işlemlerin dikkatli bir şekilde seçilmesini gerektirir. Bu tür bir takımın tasarımı önemli miktarda zaman ve mühendislik uzmanlığı gerektirir.
- Tasarım Değişikliklerinde ZorlukÜrünler, ilerlemeli kalıbın sırasında veya yanında değil de sıralı haldeyken, bu yöntem oldukça zahmetlidir ve değişikliklerin büyük bir kısmının kaybolmasına neden olur. Değişiklikler genellikle yerleştirme işleminden sonraki bir sonraki operasyonda daha uygulanabilir; doğrudan aletlere yapılması beklenen veya dikkate alınması gereken çok az değişiklik vardır. Bu tür değişiklikler, aletlerin yeniden işlenmesini veya tamamen yeni bir kalıbın tasarlanmasını içerebilir.
- Malzeme Kalınlığı ve Boyut GereksinimleriPiyasaya sürülen malzemenin kalınlığı genellikle orta-ince ile orta kalınlıkta sac metaldir. Aslında, çok kalın veya çok büyük malzemelerde alternatif şekillendirme yöntemleri gerekli hale gelir.
Derin Çekişmeyi Anlamakg
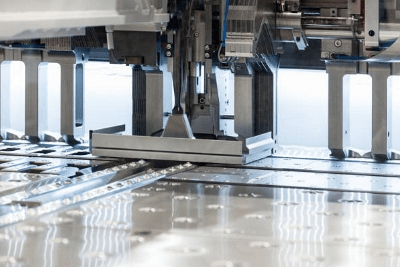
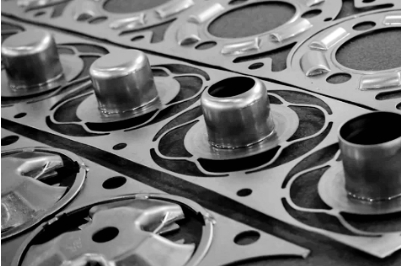
Derin çekme, düz sac metal levhaları dinozor veya içi boş şekillere dönüştürmek için kullanılan bir metal şekillendirme tekniğidir . Bu işlemde, sac metal levha bir kalıp boşluğunun üzerine yerleştirilir ve bir zımba ile içeri doğru bastırılır. Metal, bir levha tutucunun etkisiyle kalıba akar ve burada son şekil oluşturulur. Bu işlemle üretilen önemli ürünler arasında bardaklar, silindirler veya kutu benzeri yapılar bulunur.
Çekme işlemi, çekilen parçanın derinliğinin çapından daha fazla olduğu durumlarda derin çekme olarak adlandırılır. Bu işlem, esas olarak dikişsiz içi boş bir yapı ve önemli mekanik bütünlük gerektiren parçaların imalatında kullanılır. Pratik alandaki bu tür uygulamalara örnek olarak araç yakıt depoları, mutfak lavaboları, içecek kutuları, metal gövdeler ve her türlü endüstriyel kap verilebilir. Derin çekme, özellikle paslanmaz çelik, alüminyum, pirinç ve düşük karbonlu çelik gibi yüksek darbe dayanımına sahip sünek malzemeler için uygundur.
Avantajlar
- Karmaşık içi boş şekiller üretebilme yeteneğiDerin çekme yöntemiyle kalıplanan nesnelerin karmaşıklığı, diğer presleme proses teknolojileriyle üretilmesi imkansız veya pahalı olabilecek gerçek silindirik, kare ve düzensiz içi boş şekillere, tek ve çok sayıda yüzeye ulaşabilir. Bu nedenle, derin çekme yöntemi konteyner ve yapısal gövde üretiminde oldukça tercih edilmektedir.
- Yüksek güçDerin çekme yöntemiyle üretilen ürünler, kaynaklı bağlantılardan veya zayıf noktalardan kaçınarak mekanik performanslarını artırır. Birçok uygulamada, tamamen dikişsiz derin çekme parçalar, birleştirilmiş parçalara kıyasla daha sağlam bir yapıya sahiptir.
- Verimli Malzeme KullanımıDerin çekme, genellikle düşük atık oranına sahip bir metal şekillendirme yöntemidir çünkü basınç altında metal akar ve kalıbın köşelerine doğru uzar.
- Pürüzsüz Yüzey CilasıKontrollü şekillendirme işlemi, hem tamamen dekoratif hem de gelişmiş fonksiyonel gereksinimler için uygun, pürüzsüz yüzeyler ve homojen duvar kalınlığı elde edilmesine yardımcı olur.
- Seri üretime en uygun olanıdır.Derin çekme yöntemi, kalıp üretimi için tasarlanmış ve optimize edilmiş olup, yüksek hacimli bir üretim ortamı oluşturulmasına ve aynı zamanda tutarlı ürün kalitesinin korunmasına yardımcı olabilir.
Sınırlamalar
- Malzeme GereksinimiDerin çekme işlemi için uygun malzeme özellikleri, metallerin kırılmadan ve kusur oluşturmadan gerilebilmesini sağlayan tercih edilebilir bir süneklik performansıdır. Düşük uzama özelliğine sahip malzemeler, işlem sırasında çatlamaya neden olabilir.
- Kusurların OluşumuYanlış tasarlanmış bir işlem, buruşma, yırtılma ve düzensiz duvar kalınlığı gibi kusurlara neden olur. Yağlama sisteminin uyumlu bir şekilde çalışması sağlanarak, kalıp tutucu ve zımba üzerindeki basınç açısından kuvvet dengesinin doğru bir şekilde kontrol edilmesi gerekir.
- Birden fazla çizim aşaması gerekebilir.dBirçok durumda, önemli derinliğe sahip veya karmaşık geometrik şekilli derin çekme ürünleri birden fazla çekme işlemi gerektirebilir. Bu tür bir ekleme, üretim süresini ve kalıp boyutlarını artırır.
- Yüksek Aleting ve Kurulum GereksinimleriDerin çekme yöntemi, büyük miktarlarda ürünü ekonomik olarak üretmek için akıllıca bir yöntemdir, ancak kalıp ve zımba yapımı için gelişmiş tasarım ve mühendislik gerektirmesi nedeniyle hala özel bir yöntem olarak kalmaktadır.
- Şekil Karmaşıklığına İlişkin SınırlamalarAncak, derin çekme yöntemiyle üretilmesi son derece zor olan bazı geometriler ve özellikler bu şekilde üretilmek zorundadır; bu durumda, kesme, delme veya flanşlama gibi birkaç ikincil işlem gerekebilir.
Aşamalı Kalıp Baskı ve Derin Çekme Arasındaki Temel Farklar
| Görünüş | Aşamalı Kalıp Damgalama | Derin çizim |
| Proses Prensibi | Sürekli bir metal şerit, birden fazla kalıp istasyonundan geçer ve bu istasyonlarda bir presleme döngüsü içinde farklı işlemler sırayla gerçekleştirilir. | Düz bir sac levha, bir zımba yardımıyla kalıp boşluğuna bastırılarak içi boş veya derin bir şekil oluşturulur. |
| Parça Geometrisi | Bükülme, delik ve kesik özelliklere sahip düz veya orta derecede şekillendirilmiş parçalar için en uygunudur. | Derin, içi boş veya fincan şeklinde, önemli derinliğe sahip bileşenler için tasarlanmıştır. |
| Malzeme akışı | Malzeme, kalıp istasyonlarından kademeli olarak şerit halinde geçer. | Malzeme gerilerek ve çekilerek kalıp boşluğuna yerleştirilir ve böylece derinlik oluşturulur. |
| Üretim Hız | Çok yüksek; sürekli damgalama döngüleri sırasında birden fazla işlem eş zamanlı olarak gerçekleşir. | Orta ila yüksek zorlukta; daha derin kısımlar için birden fazla çizim aşaması gerekebilir. |
| Takım Yapısı | Entegre işlemlere sahip karmaşık çok istasyonlu ilerlemeli kalıp kullanır. | Çizim işlemleri için özel olarak tasarlanmış bir zımba, kalıp ve boşluk tutucu kullanır. |
| İlk Takım Maliyeti | Genellikle karmaşık kalıp tasarımı ve çoklu istasyonlar nedeniyle yüksek maliyetlidir. | Parça derinliğine ve çizim aşamalarının sayısına bağlı olarak orta ila yüksek. |
| Malzeme Kullanımı | Verimli şerit yerleşimi israfı azaltabilir, ancak delme işlemlerinden bir miktar hurda oluşur. | Metal levha ağır kesim yerine şekillendirme yöntemiyle işlendiği için genellikle verimlidir. |
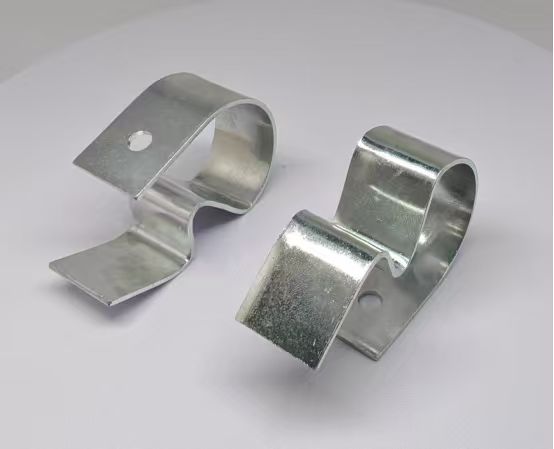
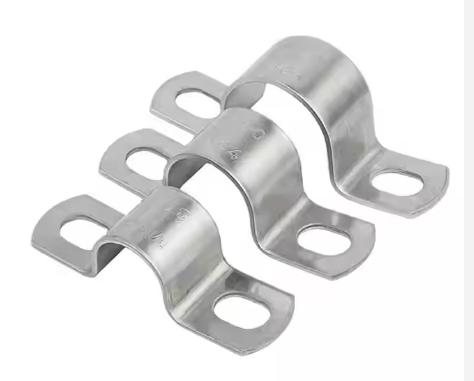
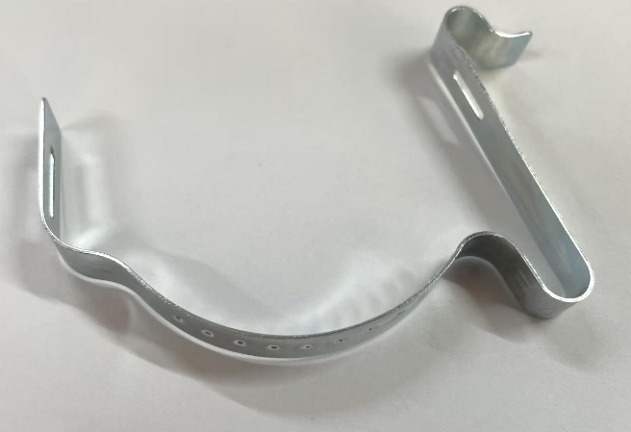
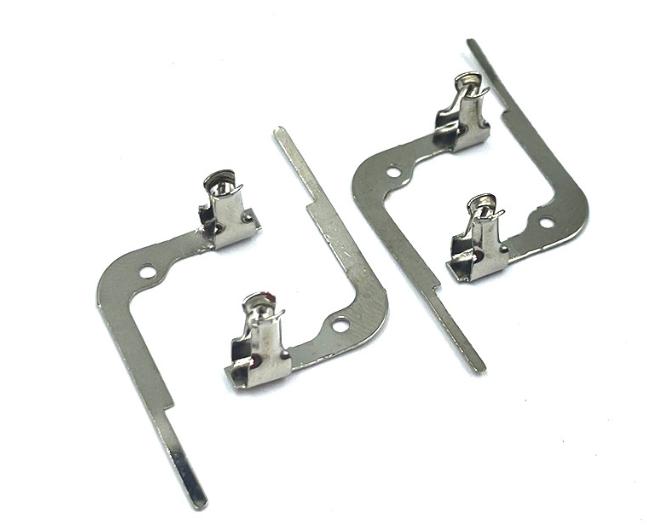
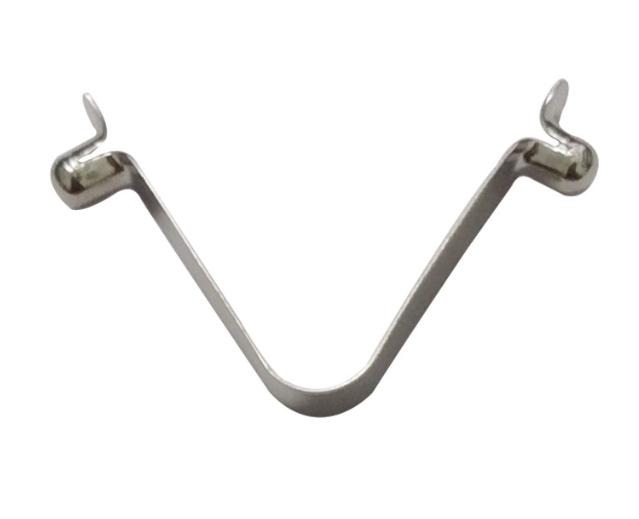
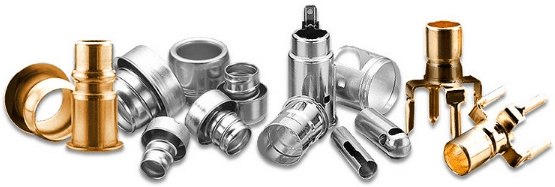
| Tipik uygulamalar | Elektronik konektörler, braketler, klipsler, otomotiv küçük parçaları. | İçecek kutuları, mutfak evyeleri, otomobil yakıt depoları, metal muhafazalar. |
| Parça Gücü | Mukavemet, şekillendirme ve bükme işlemlerine bağlıdır; parçalar ek takviye gerektirebilir. | Genellikle güçlü yapısal bütünlüğe sahip, kusursuz parçalar üretir. |
| Seri Üretime Uygunluk | Küçük ve orta ölçekli preslenmiş parçaların yüksek hacimli üretimi için son derece uygundur. | Takım optimizasyonu yapıldıktan sonra, içi boş parçaların büyük ölçekli üretimi için uygundur. |
Parça üretiminde kademeli kalıp presleme ve derin çekme yöntemleri arasında seçim yaparken dikkate alınması gereken temel faktörler
Yüksek kaliteli özel preslenmiş parçaların üretiminde, kademeli kalıp presleme ve derin çekme yöntemleri arasında doğru metal şekillendirme yöntemini seçmek kritik bir karardır . Verimlilik, kalite ve maliyet arasında iyi bir denge sağlayacak bir sürece karar vermek için birçok teknik ve ekonomik hususun dikkatlice değerlendirilmesi gerekir.
1. Kısım Geometrisi ve Yapısal Tasarım
İlerlemeli kalıp presleme ve derin çekme yöntemlerini karşılaştırırken dikkate alınması gereken en kritik noktalardan biri, parçanın geometrik özellikleridir. İlerlemeli kalıp presleme genellikle temelde düz olan ve bükümler, delikler ve küçük şekillendirme özellikleri gerektiren metal bileşenlerin üretiminde kullanılır. Sıklıkla, bu bileşenler, bir sac şeridinin kalıba beslenmesi ve adım adım değiştirilmesiyle sürekli olarak üretilir.
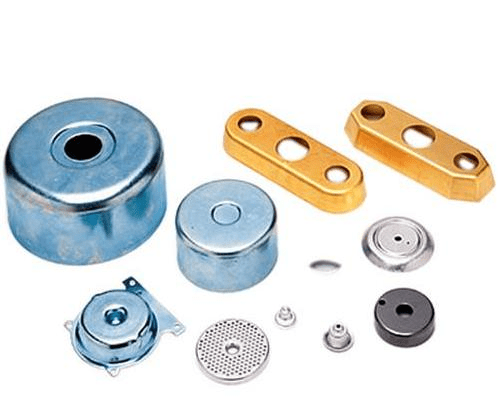
Derin çekme ise, aksine, büyük derinlik gereksinimleri olan veya içi boş şekilli parçalar için daha uygundur. Derin çekme, düz metal levhalardan fincan, silindirik ve kutu şeklinde çeşitli bileşenlerin yapımında oldukça işe yarar. Bileşenin derinliği çapından daha büyük olduğunda, genellikle derin çekme tercih edilen yöntemdir.
2. Üretim Hacmi ve Üretim Verimliliği
Üretim hacmi, presleme işleminin şeklini belirlemede önemli bir rol oynar. İlerlemeli kalıplı makine presleme, birden fazla işlemi tek bir otomatik süreçte birleştirdiği için çok büyük üretim serileri için oldukça verimli bir işlemdir ve bu da daha az elle yapılan iş anlamına gelir. Kalıp takılıp ayarlandığında, çok yüksek sürekli üretim hızı elde edilebilir.
Derin presleme seri üretimi desteklerken, bu kalıplama yöntemi parçanın derinliğine ve karmaşıklığına bağlı olarak birden fazla şekillendirme aşaması içerebilir. Büyük hacimler için verimli olabilse de, üretim hızı genellikle kademeli kalıp şeritleme yöntemiyle üretilen basit düz ürünlere göre daha düşüktür.
3. Takım Üretiminin Karmaşıklığı ve İlk Yatırım
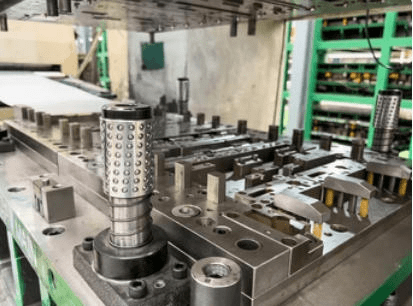
Öte yandan, burada büyük bir fark var. Aşamalı kalıp presleme sistemi, ardışık olarak çok sayıda işlemi gerçekleştiren karmaşık bir çok istasyonlu kalıp seti içerir (bu örnekte 10 istasyon). Bu kalıpların tasarımı ve yapımı için gereken mühendislik ve takım üretimi taahhüdü oldukça yüksektir.
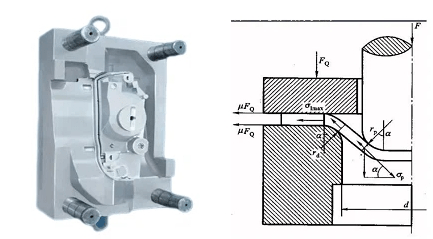
Derin çekme kalıbı, bir zımba, malzeme bölgesi ve sac tutucu içerir. Tasarım, akışı kontrol etmek ve kusurları önlemek için yapılandırılmalıdır; derin çekme sistemleri, doğası gereği, kademeli kalıplardan çok daha az karmaşıktır. Bununla birlikte, çekme derinliklerinin aşırı hale geldiği veya parçaların birçok şekilde olduğu durumlarda, birkaç çekme aşaması gerekecektir, bu da takım gereksinimlerini artıracak ve üretim maliyetlerini yükseltecektir.
4. Malzeme Özellikleri ve Şekillendirilebilirlik
Malzeme özellikleri, üretim modüllerinin seçiminde büyük etkiye sahiptir. Çelikte, çoğu işlem kesme, bükme veya sığ şekillendirme olduğundan, kademeli kalıp presleme iyi sonuç verir. Bununla birlikte, derin çekme presleri, yüksek derecede süneklik ve kırılmadan veya çatlamadan daha hızlı şekillendirilebilme yeteneği gösteren malzemeler gerektirir. Bu işlem için sıklıkla kullanılan metaller arasında düşük karbonlu çelik, alüminyum, pirinç ve bazı paslanmaz çelik kaliteleri bulunur; bunların çoklu deformasyon yetenekleri çatlamayı veya yırtılmayı önler.
5. Kalite Gereksinimleri ve Yapısal Mukavemet
Son niteliğin bir diğer kritik faktörü de işlevsel gereksinimlerdir. Bu, yuvalar, çıkıntılar ve delikler gibi birçok özellik içeren bir bileşenin tasarımında, özellikle yüksek hassasiyetli ve dar toleranslı parçaların üretilmesine uygun olması anlamına gelir.
Derin çekme yöntemi, bir parçanın kusursuz bir görünüme ve yüksek mekanik dayanıma sahip olması gerektiğinde sıklıkla tercih edilir. Derin çekme yöntemiyle üretilen parçalar, kaynak veya birleştirme yapılmadan tek bir parçadan oluşturulduğu için, muadillerine kıyasla üstün yapısal bütünlük ve dayanıklılığa sahiptir.
6. Proses Esnekliği ve Tasarım Değişiklikleri
Bir diğer üretim kriteri ise proses esnekliğidir. İlerlemeli kalıp, üretilen parçaya göre optimize edilir ; bu nedenle, çalışma sırasında parça çok iyi bir şekilde üretilir. Bununla birlikte, birden fazla istasyona sahip bir aleti güncellemek istenirse, tasarım değişiklikleri maliyetin yanı sıra ciddi şekilde olumsuz etkilenir.
Derin çekme işlemleri, özellikle ek operasyonlar gerektiğinde, bazı değişiklikler için daha esnektir. Bu durumda, takım veya şekillendirme parametrelerinde girdi gerektirecek bazı tasarım değişikliklerinden kaçınamazsınız.
Özet
- Aşamalı kalıp damgalama genellikle tercih edilen çözümdür Çoklu özelliklere sahip düz veya orta derecede şekillendirilmiş bileşenlerin yüksek hızlı üretimi.
- Derin çizim üretimi için daha uygundur içi boş veya derin bileşenler hangi gerektirir kusursuz yapı ve yüksek yapısal dayanıklılık.
Son Düşüncelerimiz
Sanayi sektörleri daha hafif, daha güçlü ve daha karmaşık metal parçalara olan talebi artırdıkça, hem kademeli kalıp presleme hem de derin çekme yöntemleri bu talebi karşılamada büyük katkı sağlayacaktır. Her bir işlemin güçlü ve zayıf yönlerini anlamak, presleme parçası üretim ihtiyaçlarına en uygun seçeneği belirlemeyi mümkün kılar.