Derin Çekilmiş Metal Damgalama Nedir Bilmeniz Gereken 5 Önemli Nokta
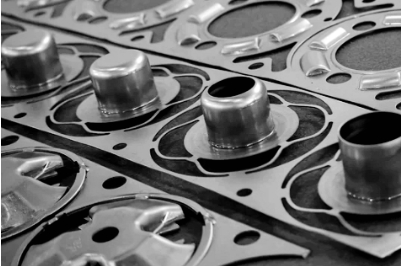
Derin çekme metal presleme, özellikle derin, fincan benzeri şekle sahip karmaşık ve hassas metal parçalar oluşturmak için kullanılır. Bu işlem, bir kalıp ve pres kullanılarak düz bir metal levhanın üç boyutlu bir parçaya dönüştürülmesini içeren gelişmiş bir metal presleme yöntemidir .
İçindekiler
Temellerini Anlamak Derin Çekilmiş Metal Damgalama
Derin çekme, düz bir metal levhanın bir zımba hareketiyle bir kalıp boşluğuna çekildiği bir sac şekillendirme biçimidir. Metal levha bir kalıbın üzerine yerleştirilir ve zımba, levhayı kalıba bastırarak istenilen şekli oluşturur. "Derin çekme" terimi genellikle iş parçasının çapından daha derin parçaların üretimini ifade eder.
Temel Avantajlar
- Yüksek Hassasiyet ve Tutarlılık: Derin çekilmiş presleme Dar toleranslara sahip, son derece hassas parçalar üretme kapasitesine sahiptir. Süreç, büyük partilerde tutarlı kaliteyi garanti altına almak için seri üretime uygun şekilde otomatikleştirilebilir.
- Güç ve Dayanıklılık:Derin çekme işlemi, malzemenin iş sertleşmesi nedeniyle güçlenmesini sağlar. Derin çekme yoluyla üretilen parçalar, diğer üretim yöntemleriyle üretilenlere göre çoğu zaman daha güçlü ve dayanıklıdır.
- Malzeme Verimliliği: Derin çekme metal damgalama işlemi minimum atık içerdiğinden maliyet açısından avantajlı ve çevre dostudur. Malzeme verimli kullanılır, hurda miktarı en aza indirilir.
- Karmaşık Geometriler:Karmaşık şekiller ve farklı kalınlıklarda derin parçalar oluşturma yeteneği, derin çekmeyi çok çeşitli endüstrilerde kullanılan karmaşık bileşenlerin üretimi için ideal hale getirir.
- Seri Üretim için Uygun Maliyet:Kalıplar imal edildikten sonra, derin çekme metal damgalama, yüksek hacimli üretim için sürecin otomatikleştirilebilmesi nedeniyle, büyük miktarlarda aynı parçayı üretmek için oldukça uygun maliyetlidir.
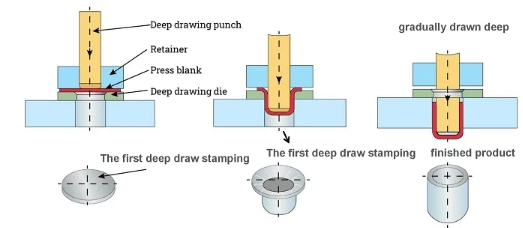
Derin Çekme Metal Damgalama İşlemi
Bu şema, malzeme seçiminden nihai ürüne kadar derin çekme metal presleme işlemindeki temel adımları özetleyerek, yüksek hassasiyetli ve dayanıklı metal presleme parçalarının üretilmesini sağlar.
| adım | Açıklama |
| 1. Malzeme Seçimi | Süreç, nihai ürünün gerekli özelliklerine göre uygun bir sac metal malzemesinin (genellikle çelik, alüminyum veya pirinç) seçilmesiyle başlar. |
| 2. Boş Hazırlık | “Boş” adı verilen düz bir metal levha, gerekli boyut ve şekilde kesilir. Bu boşluk damgalama işleminin başlangıç malzemesidir. |
| 3. Kalıp Tasarımı ve Kurulumu | Özel bir damgalama kalıbı tasarlanmıştır ve parçanın geometrisi ve malzemesine göre ayarlanır. Kalıp, parçanın şekillendirilmesinde kullanılan zımba, kalıp boşluğu ve diğer bileşenleri içerir. |
| 4. Delme ve Şekillendirme | Boşluk, bir zımbanın metali kalıp boşluğuna bastırdığı ve kademeli olarak istenen şekli oluşturduğu kalıba yerleştirilir. Bu işlem, çizim ve germe gibi birden fazla aşamayı içerebilir. |
| 5. Yağlama | Sürtünmeyi azaltmak, takımlardaki aşınmayı en aza indirmek ve metalin şekillendirilebilirliğini artırmak için kalıba ve metale yağlayıcılar uygulanır. |
| 6. Çizim | Zımba baskı uygulamaya devam ettikçe metal kalıbın daha da derinlerine çekilir, metal uzar ve şekil alır. Sürecin başarısında çekim derinliği kritik bir faktördür. |
| 7. Yeniden çizim (gerekirse) | İstenilen derinliğe veya karmaşıklığa ulaşmak için parçanın ek çizime ihtiyacı varsa, bir dizi kalıp kullanılarak parça yeniden çizilir. |
| 8. Kırpma ve Bitirme | Parça oluşturulduktan sonra, fazla malzeme (çapak) kesilir ve parçanın kullanıma hazır olduğundan emin olmak için ek son işlem işlemleri (pürüzsüzleştirme veya çapak alma gibi) uygulanır. |
| 9. Muayene ve Kalite Kontrol | Son parça doğruluk, boyut ve yüzey kalitesi açısından incelenir. Parçanın teknik özelliklere uygun olduğundan emin olmak için kalite kontrolleri yapılır. |
| 10. Nihai Ürün | Parça muayeneden geçtikten sonra kullanıma veya daha büyük ürünlere montajlanmaya hazır hale gelir. |
Derin Çekme Metal Damgalamada Kullanılan Malzemeler
Bu tablo, derin çekme metal damgalamada kullanılan malzemelere genel bir bakış sunarak, bunların benzersiz özelliklerini ve tipik uygulamalarını vurgulamaktadır. Her malzeme, ürünün özel ihtiyaçlarına göre seçilerek, ilgili sektöründe yüksek performans sağlanması amaçlanıyor.
| Malzeme | Açıklama | Temel özellikler | Ortak uygulamalar |
| Çelik | Dayanıklılığı, sağlamlığı ve çok yönlülüğü nedeniyle yaygın olarak kullanılan bir malzemedir. | Yüksek mukavemet, tokluk, iyi şekillendirilebilirlik ve uygun maliyet. | Otomotiv parçaları, endüstriyel makineler, cihaz bileşenleri. |
| Alüminyum | Hafif ve korozyona dayanıklıdır, sıklıkla havacılık ve otomotiv endüstrisinde kullanılır. | Hafif, korozyona dayanıklı, iyi şekillendirilebilir, manyetik değildir. | Havacılık bileşenleri, otomotiv gövde panelleri, tüketici elektroniği. |
| Pirinç | İşlenebilirliği ve korozyon direnciyle bilinen bakır ve çinko alaşımı. | Mükemmel korozyon direnci, iyi elektriksel iletkenlik ve şekillendirilebilirlik. | Elektrik aksamları, tesisat armatürleri, dekoratif ürünler. |
| Bakır | İyi elektriksel özellikler gerektiren uygulamalarda kullanılan yüksek iletkenliğe sahip bir metaldir. | Mükemmel elektrik iletkenliğine sahiptir, korozyona dayanıklıdır, yumuşak ve şekillendirilebilir. | Elektrik konnektörleri, ısı eşanjörleri, tesisat bileşenleri. |
| Paslanmaz çelik | Genellikle zorlu ortamlarda kullanılan, korozyona dayanıklı bir alaşım. | Yüksek korozyon direnci, dayanıklılık, mukavemet ve şekillendirilebilirlik. | Tıbbi cihazlar, havacılık parçaları, mutfak aletleri. |
| Nikel Alaşımları | Yüksek sıcaklık ve aşındırıcı ortamlarda performans gösterme yetenekleriyle bilinirler. | Yüksek ısı direnci, korozyon direnci ve dayanıklılık. | Havacılık parçaları, kimyasal işleme ekipmanları, gaz türbinleri. |
| Titanyum | Mukavemet-ağırlık oranı ve korozyon direnci ile bilinir. | Hafif, sağlam, korozyona ve yüksek sıcaklıklara karşı oldukça dayanıklıdır. | Havacılık, tıbbi implantlar, yüksek performanslı otomotiv parçaları. |
| Karbon çelik | Çok çeşitli uygulamalarda yaygın olarak kullanılan düşük maliyetli bir malzemedir. | Sağlam, aşınmaya dayanıklı, ekonomik ancak kaplama yapılmazsa korozyona meyilli. | Otomotiv parçaları, inşaat bileşenleri, endüstriyel makineler. |
| Galvanize çelik | Korozyon direncini artırmak için çinko ile kaplanmış çelik. | Korozyona dayanıklı, ekonomik, dış mekan koşullarına dayanıklı. | Açık hava ekipmanları, otomotiv gövde panelleri, inşaat. |
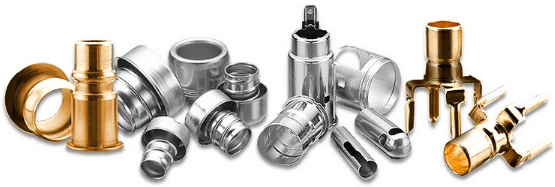
Derin Çekme Metal Damgalama Uygulamaları
Bu tablo, çeşitli endüstrilerde derin çekme metal damgalama işleminin kapsamlı bir görünümünü sunmakta ve tekniğin hem amacını hem de pratik uygulamalarını göstermektedir.
| Sanayi | Açıklama | Anahtar Uygulamalar |
| Otomotiv | Derin çekme damgalama, araçlar için güçlü, hafif parçalar üretmek amacıyla kullanılır. | Gövde panelleri (kapılar, kaputlar, çamurluklar), Şasi parçaları, Yakıt depoları |
| Uzay | Uçak emniyeti ve performansı için kritik öneme sahip yüksek mukavemetli, hafif parçalarda kullanılır. | Uçak panelleri (gövde, gövde, kanat), Motor bileşenleri, Yapısal parçalar |
| Elektronik | Tüketici elektroniği ve cihazları için hassas, dayanıklı parçalar üretir. | Elektronik (akıllı telefonlar, tabletler) için kasalar, Konnektörler, Pil bileşenleri |
| Tüketici Malları | Ev eşyalarında dayanıklı ve uygun maliyetli metal parçalar oluşturmak için idealdir. | Mutfak aletleri, Mobilya donanımları, Aydınlatma armatürleri |
| Tıbbi Cihazlar | Tıbbi alet ve cihazlarda ihtiyaç duyulan yüksek hassasiyetli komponentleri sağlar. | Cerrahi aletler, İmplantlar ve protezler, Tıbbi cihaz muhafazaları |
| Endüstriyel ekipman | Zorlu endüstriyel ortamlarda kullanılan makine ve ekipmanlar için dayanıklı parçalar üretir. | Makine parçaları (dişliler, gövdeler, rulmanlar), Pompalar ve vanalar, Takımlar ve makine parçaları |
| Petrol ve Gaz | Enerji üretiminde aşırı koşullara dayanacak, güvenilir, yüksek mukavemetli parçalar üretir. | Boru hattı bileşenleri (flanşlar, konektörler), Rezervuar parçaları, Matkap uçları ve muhafazalar |
| Elektrik parçaları | Elektrikli cihazlar ve sistemler için koruyucu muhafazalar ve konektörler oluşturmak için kullanılır. | Konnektör muhafazaları, Şalt cihazları, Elektrik muhafazaları |
| Yiyecek ve İçecek | Derin çekme damgalama, gıda işleme için güvenli, dayanıklı ambalaj ve ekipman sağlar. | Kutular ve kaplar (içecekler, gıda ambalajları), Gıda işleme ekipmanları, Paketleme bileşenleri |
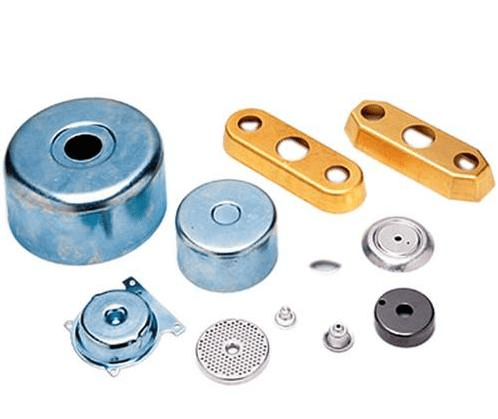
Meydan Okumalar ve Çözümler Derin Çekme Metal Damgalamada
1. Malzeme Kusurları: Kırışma ve Yırtılma
Zorluklar
Kırışma ve yırtılma, metal malzemenin kalıba eşit şekilde çekilmemesi durumunda ortaya çıkan yaygın sorunlardır. Kırışma genellikle yetersiz malzeme akışı olduğunda veya malzeme belirli bölgelerde sıkıştığında meydana gelir. Yırtılma ise malzemenin çekme dayanımının aşılmasıyla meydana gelir ve kırılmalara veya ayrılmalara yol açar.
Çözümler
- Uygun Yağlama:Doğru yağlayıcının uygulanması, malzeme ile kalıp arasındaki sürtünmeyi azaltmaya yardımcı olur ve daha düzgün bir malzeme akışı sağlar. Yağlama, metalin çekilirken serbestçe hareket etmesini sağlayarak kırışıklıkların önlenmesine yardımcı olur.
- Optimize Edilmiş Kalıp Tasarımı:Kalıp ve zımbanın geometrisini ayarlamak, köşe yarıçapları eklemek ve kalıp boşluklarını artırmak gibi işlemler, kırışma ve yırtılma olasılığını azaltmaya yardımcı olabilir.
- Ön Germe:Bazı durumlarda, çekmeden önce malzemenin önceden gerilmesi, malzemenin daha eşit bir şekilde dağılmasına yardımcı olarak yırtılmaya yol açan gerilim yoğunlaşmalarını azaltabilir.
- Malzeme seçimi: Seçim metal damgalama malzemeler İyi şekillendirilebilirlik ve özel uygulamaya uygun kalınlık ile hem kırışma hem de yırtılma riskini en aza indirebilir.
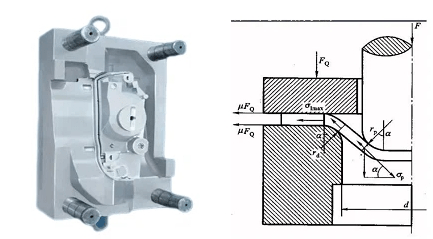
2. Tutarsız Duvar Kalınlığı
Zorluklar
Derin çekme işlemi sırasında, özellikle farklı derinliklere veya karmaşık geometrilere sahip parçalar üretilirken, tutarlı bir duvar kalınlığı sağlamak zor olabilir. Metal incelebilir veya eşit olmayan bir şekilde dağılabilir, bu da nihai parçanın performansını ve dayanıklılığını etkileyebilir.
Çözümler
- Çoklu Çizim Aşamaları:Çok aşamalı çekme işlemlerinin kullanılması, malzemenin eşit şekilde dağıtılmasına ve kalınlık farklılığı olasılığının azaltılmasına yardımcı olabilir. Bu yaklaşım, giderek küçülen kalıplar kullanılarak parçanın derinliğinin kademeli olarak artırılmasını içerir.
- Çizim Kontrol Parametreleri:Çekme hızını, basıncı ve yağlamayı ayarlamak, özellikle daha derin çekmelerde, düzgün malzeme dağılımının sağlanmasına yardımcı olabilir.
- Malzeme Ön Isıtma:Derin çekmeden önce malzemenin hafifçe ısıtılması, malzemenin sünekliğini ve şekillendirilebilirliğini iyileştirerek, tüm parça boyunca daha tutarlı bir duvar kalınlığı elde edilmesini sağlar.
3. Kalıp Aşınması ve Takım Maliyetleri
Zorluklar
Derin çekme metal damgalamada kullanılan kalıplar ve zımbalar, işlem sırasında oluşan yüksek kuvvetler ve basınçlar nedeniyle aşınma ve yıpranmaya maruz kalmaktadır. Takım maliyetleri yüksek olabilir ve sık sık kalıp bakımı veya değişimi, üretimin genel maliyetini artırabilir.
Çözümler
- Daha Sert Takım Malzemelerinin Kullanımı:Karbür veya yüksek hızlı çelik (HSS) gibi daha dayanıklı takım malzemelerinin kullanılması, kalıpların ve zımbaların ömrünü önemli ölçüde uzatabilir.
- Takım Kaplamaları:Titanyum nitrür (TiN) veya karbür kaplamalar gibi kaplamaların uygulanması aşınmayı azaltabilir, takımların kullanım ömrünü uzatabilir ve bakım sıklığını azaltabilir.
- Düzenli Alet Bakımı: Üretilen parçalarda kusurlara yol açabilecek aşırı aşınmayı önlemek için takımların planlı muayeneleri ve bakımları kritik öneme sahiptir. Kalıpların ve delgeçlerin keskin ve bakımlı tutulması optimum performansı garanti eder.
4. Kötü Yüzey Cilası
Zorluklar
Derin çekilmiş parçalar genellikle çizik, ezik veya oksidasyon gibi yüzey kusurlarına maruz kalır. Bu kusurlar, özellikle parçalar elektronik veya otomotiv karoseri gibi tüketiciye yönelik uygulamalara maruz kalacaksa sorun teşkil ediyor.
Çözümler
Yüzey kalitesini iyileştirmek için çekme işlemi sırasında uygun yağlamanın uygulanması esastır, çünkü bu sürtünmeyi azaltır ve malzemeyi hasardan korur. Ayrıca kalıp yüzeylerinin temiz ve pürüzsüz tutulması, yüzey kusurlarının oluşma olasılığını azaltır. Yüzey kalitesini daha da iyileştirmek için cilalama, kumlama veya koruyucu kaplama uygulamaları gibi son işlem teknikleri kullanılabilir. Bazı malzemeler için, çizim işlemi sırasında koruyucu bir film uygulanması, özellikle korozyona eğilimli metallerle çalışılırken, oksidasyon ve lekelenmeyi azaltmaya yardımcı olabilir.
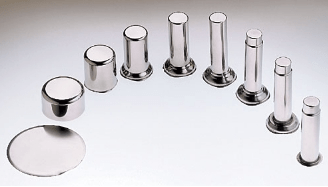
5. Yüksek Kurulum Maliyetleri
Zorluklar
Derin çekme, tasarımı, üretimi ve kurulumu pahalı olabilen hassas kalıplar ve takımlar gerektirir. Küçük hacimli üretimlerde, başlangıçta takım yatırımı yapılması, sürecin maliyetini çok yüksek hale getirebilir.
Çözümler
- Kalıp Paylaşımı ve Modüler Kalıplar:Küçük parti veya prototip üretim için üreticiler, farklı parçalara uyarlanabilen paylaşımlı veya modüler kalıplar kullanabilirler ve bu sayede kalıp oluşturma maliyetini düşürebilirler.
- Üretilebilirlik için Tasarım (DFM):Tasarım mühendisleri ile üreticiler arasındaki erken işbirliği, parçaların üretilebilirlik düşünülerek tasarlanmasını sağlayabilir. Bu, gerekli takımların karmaşıklığını azaltır ve uzun vadede kurulum maliyetlerini düşürür.
- Hızlı Prototipleme: 3D baskı gibi teknikler düşük maliyetli ürünlerin oluşturulmasına yardımcı olabilir hızlı prototipleri presleme kalıplar ve takımlarYeni tasarımlar için kurulum maliyetlerini azaltır ve teslim sürelerini kısaltır.
6. geri esneme
Zorluklar
Geri yaylanma, malzemenin deforme olduktan sonra kısmen orijinal şekline geri dönme eğilimidir. Bu durum, özellikle malzemenin akma noktasının ötesine çekildiğinde elastik geri kazanımından kaynaklanır. Geri yaylanma, son parçada boyutsal yanlışlıklara yol açabilir ve daha fazla ayarlama gerektirebilir.
Çözümler
- Aşırı Şekillendirme:Yaylanmayı telafi etmek için en yaygın yöntemlerden biri parçayı hafifçe fazla şekillendirmektir. Çizim işlemi sırasında malzemeyi son istenen şeklin ötesine iterek, geri yaylanarak doğru şekline geri dönebilir.
- Geri yaylanma tahmini:Tasarım aşamasında geri yaylanmanın etkilerini tahmin etmek için ileri simülasyon yazılımları kullanılabilir. Üreticiler, geri yaylanma etkilerini tasarıma dahil ederek, hataları azaltmak için takım ve şekillendirme parametrelerini önceden ayarlayabilirler.
- Malzeme seçimi:Daha düşük elastikiyet modülüne veya daha yüksek akma mukavemetine sahip malzemelerin kullanılması, geri yaylanma miktarını azaltmaya ve boyut doğruluğunu iyileştirmeye yardımcı olabilir.
7. Takım ve Kalıp Tasarım Karmaşıklığı
Zorluklar
Son derece karmaşık parçalar için, derin çekme için gereken takım ve kalıp tasarımı karmaşık ve zorlu olabilir. Çoklu yarıçaplar, alt kesimler veya derin kesitler gibi karmaşık geometriler, kalıpların tasarımını ve üretimini daha zor hale getirebilir.
Çözümler
- Gelişmiş CAD/CAE Yazılımı: Bilgisayar destekli tasarım (CAD) ve bilgisayar destekli mühendislik (CAE) yazılımları, derin çekme sürecinin simülasyonuna olanak vererek, tasarımcıların gerçek üretim başlamadan önce malzeme akışı sorunları, kırışıklıklar ve hizalama hataları gibi sorunları öngörmelerine yardımcı olur.
- Progresif Kalıp Tasarımı:Parçayı kademeli olarak oluşturmak için bir dizi adım kullanan progresif kalıplar, daha karmaşık özelliklere sahip parçalar için kullanılabilir. Bu yaklaşım, kalıp tasarımının zorluğunu azaltabilir ve üretim sürecini otomatikleştirerek verimliliği artırabilir.
- Takım Uzmanlarıyla İşbirliği:Deneyimli takım tasarımcıları ve mühendislerle işbirliği yapmak, derin çekilmiş parçalar için kalıp tasarımının karmaşıklıklarının üstesinden gelinmesine yardımcı olabilir ve tasarımın hem projenin işlevsel hem de maliyet gereksinimlerini karşılamasını sağlayabilir.
Son Düşüncelerimiz
Malzemeler, takımlar ve otomasyondaki sürekli gelişmelerle birlikte, derin çekilmiş metal damgalama, dayanıklı ve yüksek hassasiyetli bileşenler üretmek için hayati bir üretim yöntemi olmaya devam ediyor. Verimlilik, maliyet etkinliği ve üstün ürün kalitesini bir araya getirme yeteneği, onu modern endüstriyel uygulamalarda vazgeçilmez bir süreç haline getirmektedir.