CNC İşlemede Takım Aşınma İzleme ve Tahmini Bakımın Önemli Rolü: Verimliliği Maksimize Etme
Takım aşınması, CNC makinelerinin performansını doğrudan etkileyen kritik bir faktördür. CNC işleme sürecinde kesici takımlar aşındıkça , nihai ürünün kalitesi düşer ve bu da maliyetli arıza sürelerine yol açar. Takım aşınması izleme ve öngörücü bakım, CNC işlemede kritik stratejiler olarak ortaya çıkmış olup, üreticilerin takım ömrünü optimize etmelerini, planlanmamış arıza sürelerini azaltmalarını ve genel üretim verimliliğini artırmalarını sağlamaktadır.
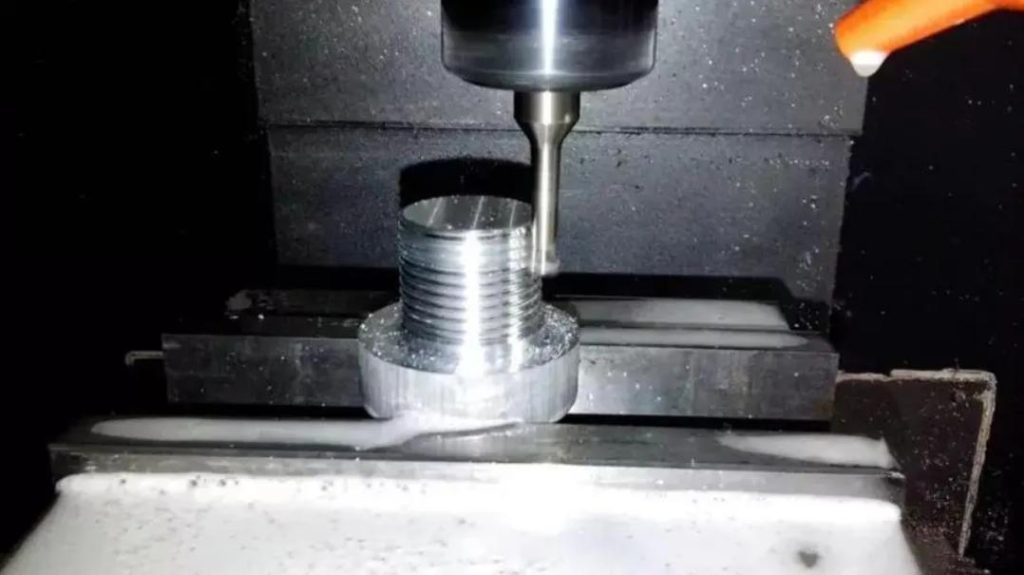
CNC İşlemede Takım Aşınma İzleme ve Tahmini Bakımın Anlaşılması
CNC İşlemede Takım Aşınması Nedir??
Takım Aşınma Dinamikleri
CNC işleme sırasında, kesici takımlar çeşitli kuvvetlere, sıcaklıklara ve aşınmalara maruz kalır . Sonuç olarak, zamanla aşınırlar ve bu da geometrilerini ve kesme verimliliklerini etkiler. Takım aşınma dinamiklerini anlamak, tutarlı işleme kalitesini korumak için kritik öneme sahiptir.
Yaygın Alet Aşınma Türleri
Takım aşınması, yan aşınma, krater aşınması ve kırılma gibi çeşitli şekillerde ortaya çıkabilir. Takımın kesici ağzında flanş aşınması, tırmık yüzeyinde krater aşınması ve takımın küçük parçalarının kırılmasıyla da ufalanma meydana gelir. Öngörücü bakım için bu aşınma modellerini izlemek kritik öneme sahiptir.
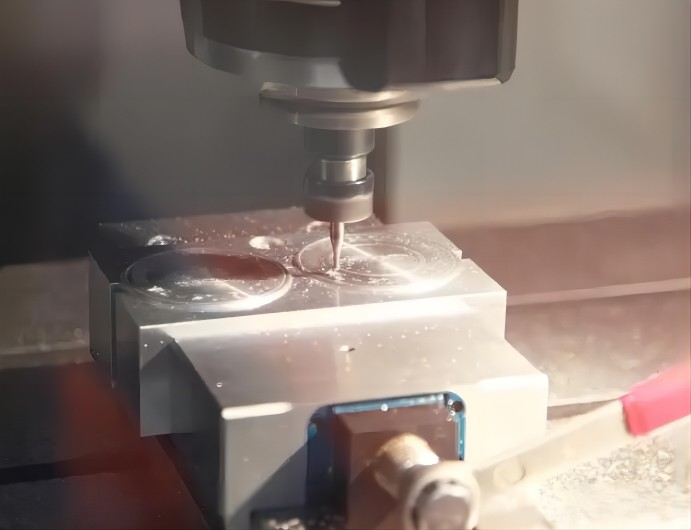
CNC İşlemede Kullanılan Temel Takım Aşınma İzleme Teknikleri Nelerdir??
- Titreşim Analizi
Prensip: Takım aşınması, işleme sırasında oluşan titreşimlerle gösterilebilir. Kesici takım aşındıkça titreşimlerin frekansı ve genliği değişebilir.
Uygulama: Titreşimler genellikle ivmeölçerler kullanılarak ölçülür. Frekans spektrumu, alet aşınmasından kaynaklanan değişimleri tespit etmek için analiz edilebilir.
- Akustik Emisyon İzleme
Prensip: Akustik emisyonlar veya işleme sırasında üretilen ses, takımın durumu hakkında bilgi verebilir. Ses desenindeki değişiklikler, takım aşınmasını veya potansiyel sorunları gösterebilir.
Uygulama: Akustik emisyon sensörleri, işleme süreci sırasında üretilen sesi kaydetmek ve analiz etmek için kullanılır. Yüksek frekanslı gürültüdeki artış, takım aşınmasının bir göstergesi olabilir.
- Kuvvet Ölçümü
Prensip: Takım aşınmasıyla birlikte, takıma etki eden kesme kuvvetleri değişebilir. Bu kuvvetler izlenerek aşınma veya takım bozulmasını gösteren değişimler tespit edilebilir.
Uygulama: İşleme sırasında, kesme kuvvetlerini ölçmek için dinamometreler veya kuvvet sensörleri kullanılır. Kesme kuvvetlerindeki artış, takım aşınmasının bir göstergesi olabilir.
- Sıcaklık İzleme
Prensip: İşleme sırasında, takım aşınması ek ısı üretebilir. Sıcaklık değişimleri, takımın durumu hakkında bilgi sağlayabilir.
Uygulama: Kesici takımın ve işleme bölgesinin sıcaklığını ölçmek için kızılötesi sensörler veya termokupllar kullanılır. Sıcaklıktaki önemli bir artış, takım aşınmasının bir göstergesi olabilir.
- Takım Aşınma Görüntüleme
Prensip: Kesici takım yüzeyinin görsel olarak incelenmesi, yan aşınma, krater aşınması veya ufalanma gibi aşınma belirtilerini ortaya çıkarabilir.
Uygulama: Aletin görüntülerini yakalamak için kameralar ve mikroskoplar da dahil olmak üzere optik görüntüleme sistemleri kullanılır. Daha sonra görüntü analiz yazılımı, aletin yüzey durumunu değerlendirebilir.
- Güç Tüketimi İzleme
Prensip: CNC makinesinin güç tüketimindeki değişiklikler, takım aşınmasının göstergesi olabilir.
Uygulama: İşleme sırasında güç tüketimini ölçmek için güç ölçerler veya enerji izleme sistemleri kullanılır. Güç tüketimindeki artış, takım aşınmasının bir işareti olabilir.
- Makine Öğrenmesi ve Veri Analitiği
Prensip: Makine öğrenimi algoritmaları ve veri analizi, işleme sırasında oluşan büyük veri kümelerini işleyerek takım aşınmasıyla ilişkili kalıpları belirleyebilir.
Uygulama: Titreşim, kuvvet, sıcaklık ve akustik emisyonlar dahil olmak üzere sensör verileri, makine öğrenimi modellerine beslenebilir. Bu modeller, belirli kalıpları takım aşınma koşullarıyla ilişkilendirmeyi öğrenerek, öngörücü bakım olanağı sağlar.
- Kesme Kuvveti Oranı Analizi
Prensip: Farklı yönlerdeki kesme kuvvetlerinin oranını analiz etmek, takım aşınması hakkında bilgi sağlayabilir.
Uygulama: Kuvvet sensörleri, kuvvetleri birden fazla yönde ölçer. Beklenen kuvvet oranından sapmalar, alet aşınmasını veya anormal durumları gösterebilir.
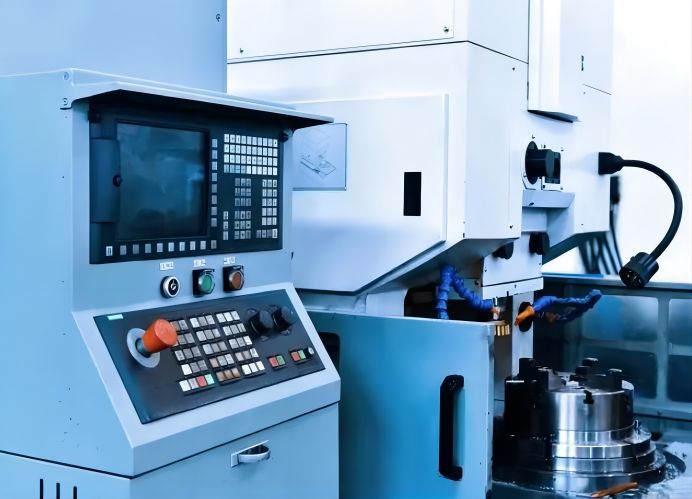
CNC İşleme için Tahmini Bakım Uygulamasında Temel Adımlar Nelerdir??
- Veri Toplama ve Sensör Entegrasyonu
CNC makinelerine, çalışma sırasında ilgili verileri toplayacak sensörler takın.
Tam bir veri seti için CNC kontrol sistemi ve diğer veri kaynaklarıyla kusursuz entegrasyonu sağlayın.
- Veri Ön İşleme ve Temizleme
Tahmini model doğruluğunu etkileyebilecek gürültüyü, hataları ve aykırı değerleri gidermek için ham verileri temizleyin ve ön işleyin.
- Özellik Mühendisliği
Tahmini modellerin daha doğru olmasına yardımcı olacak ilgili veri özelliklerini belirleyin ve seçin. Mil hızı, takım kavraması ve kesme kuvvetleri gibi değişkenler dahil edilebilir.
- Model Eğitimi
Tarihsel verileri kullanarak, takım aşınması ve makine bozulmasıyla ilişkili kalıpları tanımak için makine öğrenimi modellerini eğitin.
Doğruluğu artırmak için, yeni veriler mevcut oldukça modeller düzenli olarak güncellenmelidir.
- Eşik Ayarı
Tahmini modellere dayanarak temel performans göstergeleri için eşikler belirleyin. Bu eşikler, bir CNC makinesinin normal parametrelerin dışında çalıştığını gösterir.
Uyarı Sistemi Uygulaması:
CNC tezgahının performansı beklenen koşullardan saptığında operatörleri veya bakım personelini bilgilendiren bir uyarı sistemi uygulayın.
Bakımın ne zaman gerekli olacağına dair tahmini süreye ilişkin bilgileri ekleyin.
- Tahmini Bakım Planlaması
Sistemin sağladığı içgörülere dayanarak tahmini bir bakım planı geliştirin.
Üretimdeki kesintileri en aza indirmek için planlı duruşlar sırasında bakım faaliyetlerini planlayın.

CNC İşlemede Takım Aşınma İzleme ve Tahmini Bakımın Faydaları
- Optimize Edilmiş Takım Ömrü
Üreticiler CNC işlemede takım aşınmasını yakından izleyerek kesici takımların kullanım ömrünü uzatabilirler. Uygun zamanda takım değişimi aşırı aşınmayı önler, tutarlı ürün kalitesini garanti eder ve takım değiştirme maliyetlerini düşürür.
- Azaltılmış Arıza Süresi
Öngörücü bakım, üreticilerin planlı duruşlar sırasında takım değiştirme veya bakım planlaması yapmalarına olanak tanır ve üretim programları üzerindeki etkiyi en aza indirir. Bu proaktif yaklaşım, planlanmamış duruş sürelerini azaltarak genel makine kullanılabilirliğini iyileştirir.
- Gelişmiş Ürün Kalitesi
Takım aşınmasının gerçek zamanlı izlenmesi, işleme parametrelerinde ayarlamalar yapılmasına olanak vererek kesici takımın optimum performansını korumasını sağlar. Bu, ürünün kalitesinin ve tutarlılığının artmasına yardımcı olur.
- Tasarruf
Öngörücü bakım, felaket boyutunda takım arızalarının olasılığını azaltır ve iş parçasının veya CNC tezgahının hasar görme riskini düşürür. Bu, yalnızca onarım maliyetlerinden tasarruf sağlamakla kalmaz, aynı zamanda hurdaya ayrılan veya yeniden işlenen ürünlerle ilişkili potansiyel kayıpların da önüne geçer.
Sonuç
Takım aşınma izleme ve öngörücü bakımın entegrasyonu, CNC işleme sektörünün sürekli değişen ortamında oyunun kurallarını değiştiriyor. Üreticiler artık gerçek zamanlı verileri ve gelişmiş analitiği kullanarak bilinçli takım değiştirme kararları alabilir ve CNC makinelerinin en yüksek verimlilikte çalışmasını sağlayabilirler.