Häufige Fehler bei CNC-gefertigten Teilen: Ursachen und Lösungen
Die CNC-Bearbeitung ist ein weit verbreitetes Fertigungsverfahren zur Herstellung präziser Teile in vielen Bereichen. Sie findet Anwendung in der Luft- und Raumfahrt, der Automobilindustrie, der Medizintechnik, der Elektronik und im Maschinenbau. Trotz ihres guten Rufs hinsichtlich Genauigkeit und Wiederholbarkeit können auch bei der CNC-Bearbeitung Fehler auftreten. Diese können entstehen, wenn die Maschineneinstellung fehlerhaft ist, die Schneidwerkzeuge verschleißen, das falsche Ausgangsmaterial gewählt wird oder die Prozesskontrollen nicht ausreichend sind. Solche Probleme können zu ungenauen Maßen, rauen Oberflächen und einer geringeren Bauteilqualität führen.
Kenntnisse über häufige Fehler bei der CNC-Bearbeitung und deren Behebung helfen Herstellern, höhere Produktionsergebnisse zu erzielen. Dies trägt außerdem dazu bei, Ausschuss zu reduzieren und die Gesamtkosten zu senken. Der folgende Artikel befasst sich mit häufigen Fehlern an CNC-bearbeiteten Teilen, deren Ursachen, Lösungen und effektiven Präventionsmaßnahmen.
Inhaltsverzeichnis
Warum Fehleridentifizierung in CNC-bearbeitete Teile ist wichtig
Die frühzeitige Erkennung von Fehlern in der CNC-Bearbeitung trägt zu höherer Qualität und einem reibungsloseren Produktionsablauf bei. Werden Fehler entdeckt, bevor ein Teil den nächsten Bearbeitungsschritt durchläuft, reduziert sich der Ausschuss. Auch Nacharbeiten werden seltener. Dies hilft zudem, die Kundenerwartungen zu erfüllen. Viele Hersteller setzen heute auf Prüfwerkzeuge, während sich die Teile noch in der Fertigungslinie befinden. Dazu gehören Koordinatenmessgeräte (KMG), optische Messtechnik, Laserscanning und Bildverarbeitungssysteme.
Wenn die Qualität während des gesamten Fertigungsprozesses überwacht wird, erkennen die Teams Trends schneller. Sie können dann die Bearbeitungsprozesse optimieren und die Ergebnisse im Laufe der Zeit verbessern.
9 typische Fehler bei CNC-bearbeiteten Teilen
1. Entstehung der Klette
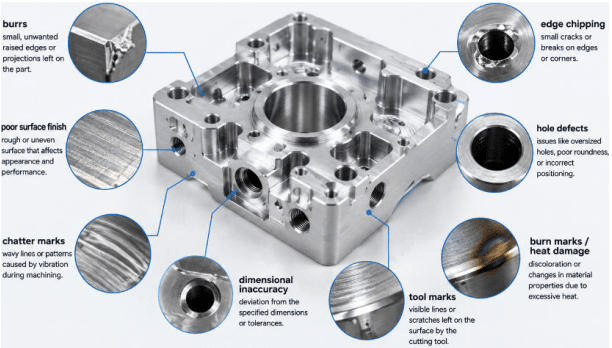
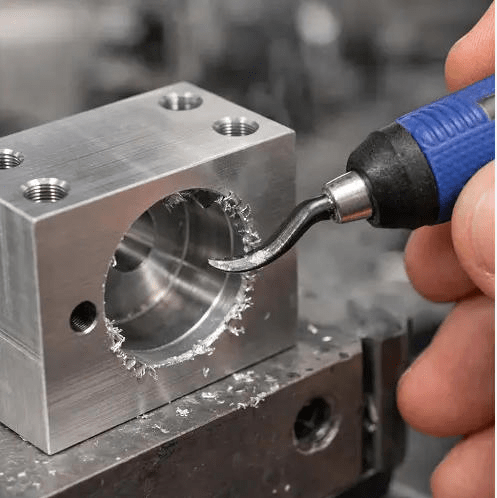
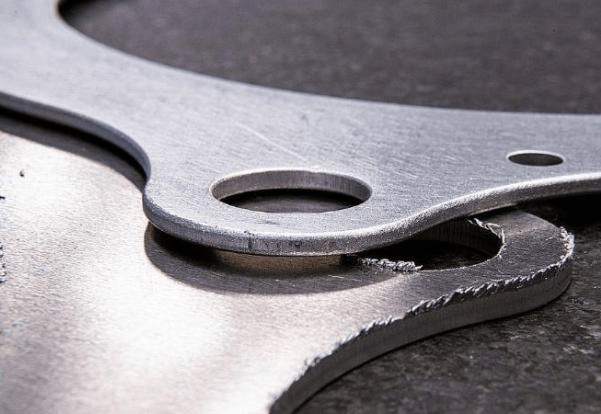
Grate sind ein häufiger Fehler bei der CNC-Bearbeitung. Es handelt sich dabei um kleine Materialreste, die nach dem Schneiden, Bohren oder Fräsen an den Kanten haften bleiben. Manchmal wirken sie unbedeutend, können aber bei der Montage Probleme verursachen. Sie können auch die Sicherheit beeinträchtigen und das Aussehen des fertigen Teils verfälschen. In Branchen, die enge Toleranzen erfordern, können selbst kleine Grate ein Teil unbrauchbar machen.
Ursachen
Grate entstehen oft durch stumpfe Werkzeuge. Weitere Ursachen sind zu hohe Vorschubgeschwindigkeiten, ungeeignete Schnitteinstellungen oder eine ungünstige Werkzeugform. Verliert ein Werkzeug seine Schneide, kann es das Werkstück verschmieren und verformen, anstatt es sauber zu schneiden. Das Ergebnis sind ausgefranste Kanten und überschüssiges Material am Schnittrand.
Lösungen
Um Gratbildung zu minimieren, sollten Werkzeuge regelmäßig geprüft und rechtzeitig ausgetauscht werden. Schnittgeschwindigkeit und Vorschub müssen zudem an das Werkstückmaterial angepasst werden. Nach der Bearbeitung empfiehlt sich ein geeigneter Entgratungsschritt. In manchen Fällen kann eine Änderung der Werkzeugbahn hilfreich sein. Ein optimiertes Schnittverfahren reduziert das Gratrisiko und somit den Bedarf an Nachbearbeitungsschritten.
2. Mangelhafte Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit spielt eine wichtige Rolle für das Aussehen und die Funktionalität von CNC-gefertigten Teilen . Eine raue oder unebene Oberfläche kann die Reibung erhöhen, den Verschleiß beschleunigen, die Korrosionsbeständigkeit verringern und die Leistung von zusammenpassenden Bauteilen negativ beeinflussen. Hochwertige Oberflächen sind besonders wichtig für Medizingeräte, Luft- und Raumfahrtkomponenten sowie Präzisionsbaugruppen.
Ursachen
Mehrere Faktoren tragen zu einer schlechten Oberflächengüte bei der Zerspanung bei. Werkzeugverschleiß ist eine der Hauptursachen, da stumpfe Schneidkanten übermäßige Reibung und unregelmäßige Schnittmuster erzeugen. Maschinenvibrationen, auch als Rattern bekannt, können ebenfalls sichtbare Spuren auf der Werkstückoberfläche hinterlassen. Darüber hinaus können falsche Spindeldrehzahlen, Vorschübe und Schnitttiefen verhindern, dass das Schneidwerkzeug eine glatte Oberfläche erzeugt.
Lösungen
Zur Verbesserung der Oberflächenqualität ist eine sorgfältige Optimierung der Bearbeitungsparameter erforderlich, wobei gleichzeitig auf scharfe und optimal ausgewuchtete Schneidwerkzeuge geachtet werden muss. Eine höhere Maschinensteifigkeit, eine feste Werkstückspannung und der Einsatz von Schlichtbearbeitungen mit geringeren Schnitttiefen können die Oberflächenqualität weiter verbessern. Für besonders glatte Oberflächen können nach der Bearbeitung zusätzliche Polier- oder Schleifvorgänge durchgeführt werden.
3. Dimensionsungenauigkeit
Maßgenauigkeit ist ein zentrales Qualitätskriterium für CNC-Bearbeitung. Schon geringfügige Abweichungen von den vorgegebenen Toleranzen können später erhebliche Probleme verursachen. Bauteile passen möglicherweise nicht bei der Montage. Die Leistung kann sinken. In manchen Fällen fällt das Bauteil bei der Qualitätskontrolle durch und muss verschrottet werden. Bei hochpräzisen Bearbeitungen liegen die Toleranzen im Mikrometerbereich. Daher muss die Steuerung während der Bearbeitung äußerst genau sein.
Ursachen
Maßabweichungen können verschiedene Ursachen haben. Probleme mit der Maschinenkalibrierung können zu verfälschten Ergebnissen führen. Wärmeentwicklung an Maschine und Werkstück kann die Geometrie verändern. Werkzeugverschleiß kann das Schnittverhalten beeinflussen. Falsche Werkstücknullpunkte können das Werkzeug in die falsche Richtung lenken. Programmierfehler im CAM-Plan können ebenfalls eine Rolle spielen. Bei langen Serien kann sich mit der Zeit thermische Verformung aufbauen. Dadurch sinkt die Bearbeitungsgenauigkeit.
Lösungen
Um gleichbleibende Maße zu gewährleisten, sollte die Kalibrierung regelmäßig durchgeführt werden. Werkzeugkorrekturen erfordern ebenfalls sorgfältige Prüfungen und Messungen. Vor Produktionsbeginn sollten die Programme überprüft und getestet werden. Viele Betriebe führen eine Erststückprüfung durch, um die Einhaltung der Spezifikationen zu bestätigen. Einige nutzen prozessbegleitende Kontrollen, um Abweichungen frühzeitig zu erkennen. Dies hilft, Probleme zu beheben, bevor weitere fehlerhafte Teile gefertigt werden.
4. Werkzeugspuren
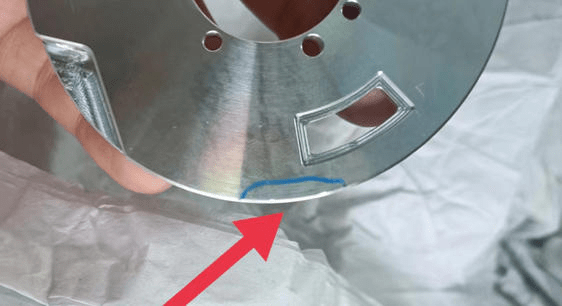
Werkzeugspuren sind die sichtbaren Kratzer oder Rillen, die nach dem Schneiden zurückbleiben. Manchmal sind diese Spuren erwünscht. Das hängt von den Produktanforderungen und der Konstruktion ab. Sind die Spuren zu stark oder ungleichmäßig, kann das fertige Teil schlechter aussehen. Auch die Funktion kann beeinträchtigt werden, insbesondere dort, wo ein reibungsloser Kontakt wichtig ist.
Ursachen
Werkzeugspuren entstehen üblicherweise durch stumpfe Werkzeuge. Hohe Schnittkräfte können ebenfalls zu rauen Oberflächen führen. Eine ungeeignete Werkzeugwahl kann den Effekt verschlimmern. Auch eine fehlerhafte Werkzeugwegplanung bei der Programmierung kann unregelmäßige Spuren verursachen.
Lösungen
Die Auswahl geeigneter Schneidwerkzeuge und die Anwendung des richtigen Bearbeitungsverfahrens führen zu einer besseren Oberflächengüte. Durch die geringere Rauheit entstehen weniger sichtbare Spuren. Auch der Zustand der Werkzeuge spielt eine wichtige Rolle. Die gewählten Nachbearbeitungsschritte können das Oberflächenbild zusätzlich verbessern.
5. Rattern und Vibrationen
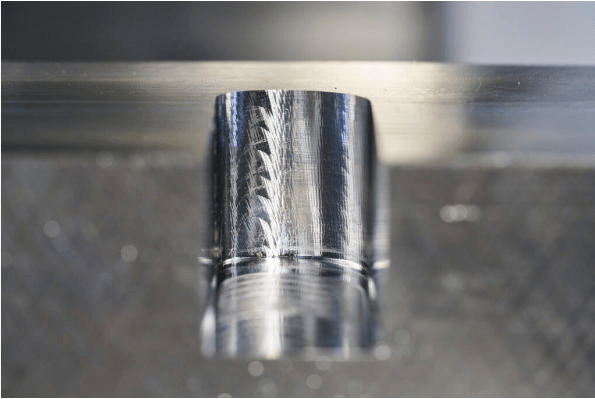
Rattern ist ein Vibrationsproblem, das sich als sich wiederholende, wellenartige Linien auf dem Werkstück bemerkbar macht. Es kann die Maßgenauigkeit verringern und gleichzeitig den Verschleiß des Schneidwerkzeugs beschleunigen. Starkes Rattern beeinträchtigt sowohl die Werkstückqualität als auch die Maschinenkomponenten und kann zudem den Bearbeitungsprozess verlängern und verteuern.
Ursachen
Eine häufige Ursache ist eine zu schwache Werkzeugspannung. Steht das Werkzeug zu weit heraus, steigt die Wahrscheinlichkeit für Vibrationen. Auch eine schwache Werkstückspannung kann zu Systemvibrationen führen. Falsche Spindeldrehzahlen können das Problem ebenfalls verschlimmern. Manchmal geraten Maschine und Werkzeug während des Schneidprozesses in Resonanz.
Lösungen
Um Vibrationen zu reduzieren, benötigen Sie eine stabilere Bearbeitungseinrichtung. Verwenden Sie ein kürzeres Werkzeug, um den Überhang zu verringern. Ziehen Sie die Vorrichtung fester an und verbessern Sie die Spannkraft. Schwingungsdämpfende Werkzeughalter können ebenfalls hilfreich sein. Stellen Sie außerdem die Spindeldrehzahlen an den jeweiligen Bearbeitungsvorgang an. Viele CNC-Steuerungen verfügen heutzutage über adaptive Funktionen. Diese können die Schnitteinstellungen während der Produktion anpassen, um Vibrationen zu minimieren.
6. Hitzeschäden und Brandspuren
Die CNC-Bearbeitung kann zu starker Hitzeentwicklung führen. Dies kann Verfärbungen oder Brandspuren verursachen. In schwerwiegenderen Fällen kann sich die Metallstruktur verändern. Dies ist besonders problematisch bei hitzeempfindlichen Legierungen. Auch gehärtete Werkstoffe sind gefährdet. Hohe Temperaturen können die Härte verringern und die Lebensdauer durch Materialermüdung verkürzen. Die Korrosionsbeständigkeit kann ebenfalls beeinträchtigt werden.
Ursachen
Hitzebedingte Defekte entstehen häufig durch hohe Schnittgeschwindigkeiten. Auch eine unzureichende Kühlmittelzufuhr kann ein wesentlicher Faktor sein. Stumpfe Schneidwerkzeuge tragen ebenfalls zur Wärmeentwicklung bei. Eine lange Kontaktzeit zwischen Werkzeug und Werkstück kann die Temperatur erhöhen.
Lösungen
Eine präzise Temperaturkontrolle ist entscheidend. Stellen Sie sicher, dass das Kühlmittel die Schnittzone gleichmäßig erreicht. Verwenden Sie geeignete Kühlschmierstoffe. Wechseln Sie verschlissene Werkzeuge umgehend aus. Überprüfen und optimieren Sie außerdem die Bearbeitungsparameter, um die Wärmeentwicklung direkt an der Quelle zu reduzieren.
7. Probleme mit der Lochgenauigkeit
Viele präzisionsgefertigte CNC-Teile benötigen exakte Bohrungen. Diese Bohrungen dienen der Montage, Befestigung und dem Durchfluss von Flüssigkeiten. Ist die Bohrung ungenau, funktioniert das Endprodukt möglicherweise nicht wie gewünscht. Häufige Probleme sind Bohrungen an der falschen Position, zu große oder zu kleine Bohrungen sowie unrunde Bohrungen.
Ursachen
Bohrlochfehler können durch Bohrerdurchbiegung entstehen. Spindelrundlauf kann ebenfalls zu Abweichungen im Schnitt führen. Maschinenspiel kann weitere Fehler verursachen. Eine mangelhafte Werkstückspannung ist eine weitere Ursache. Falsche Bohrparameter spielen ebenfalls eine Rolle. Mit zunehmender Bohrtiefe kann selbst eine geringfügige Werkzeugbiegung das Bohrloch vom Ziel abweichen lassen.
Lösungen
Präzise Lochform bei starrer Einspannung, korrekte Spindelpositionierung und optimale Bohreinstellungen sind entscheidend. Bei Werkstücken mit sehr engen Toleranzen wird in vielen Betrieben zunächst gebohrt. Anschließend kommt je nach Bedarf Reiben oder Präzisionsbohren zum Einsatz. Dies trägt dazu bei, das Zielmaß zu erreichen und die Oberflächenqualität zu verbessern.
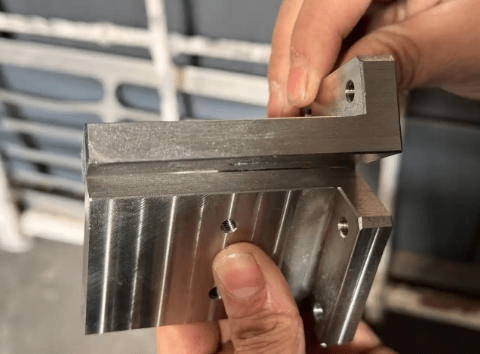
8. Verformung und Deformation
Verformungen treten häufig bei dünnwandigen Bauteilen, großen Aluminiumteilen und Bauteilen mit hoher innerer Spannung auf. Sobald mit dem Schneiden begonnen und Material abgetragen wird, können sich die verbleibenden Spannungen abbauen. Anschließend kann sich das Bauteil verbiegen, leicht verdrehen oder seine ursprüngliche Form verlieren.
Ursachen
Schwache Einspannung, zu hohe Temperaturen beim Schneiden und ungleichmäßiger Materialabtrag können die Verformung verstärken. Das Risiko ist bei Bauteilen für die Luft- und Raumfahrt sowie die Automobilindustrie noch höher. Diese Bauteile sind oft leicht und haben dünne Wände.
Lösungen
Wählen Sie nach Möglichkeit spannungsarm geglühtes Rohmaterial. Planen Sie die Bearbeitung so, dass das Material gleichmäßig an mehreren Seiten abgetragen wird. Eine gute Reihenfolge ist: Schruppen, dann Spannungsarmglühen und schließlich Feinbearbeitung. Achten Sie außerdem darauf, dass die Vorrichtung das Werkstück während des gesamten Bearbeitungsprozesses optimal stützt.
9. Risse und Materialbruch
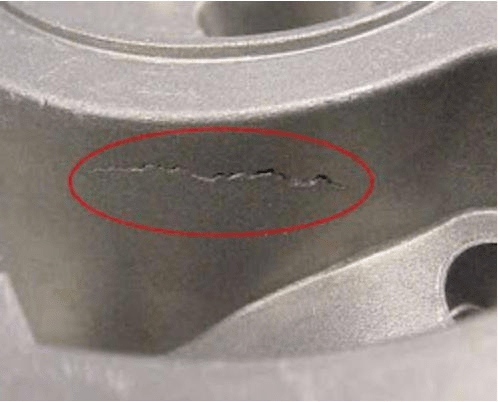
Risse zählen zu den gravierendsten Fehlern, die bei CNC-gefertigten Teilen auftreten können. Sie beeinträchtigen die Festigkeit und verkürzen die Lebensdauer. Selbst kleine Risse können sich unter wiederholter Belastung vergrößern und mit der Zeit zu einem Totalausfall führen.
Ursachen
Risse können durch hohe Schnittkräfte, plötzliche Temperaturänderungen, falsche Bearbeitungseinstellungen oder bereits im Rohmaterial vorhandene Fehler entstehen. Zähe, harte und spröde Werkstoffe neigen bei aggressiven Schnittverfahren eher zu Rissen.
Lösungen
Um die Rissbildung zu minimieren, wählen Sie die zum Material passenden Einstellungen und halten Sie Ihre Werkzeuge scharf. Achten Sie auf die Schnitttemperatur und passen Sie diese gegebenenfalls an. Es empfiehlt sich außerdem, das Rohmaterial vor der Bearbeitung zu prüfen. Bei wichtigen Bauteilen setzen Betriebe häufig zerstörungsfreie Prüfverfahren ein. Gängige Methoden sind die Ultraschallprüfung und die Eindringprüfung, um versteckte Risse vor der Weiterverarbeitung zu erkennen.
Bewährte Verfahren zur Vermeidung von Fehlern bei CNC-bearbeiteten Teilen
Die Vermeidung von Fehlern bei der CNC-Bearbeitung erfordert eine Kombination aus sorgfältiger Planung, Instandhaltung der Anlagen und Qualitätskontrolle.
| Beste Übung | Zweck | Fehler verhindert |
| Verwenden Sie hochwertige Schneidwerkzeuge | Scharfe, verschleißfeste Werkzeuge sorgen für sauberere Schnitte und verbessern die Bearbeitungsgenauigkeit. | Grate, mangelhafte Oberflächengüte, Werkzeugspuren, Maßfehler |
| Abgenutzte Werkzeuge regelmäßig austauschen | Verhindert ungleichmäßige Schnittleistung aufgrund von Werkzeugverschleiß. | Grate, Rattern, raue Oberflächen, Hitzeschäden |
| Schnittparameter optimieren | Wählen Sie die passende Spindeldrehzahl, den Vorschub und die Schnitttiefe je nach Material. | Rattern, schlechte Oberflächengüte, Maßungenauigkeiten, Überhitzung |
| Sicherstellen einer ordnungsgemäßen Werkstückspannung | Eine sichere Einspannung minimiert Bewegungen und Vibrationen während der Bearbeitung. | Maßfehler, Rattern, Lochpositionsfehler, Verformung |
| Führen Sie regelmäßige Maschinenkalibrierungen durch. | Gewährleistet die Genauigkeit und Wiederholbarkeit der Maschine über die Zeit. | Maßungenauigkeiten, Bohrungsfehlausrichtung, Toleranzabweichungen |
| Ausreichend Kühlmittel und Schmierstoffe auftragen | Verringert die Reibung, leitet Wärme ab und verlängert die Werkzeuglebensdauer. | Brandspuren, Hitzeschäden, Werkzeugverschleiß, mangelhafte Oberflächenbeschaffenheit |
| Korrekte Werkzeugwege und CAM-Programmierung verwenden | Effiziente Bearbeitungsstrategien verbessern die Genauigkeit und die Oberflächenqualität. | Werkzeugspuren, Maßfehler, Kollisionen, übermäßige Bearbeitungszeit |
| Werkzeugverschleiß kontinuierlich überwachen | Die frühzeitige Erkennung verschlissener Werkzeuge verhindert Defekte, bevor sie überhaupt entstehen. | Grate, raue Oberflächen, ungenaue Abmessungen, übermäßige Hitze |
| Geeignete Werkstückmaterialien auswählen | Werkstoffe mit der richtigen Härte und Stabilität verbessern die Bearbeitungskonsistenz. | Risse, Verformung, Kantenabsplitterung, Eigenspannungen |
| Kontrolle der Schnittschwingungen | Durch Verringerung des Werkzeugüberhangs und Verbesserung der Maschinensteifigkeit werden Vibrationen vermieden. | Rattermarken, mangelhafte Oberflächengüte, vorzeitiger Werkzeugverschleiß |
| Teile während der Bearbeitung prüfen | Die prozessbegleitende Qualitätskontrolle identifiziert Abweichungen, bevor die Produktion fortgesetzt wird. | Maßungenauigkeiten, Lochfehler, Toleranzprobleme |
| Führen Sie vorbeugende Maschinenwartung durch | Regelmäßige Wartung sorgt dafür, dass die Maschinenkomponenten stets optimale Leistung erbringen. | Positionierungsfehler, Vibrationen, ungleichmäßige Bearbeitungsqualität |
| Präzisionsmessgeräte verwenden | Eine genaue Prüfung überprüft die Abmessungen und gewährleistet die Einhaltung der Spezifikationen. | Teile außerhalb der Toleranz, Montageprobleme, Qualitätsmängel |
Zusammenfassung
Selbst bei CNC-Bearbeitung können Fehler auftreten, wenn die Kontrollen nicht streng eingehalten werden. Grate, ungleichmäßige oder schwache Oberflächen, Maßabweichungen, Rattern, Werkzeugspuren und Verformungen können die Qualität mindern und die Produktionskosten erhöhen.
Ermitteln Sie die Hauptursachen dieser Fehler. Setzen Sie anschließend wirksame Präventionsmaßnahmen um. Verwenden Sie die richtigen Schnitteinstellungen. Wählen Sie geeignete Werkzeuge. Halten Sie die Maschine in einwandfreiem Zustand. Führen Sie strenge Qualitätskontrollen durch. Mit diesen Maßnahmen können Hersteller CNC-gefräste Teile fertigen, die den Anforderungen entsprechen. Ausschuss wird reduziert. Nacharbeit verringert sich. Die Produktivität steigt.
Fehlervermeidung sollte frühzeitig erfolgen, nicht erst, wenn Fehler auftreten. Dies trägt zur Zuverlässigkeit der Produkte bei und hilft Unternehmen, in der modernen Fertigung wettbewerbsfähig zu bleiben.