Wie beeinflusst die Geometrie von CNC-Bauteilen die Bearbeitungskosten und die Produktionszeit?
Die CNC-Bearbeitung wird häufig zur Herstellung von Präzisionsteilen mit exakten Abmessungen, komplexen Formen und reproduzierbaren Ergebnissen eingesetzt. Kosten und Produktionszeit von CNC-bearbeiteten Teilen hängen jedoch nicht allein von der Materialauswahl und den Bearbeitungsmaschinen ab. Die Geometrie des CNC-Teils spielt eine entscheidende Rolle für den Bearbeitungserfolg.
Geometrische Merkmale wie Bauteilgröße, Wandstärke, Bohrungstiefe, Eckradius, Kavitätengestaltung und Oberflächenkomplexität beeinflussen direkt die Bearbeitungsvorgänge, die Werkzeugauswahl, die Rüstzeiten und die Materialabtragszeit. Bei einfachen Konstruktionen ist die Fertigung in der Regel schneller. Komplexe Konstruktionen erfordern unter Umständen Spezialwerkzeuge, zusätzliche Rüstvorgänge, langsamere Schnittzeiten und mehr Kontrollen während der Produktion.
Wenn Konstrukteure, Ingenieure und Hersteller verstehen, wie sich die Geometrie von CNC-gefrästen Bauteilen auf die Bearbeitungskosten und die Produktionszeit auswirkt, können sie die Zeichnungen frühzeitig anpassen. Dadurch lassen sich vermeidbare Kosten senken und die Produktion beschleunigen.
Inhaltsverzeichnis
Wichtiges CNC-Teil Geometriefaktoren Auswirkungen auf die Bearbeitungskosten
1. Bauteilkomplexität und Bearbeitungsschwierigkeit
Die Komplexität eines Bauteils ist ein wesentlicher geometrischer Kostenfaktor bei CNC - Bearbeitung . Bauteile mit ebenen Flächen, geraden Kanten und einfachen Bohrungen können oft mit gängigen Fräs- oder Drehverfahren bearbeitet werden.
Wenn ein Teil jedoch knifflige Konturen, abgerundete Bereiche, ungleichmäßige Formen oder mehrere Merkmale aufweist, die eng beieinander liegen, benötigt die Werkstatt in der Regel eine sorgfältigere Bearbeitungsplanung.
Solche Formen können den Einsatz von mehrachsigen CNC-Maschinen erforderlich machen. Zudem können sie spezielle Werkstückspannungen und zusätzlichen Programmieraufwand erfordern. Dadurch steigen die Maschinenkosten und die Gesamtlaufzeit verlängert sich.
Ein einfaches rechteckiges Aluminiumteil benötigt beispielsweise nur grundlegende Fräs- und Bohrarbeiten. Ein Teil mit gekrümmten Oberflächen, tiefen Aussparungen und Winkeln hingegen erfordert unter Umständen eine 5-Achs-Bearbeitung plus mehrere Nachbearbeitungsschritte.
Aus diesem Grund ist das Entfernen von Funktionen, die keinen wirklichen Nutzen bringen, eine praktische Möglichkeit, die Herstellungskosten zu senken.
2. Wandstärke und Strukturdesign
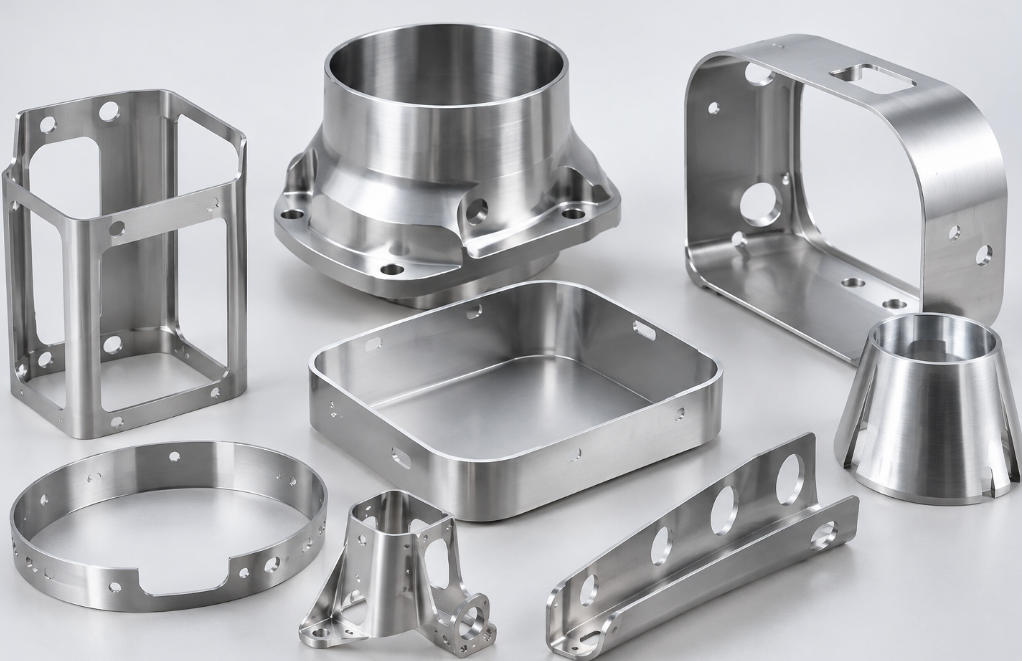
Die Wandstärke beeinflusst die Bearbeitungsstabilität, die Schnittbedingungen und die Zykluszeit.
Dünnwandige Teile sind in der Regel schwieriger zu bearbeiten. Sie können während des Schneidprozesses vibrieren, sich leicht verschieben und nach dem Materialabtrag Maßabweichungen aufweisen. Die Schnittkräfte können dünne Abschnitte verbiegen oder verschieben, wodurch es schwieriger wird, enge Toleranzen einzuhalten.
Um dem entgegenzuwirken, können die Hersteller die Schnittgeschwindigkeit verringern, kleinere Schnitttiefen einstellen, zusätzliche Stützen beim Spannen anbringen und mehr Schlichtgänge durchführen.
Dickere Wände erhöhen in der Regel die Steifigkeit. Dadurch kann der Bearbeitungsprozess stabiler werden. Allerdings verursachen Wände, die dicker als nötig sind, höhere Materialkosten und verlängern die Abtragszeit.
Bei der Wahl der Wandstärke sollten Konstrukteure die Wandfestigkeit, die erforderliche Funktion und die Bearbeitbarkeit gegeneinander abwägen.
3. Tiefe Kavitäten und Taschengeometrie
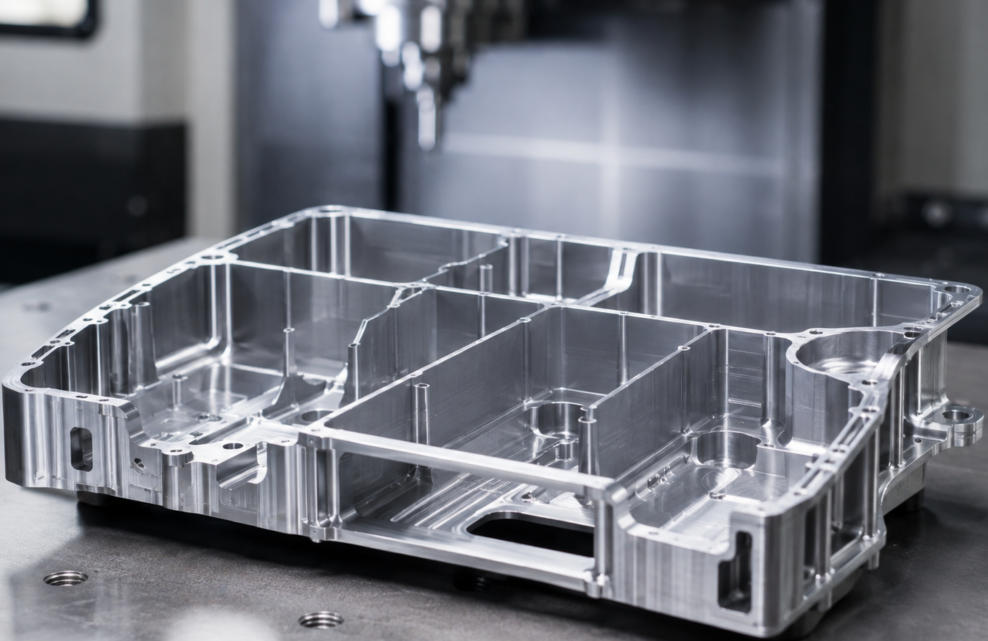
Tiefe Hohlräume und Taschen können die Bearbeitungszeit und die Kosten der CNC-Bearbeitung schnell erhöhen.
Für tiefe Taschenbearbeitungen müssen Schneidwerkzeuge in enge oder vertiefte Bereiche vordringen. Oft werden Werkzeuge mit langem Schaft verwendet. Diese verbiegen sich jedoch leichter und können beim Schneiden vibrieren. Das kann die Genauigkeit beeinträchtigen und zu einer schlechteren Oberfläche führen.
Tiefe Kavitäten erschweren zudem die Spanabfuhr. Späne können die Schnittzone blockieren. Auch die Wärmeabfuhr kann beeinträchtigt werden. Werkzeugschäden können die Folge sein. Die Oberflächengüte kann sich verschlechtern. Häufigere Arbeitsunterbrechungen können erforderlich sein.
In vielen Fällen setzen Hersteller auf speziell für den jeweiligen Auftrag entwickelte Werkzeuge mit großer Reichweite. Sie reduzieren unter Umständen die Schnittparameter. Häufig wird der Bearbeitungsprozess in mehrere Schrupp- und anschließende Schlichtbearbeitungsschritte unterteilt.
Sofern die Bauteilform es zulässt, sollten Konstrukteure auf unnötig tiefe Taschen verzichten. Ein besserer Zugang ist ebenfalls hilfreich. Größere Eckradien und offenere Formen der Taschen können die Bearbeitungsgeschwindigkeit erhöhen.
4. Lochgröße, Tiefe und Position
Die Lochgestaltung ist ein weiterer wichtiger Kostenfaktor bei der CNC-Bearbeitung.
Gängige Bohrungen mit typischen Durchmessern sind in der Regel günstiger. Das liegt daran, dass Bohrer für diese Größen genormt sind. Sie lassen sich mit herkömmlichen Bohrmethoden durchführen.
Die Kosten können bei Bohrungen mit kleinem Durchmesser, tiefen Bohrungen, schrägen Bohrungen und Bohrungen mit hoher Präzision steigen. Diese erfordern besondere Sorgfalt bei der Einrichtung und der Werkzeugauswahl.
Für tiefe Bohrungen eignen sich Tieflochbohrverfahren oder andere CNC- Tieflochbohrverfahren . Ziel ist es, Späne abzutransportieren und die Wärmeentwicklung zu reduzieren. Kleine Bohrungen erfordern oft Mikrobohrwerkzeuge. Diese Werkzeuge arbeiten mit präziser Steuerung der Schnittparameter.
Die Position der Bohrungen beeinflusst den Prozess ebenfalls. Bohrungen auf unterschiedlichen Flächen können zusätzliches Umpositionieren erforderlich machen. Bei manchen Anordnungen ist eine mehrachsige Bearbeitung notwendig, um jede Position zu erreichen.
Konstrukteure können die Produktionszeit verkürzen, indem sie die Lochdurchmesser konstant halten. Sie können außerdem unnötige Präzision vermeiden. Auch die Platzierung von Löchern zur Minimierung von Rüstvorgängen kann hilfreich sein.
5. Eckradius und Innengeometrie
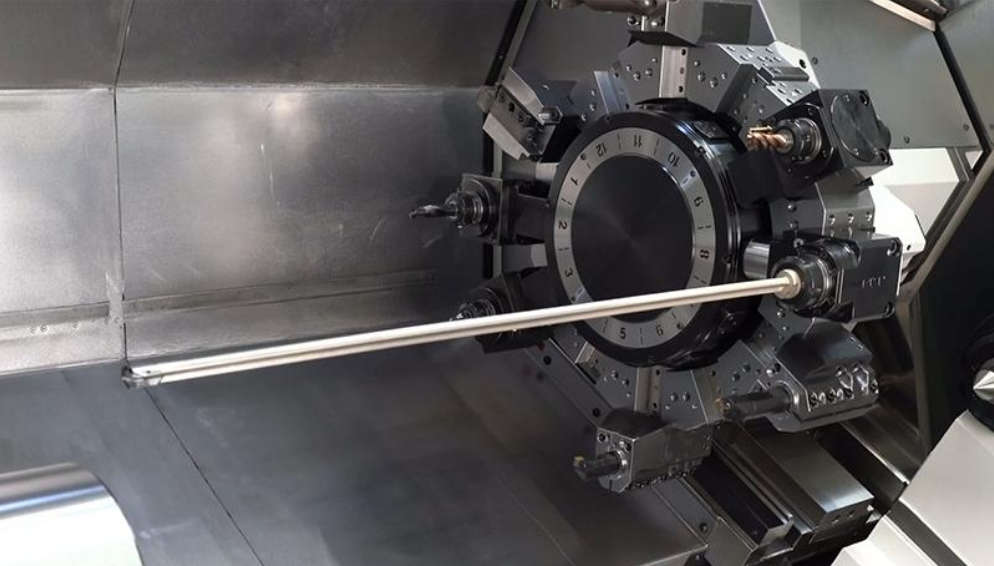
Die Radien der Innenecken beeinflussen die Werkzeugwahl und die Fräseffizienz.
Beim CNC-Fräsen sind viele Fräser rund, wie beispielsweise zylindrische Schaftfräser. Mit herkömmlichen Fräsverfahren ist eine perfekt scharfe Innenkante unrealistisch. Der Eckenradius ergibt sich aus dem Werkzeugdurchmesser.
Sehr kleine Innenradien erfordern kleinere Schneidwerkzeuge. Diese Werkzeuge weisen im Allgemeinen eine geringere Steifigkeit auf und erfordern möglicherweise langsamere Schnittgeschwindigkeiten und geringere Schnitttiefen.
Daher kann die Bearbeitung kleiner Innenecken zusätzliche Bearbeitungsgänge erfordern und die Wahrscheinlichkeit von Werkzeugverschleiß oder -bruch erhöhen.
Durch die Verwendung größerer Inneneckradien, wo immer die funktionalen Anforderungen dies zulassen, können die Hersteller größere, steifere Werkzeuge auswählen und die Bearbeitungsvorgänge effizienter durchführen.
6. Hinterschneidungen und schwer erreichbare Merkmale
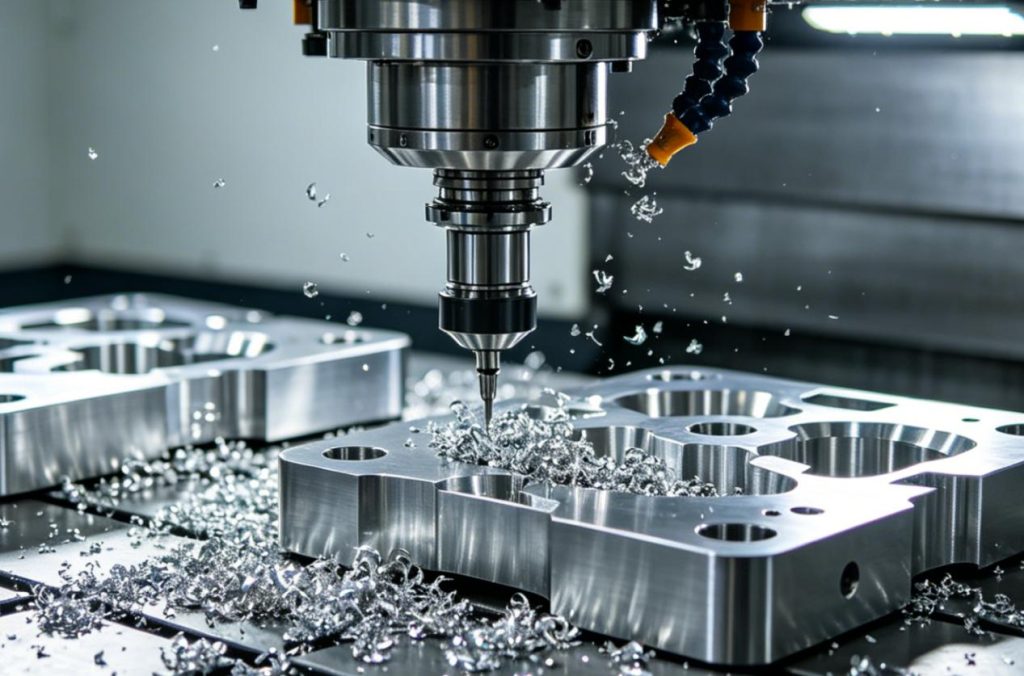
Hinterschneidungen sind geometrische Merkmale, die mit Standard-Schneidwerkzeugen von der primären Bearbeitungsrichtung aus nicht erreicht werden können.
Beispiele hierfür sind T-Nuten, Schwalbenschwanznuten, vertiefte Kanäle und interne Verriegelungsmechanismen.
Diese Geometrien erfordern unter Umständen Spezialwerkzeuge wie T-Nutfräser, Schwalbenschwanzfräser oder kundenspezifisch angefertigte Schneidwerkzeuge. Manche Bauteile erfordern zudem zusätzliche Werkstückausrichtungen oder eine mehrachsige Bearbeitung.
Hinterschneidungen können die Programmierkomplexität, die Bearbeitungszeit und die Werkzeugkosten erhöhen.
Bei der Konstruktion von CNC-Teilen sollten Ingenieure prüfen, ob Hinterschneidungen für die Funktionalität des Bauteils unerlässlich sind. Das Ersetzen unnötiger Hinterschneidungen durch leicht zugängliche Merkmale kann die Fertigung vereinfachen und Kosten senken.
7. Toleranzen und geometrische Genauigkeit
Geometrische Toleranzen legen fest, welche Maßabweichungen bei einem fertigen Bauteil zulässig sind.
Standardtoleranzen sind im Allgemeinen einfacher und kostengünstiger zu erreichen, da sie es den Herstellern ermöglichen, herkömmliche Bearbeitungsparameter und Prüfmethoden anzuwenden.
Enge Toleranzen erfordern eine bessere Prozesskontrolle, genauere Ausrüstung, zusätzliche Nachbearbeitungsschritte und häufigere Messungen.
Beispielsweise kann bei einer Präzisionsbohrung nach dem ersten Bohrvorgang ein Aufreiben oder Ausbohren erforderlich sein. Bauteile mit engen geometrischen Toleranzen erfordern unter Umständen auch eine Prüfung mit einer Koordinatenmessmaschine (KMM).
Je strenger die Toleranzanforderungen, desto größer ist die Wahrscheinlichkeit für zusätzlichen Bearbeitungszeitaufwand, Inspektionskosten und Ausschuss.
Konstrukteure sollten enge Toleranzen nur für Merkmale festlegen, die sich direkt auf die Montage, die Leistung oder die Sicherheit auswirken.
8. Anforderungen an Oberflächengeometrie und Oberflächenbearbeitung
Die Oberflächengeometrie beeinflusst sowohl die Bearbeitungsstrategie als auch die Anforderungen an die Oberflächengüte.
Flache Oberflächen sind im Allgemeinen unkompliziert zu bearbeiten, während gekrümmte, konturierte und Freiformflächen oft kompliziertere Werkzeugwege erfordern.
Komplexe Oberflächen erfordern unter Umständen Kugelkopffräsen, mehrachsige Bearbeitung und mehrere Schlichtgänge, um die erforderliche Oberflächenqualität zu erzielen.
Darüber hinaus können bestimmte geometrische Merkmale nach der Bearbeitung schwer zu polieren, zu entgraten oder zu prüfen sein. Innere Kanäle und enge Hohlräume stellen eine besondere Herausforderung dar.
Eine Konstruktion, die hochwertige Oberflächenbearbeitungen auf zahlreichen komplexen Oberflächen erfordert, ist in der Regel teurer als eine mit begrenzten Anforderungen an die Oberflächenbearbeitung.
Konstrukteure sollten festlegen, welche Oberflächen funktionale Präzision oder spezielle Oberflächenbeschaffenheiten erfordern, und vermeiden, unnötig anspruchsvolle Oberflächenspezifikationen auf das gesamte Bauteil anzuwenden.
9. Teilegröße und Gesamtabmessungen
Die Bauteilgröße beeinflusst den Materialverbrauch, die Maschinenauswahl, die Werkstückspannung und die Bearbeitungszeit.
Große Bauteile benötigen mehr Rohmaterial und unter Umständen größere CNC-Maschinen mit größerem Arbeitsbereich. Außerdem können längere Werkzeugwege und ein erhöhter Materialabtrag erforderlich sein.
Kleine Bauteile benötigen zwar weniger Material, aber extrem kleine Strukturen können Herausforderungen hinsichtlich Werkzeugauswahl, Werkstückpositionierung und Bearbeitungsgenauigkeit mit sich bringen.
Die Gesamtgeometrie bestimmt auch, wie leicht ein Bauteil während der Bearbeitung fixiert werden kann. Unregelmäßig geformte Teile erfordern unter Umständen kundenspezifische Vorrichtungen, was die Rüstkosten erhöht.
Durch die Optimierung der Gesamtabmessungen und die Vereinfachung der äußeren Form können Hersteller die Materialausnutzung verbessern und die Produktionskosten senken.
Wie Sie die Geometrie von CNC-Bauteilen optimieren, um Kosten zu senken und die Produktion zu beschleunigen
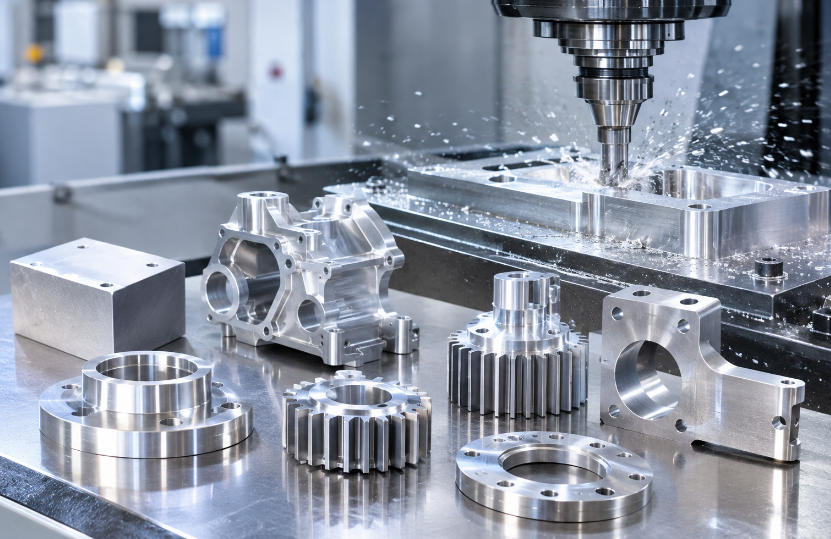
Die fertigungsgerechte Konstruktion (Design for Manufacturability, DFM) ist ein wichtiger Ansatz zur Verbesserung der Effizienz der CNC-Bearbeitung. Dabei wird die Teilegeometrie bereits in der Konstruktionsphase bewertet, um Merkmale zu identifizieren, die die Bearbeitung erschweren oder die Produktionskosten erhöhen könnten.
Die folgenden Strategien können Ingenieuren und Herstellern helfen, kostengünstigere CNC-Komponenten zu entwickeln.
1. Unnötige geometrische Merkmale vereinfachen
Vermeiden Sie dekorative Nuten, komplizierte Konturen und unnötige Vertiefungen, die nicht zur Funktionalität des Bauteils beitragen. Einfachere Geometrien erfordern in der Regel weniger Bearbeitungsschritte und einen geringeren Programmieraufwand.
2. Verwenden Sie standardmäßige, werkzeugkompatible Abmessungen.
Konstruktion von Bohrungen, Schlitzen und Innenradien anhand gängiger Schneidwerkzeugabmessungen. Dies reduziert den Bedarf an Spezialwerkzeugen und ermöglicht Herstellern den Einsatz effizienterer Bearbeitungsstrategien.
3. Praktische Wandstärke beibehalten
Vermeiden Sie übermäßig dünne Wände und ungestützte Abschnitte. Eine angemessene Wandstärke verbessert die Stabilität der Struktur während der Bearbeitung und verringert das Verformungsrisiko.
4. Reduzieren Sie tiefe und enge Hohlräume
Verwenden Sie nach Möglichkeit flachere Taschen und breitere Innenkanäle. Diese Merkmale verbessern die Werkzeugzugänglichkeit, den Spanabtransport und die Bearbeitungsstabilität.
5. Werkstückumpositionierung minimieren
Die geometrischen Merkmale sollten so angeordnet werden, dass mehr Bearbeitungsvorgänge aus derselben Ausrichtung heraus durchgeführt werden können. Durch die Reduzierung von Umpositionierungen lassen sich Rüstzeiten verkürzen und die Maßgenauigkeit verbessern.
1. Funktionale Toleranzen anwenden
Engere Toleranzen sollten nur dort festgelegt werden, wo sie erforderlich sind. Dadurch werden unnötige Kosten für Präzisionsbearbeitung, Inspektion und Nachbearbeitung vermieden.
2. Materialentfernungsanforderungen berücksichtigen
Vermeiden Sie Konstruktionen, die ein übermäßiges Abtragen von Vollmaterial erfordern. Effizientere Bauteilformen können die Bearbeitungszeit, den Werkzeugverschleiß und den Rohmaterialabfall reduzieren.
Gängige Geometriemerkmale von CNC-Bauteilen und ihre Kostenauswirkungen
Die folgende Tabelle fasst zusammen, wie sich unterschiedliche geometrische Merkmale auf die Kosten der CNC-Bearbeitung und die Produktionszeit auswirken.
| CNC-Teilgeometrie-Merkmal | Bearbeitungseigenschaften | Auswirkungen auf die Bearbeitungskosten | Auswirkungen auf die Produktionszeit | Optimierungsempfehlungen |
| Komplexe Konturen | Erfordert komplizierte Schnittwege und Programmierung. | Hoch aufgrund gestiegener Programmier- und Bearbeitungskosten | Längere Bearbeitungszyklen | Unnötige Konturen vereinfachen |
| Dünne Wände | Anfällig für Vibrationen, Biegung und Verformung | Höher aufgrund zusätzlicher Stütz- und Fertigstellungsanforderungen | Länger aufgrund geringerer Schnittgeschwindigkeiten | Achten Sie auf ausreichende Wandstärke |
| Tiefe Taschen | Erfordert Schneidwerkzeuge mit großer Reichweite und sorgfältige Spanabfuhr | Höhere Werkzeug- und Bearbeitungskosten | Länger aufgrund mehrerer Schneidvorgänge | Reduzieren Sie die Taschentiefe, wo möglich. |
| Löcher mit kleinem Durchmesser | Erfordert Spezialbohrer und präzise Positionierung | Höher, wenn Mikrobohrwerkzeuge benötigt werden | Länger aufgrund langsamerer Bohrarbeiten | Verwenden Sie Standard-Bohrungsdurchmesser. |
| Tiefe Löcher | Schwierige Chipabfuhr und Wärmeableitung | Höher aufgrund spezieller Bohranforderungen | Länger aufgrund von Tieflochbohren und Werkzeugwechseln | Optimierung des Verhältnisses von Bohrlochtiefe zu Bohrlochdurchmesser |
| Kleine Inneneckradien | Erfordert kleinere und weniger starre Schneidwerkzeuge | Höher aufgrund spezialisierter Werkzeuge | Länger aufgrund zusätzlicher Finishing-Passes | Vergrößern Sie die inneren Eckradien |
| Hinterschneidungen | Erfordert Spezialfräser oder zusätzliche Bearbeitungsrichtungen | Höher aufgrund von Werkzeug- und Einrichtungskosten | Länger aufgrund zusätzlicher Operationen | Vermeiden Sie unnötige Hinterschnitte |
| Enge Toleranzen | Erfordert Präzisionsbearbeitung und zusätzliche Inspektion | Deutlich höher, wenn die Toleranzen unnötig streng sind. | Länger aufgrund von Nachbearbeitungs- und Messverfahren | Nur funktionale Toleranzen anwenden |
| Gekrümmte und Freiformflächen | Erfordert komplexe Werkzeugwege und Mehrachsenbearbeitung. | Höher aufgrund fortgeschrittener Bearbeitungsanforderungen | Länger aufgrund detaillierter Oberflächenbearbeitung | Vereinfachen Sie die Oberflächengeometrie |
| Abmessungen des Hauptteils | Erfordert mehr Rohmaterial und größere Bearbeitungsmaschinen | Höhere Material- und Maschinenbetriebskosten | Länger aufgrund erhöhter Materialabtragung | Optimieren Sie die Gesamtabmessungen des Bauteils. |
| Unregelmäßige Formen | Schwierige Werkstückspannung und Positionierung | Höher aufgrund kundenspezifischer Ausstattungen | Länger aufgrund zusätzlicher Einrichtungsvorgänge | Konstruktion bearbeitungsfreundlicher Referenzflächen |
| Mehrere abgewinkelte Merkmale | Erfordert unterschiedliche Werkzeugausrichtungen und Neupositionierungen | Höher aufgrund zusätzlicher Einrichtungs- und Programmierarbeiten | Länger aufgrund mehrerer Bearbeitungsvorgänge | Elemente so ausrichten, dass weniger Neupositionierungen erforderlich sind |
| Schmale Schlitze und Kanäle | Erfordert kleine Schneidwerkzeuge und sorgfältiges Spanabtragen | Höher aufgrund spezialisierter Werkzeuge | Länger aufgrund geringerer Schnittgeschwindigkeiten | Vergrößern Sie die Schlitzbreite, wo möglich. |
| Komplexe Oberflächenveredelungen | Erfordert zusätzliche Nachbearbeitungs- und Poliervorgänge | Höher aufgrund von Arbeits- und Bearbeitungskosten | Länger aufgrund zusätzlicher Endbearbeitungsschritte | Die Oberflächenbeschaffenheit ist den funktionalen Anforderungen entsprechend festzulegen. |
| Übermäßiger Materialabtrag | Erfordert umfangreiche Vorbearbeitung | Höher aufgrund von Maschinenbetrieb und Werkzeugverschleiß | Länger aufgrund erhöhter Schnittzeit | Optimieren Sie die Bauteilform, um Materialverschwendung zu reduzieren. |
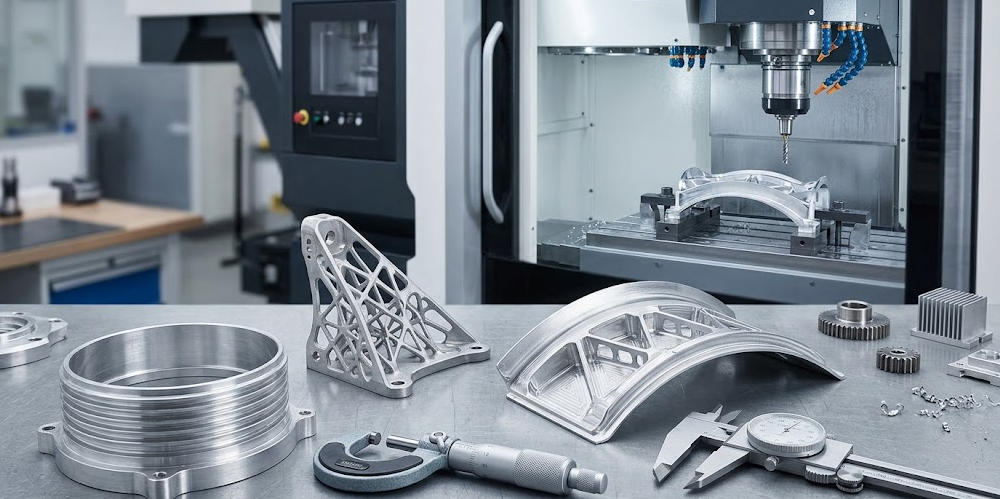
Die Beziehung zwischen CNC Teilegeometrie und Produktionszeit
Die Geometrie eines CNC-Bauteils beeinflusst mehrere Phasen des CNC-Fertigungsprozesses, nicht nur den eigentlichen Schneidevorgang.
| Geometriemerkmal des Bauteils | Betroffener Herstellungsprozess | Einfluss auf die Produktionszeit | Hauptgründe für die Zeitausweitung | Optimierungsstrategien |
| Einfache geometrische Formen | Fräsen und Drehen | Kurze Produktionszeit | Weniger Bearbeitungsvorgänge und einfachere Werkzeugwege | Ich bevorzuge einfache geometrische Designs. |
| Komplexe Konturen | CAD/CAM-Programmierung und Fräsen | Deutlich länger | Komplizierte Werkzeugwege und mehrere Schnittdurchgänge | Unnötige Konturen vereinfachen |
| Dünne Wände | Schruppen und Schlichten | Länger | Reduzierte Schnittgeschwindigkeiten und zusätzlicher Unterstützungsbedarf | Achten Sie auf ausreichende Wandstärke |
| Tiefe Hohlräume | Taschenfräsen | Länger | Werkzeuge mit großer Reichweite, Schwierigkeiten bei der Späneabfuhr und mehrere Durchgänge | Kavitätstiefe verringern und Werkzeugzugänglichkeit verbessern |
| Löcher mit kleinem Durchmesser | Bohren | Länger | Spezialbohrer und langsamere Bearbeitungsparameter | Verwenden Sie Standardbohrergrößen |
| Tiefe Löcher | Tieflochbohren | Deutlich länger | Tiefbohren, Spanabfuhr und Werkzeugneupositionierung | Optimierung von Bohrtiefe und -durchmesser |
| Kleine Inneneckradien | Profilfräsen | Länger | Kleinere Werkzeuge erfordern langsameres Schneiden und zusätzliche Durchgänge. | Vergrößern Sie die inneren Eckradien |
| Hinterschneidungen | Spezialfräsen | Länger | Spezialfräser und zusätzliche Bearbeitungsrichtungen | Eliminieren Sie unnötige Hinterschnitte |
| Mehrere abgewinkelte Merkmale | Mehrachsbearbeitung | Länger | Zusätzliche Positionierungs-, Einrichtungs- und Werkzeugwegprogrammierung | Elemente so anordnen, dass ein Umpositionieren minimiert wird |
| Gekrümmte und Freiformflächen | 3-Achs- und 5-Achs-Fräsen | Deutlich länger | Komplexe Werkzeugbewegungen und Oberflächenbearbeitung | Vereinfachung der Übergänge gekrümmter Oberflächen |
| Enge Toleranzen | Präzisionsbearbeitung und -prüfung | Länger | Zusätzliche Nachbearbeitungsgänge und Maßmessungen | Engere Toleranzen sollten nur dort angewendet werden, wo dies erforderlich ist. |
| Unregelmäßige Teileformen | Werkstückspannung und Maschineneinrichtung | Länger | Sonderanfertigungen und komplizierte Positionierung | Berücksichtigen Sie barrierefreie Referenzflächen. |
| Abmessungen des Hauptteils | Grobbearbeitung und Materialhandhabung | Länger | Größerer Materialabtrag und größere Maschinenverfahrwege | Gesamtabmessungen optimieren |
| Schmale Schlitze und Kanäle | Schlitzfräsen | Länger | Kleine Schneidwerkzeuge und begrenzte Spanabfuhr | Vergrößern Sie die Schlitzbreite, wo es die funktionalen Anforderungen zulassen. |
| Komplexe Oberflächenveredelungen | Endbearbeitung und Polieren | Länger | Zusätzliche Bearbeitungs- und Nachbearbeitungsvorgänge | Spezifizieren Sie praktische Anforderungen an die Oberflächenbeschaffenheit. |
Schlüsselfaktoren für die CNC-Produktionszeit
| Produktionszeitfaktor | Wie die Geometrie es beeinflusst | Potenziell zeitsparender Ansatz |
| Programmierzeit | Komplexe Geometrien erfordern mehr CAM-Programmierung. | Vereinfachen Sie die Konstruktionen und nutzen Sie Standardbearbeitungsstrategien wieder. |
| Aufbauzeit | Unregelmäßige Formen erfordern Sonderanfertigungen. | Standardisierung der Werkstückpositionierung |
| Schnittzeit | Tiefe Kavitäten und übermäßiger Materialabtrag verlängern die Bearbeitungszeit | Unnötigen Materialabtrag reduzieren |
| Werkzeugwechselzeit | Für verschiedene Spezialmerkmale werden unterschiedliche Schneidwerkzeuge benötigt. | Standardisierung der Merkmalsabmessungen |
| Abschlusszeit | Komplexe Oberflächen und enge Toleranzen erfordern zusätzliche Durchgänge. | Vereinfachen Sie die Oberflächenanforderungen |
| Inspektionszeit | Komplexe Geometrien erfordern mehr Messpunkte | Inspektionskritische Merkmale vereinfachen |
| Nacharbeitszeit | Schwer zu bearbeitende Merkmale erhöhen das Risiko von Maßfehlern. | Verbesserung der Zugänglichkeit von Geometrie und Bearbeitung |
Die Geometrie von CNC-Bauteilen beeinflusst nahezu jeden Produktionsschritt – von der Programmierung und Einrichtung über das Schneiden und die Endbearbeitung bis hin zur Qualitätskontrolle. Die Konstruktion von Bauteilen mit einfacheren Formen, gut zugänglichen Merkmalen, praxisgerechten Toleranzen und Standardabmessungen kann die Produktionszeit deutlich verkürzen und die Fertigungseffizienz insgesamt steigern.
Zusammenfassung
Die Geometrie von CNC-Bauteilen beeinflusst sowohl die Bearbeitungskosten als auch die Produktionszeit. Bei Konstruktionen mit dünnen Wänden, tiefen Taschen, winzigen Bohrungen, engen Innenecken, Hinterschneidungen, komplexen Formen oder schwer einzuhaltenden Toleranzen wird die Bearbeitung anspruchsvoller. Unter Umständen sind zusätzliche Arbeitsschritte und eine sorgfältigere Bearbeitung erforderlich.
Die Anwendung von fertigungsgerechtem Design kann diese Probleme verringern. Sie ermöglicht es Teams, nicht wertschöpfende Merkmale zu entfernen, sicherzustellen, dass Werkzeuge die Oberflächen erreichen können, die Wandstärke anzupassen, einheitliche Abmessungen zu gewährleisten und die Anzahl der erforderlichen Rüstvorgänge zu reduzieren.
Effektives geometrisches Design bedeutet letztendlich nicht nur, ein Bauteil zu entwickeln, das die funktionalen Anforderungen erfüllt. Es geht auch darum, die Fertigung dieses Bauteils einfacher, schneller und wirtschaftlicher zu gestalten und dabei die erforderliche Präzision und Qualität zu gewährleisten. Wenn Produktdesigner und CNC-Hersteller frühzeitig zusammenarbeiten, verbessert das Team häufig die Produktionsgeschwindigkeit und die Wettbewerbsfähigkeit insgesamt.