Spritzgusstoleranzen: Effektive Kontrolllösungen
Bei der Herstellung von Kunststoffteilen ist Spritzguss eines der gängigsten und effizientesten Verfahren. Wie bei jedem Herstellungsverfahren sind jedoch Maßabweichungen unvermeidlich. Insbesondere bei der Großserienproduktion können Teile aufgrund von Materialeigenschaften, Formgestaltung und Verarbeitungsbedingungen Abweichungen aufweisen.
Um eine präzise Montage und zuverlässige Funktion zu gewährleisten, müssen die Hersteller den Toleranzen beim Spritzgießen besondere Aufmerksamkeit widmen. In diesem Artikel werden wir die Toleranzen beim Spritzgießen genauer betrachten. Los geht's!
Inhaltsverzeichnis
Teil 1. Was sind Spritzgusstoleranzen?
Spritzgusstoleranzen sind zulässige Abweichungsgrenzen von den vorgesehenen Konstruktionsgrößen von Kunststoffteilen bei der tatsächlichen Herstellung. Einfach ausgedrückt handelt es sich um die Differenz zwischen „theoretischer Abmessung“ und „Abmessung des Endprodukts“.
Die Teile sollten den Konstruktionsanforderungen am besten entsprechen. Aufgrund von Faktoren wie Materialschrumpfung, Prozessbedingungen und Gerätegenauigkeit lassen sich kleine Toleranzen jedoch nicht vermeiden. Durch angemessene Toleranzen können Hersteller sicherstellen, dass die Teile weiterhin die Funktions- und Montageanforderungen erfüllen.
Teil 2. Die Bedeutung von Spritzgusstoleranzen
Enge Toleranzen sind in der Fertigungsindustrie nicht immer vorteilhaft. Hersteller müssen Kosten, Fertigungskapazität und Funktionalität in Einklang bringen. Extrem enge Toleranzen sorgen für höhere Maßgenauigkeit, führen aber auch zu höheren Werkzeugkosten, geringerer Fertigungseffizienz und höheren Ausschussraten. Sehr geringe Toleranzen hingegen beeinträchtigen die Funktionsfähigkeit und die Integrität der Baugruppe.
1. Wahrung der Montagepräzision
Kunststoffteile passen zu den meisten anderen Teilen oder sind mit diesen verbunden. Bei zu großen Toleranzen sind Teile locker, falsch ausgerichtet oder sogar zerlegbar, was letztendlich die strukturelle Integrität und Leistung des fertigen Produkts beeinträchtigt.
2. Verbesserung der Produktzuverlässigkeit
Richtig definierte Toleranzen gewährleisten die Maßstabilität über den gesamten Lebenszyklus jedes Bauteils und helfen, Probleme wie erhöhten Verschleiß, Leistungseinbußen oder Bauteilausfälle zu vermeiden. Bei medizinischen Geräten wirken sich Toleranzen direkt auf die Wirksamkeit und Sicherheit des Produkts aus.
3. Reduzierung der Nacharbeits- und Ausschussraten
In der Massenproduktion können kleine Toleranzprobleme Hunderte oder Tausende fehlerhafte Produkte zur Folge haben. Durch die Festlegung realistischer Toleranzen können Hersteller Produktionsfehler und teure Nacharbeiten deutlich reduzieren und Ausschuss vermeiden.
4. Einhaltung von Industriestandards und Kundenspezifikationen
Verschiedene Branchen haben unterschiedliche Toleranzanforderungen:
Autoteile müssen oft eine hohe Präzision aufweisen, z. B. ±0.05 mm, um die Zuverlässigkeit von Motoren, Getrieben und Sicherheitsausrüstungen zu gewährleisten.
Unterhaltungselektronik funktioniert normalerweise optimal innerhalb einer Toleranz von ±0.1 mm, was zu Kompromissen bei der Kosteneffizienz und den Funktionsspezifikationen führt.
Von medizinischen Geräten und Luft- und Raumfahrtkomponenten wird seit langem erwartet, dass sie noch höhere Toleranzen im Vergleich zu internationalen Standards aufweisen, um Sicherheit, Langlebigkeit und Zuverlässigkeit zu gewährleisten.
Die Toleranzkontrolle beim Spritzgießen ist nicht nur eine technische Notwendigkeit, sondern auch der Schlüsselfaktor für die Qualitätssicherung, die Kostenreduzierung und die Steigerung der Wettbewerbsfähigkeit.
Teil 3. Faktoren, die die Spritzgusstoleranzen beeinflussen
Die Schrumpfungstoleranzen beim Spritzgießen werden durch eine Vielzahl von Parametern bestimmt. Die wichtigsten sind:
- Materialschrumpfung
Unterschiedliche Spritzgusskunststoffe weisen unterschiedliche Schrumpfungsverhalten bei der Abkühlung auf, daher ist dies der wichtigste Faktor für die endgültigen Abmessungen :
- ABS (Acrylnitril-Butadien-Styrol): Geringe Schrumpfung (ca. 0.4–0.7 %), bei sehr hoher Dimensionsstabilität, gut geeignet für Präzisionsbauteile.
- PP (Polypropylen): Größere Schrumpfungswerte (ca. 1.0–2.5 %), die zu Verzug und Verzerrung führen können und eine kritische Formkompensation erfordern.
- Nylon (PA): Leichte bis mäßige Schrumpfung (ca. 0.7 %–1.5 %) bei hoher Feuchtigkeitsaufnahme. Die Teile verändern ihre Abmessungen während der Lagerung oder Verwendung weiter, da sie Wasser aufnehmen und aufquellen.
2. Formenkonstruktion und Genauigkeit
Schimmel ist der wichtigste Faktor bei der Toleranzbestimmung. Von größter Bedeutung sind:
- Formstahl und Bearbeitungsqualität: Hochharter und verschleißfester Stahl sorgt für Maßgenauigkeit bei langen Produktionsläufen.
- Torausführung: Die Position und Geometrie des Angusses bestimmen den Schmelzfluss und verursachen unterschiedliche Schrumpfungen.
- Anordnung des Kühlsystems: Eine ungleichmäßige Abkühlung führt zu unterschiedlicher Schrumpfung und erhöht die Wahrscheinlichkeit von Verzug und Maßabweichungen.
3. Verarbeitungsparameter
Die Formbedingungen wirken sich direkt auf die Toleranzen aus:
- Einspritzdruck: Ein zu niedriger Wert führt zu einer unvollständigen Füllung, ein zu hoher Wert führt zu inneren Spannungen.
- Schmelze- und Formtemperatur: Übermäßige Hitze führt zu stärkerer Schrumpfung und schlechtem Fluss bei unvollständiger Füllung aufgrund niedriger Temperaturen.
- Kühlzeit: Durch unzureichende Kühlung können die Teile nach dem Auswerfen schrumpfen, was sich auf die endgültigen Abmessungen auswirkt.
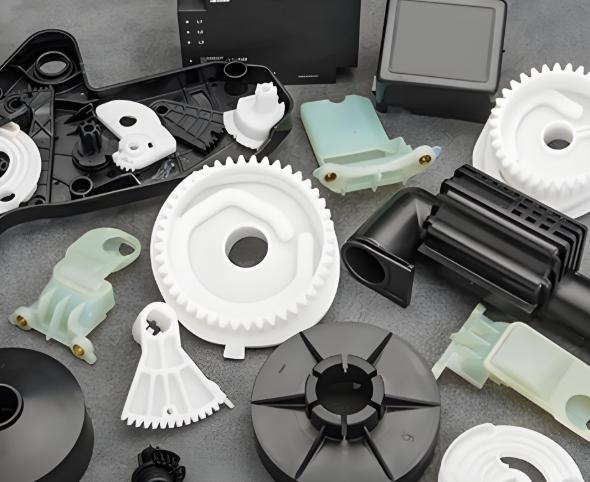
4. Komplexität der Teilekonstruktion
Die Teilegeometrie spielt eine große Rolle für die Maßgenauigkeit:
- Ungleichmäßige Wandstärke: Dicke Abschnitte kühlen langsamer ab, was zu stärkerer Schrumpfung und möglicher Verformung führt.
- Rippen und Unterstützung: Erhöht die Festigkeit, kann aber bei schlechter Konstruktion zu örtlicher Schrumpfung oder Verformung führen.
- Hohle oder komplizierte Details: Kann zu einem ungleichmäßigen Schmelzfluss führen und so die Dimensionsstabilität verringern.
5. Umweltfaktoren
Auch nach dem Formen können Teile durch äußere Einflüsse beeinträchtigt werden:
- Temperaturschwankungen: Durch thermische Ausdehnung und Kontraktion können sich die Abmessungen bei Lagerung oder Gebrauch verändern.
- Luftfeuchtigkeit: Einige Materialien wie Nylon sind von Natur aus hygroskopisch, d. h. sie nehmen Feuchtigkeit auf und quellen auf, wodurch die Maßgenauigkeit abnimmt.
Teil 4. Standardtoleranzen für Spritzguss
Zu den Praktiken und Standards in der Kunststoffindustrie gehören Maßtoleranzen bei Spritzgussteilen, die Designern und Herstellern als Richtlinie dabei helfen, Kosten und Fertigungskomplexität zu kontrollieren und gleichzeitig die Funktionsteile intakt zu halten.
1. ISO-20457
Die ISO 20457, veröffentlicht von der Internationalen Organisation für Normung (ISO), definiert zulässige Toleranzen für Kunststoffmaterialien, Teilegrößen und Wandstärken für die weltweite Konstruktion und Fertigung. Sie ist besonders wichtig, wenn es um internationale Produktion oder die Austauschbarkeit von Komponenten geht. Sie dient als universelle Richtlinie.
Hauptmerkmale sind:
Maßklassen: Die Teile werden anhand funktionaler und kosmetischer Anforderungen in verschiedene Genauigkeitsstufen eingeteilt (z. B. Klasse A, B, C).
Toleranzbereiche: Die empfohlenen Toleranzen basieren auf der Teilelänge, -breite oder Wandstärke.
Beispieltabelle (Referenz aus ISO 20457):
| Maßbereich (mm) | Klasse A (hohe Präzision) | Klasse B (mittlere Präzision) | Klasse C (Allgemeine Präzision) |
| 0 – 50 | ± 0.02 | ± 0.05 | ± 0.1 |
| 50 – 100 | ± 0.03 | ± 0.07 | ± 0.15 |
| 100 – 200 | ± 0.04 | ± 0.1 | ± 0.2 |
| 200 – 300 | ± 0.05 | ± 0.12 | ± 0.25 |
Hinweis: Die tatsächlichen Werte sollten je nach Materialtyp, Teilegeometrie und Funktionsanforderungen angepasst werden.
2. SPI-Toleranzrichtlinien
Die Toleranzrichtlinien der Society of the Plastics Industry (SPI) finden auf dem nordamerikanischen Markt breite Anwendung. Sie enthalten empfohlene Toleranzbereiche basierend auf Teilegröße, Wandstärke und Material und dienen als schnelle Referenz für die Konstruktion von Spritzgussteilen.
Beispieltabelle (Referenz aus den SPI-Richtlinien):
| Teilegröße (mm) | Material | Toleranz (Allgemeiner Teil) | Toleranz (Präzisionsteil) |
| 0 – 50 | ABS | ± 0.05 | ± 0.02 |
| 0 – 50 | PP | ± 0.08 | ± 0.03 |
| 50 – 150 | ABS | ± 0.08 | ± 0.03 |
| 50 – 150 | PP | ± 0.12 | ± 0.05 |
| 150 – 300 | ABS | ± 0.12 | ± 0.05 |
| 150 – 300 | PP | ± 0.15 | ± 0.07 |
Hinweis: Die Empfehlungen von SPI berücksichtigen auch die Wandstärke und die Teilekomplexität. In der Praxis können die Toleranzen je nach Formdesign und Prozessparametern weiter angepasst werden.
3. Allgemeine Richtwerte
Standard-Kunststoffteile: Die Toleranzen können zwischen ±0.05 mm und ±0.1 mm variieren, was für die meisten nicht kritischen Komponenten ausreichend ist.
Präzisionsteile: Für hohe Montagegenauigkeit oder anspruchsvolle Leistungskriterien können Toleranzen bis zu ±0.01 mm betragen.
4. Branchenspezifische Toleranzanforderungen
In den meisten Branchen gibt es unterschiedliche Anforderungen an die Maßgenauigkeit:
Medizinische Geräte: Da für Sicherheit und Zuverlässigkeit enge Toleranzen gelten, die oft unter +-0.02 mm liegen, erfordern medizinische Geräte eine strenge Kontrolle hinsichtlich ihres Designs.
Automobilkomponenten: Die meisten Automobilkomponenten erfüllen die Funktions- und Montagespezifikationen innerhalb von Toleranzen von ±0.05 mm.
Bei industriellen Bauteilen oder Unterhaltungselektronik gilt eine Toleranz von ±0.1 mm als Standard; hierbei werden gewisse Kosten für eine verbesserte Leistung in Kauf genommen.
Der geeignete Toleranzstandard für Spritzgussteile basiert im Allgemeinen auf der Teilefunktion, den Materialeigenschaften, der Fertigungsfähigkeit und den Branchenanforderungen. Die ordnungsgemäße Anwendung dieser Standards sorgt nicht nur für Montagegenauigkeit und Teileleistung, sondern begrenzt auch die Fertigungskosten und den Nacharbeitsaufwand optimal.
Teil 5. So kontrollieren und optimieren Sie Spritzgusstoleranzen
Um Maßtoleranzen und Montagesicherheit von Spritzgussteilen sicherzustellen, können Hersteller den sequentiellen Weg von der Prozesskontrolle, Materialauswahl, Konstruktion und Qualitätskontrolle bis hin zur Toleranzoptimierung wählen.
1.Formendesign optimieren
Die Form spielt eine entscheidende Rolle bei der Toleranzentwicklung der Teile. Wissenschaftliches Design und präzise Bearbeitung reduzieren Maßabweichungen erheblich:
Hochpräzisionsbearbeitung: Gewährleistet präzise Kavitätsabmessungen mit minimalen Bauteilabweichungen.
Angussgestaltung: Die Position und Art des Angusses beeinflussen den Schmelzfluss und die Kühlungsverteilung und somit auch die Schwindung und den Verzug.
Optimiertes Kühlsystem: Gleichmäßige Kühlung reduziert die ungleichmäßige Schrumpfung des Bauteils und verringert so die Wahrscheinlichkeit von Verformungen.
2.Wählen Sie geeignete Materialien
Materialeigenschaften wirken sich direkt auf Schrumpfung und Verformung aus:
Berücksichtigen Sie die Materialschrumpfung bei der Konstruktion und berücksichtigen Sie die entsprechenden Kompensationen für die Teileabmessungen.
Berücksichtigen Sie die Betriebsbedingungen (mechanische Belastung, Temperatur, Feuchtigkeit) und wählen Sie Materialien mit höherer Dimensionsstabilität, um Verformungen nach der Herstellung zu reduzieren.
3.Streng Prozessparameter steuern
Die Prozessstabilität ist für die Einhaltung der Toleranzen von entscheidender Bedeutung:
Einspritzgeschwindigkeit: Eine zu hohe Geschwindigkeit kann zu einer ungleichmäßigen Füllung führen, eine zu niedrige Geschwindigkeit kann die Oberflächenqualität beeinträchtigen.
Einspritzdruck: Druckschwankungen führen zu Variationen der inneren Spannungen, was sich auf Schrumpfung und Verzug auswirkt.
Temperaturkontrolle: Gleichmäßige Schmelz- und Formtemperaturen reduzieren Maßabweichungen.
Abkühlzeit: Teile vor dem Auswerfen vollständig abkühlen lassen, um Nachschrumpfung zu vermeiden.
4. Qualitätsprüfung und Feedback
Durch wissenschaftliche Messung und Überwachung werden Toleranzabweichungen erkannt und rechtzeitig Anpassungen vorgenommen:
Koordinatenmessmaschine (KMM): Die präzise Messung der Teileabmessungen gewährleistet die Konsistenz in der Serienproduktion.
Optische Inspektionssysteme: Schnelle Überprüfung von Oberflächenabmessungen und Formen von Bauteilen auf potenzielle Probleme.
Datenrückmeldung: Rückmeldung aus der Inspektion zur Optimierung der Werkzeugkonstruktion und der Prozessparameter.
5. Arbeiten Sie mit erfahrenen Herstellern zusammen
Hochwertige Spritzgussunternehmen sind in der Lage, präzise Maschinen bereitzustellen und Toleranzrichtlinien auf der Konstruktionsebene bereitzustellen:
- Geben Sie Empfehlungen zur Optimierung der Teilekomplexität und der funktionalen Notwendigkeit ab, ohne dass dabei Kosten entstehen.
- Stellen Sie realistische Erfahrungen und Fallreferenzen bereit, damit Designer nicht Opfer von Toleranzproblemen werden und die Einheitlichkeit und Zuverlässigkeit der Teile verbessert wird.
Teil 6. Wie KENENG die Zuverlässigkeit der Spritzgusstoleranzen sicherstellt
KENENG ist sich der Bedeutung von Teilequalität und Montagegenauigkeit durch die Einhaltung von Spritzgusstoleranzen bewusst und bietet seinen Kunden mit fortschrittlichen Spritzgussanlagen, präziser Formenbautechnologie und strengen Qualitätskontrollverfahren äußerst zuverlässige Lösungen.
Einhaltung internationaler Standards: Unsere Komponenten werden streng nach ISO-Normen und anderen internationalen Toleranznormen für Maßgenauigkeit und Austauschbarkeit gefertigt.
Material- und Prozessabstimmung: Wir passen die Formgebungsprozessparameter an die spezifischen Eigenschaften verschiedener Kunststoffe an, um sowohl in der Produktion als auch im Betrieb Dimensionsstabilität zu erreichen.
Optimierung in der Konstruktionsphase: Wir bieten fachkundige Beratung zur Toleranzoptimierung in der Konstruktionsphase von Bauteilen, damit unsere Kunden Produktionsrisiken und -kosten reduzieren können.
Branchenübergreifende Vielseitigkeit: Unsere Produktlösungen erfüllen die Präzisionsanforderungen verschiedener Branchen, von der Unterhaltungselektronik über Industriekomponenten bis hin zur hochpräzisen Kleinserienfertigung oder der Serienproduktion.
Durch die Kombination von Erfahrung und Technologie bietet KENENG konsistente, zuverlässige und hochwertige Spritzgussteile, sodass bei jeder Charge strenge Toleranzwerte eingehalten werden.
Zusammenfassend
Toleranzanforderungen im Spritzguss sind entscheidend für die Teilequalität, die Montagepräzision und die allgemeine Produktzuverlässigkeit. Durch die frühzeitige Berücksichtigung von Toleranzanforderungen in Design- und Fertigungsprozessen sowie die Beauftragung technisch qualifizierter Spritzgussanbieter mit umfassender Erfahrung können Unternehmen die mit ihren Prozessen verbundenen Risiken und Kosten deutlich senken.
KENENG ist Spezialist für hochpräzises Spritzgießen. Dank modernster Anlagen, strenger Prozesskontrolle und langjähriger Erfahrung unterstützen wir unsere Kunden dabei, gleichbleibende Bauteilgrößen und garantierte Qualität zu erzielen. Von hochpräzisen Industriekomponenten bis hin zu großformatigen Elektronikbauteilen bieten wir maßgeschneiderte Lösungen für Ihre Anforderungen.
Kontaktieren Sie KENENG noch heute und realisieren Sie professionelle Lösungen zur Toleranzkontrolle beim Spritzgießen, damit Ihre Produkte perfekt passen und zuverlässig funktionieren.