
CNC-Bearbeitung von Titan: Wichtige Fakten und Tipps
In der modernen, fortschrittlichen Fertigung hat sich die Titanlegierung aufgrund ihres hervorragenden Festigkeits-Gewichts-Verhältnisses, ihrer ausgezeichneten Korrosionsbeständigkeit und ihrer ausgezeichneten Biokompatibilität zu einem unverzichtbaren Werkstoff in der Luft- und Raumfahrt, bei Medizingeräten, im Automobilrennsport, im Schiffbau und anderen Branchen entwickelt.
Für Einkaufsleiter und Maschinenbauingenieure ist Titan jedoch auch als schwer zerspanbarer Werkstoff bekannt. Aufgrund seiner geringen Wärmeleitfähigkeit und hohen chemischen Reaktivität können Titanlegierungen bei der CNC-Bearbeitung leicht zu schnellem Werkzeugverschleiß, Wärmeentwicklung und Werkstückverformung führen.
Dieser Artikel befasst sich eingehend mit der CNC-Bearbeitung von Titan und erklärt, wie man einen zuverlässigen Hersteller für die CNC-Bearbeitung von Titan auswählt.
Inhaltsverzeichnis
Was ist CNC-Bearbeitung von Titan?
Die CNC-Titanbearbeitung ist der Prozess, bei dem CNC-Bearbeitungsmaschinen eingesetzt werden , um computergesteuertes Schneiden von Titanlegierungen nach CAD-Zeichnungen oder -Konstruktionen durchzuführen.
Im Gegensatz zu herkömmlichen manuellen Bearbeitungsverfahren nutzt die CNC-Titanbearbeitung computerprogrammierte Werkzeugbewegungen, um Titanbauteile mit komplexen Formen und hoher Genauigkeit herzustellen.
Gängige CNC-Bearbeitungsverfahren für Titan umfassen:
- CNC Fräsen
- CNC-Drehen
- CNC Bohren
- CNC-Gewinde
- CNC-Bohrung
- 3-Achsen-Bearbeitung
- 4-Achsen-Bearbeitung
- 5-Achsen-Bearbeitung
Für unterschiedliche Teilearten eignen sich verschiedene Bearbeitungsverfahren. CNC-Fräsmaschinen sind beispielsweise ideal für die Formgebung komplexer Oberflächen, Nuten, Bohrungen und Kurven; CNC-Drehmaschinen hingegen eignen sich am besten für rotationssymmetrische Objekte wie Wellen, Hülsen und Ringe.
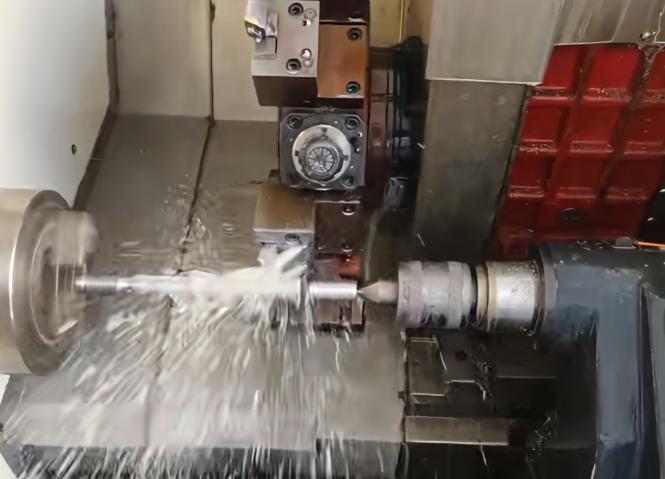
Titan-CNC-Bearbeitung
Warum ist die CNC-Bearbeitung von Titan schwierig?
Titanlegierungen weisen hervorragende Eigenschaften wie hohe Festigkeit, geringes Gewicht, Korrosionsbeständigkeit und Hitzebeständigkeit auf. Diese Eigenschaften machen sie zu einem der am weitesten verbreiteten Werkstoffe in der Luft- und Raumfahrtindustrie, der Medizintechnik, der Automobilindustrie und vielen weiteren Bereichen. Im Gegensatz dazu gestaltet sich die CNC-Bearbeitung von Titan aufgrund dieser Eigenschaften im Vergleich zu gängigen Werkstoffen wie Aluminium und Edelstahl schwieriger.
Bei der Bearbeitung von Titanlegierungen spielen viele Faktoren eine Rolle, die berücksichtigt werden müssen.
1. Titan hat eine geringe Wärmeleitfähigkeit.
Eines der Probleme bei der Bearbeitung von Titanlegierungen ist deren geringe Wärmeleitfähigkeit. Beim CNC-Bearbeiten wird die entstehende Wärme nicht schnell genug vom Material abgeführt. Dadurch staut sich die Wärme im Bereich des Schneidwerkzeugs.
Hohe Schnitttemperaturen erhöhen den Werkzeugverschleiß und können sich sogar auf die Oberflächengüte und die Bearbeitungsstabilität auswirken. Daher müssen bei der Bearbeitung von Titan Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Kühlmaßnahmen unter Berücksichtigung der Titansorte und des jeweiligen Bearbeitungsprozesses ausgewählt werden.
2. Hohe Festigkeit erhöht die Schnittlasten
Titanlegierungen sind hochfeste Werkstoffe. Die in der Luftfahrt verwendeten Titanlegierungen, wie beispielsweise Ti-6Al-4V, müssen aufgrund der Art ihrer Bearbeitung relativ hohen Schnittkräften standhalten.
Andernfalls können Probleme wie Werkzeugbruch, Vibrationen, Maßungenauigkeiten und eine geringe Oberflächenqualität auftreten. Daher erfordert die CNC-Bearbeitung von Titan in der Regel individuell angepasste Bearbeitungsparameter, die auf dem spezifischen Material und der Bauteilkonstruktion basieren, anstatt einfach die für Aluminium oder andere leichter zerspanbare Werkstoffe verwendeten Parameter anzuwenden.
3. Deutlicherer Werkzeugverschleiß
Die hohen Temperaturen und Schnittkräfte, die bei der Titanbearbeitung entstehen, können zu einem deutlich stärkeren Werkzeugverschleiß führen. Im Gegensatz zu leicht zerspanbaren Metallen wie Aluminium stellt Titan höhere Anforderungen an Werkzeuge und Bearbeitungsprozesse.
Daher müssen bei der Fertigung von Titan-Drehteilen Aspekte wie Werkzeugmaterial, Werkzeugkonstruktion, Schnittparameter und Werkzeugweg berücksichtigt werden. Die Instandhaltung der Werkzeuge durch Inspektion und rechtzeitigen Austausch trägt ebenfalls zu guten Maßtoleranzen und Oberflächengüte bei.
4. Risiko der Arbeitsverhärtung
Bei der Titanbearbeitung muss auch die Kaltverfestigung beachtet werden. Wenn das Schneidwerkzeug keine gleichmäßige und kontinuierliche Schnittbewegung beibehält, sondern an der Werkstückoberfläche reibt, darauf verweilt oder diese wiederholt schneidet, kann das Material an dieser Stelle schwieriger zu bearbeiten sein.
Daher sollte bei der CNC-Bearbeitung von Titan ein längerer Kontakt des Werkzeugs mit der Werkstückoberfläche vermieden werden. Geeignete Werkzeugwege und Bearbeitungsstrategien sind anzuwenden, um stabile Schnittbedingungen zu gewährleisten und das Risiko von Kaltverfestigung und dem daraus resultierenden Werkzeugverschleiß zu reduzieren.
5. Dünnwandige Bauteile neigen zur Verformung.
Titanlegierungen sind zwar fest, weisen aber einen niedrigen Elastizitätsmodul auf. Daher können Titanbauteile mit dünnen Wänden und tiefen Hohlräumen bei der Bearbeitung leicht Verformungen erleiden.
Bearbeitungsfehler können durch zu hohe Spannkräfte, mangelnde Unterstützung oder eine falsche Bearbeitungsreihenfolge entstehen.
Daher muss man bei der Bearbeitung komplexer Titan-CNC-Teile neben der CNC-Maschine und den CNC-Werkzeugen auch auf Faktoren wie die Vorrichtung, die Spannmethode, die Positionierung der Stützen und die Bearbeitungsreihenfolge achten.
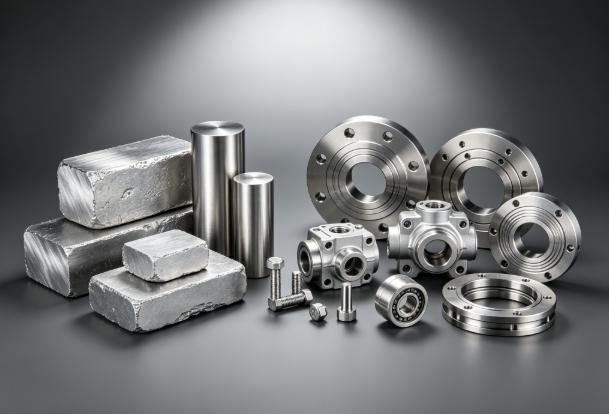
Gängige Titansorten für die CNC-Bearbeitung
Titanwerkstoffe unterschiedlicher Güteklassen unterscheiden sich erheblich hinsichtlich Festigkeit, Duktilität, Korrosionsbeständigkeit, Hitzebeständigkeit und Bearbeitbarkeit. Daher ist es vor Beginn der CNC-Bearbeitung von Titan wichtig, die richtige Titangüte nicht nur im Hinblick auf die gewünschten Eigenschaften des Endprodukts, sondern auch in Bezug auf die Bearbeitungswerkzeuge und -parameter auszuwählen.
Nachfolgend die Liste der für die CNC-Bearbeitung verwendeten Titanwerkstoffe:
| Titanqualität | Hauptmerkmale | Allgemeine Anwendungen |
| Grade 1 | Reines Titan mit ausgezeichneter Duktilität, Umformbarkeit und Korrosionsbeständigkeit, aber relativ geringer Festigkeit | Anlagen zur chemischen Verfahrenstechnik, Wärmetauscher, Rohrleitungen, allgemeine Industrieteile |
| Grade 2 | Gute Gesamtleistung durch eine ausgewogene Kombination aus Festigkeit, Duktilität und Korrosionsbeständigkeit | Chemische Verarbeitung, Schiffsausrüstung, Industrieanlagen, Druckbehälter |
| Klasse 5 (Ti-6Al-4V) | Hohe Festigkeit, ausgezeichnetes Festigkeits-Gewichts-Verhältnis, gute Ermüdungs- und Hitzebeständigkeit; eine der am weitesten verbreiteten Titanlegierungen | Luft- und Raumfahrt, Automobilindustrie, Medizintechnik, Industrieanlagen |
| Klasse 9 (Ti-3Al-2.5V) | Höhere Festigkeit als handelsübliches Reintitan, mit guter Duktilität und Umformbarkeit | Luft- und Raumfahrt, Hydraulikleitungen, Industriekomponenten |
| Güteklasse 23 (Ti-6Al-4V ELI) | Höhere Reinheit und Zähigkeit als Güteklasse 5, mit verbesserter Bruchzähigkeit und besserem Tieftemperaturverhalten | Medizinische Implantate, Luft- und Raumfahrt, Hochleistungskomponenten |
Klasse 1 und Klasse 2: Gute Korrosionsbeständigkeit
Titan der Güteklassen 1 und 2 ist kommerziell rein und zeichnet sich durch hohe Korrosionsbeständigkeit und gute Umformbarkeit aus. Güteklasse 1 bietet verbesserte Umformbarkeit und Duktilität, während Güteklasse 2 eine höhere Festigkeit aufweist.
Beide Sorten finden breite Anwendung in Industrieanlagen, Anlagen für die chemische Verfahrenstechnik und im Schiffbau. Wenn Korrosionsbeständigkeit und gute Umformbarkeit erforderlich sind, sollten diese beiden Sorten in Betracht gezogen werden.
Güteklasse 5: Die gebräuchlichste Titanlegierung
Titan der Güteklasse 5, auch bekannt als Ti-6Al-4V, ist eine Legierung, die bei der CNC-Bearbeitung von Titanlegierungen sehr geschätzt wird. Sie zeichnet sich durch ein hohes Festigkeits-Gewichts-Verhältnis, hohe Dauerfestigkeit und hohe Korrosionsbeständigkeit aus. Daher wird diese Legierung häufig für die Herstellung von Produkten für die Luft- und Raumfahrt, die Medizintechnik und andere anspruchsvolle Anwendungen eingesetzt.
Die erhöhte Festigkeit des Materials bedeutet jedoch auch, dass es schwieriger zu bearbeiten ist. Schnittwärme, Werkzeugverschleiß und Bearbeitungsschwingungen müssen bei der CNC-Bearbeitung von Ti-6Al-4V sorgfältig kontrolliert werden.
Güteklasse 9: Ausgewogenes Verhältnis von Festigkeit und Umformbarkeit
Güteklasse 9 (Ti-3Al-2.5V) bietet die beste Kombination aus hoher Festigkeit und guter Duktilität und ist zudem korrosionsbeständig.
Im Gegensatz zu einigen anderen hochfesten Titanlegierungen ist Titan der Güteklasse 9 besser formbar und bearbeitbar. Es findet häufig Anwendung in der Luft- und Raumfahrt, bei Hydraulikleitungen usw.
Güteklasse 23: Höhere Zähigkeit für kritische Anwendungen
Die Legierung Ti-6Al-4V ELI (Güteklasse 23) ist eine Legierung der Güteklasse 5 mit besonders niedrigem interstitiellen Anteil an Legierungselementen. Im Vergleich zu herkömmlichem Ti-6Al-4V ELI bietet sie eine höhere Duktilität und Bruchzähigkeit und eignet sich daher besser für Anwendungen mit hohen Zuverlässigkeitsanforderungen.
Die Güteklasse 23 wird häufig für medizinische Implantate, die Luft- und Raumfahrt sowie für andere Hochleistungskomponenten eingesetzt. In diesen Anwendungen muss das Material neben den Festigkeitsanforderungen auch Anforderungen an Dauerfestigkeit, Zähigkeit und Langzeitstabilität erfüllen.
Gängige Toleranzen für die CNC-Bearbeitung von Titan
Bei realen CNC-Bearbeitungsprojekten können für Titanbauteile mit angemessener Struktur und moderaten Abmessungen typische CNC-Bearbeitungstoleranzen im Allgemeinen etwa ±0.05 mm (±0.002 Zoll) erreichen.
Bei Präzisionsbearbeitungsprojekten mit gut kontrollierten Anlagen, Werkzeugen und Bearbeitungsprozessen können einige kritische Maße auf ca. ±0.02 mm (±0.0008 Zoll) genau eingehalten werden. Bei hochpräzisen Teilen, die Nachbearbeitungen, Stabilisierung und strengen Prüfungen unterzogen werden, können bestimmte Maße sogar bis zu ±0.01 mm (±0.0004 Zoll) genau sein. Dies muss jedoch üblicherweise anhand der spezifischen Teilegeometrie und der Zeichnungsvorgaben bewertet werden und sollte nicht als Standardtoleranz für alle Titanteile betrachtet werden.
Eine einfache Referenz lautet:
| Bearbeitungsart | Ungefähre Toleranz |
| Standard-Titan-CNC-Bearbeitung | ± 0.05 mm |
| Präzisions-CNC-Bearbeitung | ± 0.02 mm |
| Hochpräzise kritische Abmessungen | ± 0.01 mm |
Es ist wichtig zu erwähnen, dass diese Werte den Referenzbereich darstellen und nicht bedeuten, dass die Bauteile diese Standards stets erfüllen. Die Bauteilabmessungen, die Wandstärke, die Qualität des verwendeten Titans, die geometrische Komplexität des Bauteils, das Bearbeitungsverfahren und die Prüfbedingungen beeinflussen die Genauigkeit des gefertigten Bauteils. Bei dünnwandigen, bearbeiteten Titanbauteilen kann die Einhaltung einer Toleranz von ±0.01 mm schwierig sein.
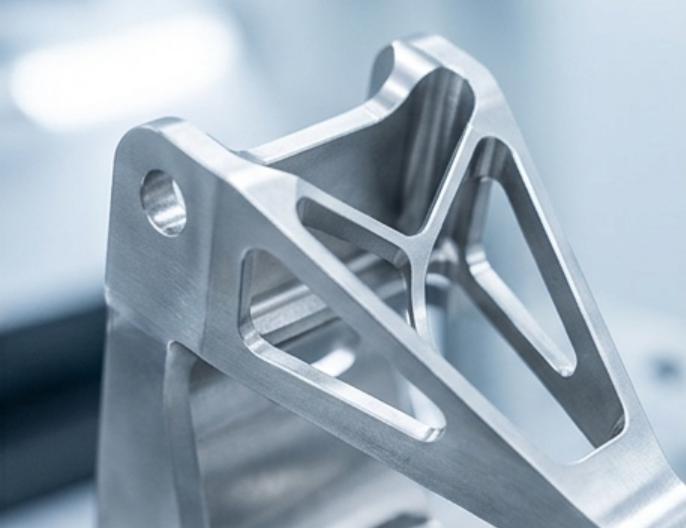
Oberflächengüten bei der CNC-Bearbeitung von Titan
Die Oberflächengüte von Titanwerkstücken, die mittels CNC-Bearbeitung hergestellt werden, hängt nicht allein von der Bearbeitungsmaschine und den Schneidwerkzeugen ab, sondern wird vielmehr von verschiedenen anderen Faktoren beeinflusst, wie z. B. Schnittparametern, Werkzeuggeometrien, Bearbeitungsrichtungen und der Güte des verwendeten Materials.
Je nach Funktion des Bauteils, ästhetischen Anforderungen, Rauheit und Einsatzumgebung stehen verschiedene Oberflächenbearbeitungen für Titan zur Verfügung.
Wie bearbeitet
Der Begriff „As-Machined“ bezieht sich auf den Erhalt des ursprünglichen Oberflächenzustands nach der CNC-Bearbeitung, wozu typischerweise sichtbare Werkzeugspuren gehören.
Diese Oberflächenbehandlung erfordert keine zusätzliche Nachbearbeitung und ist daher relativ kostengünstig. Sie eignet sich für interne Strukturbauteile, funktionale mechanische Teile und bearbeitete Titanteile, bei denen das Aussehen keine entscheidende Rolle spielt.
Polieren
Beim Polieren werden mechanische Polierverfahren und andere Prozesse eingesetzt, um die Oberflächenrauheit weiter zu reduzieren. Das Ergebnis ist eine glattere und gleichmäßigere Titanoberfläche.
Diese Oberflächenbearbeitung eignet sich für Teile, die eine hohe Oberflächenglätte erfordern, und kann zudem Bearbeitungsspuren reduzieren. Bei medizinischen Bauteilen, Präzisionsgeräten und bestimmten, optisch kritischen Teilen sollte die erforderliche Oberflächenrauheit anhand der jeweiligen Anwendung bestimmt werden.
Bürsten
Beim Bürsten werden Schleifmittel oder Bürstprozesse eingesetzt, um eine gleichmäßige, gerichtete Textur auf der Titanoberfläche zu erzeugen.
Im Vergleich zum einfachen Polieren weist eine gebürstete Oberfläche in der Regel eine deutlichere Textur auf und kann die Sichtbarkeit kleinerer Bearbeitungsspuren reduzieren. Sie wird häufig für Teile verwendet, die ein einheitliches Erscheinungsbild und eine gleichmäßige Oberflächenstruktur erfordern.
Perlenstrahlen
Beim Kugelstrahlen werden feine Strahlmittel auf die Werkstückoberfläche projiziert, um eine gleichmäßigere matte oder fein strukturierte Oberfläche zu erzeugen.
Dieses Verfahren kann das Erscheinungsbild des Bauteils verbessern und sichtbare CNC-Werkzeugspuren reduzieren. Es wird häufig für Industrie- und Konsumteile eingesetzt, die eine gleichmäßige Oberflächenstruktur erfordern. Die Strahlparameter müssen jedoch präzise gesteuert werden, um kritische Maße und Passungsbereiche nicht zu beeinträchtigen.
Eloxieren
Durch Anodisieren kann ein elektrochemischer Prozess genutzt werden, um eine stabile Oxidschicht auf der Titanoberfläche zu bilden und je nach Prozessbedingungen unterschiedliche Farben und Oberflächeneffekte zu erzeugen.
Die Titananodisierung wird häufig für Medizinprodukte, Konsumgüter, Luft- und Raumfahrtkomponenten sowie spezielle Industrieteile eingesetzt. Neben den optischen Anforderungen muss die spezifische Behandlung anhand der Werkstoffgüte, der Maßvorgaben und der späteren Einsatzumgebung festgelegt werden.
Wichtigste Anwendungsgebiete der CNC-Bearbeitung von Titan
Da Titanlegierungen hervorragende mechanische Eigenschaften wie Festigkeit, geringes Gewicht und ausgezeichnete Korrosions- und Hochtemperaturbeständigkeit aufweisen, wird die CNC-Bearbeitung von Titan häufig in vielen Branchen eingesetzt, darunter Luft- und Raumfahrt, Medizin, Automobilindustrie, Öl und Gas, Chemie usw., die robuste Werkstoffe benötigen.
Die Anforderungen an Werkstoffgüte, Toleranzen, Oberflächenbeschaffenheit und Fertigungsverfahren variieren je nach Anwendung. Daher müssen Werkstoffgüte und Bearbeitungsverfahren anhand der spezifischen Eigenschaften und Anforderungen des jeweiligen Bauteils ausgewählt werden.
Medizintechnik
Zu den Eigenschaften von Titanlegierungen zählen hohe Biokompatibilität, Korrosionsbeständigkeit und gute mechanische Eigenschaften. Aufgrund dieser Eigenschaften werden Titanlegierungen häufig für medizinische Geräte und Ausrüstungen eingesetzt. Titan ist ein bevorzugtes Material für Anwendungen, bei denen die Legierung mit dem menschlichen Körper in Kontakt kommt oder eine hohe Zuverlässigkeit erforderlich ist.
Die CNC-Bearbeitung von Titan eignet sich zur Herstellung von chirurgischen Instrumenten, medizinischen Geräten, orthopädischen Teilen und Implantaten. In der Medizintechnik werden häufig Titanlegierungen der Güteklassen 5 und 23 verwendet. Bei anspruchsvollen Bauteilen wie medizinischen Implantaten müssen unter anderem Maßtoleranzen, Materialspezifikationen, Oberflächenbeschaffenheit und Oberflächenbehandlung berücksichtigt werden.
Automobilindustrie
In der Automobilindustrie und bei Hochleistungsfahrzeugen wird Titan hauptsächlich für Bauteile eingesetzt, die geringes Gewicht, hohe Festigkeit und hohe Temperaturbeständigkeit erfordern. Komplexe und hochpräzise Titanbauteile lassen sich mittels CNC-Bearbeitung herstellen.
In Hochleistungsanwendungen im Automobil- und Rennsportbereich werden Titan-Bearbeitungsteile für bestimmte Leistungs-, Leichtbau-, Renn- und Abgaskomponenten eingesetzt. Das hohe Festigkeits-Gewichts-Verhältnis von Titan trägt zur Gewichtsreduzierung der Bauteile bei und macht es somit ideal für Anwendungen, bei denen Leistung und Gewicht entscheidend sind.
Luft- und Raumfahrt
Die CNC-Bearbeitung von Titan findet in der Luft- und Raumfahrtindustrie vielfältige Anwendung. Titan zeichnet sich durch ein hohes Festigkeits-Gewichts-Verhältnis aus, sodass die Bauteile trotz guter mechanischer Eigenschaften nicht zu schwer werden. Dies macht Titan ideal für Struktur- und Funktionsteile in der Luft- und Raumfahrt.
Die CNC-Bearbeitung von Titan eignet sich zur Herstellung von Flugzeugteilen, Strukturbauteilen, Triebwerksteilen, Halterungen, Gehäusen und Befestigungselementen für die Luft- und Raumfahrt. Da Komponenten der Luft- und Raumfahrt hohe Präzision, Materialrückverfolgbarkeit, gute Oberflächengüte und hohe Zuverlässigkeit erfordern, müssen Material, Werkzeug, Bearbeitungsprozess und Prüfung sorgfältig kontrolliert werden.
Öl & Gas
In der Öl- und Gasindustrie werden bestimmte Anlagenkomponenten über längere Zeiträume unter hohem Druck, korrosiven Medien und komplexen Betriebsbedingungen eingesetzt. Die hervorragende Korrosionsbeständigkeit von Titan macht es geeignet für bestimmte Spezialbauteile, insbesondere für Anwendungen, die eine hohe Korrosionsbeständigkeit erfordern.
Durch die CNC-Bearbeitung von Titan können Hersteller korrosionsbeständige Bauteile, Spezialarmaturen, Ventilkomponenten und kundenspezifische Anlagenteile fertigen. Titan ist jedoch nicht für alle Anwendungen in der Öl- und Gasindustrie geeignet. Bei der Materialauswahl müssen die Zusammensetzung des Mediums, Temperatur, Druck, korrosive Umgebungsbedingungen und geltende Industrienormen berücksichtigt werden.
Chemikalienverarbeitung
Titanlegierungen bieten eine ausgezeichnete Korrosionsbeständigkeit und sind daher in bestimmten Anlagen der chemischen Verfahrenstechnik und in korrosiven Umgebungen von Nutzen. Im Vergleich zu herkömmlichen Metallen kann eine geeignete Titansorte unter bestimmten korrosiven Bedingungen eine bessere Langzeitleistung erbringen.
Aus Titan gefertigte CNC-Teile eignen sich für Armaturen, Gehäuse, Pumpenkomponenten und Bauteile für chemische Anlagen. Bei der Materialauswahl sollten neben der mechanischen Festigkeit auch Art und Konzentration des chemischen Mediums, die Temperatur und die Betriebsbedingungen berücksichtigt werden, um sicherzustellen, dass die Bauteile den tatsächlichen Anforderungen im Einsatz entsprechen.
CNC-Bearbeitung von Titan vs. CNC-Bearbeitung von Aluminium
Titan und Aluminium sind gleichermaßen leichte Metalle; ihr Verhalten bei der CNC-Bearbeitung unterscheidet sich jedoch erheblich. Bei Aluminium liegt der Fokus auf Bearbeitungseffektivität, geringem Gewicht und Kosteneinsparungen, während bei Titan hohe Haltbarkeit und Beständigkeit gegenüber Korrosion und rauen Betriebsbedingungen im Vordergrund stehen.
Bei CNC-Bearbeitungsprojekten sollten beim Vergleich von Metallen nicht nur Materialdichte und -festigkeit berücksichtigt werden. Auch Schnitteigenschaften, Werkzeugstandzeit, Werkstückverzug, Bearbeitungszeit und allgemeine Fertigungskosten spielen eine Rolle.
| Vergleichsartikel | Titan | Aluminium |
| Typische Materialien | Güteklasse 2, Güteklasse 5 (Ti-6Al-4V), Güteklasse 9, Güteklasse 23 | 6061-T6, 7075-T6 usw. |
| Signaldichte | Ca. 4.5 g/cm³ | Ca. 2.7 g/cm³ |
| Spezifische Stärke | Hochwertig, geeignet für hochbelastete und leichte Konstruktionen | Gut geeignet für allgemeine Leichtbaukonstruktionen |
| Elastizitätsmodul | ca. 105–120 GPa | ca. 69–71 GPa |
| Wärmeleitfähigkeit | Niedrige Werte führen dazu, dass die Schnittwärme stärker um das Werkzeug und die Schnittzone konzentriert wird. | Hoch, was eine vergleichsweise einfachere Wärmeableitung ermöglicht |
| Schwierigkeit der CNC-Bearbeitung | Hohe Anforderungen erfordern größere Aufmerksamkeit hinsichtlich Werkzeugen, Kühlung, Maschinensteifigkeit und Schnittparametern. | Niedrig bis mittel, bietet im Allgemeinen eine bessere Schnittleistung |
| Empfohlene Bearbeitungsgeschwindigkeit | Typischerweise werden niedrigere Schnittgeschwindigkeiten eingesetzt, um die Schnittwärme und den Werkzeugverschleiß zu reduzieren. | Ermöglicht im Allgemeinen höhere Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten. |
| Werkzeugverschleiß | Relativ bedeutsam; der Zustand des Werkzeugs muss sorgfältig kontrolliert werden. | Relativ niedrig |
| Dünnwandbearbeitung | Relativ geringe Steifigkeit; Verformung und Vibration erfordern sorgfältige Kontrolle | Im Allgemeinen einfacher zu bearbeiten, obwohl die Verformung dünner Wände weiterhin kontrolliert werden muss. |
| Korrosionsbeständigkeit | Ausgezeichnet, geeignet für viele anspruchsvolle korrosive Umgebungen | Gut, abhängig von der Legierungsgüte und der Umgebung |
| Hochtemperaturleistung | Gut geeignet für Hochtemperatur- und Hochleistungsanwendungen | Relativ niedriger |
| Bearbeitungskosten | Generell höher | Im Allgemeinen niedriger |
| Typische Anwendungen | Luft- und Raumfahrt, Medizintechnik, Öl und Gas, Hochleistungs-Industrieanlagen | Automobilindustrie, Elektronik, Maschinenbau, Unterhaltungselektronik |
| Besser geeignet für | Bauteile, die hohe Festigkeit, Korrosionsbeständigkeit und langfristige Zuverlässigkeit erfordern | Bauteile, bei denen Gewicht, Bearbeitungseffizienz und Kosten die wichtigsten Anliegen sind |
Titan oder Aluminium: Welches Material sollten Sie wählen?
Aluminium ist am wirtschaftlichsten, wenn die wichtigsten Konstruktionskriterien die Reduzierung des Materialgewichts, die Steigerung der Bearbeitungseffizienz und die Kontrolle der Herstellungskosten sind, und wenn das Bauteil vergleichsweise normalen mechanischen und umweltbedingten Belastungen ausgesetzt ist.
Titan erweist sich als besonders vorteilhaft, wenn das Bauteil über einen längeren Zeitraum hoher mechanischer Belastung, korrosiven Umgebungen oder hohen Temperaturen ausgesetzt sein soll. Es zeichnet sich durch ein hohes Festigkeits-Gewichts-Verhältnis und hohe Zuverlässigkeit aus. Obwohl das Material und die CNC-Bearbeitung von Titan recht kostspielig sind, rechtfertigen seine hohe Langlebigkeit und die gute Eignung für anspruchsvolle Betriebsbedingungen die Wahl dieses Werkstoffs.
Wie wählt man einen Hersteller für die CNC-Bearbeitung von Titan aus?
Die Wahl des richtigen Herstellers für die CNC-Bearbeitung von Titan sollte nicht allein vom Preis abhängen. Die Titanbearbeitung stellt hohe Anforderungen an Ausrüstung, Werkzeuge, Bearbeitungsprozesse und Qualitätskontrolle. Daher empfiehlt es sich, einen Anbieter anhand der folgenden Faktoren zu bewerten.
1. Erfahrung in der Titanbearbeitung prüfen
Prüfen Sie zunächst, ob der Lieferant Erfahrung in der Titanbearbeitung hat, insbesondere mit Titansorten wie 5 und 23. Ein erfahrener Lieferant kann die geeigneten Bearbeitungsparameter entsprechend der Materialgüte, der Geometrie und den Toleranzanforderungen festlegen.
2. Überprüfen Sie die Leistungsfähigkeit der CNC-Maschine.
Prüfen Sie, ob der Lieferant 3-, 4- und 5-Achs-CNC-Bearbeitung, CNC-Drehen und CNC-Fräsen entsprechend der Teilegeometrie durchführen kann. Bei Teilen mit gekrümmten Oberflächen, tiefen Aussparungen oder komplexen Geometrien ist die 5-Achs-Bearbeitung effizienter und präziser.
3. Qualitätskontrolle prüfen
Bei präzisionsgefertigten Titanteilen muss geprüft werden, ob der Lieferant über umfassende Prüfeinrichtungen wie Koordinatenmessmaschine, Dimensionsprüfung und Prozessprüfung verfügt. Bei anspruchsvollen Projekten in der Luft- und Raumfahrt sowie der Medizintechnik muss sichergestellt werden, dass der Hersteller Materialzertifikate vorlegen kann.
4. Überprüfung der Materialrückverfolgbarkeit
Prüfen Sie, ob der Lieferant die erforderlichen Materialzertifizierungen für den Auftrag vorlegt und sicherstellt, dass die Titansorte, der Materialzustand und die Chargennummer nachvollziehbar sind. Dies ist insbesondere bei schwierigen Werkstoffen ein wichtiger Aspekt.
5. Produktionskapazität berücksichtigen
Sollte das Projekt zukünftig eine Serienproduktion erfordern, empfiehlt es sich, einen Hersteller zu wählen, der den gesamten Prozess von Prototyp über Kleinserienfertigung bis hin zur Serienproduktion abdeckt. Dies reduziert den Bedarf an erneuter Qualifizierung und Prozessanpassungen beim Lieferantenwechsel und trägt zur Sicherstellung einer gleichbleibenden Qualität zwischen den Produktionschargen bei.
6. Suchen Sie nach technischer Unterstützung.
Ein guter Lieferant für die CNC-Bearbeitung von Titan sollte mehr leisten, als nur Teile nach vorgegebenen Zeichnungen herzustellen. Er sollte vielmehr DFM-Dienstleistungen anbieten können, die Kunden bei der Optimierung von Material, Toleranzen, Wandstärke, Fertigungsverfahren und Werkzeugwegen unterstützen, ohne dabei unnötige Kosten zu verursachen.
KENENG: Ihr Partner für die CNC-Bearbeitung von Titan
Titan zeichnet sich durch seine Festigkeit, geringe Wärmeleitfähigkeit und hohe Korrosionsbeständigkeit aus. Gleichzeitig stellen diese Eigenschaften jedoch höhere Anforderungen an Bearbeitungsmaschinen, Werkzeuge, Schnitttechniken usw. Aus diesem Grund ist die Wahl des richtigen CNC-Bearbeitungsunternehmens mit Erfahrung in der Titanbearbeitung unerlässlich, um eine gleichbleibende Bearbeitungsqualität zu gewährleisten.
KENENG ist ein Hersteller, der kundenspezifische CNC-Bearbeitungsdienstleistungen anbietet und über Erfahrung in der Bearbeitung von Titan und anderen Hochleistungsmetallen verfügt. KENENG betreibt eine rund 3,000 Quadratmeter große CNC-Bearbeitungswerkstatt, beschäftigt über 60 Mitarbeiter und ist mit 16 CNC-Bearbeitungsmaschinen ausgestattet. Das Unternehmen bietet CNC-Fräsen, CNC-Drehen und Mehrachsenbearbeitung an.
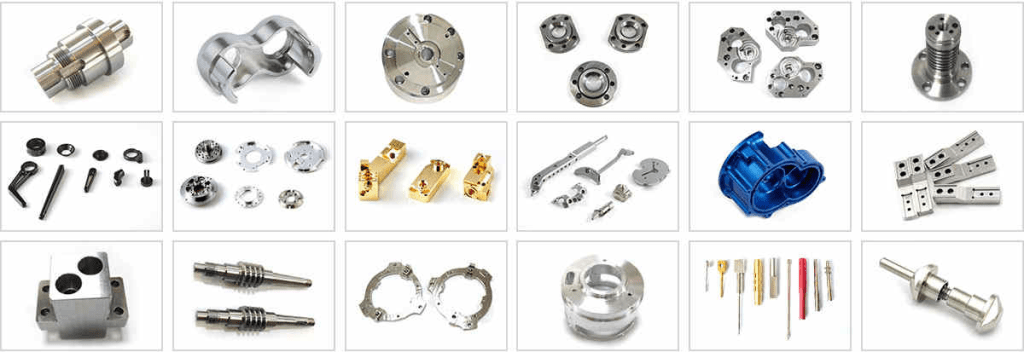
Für CNC-Bearbeitungsprojekte mit Titan kann KENENG folgende Unterstützung anbieten:
Erfahrung in der Titanbearbeitung: Zu den bearbeiteten Werkstoffen gehören Titan, Inconel, Edelstahl, Aluminiumlegierungen und andere Metalle. Werkstoff- und Bearbeitungslösungen werden individuell auf die Leistungs- und Anwendungsanforderungen der Bauteile abgestimmt.
3-, 4- und 5-Achs-CNC-Bearbeitung: KENENG verfügt über 3-, 4- und 5-Achs-CNC-Fräsmaschinen. Die 5-Achs-Bearbeitung eignet sich für komplexe, gekrümmte Oberflächen, zusammengesetzte Winkel, tiefe Kavitäten und andere Strukturen und trägt dazu bei, wiederholte Aufspannungen für bestimmte Teile zu reduzieren.
Präzise Toleranzkontrolle: Je nach Teilegeometrie, Material und Produktionsvolumen können die CNC-Bearbeitungsmöglichkeiten von KENENG enge Toleranzen von ca. ±0.0005″ (±0.0127 mm) erreichen.
Qualitätsprüfung: Für präzisionsgefertigte Titanteile ist KENENG mit Koordinatenmessgeräten und optischen Komparatoren ausgestattet, um die Maßgenauigkeit und die Einhaltung der Qualitätsanforderungen zu überprüfen.
Vom Prototyp zur Serienfertigung: Ob Sie einen einzelnen Prototyp, eine Kleinserienfertigung oder eine Massenproduktion benötigen, KENENG bietet Ihnen die entsprechende CNC-Bearbeitungsunterstützung, die auf Ihre Projektanforderungen zugeschnitten ist.
DFM-Engineering-Unterstützung: Vor Produktionsbeginn kann das Engineering-Team von KENENG eine DFM-Bewertung (Design for Manufacturability) durchführen und dabei helfen, das Design im Hinblick auf Bearbeitbarkeit, Kosten und Produktleistung zu optimieren.
Benötigen Sie CNC-Bearbeitung für Titan?
Wenn Sie einen Hersteller für die CNC-Bearbeitung von Titan suchen oder Ti-6Al-4V, Präzisionstitanteile oder komplexe CNC-Titankomponenten bearbeiten lassen möchten, kann KENENG Ihr Projekt von der technischen Bewertung und der Prototypenfertigung bis hin zur Serienproduktion unterstützen.
Senden Sie uns einfach Ihre 3D-CAD-Dateien, 2D-Konstruktionszeichnungen, die Titangüte, die Menge, die Toleranzen und die Anforderungen an die Oberflächenbeschaffenheit. Das KENENG-Ingenieurteam analysiert Ihr Projekt anhand der Bauteilgeometrie und der Bearbeitungsanforderungen und erstellt Ihnen eine passende CNC-Bearbeitungslösung sowie ein Angebot.