Moldeo por soplado frente a moldeo por inyección: 10 diferencias clave
En la fabricación moderna de plásticos, existen diversos procesos de producción, entre los que destacan el moldeo por soplado y el moldeo por inyección. Si bien ambos transforman la materia prima plástica en formas con características específicas, difieren en complejidad, precisión y aplicabilidad.
Las empresas que buscan producir piezas de plástico extremadamente precisas, complejas o de grado industrial suelen encontrar que el moldeo por inyección es más productivo y rentable que sus alternativas. Este artículo compara en profundidad el moldeo por soplado con el moldeo por inyección para ayudarle a elegir el método de conformado de plástico óptimo para su aplicación.
Índice
Parte 1. ¿Qué es el moldeo por soplado?
El moldeo por soplado es un proceso de fabricación mediante el cual la presión del aire infla una preforma de plástico calentada, llamada parison, contra las paredes internas de un molde, formando un producto de plástico hueco.
Entre sus usos más comunes se encuentran botellas, contenedores, tanques, juguetes y otras piezas huecas de plástico. El principio básico es similar al de inflar un globo: la presión del aire fuerza al plástico ablandado a tomar forma dentro de la cavidad de un molde, enfriándose y solidificándose hasta adquirir su forma final.
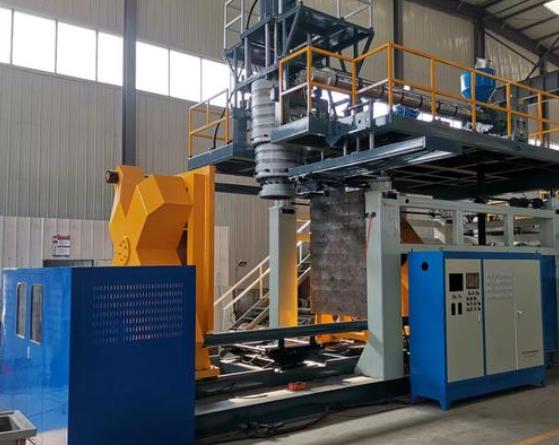
1. Descripción general del proceso
Una aproximación del esquema general de un proceso de moldeo por soplado sería la siguiente:
Fusión: Consiste en calentar gránulos de plástico como PE, PP o PET hasta que alcancen un estado viscoso y fluido, y luego enfriarlos lentamente hasta que se haga evidente el flujo viscoso.
Extrusión de la parison: El plástico fundido se fuerza a través de una matriz y se extruye a través de ella para formar la preforma tubular o parison, que representa la forma inicial del producto.
Moldeo por soplado: En el moldeo por soplado, un objeto se sujeta dentro de un molde y luego se utiliza aire para expandir el objeto contra su cavidad hasta que encaje perfectamente en ella.
Enfriamiento y fraguado: Se enfría y fragua en el molde, donde el plástico se solidifica formando una intrincada estructura hueca con contornos detallados.
Desmoldeo: Una vez abierto el molde y retirado el producto, este se puede extraer y someter a los últimos retoques o al procesamiento posterior hasta que se convierta en la mercancía terminada.
2. Principales tipos de moldeo por soplado
Según el método de conformado, el moldeo por soplado se puede dividir en los siguientes tres tipos principales:
Moldeo por extrusión y soplado (EBM):
El plástico caliente se extruye directamente en una preforma tubular y luego se le da forma mediante soplado. Es un proceso bastante sencillo y muy versátil para fabricar botellas, bidones y depósitos de combustible.
Moldeo por inyección y soplado (IBM):
Primero se crea una preforma mediante una máquina de moldeo por inyección, luego se recalienta y se infla hasta obtener su forma final. La alta precisión dimensional que ofrece la hace muy adecuada para envases pequeños y de precisión en la industria farmacéutica y cosmética.
Moldeo por estiramiento y soplado (SBM):
En el proceso de soplado, la preforma se estira axial y radialmente para alinear las moléculas del polímero y proporcionar mayor transparencia y resistencia. Esta técnica se utiliza generalmente para fabricar botellas de PET para bebidas y agua.
3. Ventajas y desventajas
Ventajas:
- Bajo coste del molde y estructura simple;
- Ideal para la producción en masa de productos huecos y ligeros;
- El conformado en un solo paso no requiere ensamblaje ni soldadura.
- Compatible con una amplia variedad de termoplásticos.
Desventajas:
- Es difícil lograr un espesor de pared uniforme;
- Precisión dimensional limitada;
- No apto para piezas complejas o de alta precisión;
- La tasa de utilización del material es menor en comparación con el moldeo por inyección; se genera más desperdicio.
En general, el moldeo por soplado es el más adecuado para producir envases huecos, ligeros y relativamente sencillos.
Para obtener un mayor grado de precisión, resistencia o diseños complejos en un producto, los usuarios suelen preferir el moldeo por inyección como alternativa, ya que es más preciso y eficaz; lo presentaremos en la siguiente sección.
Parte 2. ¿Qué es el moldeo por inyección?
El moldeo por inyección es un proceso de fabricación en el que se inyecta plástico líquido a alta presión en un molde metálico antes de que se enfríe y solidifique, adquiriendo así la forma deseada. Se ha convertido en una de las prácticas más utilizadas y automatizadas en la producción moderna de plásticos.
Process ofrece una fabricación rentable de todo tipo de piezas, desde componentes de microprecisión hasta grandes componentes industriales, con rapidez, lo que la convierte en una solución invaluable en industrias como la automotriz, la electrónica, la medicina y el embalaje.
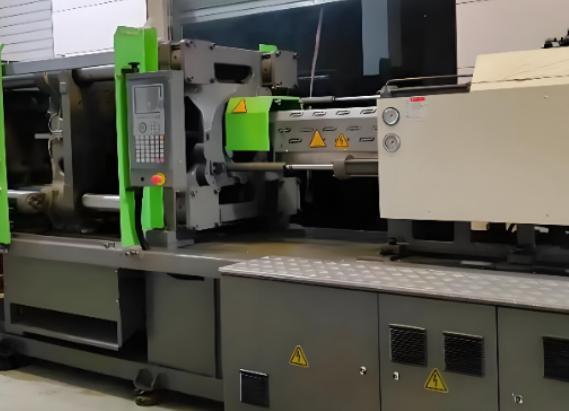
1. Descripción general del proceso
El proceso de moldeo por inyección generalmente incluye los siguientes pasos:
Fusión: Los gránulos de plástico, como ABS, PC, PP o PA, se introducen en un cilindro calentado donde los calentadores y un tornillo giratorio los funden hasta convertirlos en un material fundido homogéneo.
Inyección: El plástico fundido, a alta presión, se inyecta en la cavidad cerrada de un molde metálico hasta que llena el espacio y adquiere la forma deseada.
Enfriamiento: El plástico fundido se enfría y solidifica dentro del molde, manteniendo su precisión dimensional y acabado superficial. La fase de enfriamiento suele representar la mayor parte del ciclo de moldeo.
Desmoldeo: Una vez solidificada la pieza, el molde se abre y unos pasadores eyectores o brazos robóticos retiran el producto terminado. Tras recortarlo o darle un acabado menor, la pieza moldeada está lista para su uso.
2Ventajas y desventajas
Ventajas:
- Alto Precisión y Rrepetibilidad: Garantiza una precisión dimensional y una consistencia excepcionales en grandes series de producción, siendo adecuada para componentes industriales con tolerancias ajustadas.
- Capacidad para moldear formas complejas: Los detalles complejos incluyen clips, roscas y nervaduras que permiten diseños más versátiles y funcionales.
- Excelente Surface Fterminar: Produce superficies lisas y refinadas, aptas para aplicaciones decorativas o de uso directo.
- Alta eficiencia y automatización: Los cortos ciclos de producción y la producción automatizada permiten la producción de grandes lotes con costes laborales mínimos.
Desventajas:
- Alto costo del molde: Los moldes de inyección son complejos y de alta precisión, lo que implica una elevada inversión en la fase inicial.
- Ciclo de desarrollo más largo: El diseño, la creación de prototipos y la validación requieren varios ciclos iterativos antes de la producción en masa.
- No apto para piezas huecas grandes: El moldeo por soplado o el moldeo rotacional suelen ser mejores para productos huecos grandes o con paredes irregulares.
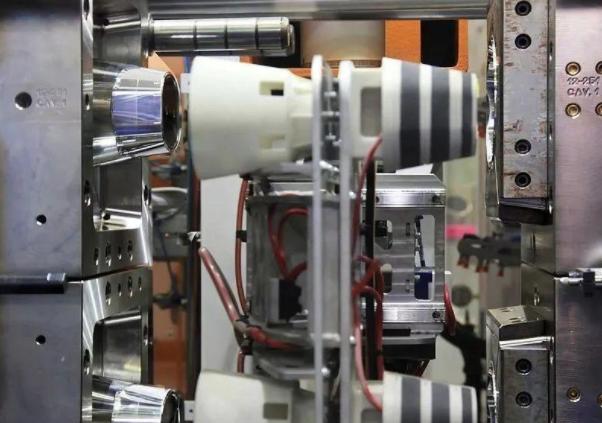
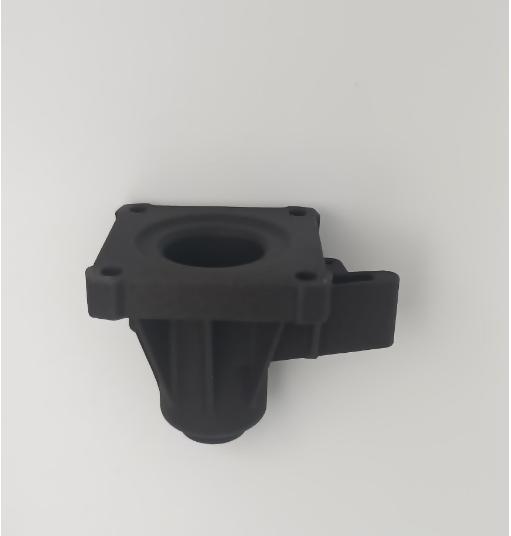
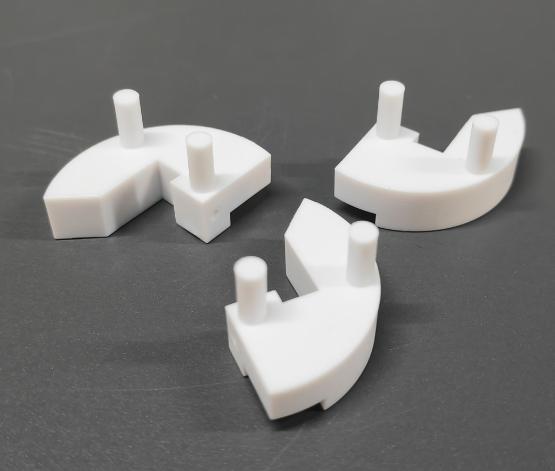
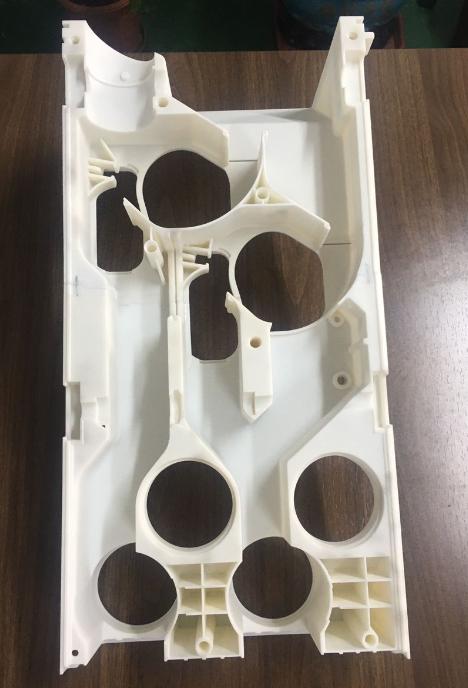
moldeo por inyección
Como fabricante profesional de moldeo por inyección, KENENG cuenta con años de experiencia y un sistema de equipos completo. Ofrecemos servicios integrales que abarcan el diseño de moldes, el desarrollo de prototipos y la producción en masa, ayudando a nuestros clientes a lograr una fabricación de componentes plásticos de alta eficiencia y calidad constante.
Parte 3. Moldeo por soplado frente a moldeo por inyección: principales diferencias
1. Estructura y complejidad del producto
Moldeo por soplado: Este proceso es ideal para objetos huecos y ligeros, como botellas, bidones, depósitos de combustible y juguetes con geometrías relativamente sencillas y poca complejidad. Los detalles intrincados o las geometrías muy complejas pueden resultar más difíciles de moldear.
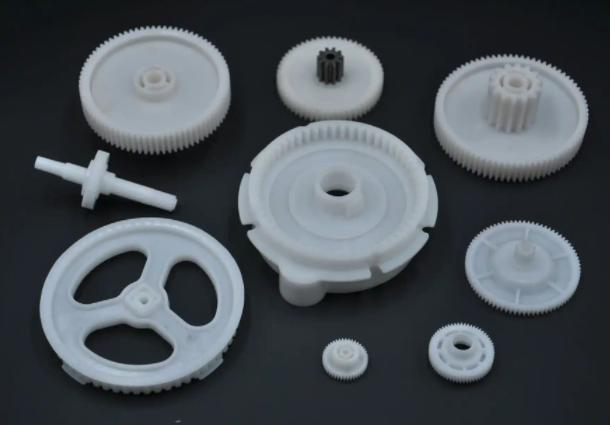
Moldeo por inyección: Esta es una técnica de fabricación avanzada que permite producir piezas complejas con gran detalle, como engranajes, clips, carcasas electrónicas y componentes estructurales. Ofrece una gran libertad de diseño.
2. Precisión dimensional y acabado superficial
Moldeo por soplado: El espesor de la pared puede ser irregular, lo que limita la precisión dimensional. El acabado superficial suele ser moderado, más adecuado para piezas funcionales que para aplicaciones decorativas.
Moldeo por inyección: Excelente precisión dimensional con muy buena repetibilidad. La superficie acabada es lisa y de buen aspecto, adecuada tanto para piezas funcionales como estéticas.
3. Costos de moldes y producción
Moldeo por soplado: El diseño del molde es más sencillo y económico, por lo que resulta adecuado para producciones de volumen bajo a medio. Los costes iniciales de utillaje son relativamente bajos.
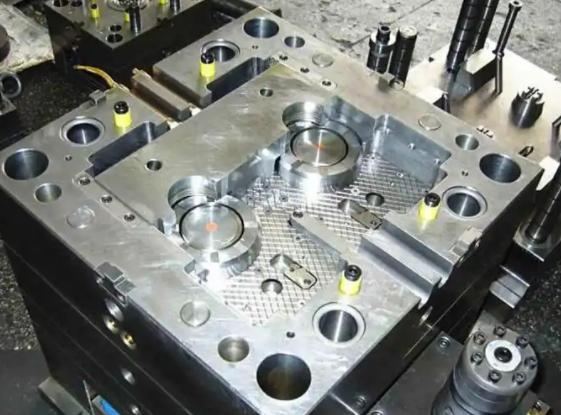
Moldeo por inyección: Requiere moldes complejos y de alta precisión, por lo que su desarrollo inicial implica una gran inversión. Sin embargo, una vez que comienza la producción a gran escala, se vuelve económico gracias a la automatización y la eficiencia.
4. Eficiencia de producción y producción
Moldeo por soplado: Ciclo de producción relativamente corto; permite fabricar envases huecos en una sola operación. Sin embargo, la velocidad de producción general puede verse limitada por el enfriamiento de la preforma.
Moldeo por inyección: Los ciclos de producción rápidos y la automatización permiten una producción de alto volumen con una calidad constante, ideal para la fabricación en masa.
5. Compatibilidad de materiales
Moldeo por soplado: Adecuado para diversos termoplásticos, especialmente PE, PP y PET, comúnmente utilizados para envases y embalajes huecos.
Moldeo por inyección: Los materiales de moldeo por inyección son compatibles con una amplia gama de plásticos, incluidos ABS, PC, PA, PP y PE, que se pueden seleccionar en función de las necesidades de resistencia, rigidez o acabado superficial.
6. Resistencia y durabilidad del producto
Moldeo por soplado: El espesor irregular de la pared puede generar puntos débiles. Esto se aplica a aquellos productos que no requieren resistencia estructural.
Moldeo por inyección: El flujo se controla con precisión junto con el enfriamiento para lograr un espesor de pared uniforme que produce piezas más resistentes y duraderas para cualquier uso exigente.
7. Postprocesamiento y operaciones secundarias
Moldeo por soplado: La mayoría de las piezas terminadas requieren recorte, perforación o soldadura. Esto aumenta la mano de obra de posprocesamiento.
Moldeo por inyección: La mayoría de los componentes están listos para su uso inmediatamente después del moldeo, lo que reduce la necesidad de operaciones secundarias y los costes asociados.
8. Gama de tamaños del producto
Moldeo por soplado: Es más apropiado para productos huecos de tamaño mediano a grande. El peso de cada pieza puede variar desde decenas de gramos hasta decenas de kilogramos.
Moldeo por inyección: Se utiliza con mayor frecuencia para piezas pequeñas y medianas. Los componentes grandes se ven limitados por el tamaño del molde y la capacidad de la máquina de inyección.
9. Flexibilidad de diseño
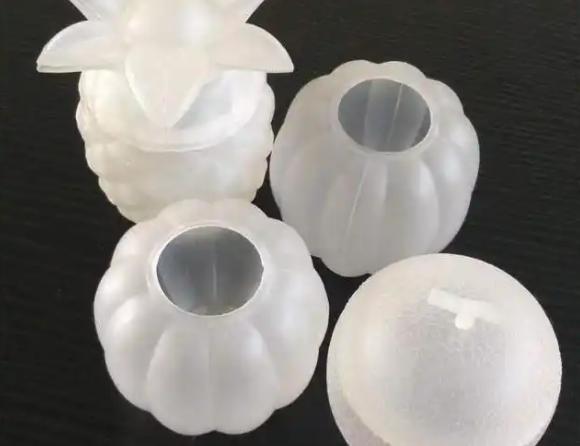
Moldeo por soplado: Ideal para formas huecas simétricas o sencillas. Ofrece flexibilidad limitada para añadir elementos funcionales como roscas, clips o nervaduras.
Moldeo por inyección: Libertad de diseño prácticamente ilimitada, con la capacidad de crear paredes delgadas, protuberancias, roscas, cierres a presión y una gran cantidad de otras características funcionales dentro de un solo molde.
10. Volumen de producción adecuado
Moldeo por soplado: Adecuado para tiradas de bajo y medio volumen, principalmente para la fabricación de envases y embalajes huecos.
Moldeo por inyección: Es la opción más económica en la producción de alto volumen, ya que el aumento de la cantidad reduce considerablemente el coste unitario gracias a la automatización y la eficiencia del proceso.
Tabla comparativa entre moldeo por soplado y moldeo por inyección
Tras analizar en detalle las diferencias entre el moldeo por soplado y el moldeo por inyección, hemos seleccionado los puntos más importantes y los hemos plasmado en la tabla siguiente para que pueda comprender rápidamente la distinción fundamental entre ambos procesos.
| Aspecto de comparación | Moldeo por soplado | Moldeo por inyección |
| Estructura y complejidad del producto | Formas huecas y simples; detalles limitados | Piezas complejas y detalladas; gran flexibilidad de diseño |
| Precisión dimensional y acabado superficial | Precisión moderada; superficie promedio | Alta precisión; superficie lisa y refinada |
| Costos de moldes y producción | Moldes sencillos; menor costo inicial | Moldes complejos; mayor coste inicial, rentables para grandes superficies. |
| Eficiencia y producción | Ciclo corto; potencia limitada por la refrigeración | Ciclos rápidos y automatizados; aptos para la producción en masa |
| Compatibilidad de materiales | PE, PP, PET, principalmente plásticos para productos huecos | ABS, PC, PA, PP, PE; amplia gama de materiales para una mayor resistencia y acabado. |
| Resistencia y durabilidad del producto | Espesor de pared irregular; adecuado para piezas de uso ligero | Paredes uniformes; componentes fuertes y duraderos |
| Postprocesamiento | Puede requerir recorte, corte o soldadura. | Generalmente listo para usar con operaciones secundarias mínimas |
| Rango de tamaño del producto | objetos huecos de tamaño mediano a grande | Piezas pequeñas y medianas; las piezas grandes están limitadas por el molde/máquina. |
| Flexibilidad de diseño | Formas huecas básicas; pocas características | Prácticamente ilimitado; puede incluir hilos, broches, costillas, etc. |
| Volumen de producción adecuado | Carreras de volumen bajo a medio | Producción en grandes volúmenes; el coste unitario disminuye con la cantidad. |
Parte 4. ¿Cómo elegir entre moldeo por inyección y moldeo por soplado?
Una vez identificadas las principales diferencias entre el moldeo por soplado y el moldeo por inyección, es hora de determinar cuál de estos procesos se adapta mejor a las necesidades específicas de su producto y producción. Considere lo siguiente:
1. Desarrollo y estructuración de productos
Productos huecos y ligeros: Cuando su producto requiere grandes cavidades internas, como botellas, bidones o depósitos, para funcionar de manera eficiente y rentable, el proceso de moldeo por soplado puede ser una solución económica y eficiente.
Piezas complejas o intrincadas: El moldeo por inyección puede considerarse el mejor método para producir piezas con elementos de forma geométricamente compleja, piezas de paredes delgadas o elementos funcionales de precisión como roscas, broches o clips.
2. Cumplir con los requisitos de precisión y acabado superficial
Precisión moderada: El moldeo por soplado puede manejar productos funcionales donde se aceptan variaciones menores en el espesor de la pared o el acabado de la superficie como variaciones aceptables.
Alta precisión y estética: El moldeo por inyección proporciona una precisión dimensional superior y superficies lisas para productos de consumo, componentes electrónicos y de automoción.
3. Consideraciones sobre el volumen de producción y los costos
Producción de volumen bajo a medio: Dado que los moldes de moldeo por soplado son menos complejos y más económicos, se pueden producir lotes más pequeños de forma rentable.
Producción de alto volumen: Si bien los costos iniciales del moldeo por inyección son más altos, el costo unitario puede ser menor cuando se utiliza en aplicaciones automatizadas de alto volumen.
4. Selección de materiales
Moldeo por soplado: Se utiliza con mayor frecuencia para producir artículos huecos hechos de materiales termoplásticos como PE, PP y PET.
Moldeo por inyección: Compatible con una amplia gama de materiales, incluidos ABS, PC, PA y otros plásticos de ingeniería, para producir piezas más resistentes, duraderas o resistentes al calor.
5. Posprocesamiento y ensamblaje
Moldeo por soplado: En el ensamblaje final de los moldes de soplado puede ser necesario recortar, perforar o soldar.
Moldeo por inyección: La mayoría de las piezas moldeadas por inyección pueden estar listas para su uso inmediato con un mínimo de operaciones secundarias, y los costes laborales asociados a su producción son mínimos.
6. Automatización y escalabilidad
Moldeo por soplado: Se puede realizar de forma semiautomática; para las líneas de producción más grandes, probablemente se necesitarán más máquinas.
Moldeo por inyección : Es una forma altamente automatizada y rentable de producir artículos en masa, y se integra fácilmente con la manipulación robótica para lograr la máxima eficiencia.
Resumen
Tanto el moldeo por soplado como el moldeo por inyección tienen sus propias aplicaciones y ventajas, siendo sus principales diferencias sus usos previstos:
El moldeo por soplado es ideal para envases huecos y productos de embalaje ligeros, mientras que el moldeo por inyección ofrece mayor precisión y resistencia para estructuras complejas.
En el entorno de fabricación actual, donde la eficiencia y la calidad son igualmente importantes, el moldeo por inyección no solo representa la dirección de la fabricación de precisión, sino que también sirve como un proceso clave para mejorar la competitividad del producto.
Si busca un socio fiable para el moldeo por inyección, no dude en contactar con KENENG . Nuestro equipo profesional le ofrece soluciones integrales de inyección de plástico para que sus productos tengan éxito desde la concepción hasta la producción.