Roscado CNC: Guía para un mecanizado de roscas eficiente y preciso en centros de mecanizado CNC
El roscado CNC se ha convertido en un pilar fundamental de la fabricación moderna, permitiendo la creación de componentes roscados de alta precisión y fiabilidad en una amplia gama de industrias. Este artículo profundiza en las complejidades del roscado CNC, explorando sus diversos métodos, consideraciones sobre las herramientas, técnicas de programación y mejores prácticas para lograr resultados óptimos en su centro de mecanizado CNC.
Cómo entender la ¿Qué es Roscado CNC
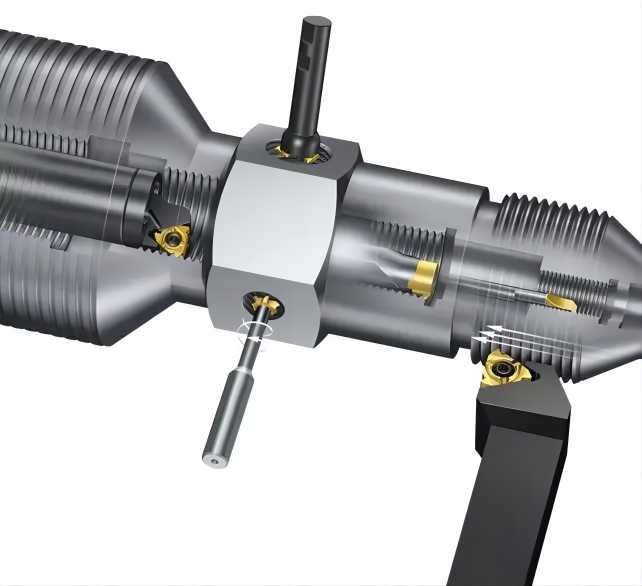
El roscado CNC se refiere al proceso de mecanizado de roscas utilizando un centro de mecanizado CNC. A diferencia del roscado manual tradicional, el roscado CNC utiliza programación controlada por computadora para guiar la herramienta de corte, lo que da como resultado una precisión, repetibilidad y eficiencia incomparables. Esta tecnología ha revolucionado la producción de hilos, permitiendo a los fabricantes crear hilos complejos e intrincados con un mínimo desperdicio e intervención humana.
¿Qué son las máquinas roscadoras CNC?
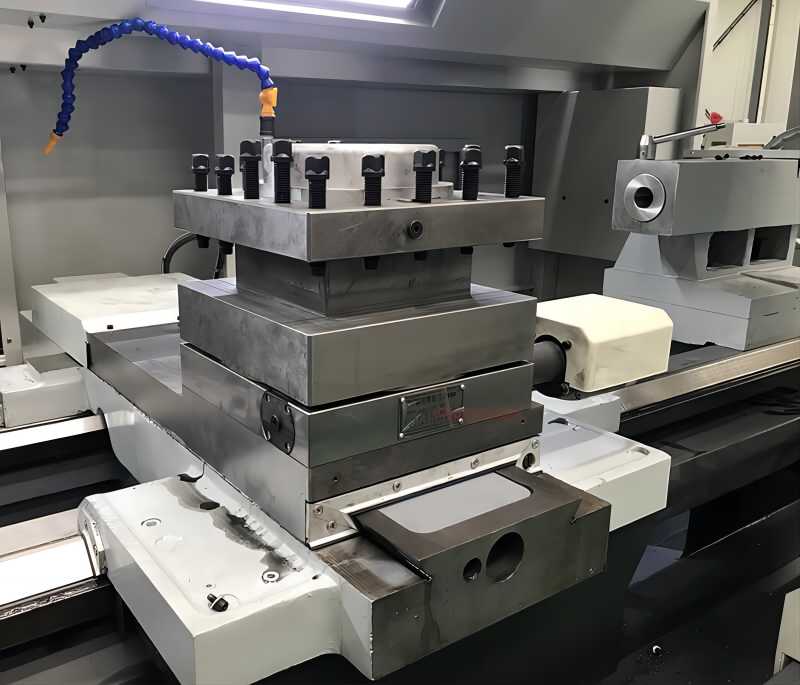
Las máquinas roscadoras CNC son equipos especializados que se utilizan predominantemente en los centros de mecanizado CNC para ejecutar el proceso de roscado con un alto grado de precisión. Estas máquinas se caracterizan por su versatilidad, incorporando normalmente múltiples ejes de movimiento, a menudo tres o cinco. Esta configuración permite un control meticuloso sobre la trayectoria y la profundidad de la herramienta de corte durante la operación de roscado.
En el ámbito de los centros de mecanizado CNC contemporáneos, varias características avanzadas mejoran significativamente la eficiencia y la precisión del proceso de roscado. Entre ellos se incluyen husillos de roscado rígidos que garantizan operaciones de roscado estables y sincronizadas. Además, las capacidades de fresado de alta velocidad contribuyen al rendimiento general de las máquinas de roscado CNC, lo que permite una eliminación rápida y precisa de material durante el proceso de roscado. Además, la inclusión de cambiadores de herramientas sofisticados en los modernos centros de mecanizado CNC facilita transiciones fluidas entre diferentes herramientas, optimizando la eficiencia general de la operación de roscado.
Métodos de procesamiento de roscas en centros de mecanizado CNC
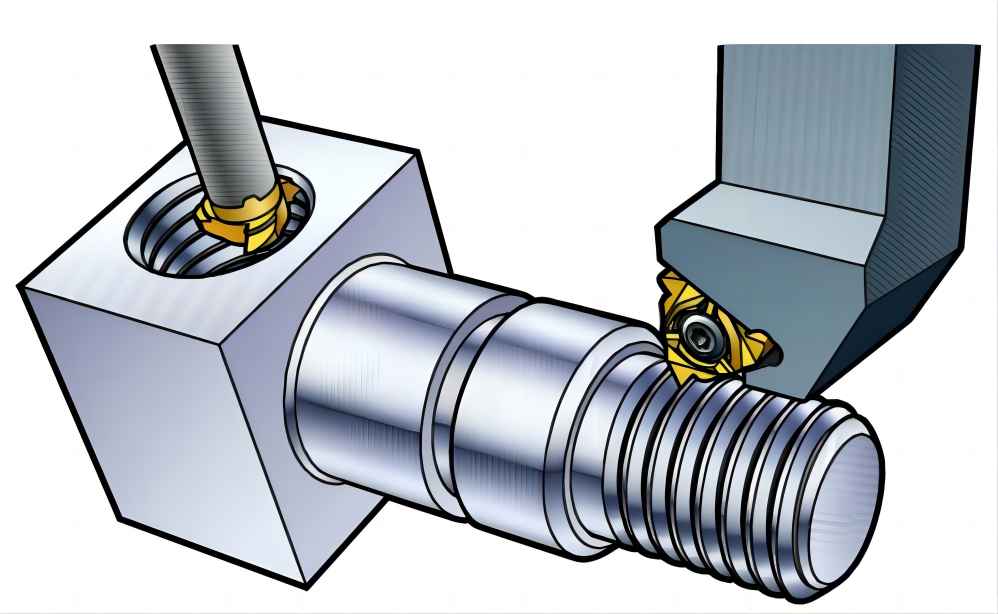
El roscado CNC cuenta con un amplio repertorio de técnicas, cada una meticulosamente diseñada para satisfacer requisitos específicos y características de la pieza. Esta versatilidad permite a los operarios abordar una multitud de retos de roscado con una eficiencia y precisión óptimas. A continuación, profundizamos en las complejidades de los métodos de roscado CNC más comunes :
1. Roscado: Este método consolidado utiliza un macho de roscar específico, con un perfil de forma precisa, para cortar y dar forma progresivamente a las roscas dentro de un orificio previamente perforado. Caracterizado por su alta precisión y repetibilidad, el roscado resulta excelente para el mecanizado de roscas de diámetro pequeño a mediano, especialmente en materiales fácilmente mecanizables. El acoplamiento controlado de las estrías del macho garantiza una evacuación eficiente de las virutas, minimizando la formación de rebabas y promoviendo perfiles de rosca limpios.
2. Fresado de roscas: Al trabajar con roscas de mayor diámetro o materiales que presentan desafíos únicos (por ejemplo, alta dureza, aleaciones especiales), el fresado de roscas se presenta como la solución preferida. Este método utiliza una fresa de roscar diseñada específicamente, meticulosamente fabricada para replicar el perfil de rosca deseado. Mediante una serie de incrementos de trayectoria programados, la fresa da forma progresivamente a la rosca, ofreciendo un acabado superficial excepcional y un control de viruta superior en comparación con el roscado convencional. Este enfoque es particularmente ventajoso para el roscado ciego debido a que no requiere una entrada de herramienta.
3. Roscado con cabezal de terraja: Para la producción en serie de roscas estandarizadas de alto volumen, el roscado con cabezal de terraja es la mejor opción. Esta técnica especializada utiliza un cabezal de terraja, equipado con una terraja rotativa de forma precisa, para forjar roscas en piezas cilíndricas preformadas. El proceso de forjado, caracterizado por sus rápidos tiempos de ciclo, comprime eficazmente el material para formar el perfil de rosca deseado. Este método ofrece tasas de producción superiores a las del roscado o el fresado, lo que lo hace ideal para la producción en masa.
4. Perforación de forma: Superando los límites de la eficiencia, la perforación de forma combina las funciones de perforación y formación de roscas en una sola operación. Esta innovadora técnica utiliza una broca de forma, con un perfil de rosca integrado, para crear simultáneamente el orificio guía y la forma de la rosca dentro de la pieza de trabajo. Este método de una sola pasada minimiza los tiempos de ciclo y ofrece una precisión excepcional, lo que lo hace particularmente adecuado para aplicaciones de agujeros ciegos y situaciones que requieren un alto rendimiento.
Consideraciones para la selección de herramientas de roscado CNC
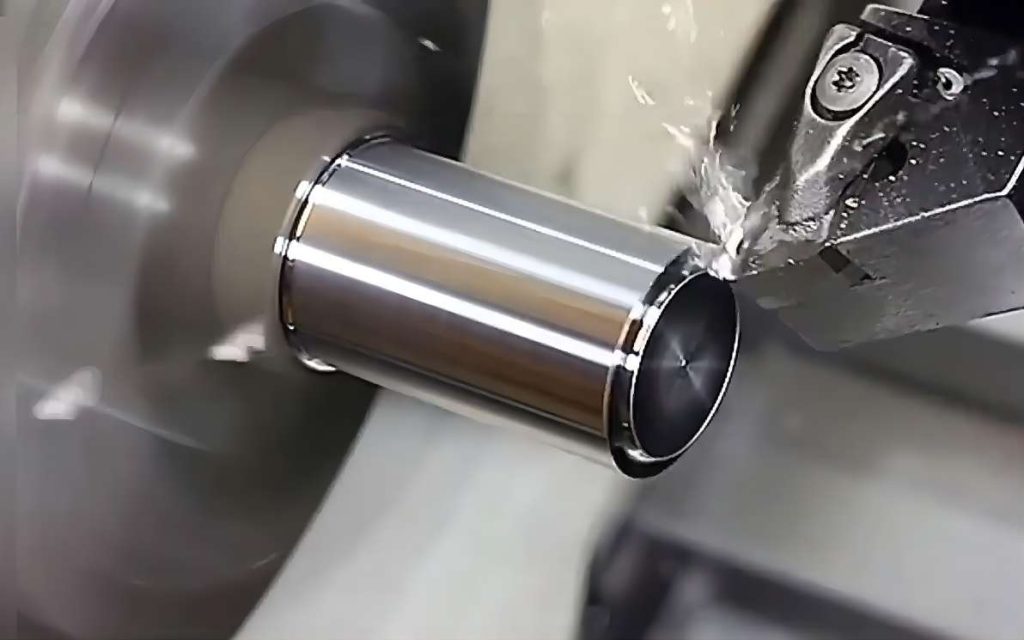
La selección adecuada de las herramientas desempeña un papel fundamental para lograr resultados óptimos durante las operaciones de roscado CNC. Varios factores clave influyen en el proceso de selección de herramientas, lo que requiere una evaluación exhaustiva para garantizar una formación de rosca eficiente y precisa:
1. Geometría y dimensiones de la rosca
- Perfil del hilo: Los diferentes perfiles de rosca requieren herramientas específicas. Los perfiles comunes que se encuentran en el roscado CNC incluyen roscas métricas, imperiales, NPT y UN, cada una de las cuales requiere geometrías de herramienta específicas para una generación de forma precisa.
- Diametro de hilo: El diámetro de la rosca determina el diámetro del vástago de la herramienta y las dimensiones del filo de corte. La compatibilidad del diámetro del vástago con los portaherramientas es crucial, mientras que la geometría del filo de corte y el tamaño de la garganta de viruta deben optimizarse para el rango de diámetro específico para garantizar una evacuación eficiente de la viruta y minimizar el desgaste de la herramienta.
2. Material de la pieza de trabajo
- Propiedades materiales: Las propiedades del material de la pieza de trabajo influyen directamente en la selección del material de la herramienta. Los materiales más duros requieren herramientas con una resistencia al desgaste superior, como herramientas con punta de carburo, mientras que los materiales más blandos pueden permitir el uso de herramientas de acero de alta velocidad para lograr una mayor rentabilidad.
- Rendimiento de corte y vida útil de la herramienta: El material y la geometría de la herramienta deben adaptarse a las características de corte específicas del material de la pieza de trabajo. Los materiales más duros a menudo requieren velocidades de avance más lentas y fuerzas de corte mayores, lo que requiere diseños de herramientas robustos para una mayor vida útil de la herramienta.
3. Consideraciones sobre la profundidad de la rosca y el agujero ciego
- Profundidad del hilo: Las roscas más profundas requieren vástagos y estrías de herramienta más largos para garantizar un alcance adecuado y una separación de virutas. Una longitud insuficiente de la herramienta puede provocar una mala evacuación de la viruta, problemas de calidad de la rosca y posible rotura de la herramienta.
- Accesibilidad a agujeros ciegos: Para roscar agujeros ciegos se requieren herramientas con geometrías específicas. Los machos de roscar y los taladros de conformado tienen secciones de entrada acortadas para facilitar el acoplamiento dentro del espacio confinado del orificio ciego.
4. Optimización del volumen de producción y de los costes
- Producción de alto volumen: En producciones de gran volumen, disponer de herramientas robustas y rentables es fundamental. Las herramientas con punta de carburo ofrecen una resistencia al desgaste y una longevidad superiores, lo que justifica su mayor costo inicial mediante una mayor vida útil de la herramienta y un menor tiempo de inactividad.
- Mecanizado de prototipos y flexibilidad: Para el mecanizado de prototipos o la producción de bajo volumen, se puede priorizar la flexibilidad y versatilidad de las herramientas. Los machos de roscar y los insertos de roscar de múltiples perfiles ofrecen la capacidad de manejar una variedad de perfiles de rosca con un solo cuerpo de herramienta, lo que reduce el inventario de herramientas y los tiempos de configuración.
Al evaluar meticulosamente estos factores clave y seleccionar las herramientas adecuadas, los maquinistas CNC pueden garantizar una formación de roscas eficiente, precisa y rentable, elevando la calidad y la consistencia de sus operaciones de roscado CNC.
Programación de roscado CNC: orquestando la precisión mediante código
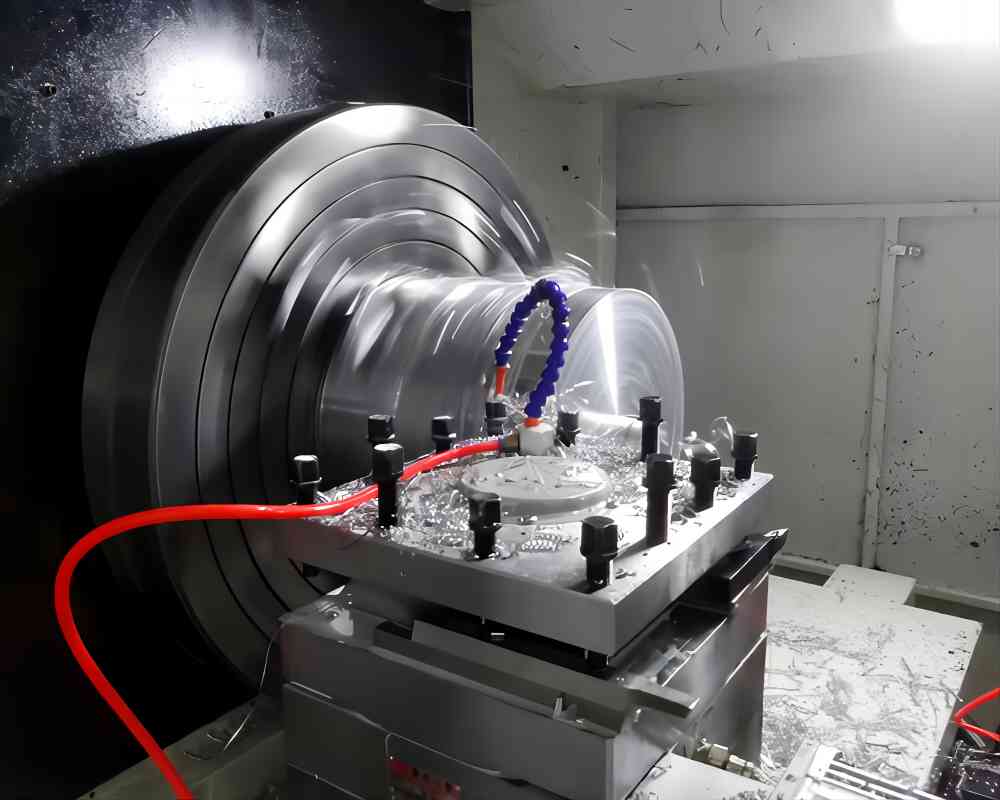
El roscado CNC se basa en programas meticulosamente elaborados para guiar los movimientos de la máquina y las acciones de las herramientas con exacta precisión. Los lenguajes de programación comunes empleados incluyen el código G, el lenguaje de macros Fanuc y las interfaces de control CNC propietarias. Estos programas definen los siguientes elementos cruciales:
1. Especificación de la geometría de la rosca
- Perfil: El programa define con precisión el perfil de rosca deseado (por ejemplo, métrico, imperial, NPT, UN) especificando el ángulo del flanco, el radio de la raíz y otros parámetros geométricos críticos.
- Paso y diámetro: El programa define el paso de la rosca (distancia entre los puntos de la rosca correspondientes) y el diámetro nominal (diámetro mayor de la rosca) para garantizar un enganche y una resistencia adecuados de la rosca.
- Profundidad del hilo: El programa especifica claramente la profundidad de rosca deseada (distancia desde la superficie de la pieza de trabajo hasta la raíz de la rosca) para lograr la resistencia necesaria y evitar exceder las limitaciones del material.
2. Definición de trayectoria de herramienta
- Puntos de entrada y salida: El programa define los puntos de entrada y salida precisos de la herramienta de corte, garantizando un acoplamiento suave de la rosca y minimizando el desgaste de la herramienta. Las estrategias de entrada y salida controladas evitan que el hilo se rompa y mantienen una forma precisa del hilo.
- Velocidades de avance y velocidades del husillo: El programa optimiza las velocidades de avance (avance de la herramienta por revolución) y las velocidades del husillo (velocidad de rotación de la herramienta) en función de la geometría de la rosca específica, el material de la herramienta y el material de la pieza de trabajo para lograr una evacuación de viruta eficiente, minimizar las fuerzas de corte y maximizar la vida útil de la herramienta.
- Interpolación circular y avance lineal: Para el fresado de roscas y ciertas operaciones de roscado, el programa utiliza interpolación circular para los ejes X e Y (generación del perfil de rosca) y avance lineal sincronizado para el eje Z (avance de la profundidad de la rosca) para replicar con precisión la forma de rosca deseada.
3. Orquestación del cambio de herramientas
- Subprocesamiento de múltiples pasadas: En situaciones que requieren múltiples pasadas para lograr la profundidad de rosca final, el programa organiza sin problemas los cambios de herramienta entre pasadas. Esto incluye comandos de parada del husillo, instrucciones de sujeción y liberación de herramientas y movimientos de posicionamiento precisos para el posterior acoplamiento de la herramienta.
- Selección y activación de herramientas: El programa especifica la herramienta adecuada para cada pasada según el perfil de rosca deseado, la profundidad y la compatibilidad del material. Además, activa los protocolos de lubricación y refrigerante correctos para cada herramienta para optimizar el rendimiento y la vida útil de la herramienta.
4. Protocolos de refrigerante y lubricación
- Tiempo y presión de suministro de refrigerante: El programa define el tiempo y la presión del suministro de refrigerante para garantizar una evacuación eficiente de la viruta durante las operaciones de roscado. El refrigerante insuficiente o incorrectamente sincronizado puede provocar sobrecalentamiento, desgaste de la herramienta y comprometer la calidad de la rosca.
- Estrategias de lubricación para materiales específicos: Para ciertos materiales como el aluminio o el titanio, el programa puede incorporar estrategias de lubricación adicionales además del refrigerante para minimizar la fricción y el desgaste de la herramienta.
Estos elementos clave, meticulosamente definidos dentro del programa de roscado CNC, orquestan un proceso de roscado preciso y eficiente, garantizando una calidad constante y un rendimiento óptimo de la herramienta.
Mejores prácticas para el roscado CNC: optimización de la calidad y la eficiencia de la rosca
Para lograr resultados óptimos en el roscado CNC es necesario cumplir con varias prácticas recomendadas fundamentales:
1. Preparación precisa de la pieza de trabajo
- Agujeros preperforados precisos: Asegúrese de que los orificios pretaladrados para roscar o los orificios piloto para fresar tengan el diámetro y la alineación correctos para evitar errores en la forma de la rosca y desviación de la herramienta.
- Preparación de la pieza en bruto para roscado del cabezal de roscar: Para el roscado de cabezales de matriz, los espacios en blanco cilíndricos preformados deben tener tolerancias dimensionales precisas para garantizar un recalcado adecuado de la rosca y mantener la consistencia del perfil de la rosca.
2. Sujeción rígida de herramientas
- Portaherramientas y mandriles: Utilice portaherramientas y mandriles rígidos diseñados específicamente para operaciones de roscado CNC para minimizar la desviación de la herramienta y mantener la precisión de la rosca. La deflexión puede provocar desviaciones en la forma de la rosca, rotura de la herramienta y comprometer la integridad de la pieza de trabajo.
- Par de apriete de la herramienta: Asegúrese de que se aplique el torque de ajuste adecuado a los portaherramientas y mandriles para evitar que la herramienta se deslice durante el roscado, lo que puede dañar tanto la herramienta como la pieza de trabajo.
3. Estrategias óptimas de refrigeración y lubricación
- Selección y concentración del refrigerante: Elija el tipo de refrigerante y la concentración adecuados según el material de la pieza de trabajo y el material de la herramienta de corte para optimizar la evacuación de viruta y minimizar la generación de calor. La selección incorrecta del refrigerante puede provocar desgaste de la herramienta, problemas de calidad de la rosca y posibles riesgos de seguridad.
- Lubricación para necesidades específicas: Para materiales desafiantes u operaciones de roscado de alta velocidad, considere implementar estrategias de lubricación adicionales más allá del refrigerante para reducir aún más la fricción y el desgaste de la herramienta.
4. Optimización de la trayectoria
- Minimizar la interacción de la herramienta: Analice y optimice las trayectorias de herramientas para minimizar el compromiso de la herramienta durante los puntos de entrada y salida, reduciendo el desgaste de la herramienta y evitando el desgarro de la rosca. Las transiciones suaves entre la generación del perfil de la rosca y la retracción de la herramienta contribuyen a mejorar la vida útil de la herramienta y la calidad de la rosca.
- Eficiencia de evacuación de virutas: Evaluar el diseño de la trayectoria de la herramienta para una evacuación eficiente de la viruta durante todo el proceso de roscado. Las trayectorias de herramientas que promueven un flujo suave de viruta y evitan la acumulación de viruta minimizan el riesgo de rotura de la herramienta y garantizan un rendimiento de corte óptimo.
5. Mantenimiento regular de herramientas
- Inspección y Limpieza: Inspeccione periódicamente las herramientas de roscado para detectar desgaste, astillado y acumulación de residuos. La detección temprana del desgaste de la herramienta evita problemas de calidad de la rosca y posibles roturas de la herramienta. Implementar procedimientos de limpieza adecuados para eliminar virutas y residuos, garantizando un rendimiento óptimo de la herramienta y prolongando su vida útil.
- Afilado y Reemplazo: Programe el afilado preventivo o reemplace las herramientas de roscado desgastadas según sea necesario para mantener la precisión de la rosca y evitar fallas de la herramienta. Las herramientas desafiladas o dañadas pueden comprometer la calidad de la rosca, aumentar las fuerzas de corte y generar calor excesivo, lo que en última instancia provoca la rotura de la herramienta y posibles daños en la pieza de trabajo.
6. Monitoreo y Control de Procesos
- Calibración de roscas en proceso: Utilice sistemas de calibración de roscas en proceso para monitorear las dimensiones y el perfil de la rosca durante el mecanizado. Esta retroalimentación en tiempo real permite realizar ajustes inmediatos en los parámetros de la trayectoria de la herramienta o en las velocidades de avance para evitar errores en la forma de la rosca y garantizar una calidad constante durante toda la producción.
- Mantenimiento de máquinas herramienta: Realice mantenimiento periódico del centro de mecanizado CNC para garantizar la alineación adecuada, la precisión de la velocidad del husillo y la funcionalidad del cambiador de herramientas. El mecanizado de roscas de precisión requiere una máquina herramienta bien mantenida para lograr resultados óptimos y evitar problemas de calidad de la rosca.
7. Mejora Continua
- Análisis y optimización de datos: Analizar datos del proceso de roscado CNC para identificar áreas de mejora. Esto incluye el análisis de los patrones de desgaste de la herramienta, la eficiencia de evacuación de viruta y la consistencia de la forma de la rosca. Al analizar datos e implementar mejoras en el proceso, los maquinistas pueden optimizar los parámetros de roscado, extender la vida útil de la herramienta y mejorar continuamente la calidad de la rosca y la eficiencia de la producción.
- Mantenerse actualizado sobre la tecnología: El panorama del roscado CNC está en constante evolución. Mantenerse actualizado sobre los últimos avances en herramientas, técnicas de programación y tecnología de máquinas herramientas permite a los maquinistas adoptar nuevas prácticas recomendadas y aprovechar las últimas innovaciones para mejorar aún más sus capacidades de roscado CNC.
Al adherirse a estas mejores prácticas, los maquinistas CNC pueden elevar sus operaciones de roscado a nuevas alturas, logrando una calidad constante, una precisión de rosca excepcional y una eficiencia de producción óptima. Recuerde que el roscado CNC es un proceso complejo que exige atención al detalle, un control de calidad riguroso y un compromiso con la mejora continua. Al dominar estas mejores prácticas y mantenerse informados sobre los últimos avances, los maquinistas pueden garantizar que sus operaciones de roscado CNC se mantengan a la vanguardia en precisión y productividad.
Conclusión
El roscado CNC ha surgido como una tecnología transformadora en la fabricación moderna, permitiendo la creación de componentes roscados confiables y de alta precisión con una eficiencia y repetibilidad incomparables. Al comprender los distintos métodos de roscado, las consideraciones de herramientas, las técnicas de programación y las mejores prácticas, los maquinistas CNC pueden aprovechar esta poderosa tecnología para producir componentes roscados excepcionales, impulsando sus capacidades de fabricación a nuevas alturas.