Defectos comunes en piezas mecanizadas por CNC: causas y soluciones.
El mecanizado CNC es un método de fabricación muy utilizado para producir piezas de precisión en numerosos sectores. Se emplea en la industria aeroespacial, automotriz, de dispositivos médicos, electrónica y de componentes industriales. A pesar de su reputación de precisión y repetibilidad, el mecanizado CNC puede generar defectos. Estos defectos pueden aparecer en las piezas mecanizadas por CNC debido a una configuración incorrecta de la máquina, el desgaste de las herramientas de corte, la elección de un material inadecuado o controles de proceso insuficientes. Estos problemas pueden derivar en un control dimensional deficiente, superficies rugosas y piezas de menor calidad.
Aprender cuáles son los defectos comunes en el mecanizado CNC y cómo solucionarlos puede ayudar a los fabricantes a mejorar su producción. También contribuye a reducir los desperdicios y los costos totales. El siguiente artículo analiza los defectos comunes en las piezas mecanizadas por CNC, sus causas, soluciones y métodos eficaces para prevenirlos.
Índice
¿Por qué es importante la identificación de defectos? in Piezas mecanizadas CNC es importante
La detección temprana de defectos en el mecanizado CNC contribuye a una mayor calidad y un flujo de trabajo más eficiente en el taller. Si se detectan defectos antes de que una pieza pase a la siguiente etapa, se reduce la cantidad de unidades que deben desecharse. Además, disminuye la frecuencia de las correcciones. Esto también ayuda a cumplir con las expectativas del cliente. Muchos fabricantes ahora utilizan herramientas de inspección mientras las piezas aún están en la línea de producción. Estas herramientas incluyen máquinas de medición por coordenadas (CMM), medición óptica, escaneo láser y sistemas de visión artificial.
Cuando se supervisa la calidad durante todo el proceso de fabricación, los equipos detectan las tendencias con mayor rapidez. De esta forma, pueden ajustar el proceso de mecanizado y mejorar los resultados con el tiempo.
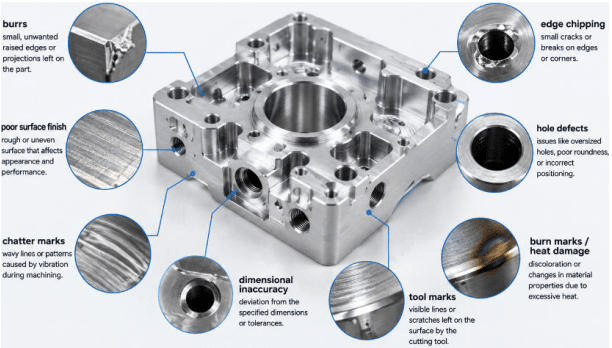
9 defectos típicos en piezas mecanizadas por CNC
1. Formación de rebabas
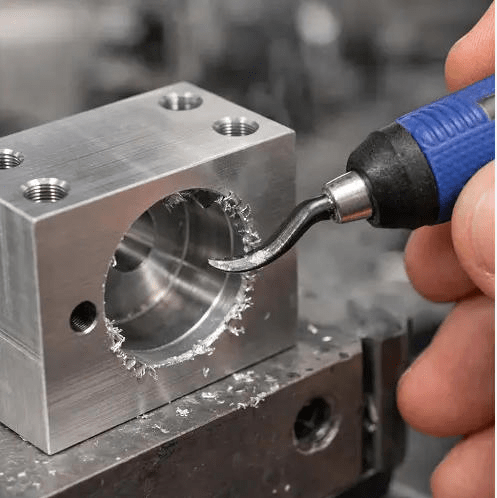
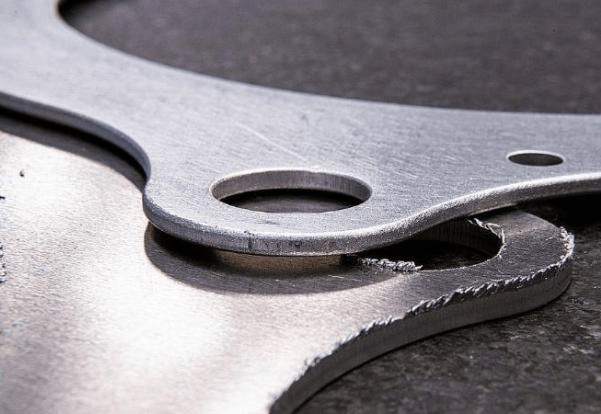
Las rebabas son un defecto frecuente en el mecanizado CNC. Son pequeños restos de material que se adhieren a los bordes tras el corte, el taladrado o el fresado. A veces parecen insignificantes, pero pueden causar problemas durante el montaje. También pueden comprometer la seguridad y afectar negativamente al aspecto de la pieza terminada. En sectores que requieren tolerancias estrictas, incluso pequeñas rebabas pueden inutilizar una pieza.
Causas
Las rebabas suelen deberse a herramientas desafiladas. Otras causas incluyen velocidades de avance excesivas, ajustes de corte inadecuados o herramientas con formas poco acertadas. Cuando una herramienta pierde su filo, puede empujar y manchar la pieza de trabajo en lugar de cortarla limpiamente. El resultado son bordes irregulares y material sobrante en el límite.
Soluciones
Para reducir las rebabas, inspeccione las herramientas con frecuencia y cámbielas antes de que se desgasten demasiado. Ajuste también la velocidad de corte y el avance según el material de la pieza. Después del mecanizado, realice un desbarbado adecuado. En algunos casos, modificar la trayectoria de la herramienta resulta muy útil. Un método de corte más preciso también reduce el riesgo de rebabas, lo que disminuye la necesidad de pasos de acabado posteriores.
2. Acabado superficial deficiente
El acabado superficial desempeña un papel fundamental tanto en la apariencia como en la funcionalidad de las piezas mecanizadas por CNC . Una superficie rugosa o irregular puede aumentar la fricción, acelerar el desgaste, reducir la resistencia a la corrosión y afectar negativamente el rendimiento de los componentes acoplados. Los acabados superficiales de alta calidad son especialmente importantes para equipos médicos, componentes aeroespaciales y ensamblajes mecánicos de precisión.
Causas
Varios factores contribuyen a un acabado superficial deficiente durante el mecanizado. El desgaste de la herramienta es una de las principales causas, ya que los filos de corte desafilados generan una fricción excesiva y patrones de corte irregulares. La vibración de la máquina, comúnmente conocida como traqueteo, también puede crear marcas visibles en la superficie de la pieza. Además, velocidades de husillo, avances y profundidades de corte incorrectas pueden impedir que la herramienta de corte produzca un acabado liso.
Soluciones
Para mejorar la calidad de la superficie, es necesario optimizar cuidadosamente los parámetros de mecanizado, asegurándose de que las herramientas de corte permanezcan afiladas y correctamente equilibradas. Aumentar la rigidez de la máquina, sujetar firmemente la pieza y utilizar pasadas de acabado con menor profundidad de corte puede mejorar aún más la calidad final de la superficie. Cuando se requieren acabados extremadamente lisos, se pueden realizar operaciones adicionales de pulido o rectificado después del mecanizado.
3. Inexactitud dimensional
La precisión dimensional es un requisito fundamental de calidad en el mecanizado CNC. Pequeñas desviaciones de las tolerancias establecidas pueden ocasionar problemas graves posteriormente. Es posible que las piezas no encajen durante el montaje, lo que puede provocar una disminución del rendimiento. En algunos casos, la pieza puede no superar la inspección y desecharse. En trabajos de alta precisión, las tolerancias pueden medirse en micras. Esto significa que el control durante el mecanizado debe ser extremadamente preciso.
Causas
Los errores dimensionales pueden tener diversas causas. Los problemas de calibración de la máquina pueden alterar los resultados. El aumento de temperatura generado por la máquina y la pieza puede distorsionar la geometría. El desgaste de la herramienta puede modificar el comportamiento del corte. Las compensaciones de trabajo incorrectas pueden desviar la herramienta. Los errores de programación en el plan CAM también pueden influir. En series largas, la deformación térmica puede acumularse con el tiempo, lo que provoca una desviación en la precisión del mecanizado.
Soluciones
Para mantener la uniformidad de las dimensiones, la calibración debe realizarse periódicamente. Las compensaciones de las herramientas también requieren comprobaciones y mediciones minuciosas. Antes de iniciar la producción a gran escala, los programas deben revisarse y probarse. Muchos talleres realizan una inspección de la primera pieza para confirmar que las dimensiones cumplen con las especificaciones. Algunos utilizan controles durante el proceso para detectar desviaciones a tiempo. Esto ayuda a solucionar los problemas antes de que se fabriquen más piezas defectuosas.
4. Marcas de herramientas
Las marcas de herramienta son los arañazos o surcos visibles que quedan tras el corte. A veces, estas marcas no suponen ningún problema. Depende de las necesidades del producto y del diseño. Si las marcas son demasiado profundas o irregulares, el acabado puede verse peor. El funcionamiento también puede verse afectado, sobre todo cuando el contacto suave es fundamental.
Causas
Las marcas de herramienta suelen aparecer cuando la herramienta no está afilada. Las fuerzas de corte elevadas también pueden generar rugosidad en la superficie. Una mala elección de la herramienta puede agravar el problema. Una planificación deficiente de la trayectoria de la herramienta durante la programación también puede provocar marcas irregulares.
Soluciones
Seleccionar las herramientas de corte adecuadas para el material y utilizar el método de mecanizado correcto puede resultar en un mejor acabado superficial. Con menor rugosidad, se reducen las marcas visibles. Mantener las herramientas en buen estado también es importante. Los pasos de acabado que se elijan pueden mejorar aún más el aspecto de la superficie.
5. Vibración y traqueteo
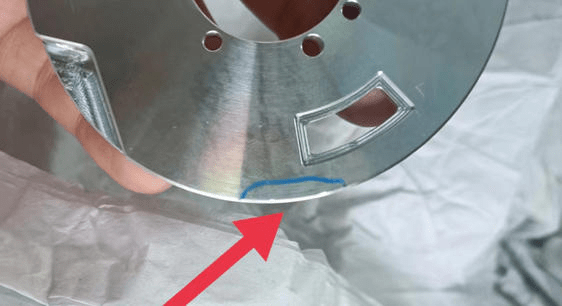
La vibración, conocida como "chatter", se manifiesta como líneas onduladas repetitivas en la pieza. Además, puede reducir la precisión dimensional y, en consecuencia, desgastar la herramienta de corte con mayor rapidez. Una vibración excesiva perjudica tanto la calidad de la pieza como la de los componentes de la máquina, e incrementa el tiempo y el costo del mecanizado.
Causas
Un factor desencadenante común es una configuración de corte poco rígida. Si la herramienta sobresale demasiado, aumenta la probabilidad de vibraciones. Una sujeción débil de la pieza también puede provocar que el sistema vibre. Una velocidad de husillo incorrecta también puede agravar el problema. En ocasiones, la máquina y la herramienta entran en resonancia durante el corte.
Soluciones
Para reducir las vibraciones, se necesita una configuración de mecanizado más estable. Utilice una herramienta más corta para minimizar el voladizo. Ajuste la fijación y mejore la fuerza de sujeción. Los portaherramientas con amortiguación de vibraciones también pueden ser útiles. Asimismo, debe configurar la velocidad del husillo según la operación. Muchos controles CNC ahora utilizan funciones adaptativas. Estas pueden modificar los parámetros de corte durante la producción para controlar las vibraciones.
6. Daños por calor y marcas de quemaduras
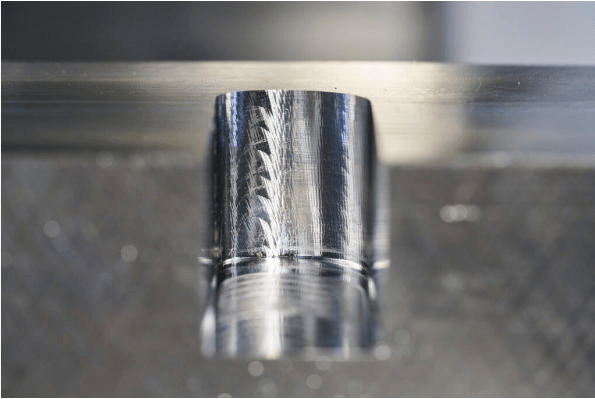
El mecanizado CNC puede generar demasiado calor. En ese caso, pueden aparecer decoloraciones o marcas de quemaduras. En casos más graves, la estructura del metal puede alterarse. Esto es especialmente preocupante en el caso de aleaciones sensibles al calor. Los materiales endurecidos también corren riesgo. Las altas temperaturas pueden reducir la dureza, la fatiga y la vida útil. La resistencia a la corrosión también puede verse afectada.
Causas
Los defectos relacionados con el calor suelen deberse a altas velocidades de corte. Un flujo deficiente de refrigerante también puede ser un factor importante. Las herramientas de corte desafiladas también generan calor adicional. Un tiempo de contacto prolongado entre la herramienta y la pieza de trabajo puede elevar la temperatura.
Soluciones
Un buen control de la temperatura es fundamental. Asegúrese de que el refrigerante llegue a la zona de corte de forma constante. Utilice fluidos de corte adecuados para la tarea. Cambie las herramientas desgastadas sin demora. Asimismo, revise y ajuste los parámetros de mecanizado para reducir el calor en la fuente.
7. Problemas de precisión en los agujeros
Muchas piezas CNC personalizadas de precisión requieren orificios perfectamente alineados. Estos orificios son fundamentales para el ensamblaje, la fijación y el flujo de fluidos. Si el orificio no está bien alineado, el producto final podría no funcionar correctamente. Algunos problemas comunes incluyen orificios mal ubicados, demasiado grandes o demasiado pequeños, y orificios ovalados.
Causas
Los errores en los agujeros pueden deberse a la desviación de la broca. La excentricidad del husillo también puede provocar un desplazamiento del corte. El juego mecánico en la máquina puede generar más errores. Una sujeción inadecuada de la pieza de trabajo es otra causa. Los parámetros de perforación incorrectos también son importantes. A medida que la perforación se profundiza, incluso una pequeña flexión en la herramienta puede desviar el agujero del objetivo.
Soluciones
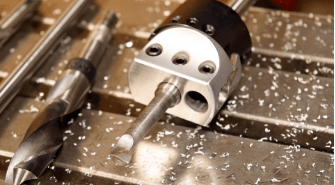
Forma precisa del orificio con sujeción rígida, posicionamiento correcto del husillo y ajustes de perforación adecuados. Cuando se requiere una tolerancia muy ajustada, muchos talleres perforan primero. Luego, según el caso, utilizan escariado o mandrinado de precisión. Esto ayuda a alcanzar el tamaño deseado y mejora la calidad de la superficie.
8. Deformación y alabeo
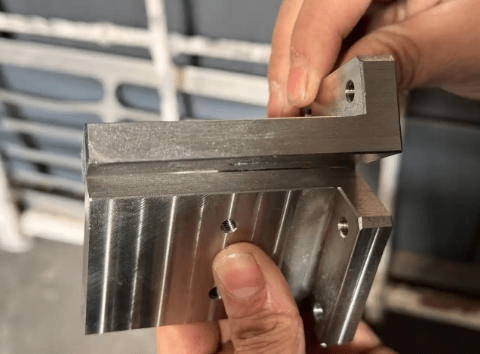
La deformación suele aparecer en piezas de paredes delgadas, piezas grandes de aluminio y piezas que presentan una alta tensión interna. Una vez que comienza el corte y se elimina el material, la tensión restante puede relajarse. Posteriormente, la pieza puede doblarse, girar ligeramente o perder su forma original.
Causas
Una sujeción débil, un calor excesivo durante el corte y una eliminación de material irregular pueden aumentar la deformación. El riesgo es aún mayor en las piezas aeroespaciales y automotrices, ya que suelen ser ligeras y de paredes delgadas.
Soluciones
Empiece por elegir materia prima que haya sido sometida a un proceso de alivio de tensiones, siempre que sea posible. Utilice un plan de mecanizado equilibrado para que el material se desprenda de forma uniforme en más de una cara. Una buena secuencia consiste en el desbaste, seguido del alivio de tensiones y, finalmente, el acabado. Además, diseñe la fijación para que sujete bien la pieza durante todo el proceso.
9. Grietas y fracturas del material
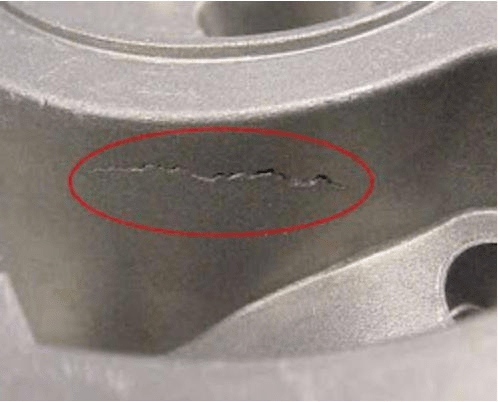
Las grietas representan uno de los defectos más graves que pueden aparecer en las piezas mecanizadas por CNC. Pueden afectar la resistencia estructural y reducir la vida útil. Incluso las grietas pequeñas pueden crecer al repetirse las cargas, lo que con el tiempo puede provocar una falla importante.
Causas
Las grietas pueden producirse por una fuerza de corte elevada, cambios térmicos bruscos, ajustes de mecanizado incorrectos o defectos preexistentes en la materia prima. Los materiales resistentes, duros y quebradizos tienden a agrietarse antes cuando el corte es brusco.
Soluciones
Para reducir el riesgo de agrietamiento, seleccione ajustes adecuados para el material y mantenga las herramientas afiladas. Controle el calor de corte y ajústelo según sea necesario. También es recomendable revisar la materia prima antes de cualquier mecanizado. Para piezas clave, los talleres suelen utilizar pruebas no destructivas. Las opciones más comunes son las pruebas ultrasónicas y la inspección por líquidos penetrantes, que permiten detectar grietas ocultas antes de su uso.
Buenas prácticas para prevenir defectos en piezas mecanizadas por CNC
Para prevenir defectos en el mecanizado CNC se requiere una combinación de planificación adecuada, mantenimiento de equipos y control de calidad.
| Mejores Prácticas | Propósito | Defectos prevenidos |
| Utilice herramientas de corte de alta calidad | Las herramientas afiladas y resistentes al desgaste producen cortes más limpios y mejoran la precisión del mecanizado. | Rebabas, mal acabado superficial, marcas de herramientas, errores dimensionales |
| Reemplace las herramientas desgastadas con regularidad. | Evita un rendimiento de corte irregular causado por el desgaste de la herramienta. | Rebabas, vibraciones, superficies rugosas, daños por calor |
| Optimizar los parámetros de corte | Seleccione la velocidad del husillo, la velocidad de avance y la profundidad de corte adecuadas según el material. | Vibraciones, mal acabado superficial, imprecisiones dimensionales, sobrecalentamiento. |
| Garantizar la correcta fijación de la pieza de trabajo | La sujeción segura minimiza el movimiento y la vibración durante el mecanizado. | Errores dimensionales, vibraciones, errores de posición de los agujeros, deformación |
| Realizar la calibración periódica de la máquina. | Mantiene la precisión y la repetibilidad de la máquina a lo largo del tiempo. | Inexactitudes dimensionales, desalineación de agujeros, desviaciones de tolerancia. |
| Aplique refrigerante y lubricación adecuados. | Reduce la fricción, disipa el calor y prolonga la vida útil de la herramienta. | Marcas de quemaduras, daños por calor, desgaste de la herramienta, mal acabado superficial |
| Utilice trayectorias de herramienta y programación CAM correctas. | Las estrategias de mecanizado eficientes mejoran la precisión y la calidad de la superficie. | Marcas de herramientas, errores dimensionales, colisiones, tiempo de mecanizado excesivo |
| Supervise continuamente el desgaste de las herramientas. | La detección temprana del desgaste de las herramientas previene defectos antes de que se produzcan. | Rebabas, superficies rugosas, dimensiones inexactas, calor excesivo |
| Seleccione los materiales adecuados para la pieza de trabajo. | Los materiales con la dureza y estabilidad adecuadas mejoran la uniformidad del mecanizado. | Grietas, deformación, astillamiento de bordes, tensión residual |
| Controlar las vibraciones de corte | Reduzca el voladizo de la herramienta y mejore la rigidez de la máquina para eliminar las vibraciones. | Marcas de vibración, acabado superficial deficiente, desgaste prematuro de la herramienta |
| Inspeccione las piezas durante el mecanizado. | La inspección durante el proceso permite identificar desviaciones antes de que continúe la producción. | Inexactitudes dimensionales, defectos en los agujeros, problemas de tolerancia |
| Realizar mantenimiento preventivo de la máquina | El mantenimiento regular garantiza que los componentes de la máquina funcionen con el máximo rendimiento. | Errores de posicionamiento, vibraciones, calidad de mecanizado inconsistente |
| Utilice equipos de medición de precisión. | Una inspección precisa verifica las dimensiones y garantiza el cumplimiento de las especificaciones. | Piezas fuera de tolerancia, problemas de montaje, fallos de calidad. |
Resumen
Incluso con el mecanizado CNC, pueden aparecer defectos si no se mantienen controles estrictos. Rebabas, acabados superficiales débiles o irregulares, errores de tamaño, vibraciones, marcas de herramientas y deformaciones pueden reducir la calidad y aumentar los costos de producción.
Identifique las causas fundamentales de estos defectos. Luego, aplique medidas preventivas eficaces. Utilice la configuración de corte adecuada. Elija las herramientas apropiadas. Mantenga la máquina en buen estado. Realice controles rigurosos durante la inspección de calidad. Siguiendo estos pasos, los fabricantes pueden producir piezas mecanizadas por CNC que cumplan con los estándares esperados. Se reduce el desperdicio. Disminuye el retrabajo. Mejora la productividad.
La prevención de defectos debe realizarse cuanto antes, no después de que aparezcan. Esto contribuye a que los productos sean fiables y, además, ayuda a las empresas a mantenerse competitivas en la industria manufacturera moderna.