Estampado progresivo frente a embutición profunda para la producción de piezas estampadas
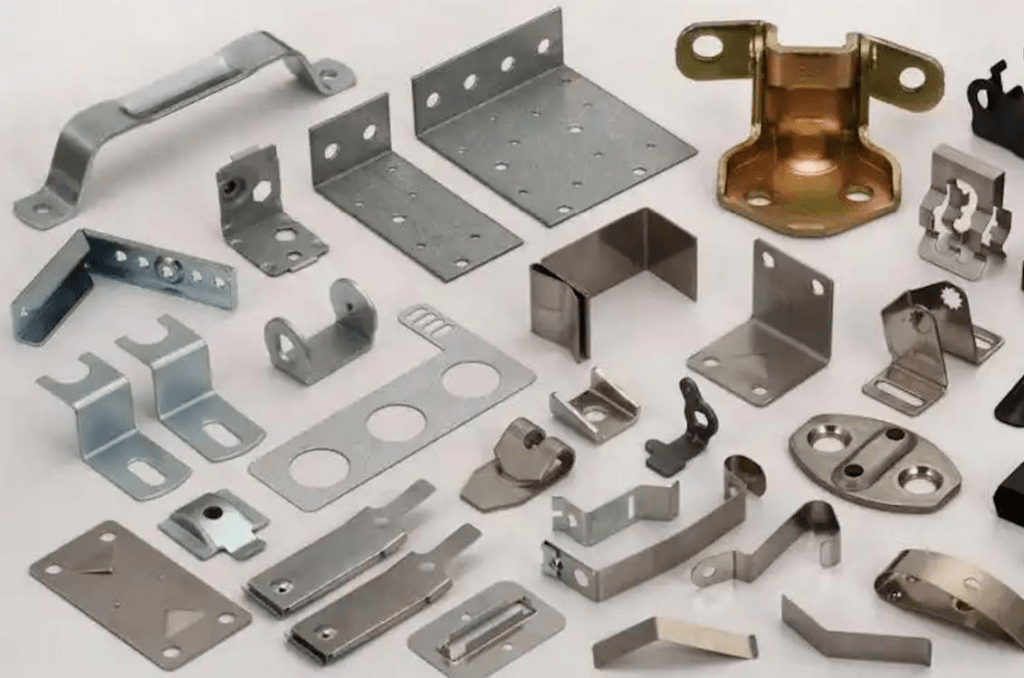
En el sector manufacturero, el estampado de metales se emplea en la producción de componentes de alta precisión para las industrias automotriz, electrónica, de electrodomésticos y de equipos industriales. Entre las diversas formas de estampado disponibles, el estampado con matriz progresiva y el embutido profundo son dos métodos comunes para la producción de componentes metálicos estampados complejos. Cada técnica posee sus propias características y particularidades, y se adapta mejor a sus aplicaciones específicas. Conocer las características de estos dos procesos permite a los fabricantes seleccionar el método de producción más eficaz y rentable para cada pieza metálica estampada.
Índice
Comprensión del estampado con troqueles progresivos
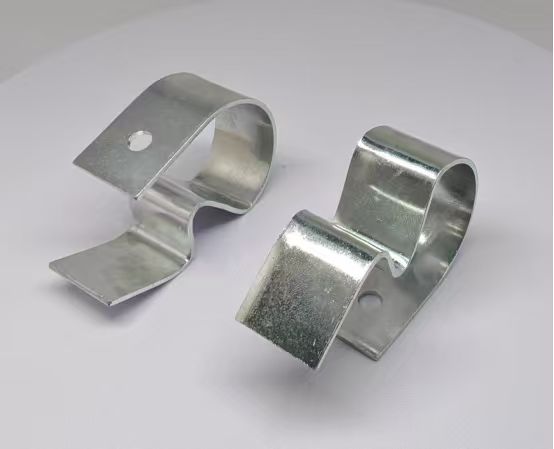
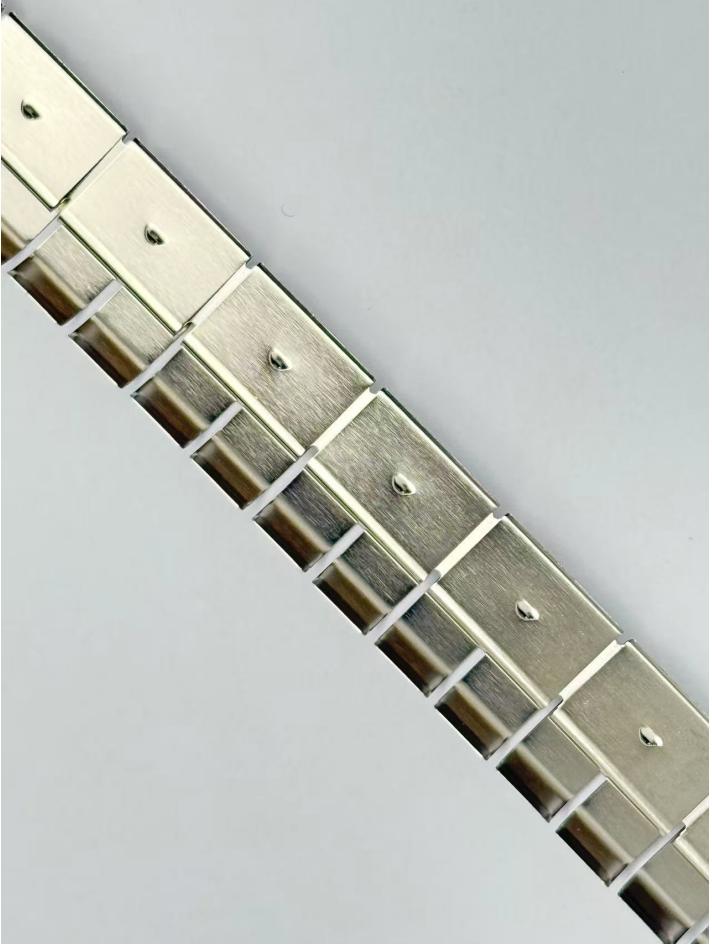
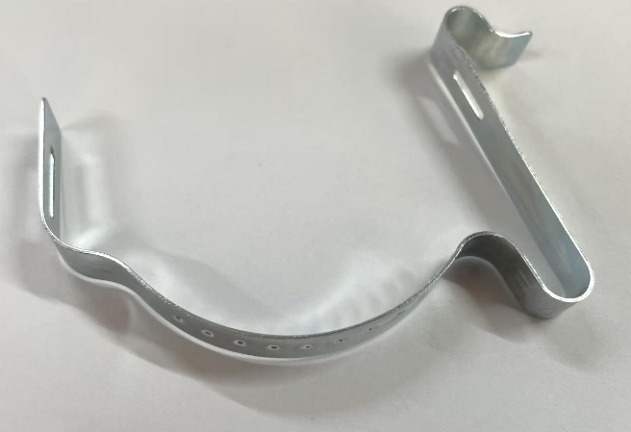
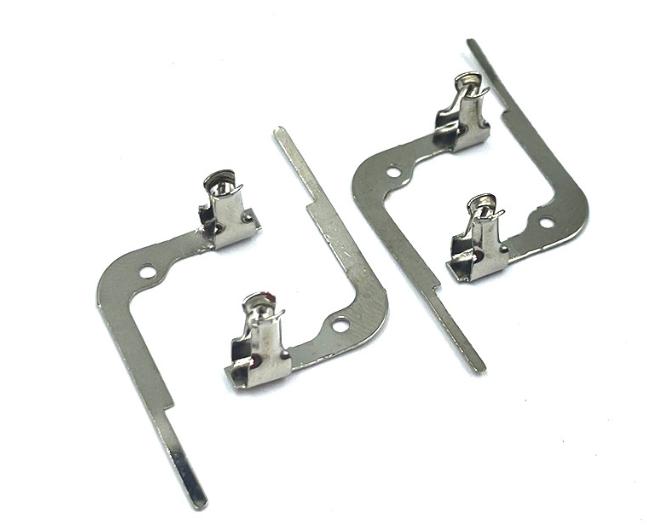
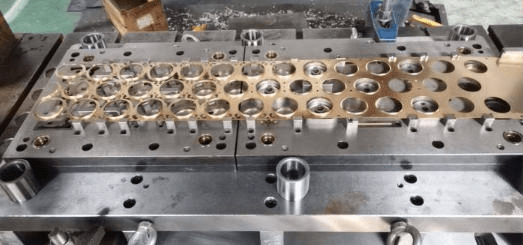
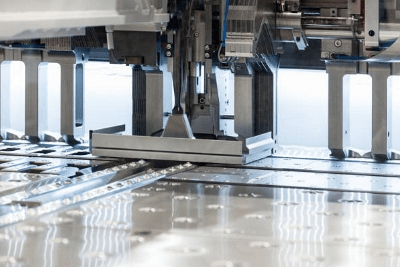
El estampado progresivo es un proceso ampliamente reconocido en la fabricación de piezas estampadas en grandes volúmenes. En este método, una tira continua de chapa metálica se empuja a través de una serie de estaciones dentro de un mismo juego de troqueles en una prensa de estampado. Cada estación de dicha línea realiza una operación específica, como punzonado, corte, doblado o conformado, haciendo avanzar la tira con cada carrera de la prensa. Al llegar a la última estación, la pieza completa se ha separado de la tira de material.
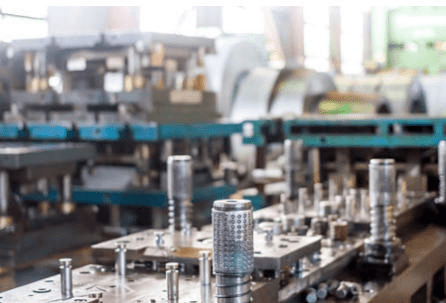
Mediante la integración precisa de varias operaciones en un solo troquel, el estampado progresivo ofrece a los fabricantes un método eficiente y consistente para producir componentes metálicos complejos. Este proceso se aplica ampliamente en la fabricación de automóviles, productos electrónicos, electrodomésticos y equipos industriales.
Ventajas
- Alto Producción EdeficienciaLa producción continua es la principal ventaja del estampado con troquel progresivo, ya que la tira de metal se desplaza automáticamente por cada estación con cada golpe de la prensa. Esto permite fabricar un gran número de piezas, gracias a la enorme velocidad del proceso y su idoneidad para la producción en masa.
- Excelente consistencia dimensionalUna vez que la matriz está correctamente diseñada y calibrada, las estaciones individuales realizan sus operaciones específicas con alta precisión. De este modo, el sistema operativo garantiza la producción de productos finales que cumplen con estrictos requisitos de tolerancias dimensionales y calidad a lo largo de todo el proceso de producción.
- Integración de múltiples operacionesVarias etapas de fabricación, como el punzonado, el doblado, el conformado y el recorte, pueden integrarse en un solo juego de troqueles. El mayor ahorro se consigue probablemente en el procesamiento secundario y en la reducción del tiempo de producción.
- Menores requisitos laboralesUn sistema que funcione en gran medida mediante automatización implicará una reducción de la mano de obra necesaria para trabajos rutinarios durante la producción; esto también disminuirá el coste laboral y mejorará la productividad.
- Eficiente Utilización de materialEn el estampado con troquel progresivo, la tira continua de metal que se utiliza en el troquel se puede disponer de manera que se minimice el desperdicio. Si la tira de material se coloca de forma eficiente, se puede lograr un mejor aprovechamiento de la materia prima en gran medida.
Limitaciones
- Alto costo inicial de herramientasEl diseño y la fabricación de matrices progresivas requieren una inversión considerable, ya que su complejidad y tolerancia son mayores que las de las herramientas sencillas, habituales en la mayoría de los procesos de producción de alta complejidad. Por lo tanto, para volúmenes de producción muy pequeños, en algunos casos dicha inversión podría no estar justificada económicamente.
- No es adecuado para formas profundas o complejas.En general, el estampado con troquel progresivo se limita a áreas donde las piezas son de tamaño moderado, relativamente planas y requieren una deformación mínima. Para aquellas piezas que requieren un conformado con deformación muy profunda o extensa, se utilizan otros métodos, como el embutido profundo.
- Diseño y desarrollo de matrices complejasEl diseño de matrices progresivas requiere una cuidadosa selección de las operaciones para cada estación, teniendo en cuenta el margen de las demás operaciones. El diseño de este tipo de herramientas exige mucho tiempo y experiencia en ingeniería.
- Dificultad en los cambios de diseñoResulta bastante engorroso y se pierde una buena parte de los cambios de todo a parte cuando los productos están en orden, en lugar de durante o junto al troquel progresivo. Los cambios suelen ser más factibles en una operación posterior a su inserción; se espera que pocos se realicen directamente en las herramientas o deberían considerarse. Dichos cambios pueden incluir la reelaboración de las herramientas o el diseño de un troquel completamente nuevo.
- Requisitos de espesor y tamaño del materialEl espesor del material comercializado suele ser de chapa metálica de grosor medio a medio. En el caso de piezas muy gruesas o de gran tamaño, se requieren procedimientos alternativos de conformado.
Comprender el dibujo profundog
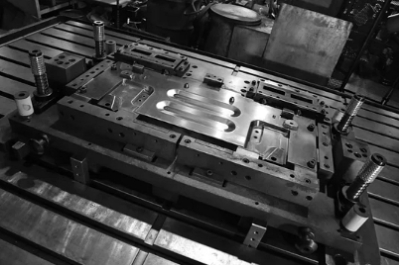
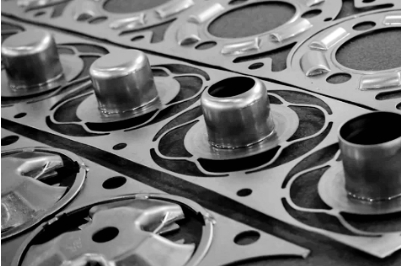
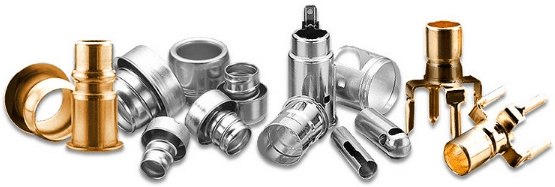
El embutido profundo es una técnica de conformado de metales que se utiliza para convertir láminas de metal planas en figuras huecas o con forma de dinosaurio. En este proceso, una lámina de metal se coloca sobre la cavidad de una matriz y se presiona con un punzón. El metal fluye hacia la matriz bajo la acción de un sujetador de la pieza, donde se forma la forma final. Algunos productos notables fabricados mediante este proceso son tazas, cilindros o estructuras con forma de caja.
Se denomina embutición profunda cuando la profundidad de la pieza embutida supera su diámetro. Este proceso se utiliza principalmente para fabricar piezas que requieren una estructura hueca sin costuras y una considerable integridad mecánica. Algunos ejemplos de aplicaciones prácticas incluyen depósitos de combustible para vehículos, fregaderos, latas de bebidas, carcasas metálicas y todo tipo de contenedores industriales. La embutición profunda resulta especialmente beneficiosa para materiales dúctiles de alta resistencia al impacto, como el acero inoxidable, el aluminio, el latón y el acero con bajo contenido de carbono.
Ventajas
- Capacidad para producir formas huecas complejasLa complejidad de los objetos moldeados mediante embutición profunda permite obtener formas cilíndricas, cuadradas e irregulares, con múltiples caras que habrían sido imposibles o costosas de fabricar con otras tecnologías de estampado. Por ello, la embutición profunda resulta muy ventajosa para la producción de contenedores y estructuras de soporte.
- Alta ResistenciaLos productos estampados mediante embutición profunda evitan las uniones soldadas o los puntos débiles para mejorar su rendimiento mecánico. En muchas aplicaciones, las piezas embutidas sin costuras ofrecen una construcción más robusta en comparación con los conjuntos unidos.
- Uso eficiente de materialesEl embutido profundo es generalmente una forma de conformado de metales que genera pocos residuos, ya que, bajo presión, el metal fluye y se estira hacia las esquinas de la matriz.
- Acabado superficial lisoEl proceso de conformado controlado ayuda a obtener superficies lisas y un espesor de pared uniforme, adecuados tanto para requisitos puramente decorativos como para necesidades funcionales mejoradas.
- Ideal para la producción en masa.El embutido profundo, diseñado y optimizado para la fabricación de herramientas, puede contribuir a crear un entorno de producción de alto volumen, posiblemente manteniendo al mismo tiempo una calidad de producto constante.
Limitaciones
- Requisito materialUn material con un temperamento favorable para el embutido profundo presenta una ductilidad óptima, permitiendo que los metales se estiren sin romperse ni formar defectos. Los materiales con baja elongación pueden agrietarse durante el proceso.
- Formación de defectosUn proceso mal diseñado provoca defectos como arrugas, desgarros y espesores de pared irregulares. Es fundamental mantener un control adecuado del equilibrio de fuerzas, en términos de presión sobre el sujetador de la chapa y el punzón, mediante el correcto funcionamiento del sistema de lubricación.
- Es posible que se necesiten varias etapas de dibujo.dEn muchas ocasiones, un producto embutido de gran profundidad o con una figura geométrica compleja puede requerir más de una operación de embutición. Esto incrementa el tiempo de producción y las dimensiones de las herramientas.
- Herramienta de alta gamainsights y requisitos de configuraciónEl embutido profundo es un método prudente para crear grandes cantidades de productos de forma económica, pero sigue siendo exclusivo debido a la necesidad de un diseño e ingeniería avanzados para la fabricación de matrices y punzones.
- Limitaciones en la complejidad de la formaSin embargo, algunas geometrías y características que son muy difíciles de producir mediante embutición profunda deben ser así; algunas operaciones secundarias pueden incluir recorte, perforación o rebordeado.
Diferencias clave entre el estampado progresivo y el embutido profundo
| Aspecto | Estampado de troquel progresivo | Dibujos profundos |
| Principio de proceso | Una tira metálica continua pasa a través de múltiples estaciones de troquelado, donde se realizan diferentes operaciones de forma secuencial en un mismo ciclo de prensado. | Una lámina de metal plana se presiona dentro de la cavidad de una matriz mediante un punzón para formar una pieza hueca o profunda. |
| Geometría de la pieza | Ideal para piezas planas o con formas moderadas que presenten dobleces, agujeros y cortes. | Diseñado para componentes profundos, huecos o en forma de copa con una profundidad considerable. |
| Flujo de materiales | El material se desplaza progresivamente a través de las estaciones de troquelado en forma de tira. | El material se estira y se introduce en la cavidad de la matriz para formar la profundidad deseada. |
| Velocidad de producción | Muy alta; durante los ciclos continuos de estampado se realizan múltiples operaciones simultáneamente. | De moderada a alta; puede requerir varias etapas de dibujo para las partes más profundas. |
| Estructura de herramientas | Utiliza un troquel progresivo complejo de múltiples estaciones con operaciones integradas. | Utiliza un punzón, una matriz y un soporte de la pieza en bruto diseñados específicamente para operaciones de embutición. |
| Costo inicial de herramientas | Generalmente es elevado debido al diseño complejo del chip y a las múltiples estaciones de trabajo. | De moderado a alto, dependiendo de la profundidad de la pieza y del número de etapas de dibujo. |
| Utilización de material | Una disposición eficiente de las tiras puede reducir los residuos, pero se generan algunos desechos durante las operaciones de perforación. | Generalmente es eficiente porque la pieza metálica en bruto se forma en lugar de cortarse en exceso. |
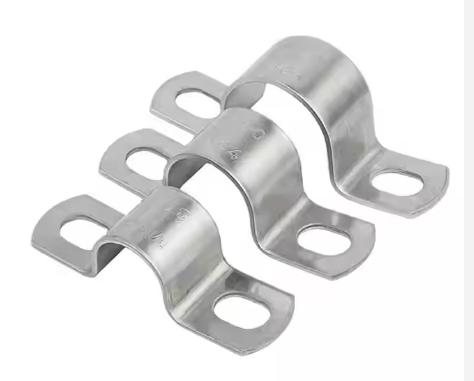
| Aplicaciones principales | Conectores electrónicos, soportes, clips, pequeños componentes para automóviles. | Latas de bebidas, fregaderos de cocina, depósitos de combustible para automóviles, carcasas metálicas. |
| Fuerza de la pieza | La resistencia depende de las operaciones de conformado y doblado; las piezas pueden requerir refuerzo adicional. | A menudo produce piezas sin costuras con una gran integridad estructural. |
| Idoneidad para la producción en masa | Extremadamente adecuado para la producción en grandes volúmenes de piezas estampadas pequeñas y medianas. | Adecuada para la producción a gran escala de componentes huecos una vez optimizadas las herramientas. |
Factores clave a considerar para elegir entre el estampado progresivo y el embutido profundo para la producción de piezas estampadas.
Elegir el método adecuado para el conformado de metales, ya sea estampado progresivo o embutición profunda, es una decisión crucial en la producción de piezas estampadas personalizadas de alta calidad . Es necesario evaluar cuidadosamente múltiples aspectos técnicos y económicos para seleccionar un proceso que logre un buen equilibrio entre eficiencia, calidad y costo.
1. Geometría parcial y diseño estructural
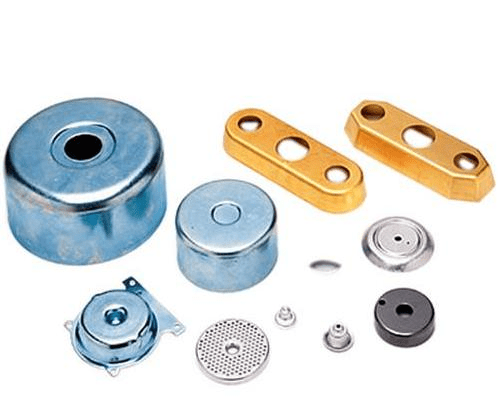
Uno de los aspectos más importantes a considerar al comparar el estampado progresivo y el embutido profundo son las características geométricas de la pieza. El estampado progresivo se utiliza generalmente para producir componentes metálicos planos que requieren dobleces, agujeros y pequeñas características de conformado. Con frecuencia, estos componentes se producen de forma continua introduciendo una tira de chapa en la matriz y modificándola paso a paso.
Por el contrario, el embutido profundo es más apropiado para piezas que requieren gran profundidad o que son huecas. Este método resulta muy útil para la fabricación de diversos componentes con forma de copa, cilíndrica o cuadrada a partir de láminas metálicas planas. Cuando la profundidad del componente es mayor que su diámetro, el embutido profundo suele ser el método preferido.
2. Volumen de producción y eficiencia de fabricación
El volumen de producción influye significativamente en la elección del proceso de estampado. El estampado mecánico con troquel progresivo es un proceso muy eficiente para grandes series de producción, ya que integra múltiples operaciones en un único proceso automatizado, reduciendo así la intervención manual. Una vez instalado y ajustado el troquel, se puede alcanzar una tasa de producción continua muy alta.
Si bien el estampado profundo permite la producción en masa, este proceso puede incluir varias etapas de conformado según la profundidad y la complejidad de la pieza. Aunque puede resultar eficiente para grandes volúmenes, la velocidad de producción suele ser menor que la de productos planos sencillos con flejado progresivo.
3. Complejidad de las herramientas e inversión inicial
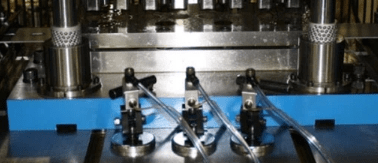
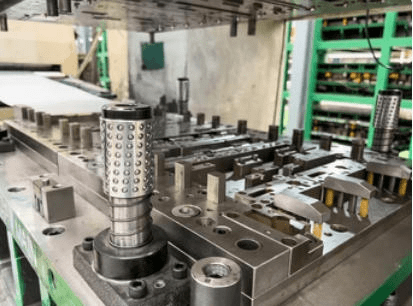
Por otro lado, aquí hay una diferencia importante. El sistema de estampado con troqueles progresivos incluye un complejo conjunto de troqueles de múltiples estaciones que realiza numerosas operaciones en secuencia (en este caso, 10 estaciones). El compromiso de ingeniería y utillaje necesario para diseñar y fabricar estos troqueles es considerablemente alto.
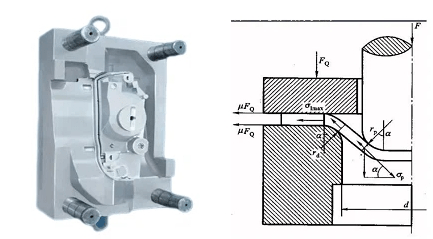
Un troquel de embutición profunda incluye un punzón, una zona de material y un sujetador de chapa. Su diseño debe estar configurado para controlar el flujo y prevenir defectos; los sistemas de embutición profunda son, por naturaleza, mucho menos complejos que los troqueles progresivos. Sin embargo, en casos donde la profundidad de embutición es excesiva o las piezas presentan diversas formas, se requieren varias etapas de embutición, lo que incrementa las necesidades de utillaje y los costos de producción.
4. Propiedades del material y conformabilidad
Las propiedades del material influyen notablemente en la elección de los módulos de fabricación. En el caso del acero, el estampado progresivo funciona bien, ya que la mayoría de las operaciones consisten en cortar, doblar o conformar superficialmente. Sin embargo, los troqueles de embutición profunda requieren materiales con alta ductilidad y capacidad de conformarse rápidamente sin romperse ni agrietarse. Entre los metales que se utilizan con frecuencia en este proceso se incluyen el acero con bajo contenido de carbono, el aluminio, el latón y ciertos grados de acero inoxidable; su capacidad de deformación múltiple evita el agrietamiento o la rotura.
5. Requisitos de calidad y resistencia estructural
Otro factor crítico del atributo final son los requisitos funcionales. Esto sería que, en el diseño de un componente que comprende muchas características, como ranuras, pestañas y agujeros, excepcionalmente adecuado para piezas de alta precisión y tolerancia muy ajustada que se van a fabricar.
El embutido profundo se elige con frecuencia cuando se requiere una pieza con un acabado impecable y una alta resistencia mecánica. Las piezas embutidas son estructuras compactas, ya que se forman a partir de una sola pieza sin soldadura ni uniones, lo que les confiere una integridad estructural y durabilidad superiores a las de otras piezas.
6. Flexibilidad del proceso y modificaciones del diseño
Otro criterio de fabricación sería la flexibilidad del proceso. Un troquel progresivo se optimiza para la pieza que se produce, por lo que, durante su funcionamiento, la pieza se fabrica con gran precisión. Sin embargo, los cambios de diseño, además del coste, supondrían un importante inconveniente si se deseara actualizar una herramienta con múltiples estaciones.
Los procesos de embutición profunda ofrecen mayor flexibilidad para ciertas modificaciones, sobre todo cuando se requieren operaciones adicionales. En ese caso, es inevitable realizar algunos cambios de diseño que exigirán ajustes en los parámetros de utillaje o conformado.
Resumen
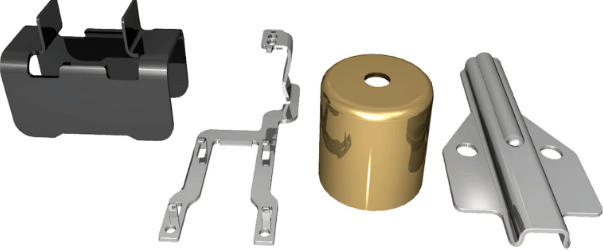
- Estampado progresivo es generalmente la solución preferida para producción de alta velocidad de componentes planos o de forma moderada con múltiples características.
- Dibujos profundos es más adecuado para producir componentes huecos o profundos que requieren construcción sin juntas y alta resistencia estructural.
Conclusión
A medida que la industria demanda piezas metálicas más ligeras, resistentes y complejas, tanto el estampado progresivo como el embutido profundo resultan muy beneficiosos. Comprender las ventajas y limitaciones de cada proceso permite elegir la opción más adecuada para las necesidades de producción de piezas estampadas.