¿Cuáles son las características y procesos del proceso de estampación?
¿Qué es el proceso de estampación?
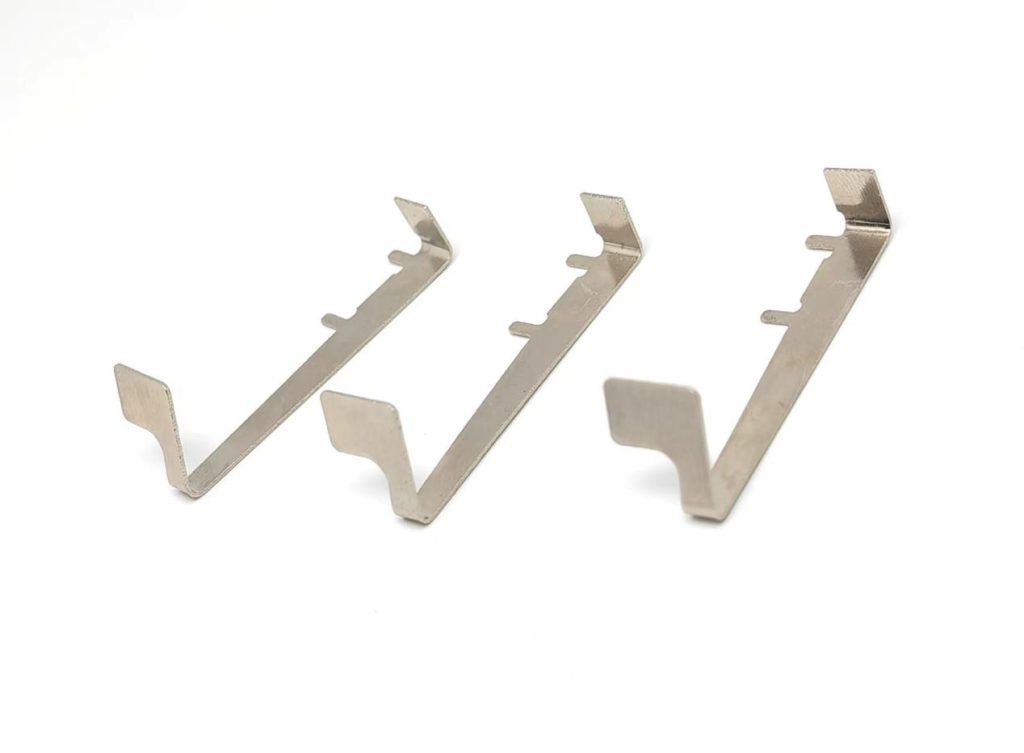
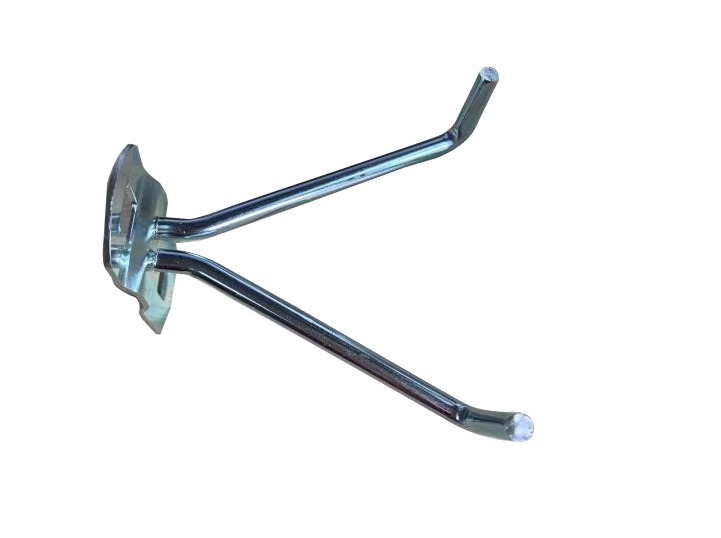
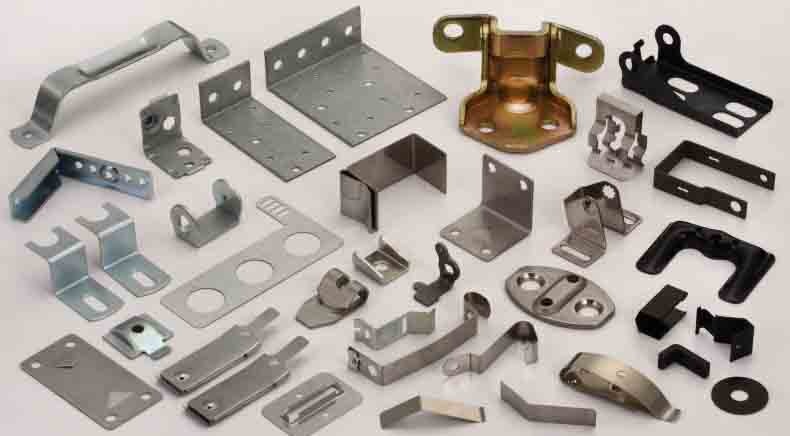
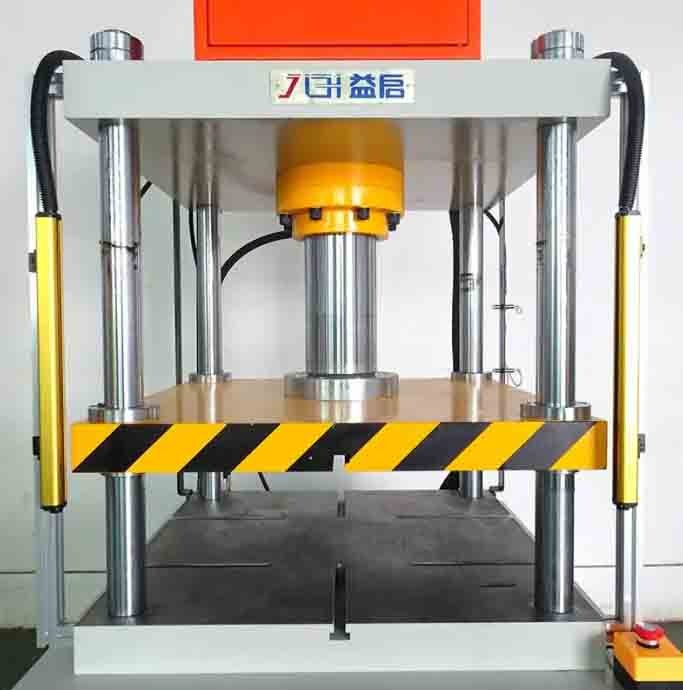
El proceso de estampado es un método de procesamiento de metales que se basa en la deformación plástica del metal. Para ello, se utiliza un molde y un equipo de estampado que ejercen presión sobre la lámina de material, provocando su deformación plástica o separación, con el fin de obtener piezas con una forma, tamaño y prestaciones determinadas (piezas estampadas).
El proceso de estampado desempeña un papel fundamental en la fabricación de carrocerías de automóviles, especialmente en las piezas de gran tamaño. Debido a sus formas complejas, grandes dimensiones estructurales, superficies curvas y altos requisitos de calidad superficial, se utilizan métodos de estampado para la fabricación de estas piezas. La cabina de los camiones, las piezas de chapa frontal, los paneles de carga, diversas partes de la carrocería de los automóviles y los distintos bastidores de los autobuses se fabrican casi en su totalidad mediante estampado.

¿Cuáles son las características del proceso de estampación?
La estampación es un método de procesamiento con alta eficiencia de producción y bajo consumo de material. El proceso de estampado es adecuado para la producción de grandes cantidades de piezas, es fácil de mecanizar y automatizar y tiene una mayor eficiencia de producción. Al mismo tiempo, la producción de estampado no solo puede esforzarse por lograr menos desperdicio y ninguna producción de desperdicio, sino que también puede hacer un uso completo de los materiales de repuesto incluso si hay esquinas en algunos casos.
- El proceso de operación es conveniente y no requiere que el operador tenga un mayor nivel de habilidades.
- Las piezas estampadas generalmente no necesitan realizar ningún procesamiento mecánico y tienen una mayor precisión dimensional.
- Las piezas de estampado tienen buena intercambiabilidad. La estabilidad del procesamiento de estampado es mejor, el mismo lote de piezas de estampado. Se puede utilizar indistintamente sin afectar el ensamblaje ni el rendimiento del producto.
- Debido a que las piezas de estampado están hechas de material en láminas, su calidad de superficie es mejor, lo que proporciona condiciones convenientes para los procesos de tratamiento de superficie posteriores (como galvanoplastia y pintura en aerosol).
- El procesamiento de estampación puede obtener piezas de alta resistencia, alta rigidez y peso ligero.
- El coste de producción en masa de piezas estampadas con matriz es bajo.
- El estampado puede producir piezas con formas complejas que son difíciles de procesar mediante otros métodos de procesamiento de metales.

¿Cuáles son los principales procesos del proceso de estampación?
En la producción real, el estampado es a menudo una serie de procesos integrados en una pieza de trabajo. Los principales procesos de estampación son el troquelado, el doblado, el cizallamiento, el estirado, el abombado, el hilado y el rectificado.
Troquelado: Es un proceso básico de estampado que utiliza una matriz para separar los materiales. Se pueden fabricar directamente piezas planas o preparar piezas en bruto para otros procesos de estampado como doblado, embutición profunda y conformado. de todo el proceso de estampado.
Doblado: Método de conformado plástico para doblar chapas metálicas, accesorios de tubería y perfiles hasta obtener un ángulo, curvatura y forma determinados. El doblado es uno de los principales procesos ampliamente utilizados en la producción de piezas estampadas. El doblado de materiales metálicos es esencialmente un proceso de deformación elastoplástica. Tras la descarga, la pieza experimenta una deformación elástica de recuperación en la dirección indicada, conocida como efecto resorte. Este efecto influye en la precisión de la pieza, siendo un aspecto clave a considerar en el proceso de doblado.
Embutición profunda: La embutición profunda, también conocida como calandrado, consiste en el uso de una matriz para convertir una pieza plana en una pieza hueca mediante un proceso de estampado. Mediante este proceso se pueden fabricar piezas de paredes delgadas con formas cilíndricas, escalonadas, cónicas, esféricas, rectangulares y otras formas irregulares. Si se combina con otros procesos de estampado, también permite producir piezas con formas muy complejas.
Existen numerosos tipos de piezas de embutición profunda en la producción de estampación. Debido a las diferentes características de su forma geométrica, la posición de la zona de deformación, la propiedad de deformación, la distribución de la deformación y el estado de tensión y la ley de distribución de cada parte de la pieza tienen diferencias considerables, incluso esenciales. Por lo tanto, los parámetros del proceso y la secuencia de determinación del método y los principios y métodos de diseño de la matriz no son los mismos.
De acuerdo con las características de la mecánica de deformación, varias piezas de embutición profunda se pueden dividir en cuerpo giratorio de pared recta (piezas cilíndricas), cuerpo no giratorio de pared recta (cuerpo de caja), cuerpo giratorio de superficie curva (piezas de forma curva) y cuerpo no giratorio de superficie curva.
Conformado por estiramiento: Consiste en ejercer tensión sobre la chapa metálica mediante una matriz de tracción, lo que genera tensiones y deformaciones de tracción desiguales. Posteriormente, la chapa y la superficie de unión de la matriz se expanden gradualmente hasta unirse completamente a la superficie del modelo de tracción. El objeto de aplicación principal del estirado son las láminas de doble curvatura fabricadas con ciertos materiales plásticos, de gran superficie, con una curvatura moderada y uniforme, y que requieren alta calidad (forma precisa, línea de flujo uniforme y calidad estable).
La forma de tracción se debe a que el equipo de proceso y los equipos utilizados son relativamente simples, por lo que el costo es bajo, la flexibilidad es grande, pero la tasa de utilización del material y la productividad son bajas.
Conformado por hilado: Es un proceso de rotación de metales. Durante el mecanizado, la pieza en bruto gira activamente con la matriz de hilado o el cabezal de hilado gira activamente alrededor de la pieza en bruto y la matriz de hilado. El cabezal de hilado se desplaza con respecto a la matriz central y la pieza en bruto, lo que provoca una deformación local continua en la pieza en bruto y la obtención de las piezas rotativas huecas requeridas.
Moldeado: Consiste en el recorte secundario de la forma del producto mediante una herramienta abrasiva con la forma predefinida. Se refleja principalmente en el plano de presión, el pie de resorte, etc. Dado que parte del material es elástico, no se puede garantizar la calidad del moldeado, por lo que se requiere reprocesamiento.
Abombamiento: Es un método de procesamiento para obtener piezas mediante el uso de una matriz que estira la chapa metálica hasta adelgazarla y aumenta la superficie localizada. Se utiliza comúnmente para la expansión de piezas cilíndricas (o tubulares) y el conformado por estiramiento de piezas planas. El abombamiento se puede lograr mediante diferentes métodos, como el abombamiento con matriz rígida, el abombamiento con caucho y el abombamiento hidráulico.
El rebordeado es un método de procesamiento plástico que consiste en doblar el borde de una lámina delgada o el material en la zona estrecha del borde del orificio prefabricado, formando un borde vertical a lo largo de una curva o una línea recta. El rebordeado se utiliza principalmente para reforzar los bordes de las piezas, eliminar los bordes cortados y convertirlas en piezas de ensamblaje y conexión con otras piezas o piezas tridimensionales con formas específicas complejas y un espacio razonable, mejorando así la rigidez de las piezas. Por lo tanto, se utiliza ampliamente en los sectores automotriz, aeronáutico, aeroespacial, electrónico, de electrodomésticos y otros sectores industriales.
Contracción: Es un método de estampado para reducir el diámetro del extremo abierto de la pieza hueca estirada o del tubo sin brida. La variación del diámetro del extremo de la pieza antes y después de la contracción no debe ser excesiva, ya que de lo contrario el material se arrugará debido a la fuerte deformación por compresión. Por lo tanto, al pasar de un diámetro grande a uno pequeño en el cuello, a menudo es necesario realizar varias contracciones.

KENENG ofrece servicios de estampado , fabricación de moldes y producción en masa de piezas para sus clientes. Si desea fabricar piezas estampadas, póngase en contacto con KENENG.