Rugosité de surface en usinage CNC : Guide des paramètres Ra et Rz
En usinage CNC et en fabrication de précision, la rugosité de surface (état de surface) est un critère essentiel pour évaluer la qualité des pièces usinées. Qu'il s'agisse de composants aérospatiaux, de dispositifs médicaux ou de pièces de transmission automobile haute performance, un état de surface supérieur améliore non seulement l'esthétique, mais influe aussi directement sur la résistance à l'usure, l'étanchéité, la résistance à la fatigue et la précision d'ajustement.
Cet article présente les concepts fondamentaux, les paramètres courants, les procédés d'usinage typiques, les techniques de mesure et les meilleures pratiques pour la sélection et la spécification des exigences de qualité de surface des pièces usinées CNC de précision.
Table des Matières
Qu’est-ce que la rugosité de surface ?
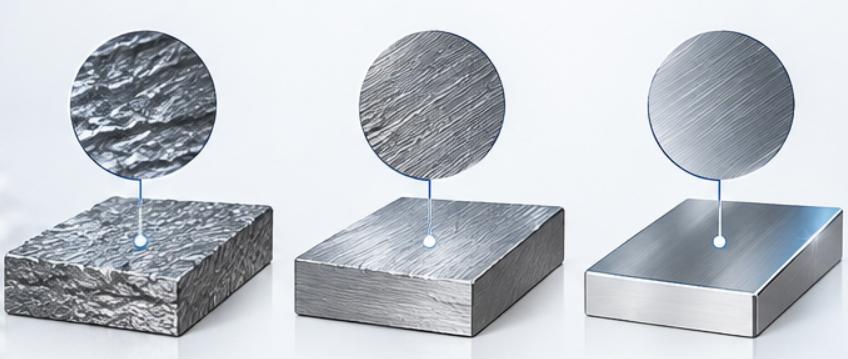
La rugosité de surface se définit comme l'ensemble des irrégularités micrométriques, telles que les petites variations de distance et les minuscules pics et creux, présentes à la surface usinée. En d'autres termes, une surface qui paraît lisse à l'œil nu présente des aspérités, plus ou moins importantes, lorsqu'on l'observe au microscope ou à l'aide d'un appareil de mesure de surface.
Il se produit une microtexture à la surface du matériau en raison du frottement, de l'écaillage, des vibrations et du chauffage lors des opérations de tournage CNC, de fraisage CNC et de perçage CNC.
Paramètres principaux démystifiés : Ra vs. Rz
Lorsqu'on spécifie la rugosité de surface sur des dessins techniques, Ra et Rz sont les deux paramètres les plus couramment utilisés. Ils rendent compte de la microgéométrie de la surface respectivement du point de vue de la « moyenne globale » et des « pics et creux extrêmes ».
1. Ra (Rugosité moyenne – Écart moyen arithmétique du profil)
Définition : La moyenne arithmétique des valeurs absolues des écarts du profil par rapport à la ligne moyenne sur la longueur d’échantillonnage. En bref, elle représente la hauteur moyenne globale des irrégularités de surface.
Principales caractéristiques:
Haute stabilité : Étant donné qu'il s'agit du paramètre de rugosité le plus couramment adopté au monde, sa procédure de moyennage garantit que les pics soudains ou les bavures extrêmes n'affecteront pas significativement la valeur du Ra.
Applications : Convient aux surfaces d'accouplement mécaniques générales, aux pièces structurelles et esthétiques, et à l'évaluation globale de la qualité de l'usinage général.
Unités courantes : micromètres (μm) ou micropouces (μin/μpouces).
2. Rz (Hauteur maximale du profil)
Définition : La distance verticale entre le pic le plus haut et le creux le plus bas dans la longueur d'échantillonnage.
Principales caractéristiques:
Haute sensibilité : Rz détecte avec précision les défauts de surface extrêmes occasionnels tels que les marques d'outils, les soufflures, les déchirures ou les bavures pointues.
Applications : Fréquemment utilisé dans des scénarios critiques et de haute précision nécessitant une étanchéité pneumatique/hydraulique stricte, une résistance élevée à la fatigue ou la rétention du film d'huile de lubrification (par exemple, les corps de vannes haute pression, les blocs-cylindres de moteurs).
Règle empirique de conversion : En ingénierie pratique, pour les surfaces de coupe ou de rectification conventionnelles, la valeur Rz est généralement environ 4 à 7 fois supérieure à celle de Ra (en fonction du processus d'usinage et de l'état de l'outil).
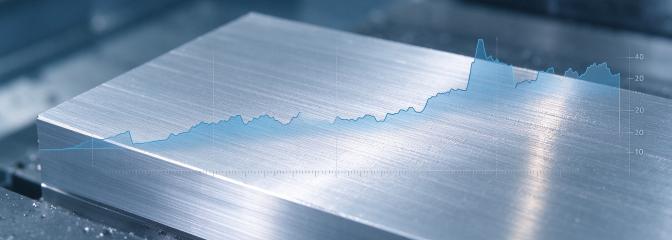
Tableau de rugosité de surface CNC
Différents types d'opérations d'usinage CNC et de post-traitement permettent d'obtenir différentes valeurs de rugosité de surface. Le tableau suivant présente les valeurs Ra standard et des exemples de leurs applications typiques, de l'ébauche au polissage miroir de très haute précision :
| Processus | Ra typique (μm) | Ra typique (μin) | Caractéristiques de surface et applications typiques |
| Ébauchage / Découpe à la flamme | 12.5 – 50.0 | 500 – 2000 | Marques de déchirure rugueuses et visibles et résidus d'outils ; convient aux surfaces non assemblées, aux grandes ébauches structurelles brutes et à l'enlèvement rapide de matière sur les zones non critiques. |
| Ébauche par fraisage / tournage | 6.3 – 12.5 | 250 – 500 | Marques d'outils et lignes d'avance visibles ; convient aux surfaces non assemblées de pièces structurelles générales, de bases et de connecteurs de châssis internes. |
| Usinage semi-fini | 3.2 – 6.3 | 125 – 250 | Légères marques d'outils visibles, légèrement rugueux au toucher ; convient aux structures mécaniques générales, aux faces de dégagement de boulons standard et aux faces d'accouplement non critiques. |
| Finition standard CNC | 1.6 – 3.2 | 63 – 125 | Finition usinée CNC standard, conforme aux normes industrielles ; léger amortissement tactile, largement utilisée pour les surfaces d'accouplement mécaniques générales, les boîtiers et les supports. |
| Usinage CNC de précision | 0.8 – 1.6 | 32 – 63 | Toucher lisse, marques d'outils à peine visibles à l'œil nu ; convient aux ajustements de roulements, aux rails de guidage coulissants et aux surfaces de contact d'étanchéité dynamiques. |
| Rectification de précision / Rodage | 0.2 – 0.8 | 8 – 32 | Extrêmement plat avec un léger brillant ; convient aux engrenages à forte charge, aux arbres de précision, aux tiroirs hydrauliques et aux paliers rotatifs à forte sollicitation. |
| Polissage miroir / Finition | ≤ 0.1 | ≤ 4 | Permet d'obtenir une finition miroir ou optiquement transparente (sans texture visible) ; convient aux cavités de moules d'injection, aux lentilles optiques, aux pièces cosmétiques haut de gamme et aux implants médicaux. |
Facteurs clés influençant la rugosité de surface des machines CNC
L'état de surface d'une pièce usinée par commande numérique est déterminé par la machine-outil, les outils de coupe, les paramètres et le matériau. En pratique, les quatre principaux facteurs influençant les variations de rugosité sont :
Réglages des paramètres de coupe
Le paramétrage est le meilleur moyen de contrôler l'état de surface. Plus la vitesse d'avance est élevée, plus la micro-dentelure laissée par l'outil de coupe est profonde ; par conséquent, plus la vitesse d'avance est faible, meilleur est l'état de surface, car des avances micrométriques sont utilisées pour les finitions de haute précision. En revanche, augmenter la vitesse de broche réduit l'erreur de finition.
Géométrie et état d'usure de l'outil
La géométrie de l'outil et l'état de son tranchant sont déterminants pour la qualité de surface. Augmenter judicieusement le rayon de courbure de l'outil permet d'atténuer les marques d'usinage résiduelles. Cependant, l'usure de l'outil émousse le tranchant, transformant l'usinage de précision en un processus de compression et d'arrachement forcé, ce qui entraîne une forte dégradation de la qualité de surface.
Rigidité des machines-outils et des dispositifs de fixation
La rigidité de l'ensemble du système de traitement influe sur la stabilité de la coupe. Un porte-à-faux excessif de l'outil, un serrage insuffisant ou un manque de rigidité de la machine peuvent facilement provoquer des vibrations parasites, qui se manifestent par des marques ondulées sur la surface de la pièce.
Caractéristiques du matériau de la pièce
Les propriétés physiques des matériaux déterminent les mécanismes de formation des copeaux. Les alliages d'aluminium à usinage facile (comme l'AL6061/7075) et le laiton produisent des copeaux courts et cassants, ce qui facilite leur usinage et permet d'obtenir des pièces polies. En revanche, des métaux comme le titane pur, l'acier inoxydable ou le cuivre sans oxygène sont mous mais ont tendance à être collants ou de mauvais conducteurs thermiques, ce qui favorise leur adhérence aux outils.
Comment mesurer la rugosité de surface après usinage CNC ?
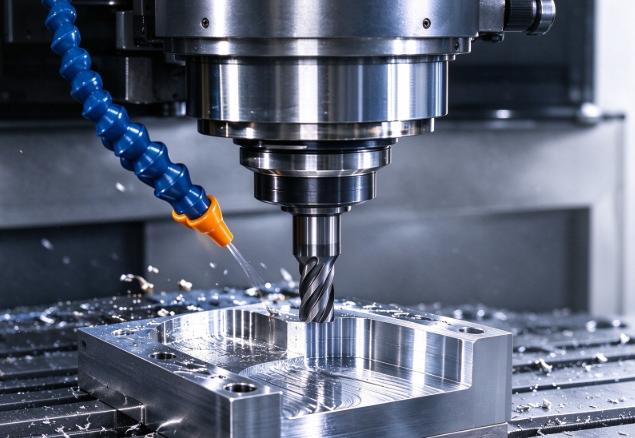
La mesure précise de la rugosité de surface est un aspect fondamental du contrôle qualité (CQ) et du contrôle qualité final (CQF). En usinage CNC, les méthodes de mesure se répartissent principalement en trois catégories : le profilage par stylet à contact, le balayage optique sans contact et les méthodes de comparaison visuelles/tactiles.
1. Profilomètres à stylet de contact — Le choix industriel principal
Les profilomètres à contact sont les outils d'inspection quantitative les plus utilisés dans les laboratoires de contrôle qualité et les ateliers d'usinage.
Principe de fonctionnement : Équipé d’une pointe en diamant extrêmement fine (rayon de courbure généralement de 2 ou 5 µm), l’appareil fonctionne grâce à un mécanisme d’entraînement qui fait glisser la pointe sur la surface à vitesse constante. Lorsque la pointe se déplace verticalement le long des micro-irrégularités de la surface, un transducteur convertit ce mouvement mécanique en signaux électriques. Ces signaux sont ensuite analysés par le logiciel du système pour déterminer les valeurs de Ra, Rz et Rt.
Applications : Utilisée régulièrement pour la grande majorité des pièces tournées, fraisées et rectifiées en surface.
Protocoles de mesure clés (pour éviter les erreurs) :
Sélection de la longueur de coupure ( λc ) : Doit être effectuée en tenant compte de la valeur de rugosité attendue (les valeurs généralement acceptées pour les coupures sont de 0.8 mm ou 2.5 mm) ; sinon, la valeur de Ra pourrait être incorrecte.
Sens de mesure : Le stylet doit se déplacer perpendiculairement au sens d’usinage (rainures). Par exemple, pour des pièces tournées, le mouvement doit être axial et non circonférentiel.
2. Profilomètres optiques sans contact — Contrôles ultra-précis et non destructifs
Pour les matériaux tendres ou les pièces ultra-précises, la métrologie sans contact élimine le risque de rayer la surface de la pièce en raison de l'interaction entre le stylet et la pièce.
Types de technologies :
Interférométrie en lumière blanche (WLI) : Il s'agit d'une technologie qui repose sur le processus d'interférence des ondes lumineuses pour mesurer des différences infimes à haute résolution sur une surface avec une précision nanométrique, ce qui la rend idéale pour les composants ultra-précis.
Microscopie confocale laser : effectue des balayages point par point via laser pour reconstruire la topographie de surface 3D, mesurant non seulement Ra (rugosité linéaire) mais calculant également Sa (rugosité surfacique).
Applications : Pièces polies miroir, lentilles optiques, implants médicaux, matériaux extrêmement souples (par exemple, aluminium pur, caoutchouc/plastiques) et surfaces 3D complexes avec microstructures.
Avantages et inconvénients : Extrêmement rapide et non destructif, mais le coût de l’équipement est élevé et les surfaces très spéculaires ou transparentes nécessitent une préparation antireflet spéciale.
3. Normes de comparaison de la rugosité de surface — Audits rapides des ateliers
Principe de fonctionnement : Plaques métalliques calibrées standard ayant des valeurs Ra standard (telles que 0.8 μm, 1.6 μm, 3.2 μm), fabriquées par différentes opérations d'usinage (tournage, fraisage en bout, fraisage en surface, rectification).
Méthode opératoire : Gratter la surface de la pièce à usiner ainsi que la plaque standard à l’aide de l’ongle, tout en vérifiant simultanément la brillance et les marques d’outils grâce à un éclairage vif.
Applications : Inspection du premier article pendant l'usinage et dépannage en atelier.
Limites : Technique semi-quantitative ; fortement dépendante de l'expérience des opérateurs ; ne peut être utilisée comme preuve quantitative dans un rapport d'inspection CMM.
Conseils pratiques pour la mesure de la rugosité de surface des machines CNC
Nettoyer soigneusement la pièce à usiner
Avant d'effectuer la mesure, éliminez toute trace de liquide de refroidissement, de copeaux et d'huile de la pièce à l'aide de chiffons non pelucheux et d'alcool isopropylique (IPA). Même une infime contamination peut fausser considérablement les résultats.
Fixez la pièce et l'instrument.
Si des mesures par contact doivent être effectuées, il faut s'assurer que la pièce et la base de l'instrument sont solidement fixées afin d'éviter toute interférence extérieure.
Calculer des moyennes multipoints
La mesure doit être prise en au moins trois points différents de la pièce (avant, milieu, arrière). Ceci afin d'éviter que des défauts situés à un endroit précis n'influencent l'ensemble du processus d'évaluation.
Calibrer régulièrement l’équipement
La pointe du stylet s'use avec le temps. Le profileur doit toujours être calibré avant utilisation à l'aide de blocs de calibration de haute précision.
Comment améliorer et optimiser la rugosité de surface en usinage CNC ?
Pour améliorer l'état de surface ou réduire la rugosité Ra en usinage CNC, une approche combinant usinage en temps réel et post-usinage est nécessaire. L'optimisation des paramètres d'usinage et les procédures de post-usinage permettent de répondre aux exigences strictes dans les situations suivantes :
Optimisation du processus d'usinage
Mettre en œuvre une intervention précise au niveau des paramètres, des équipements et des systèmes pendant le processus de découpe afin d'éviter les défauts microscopiques de surface sur la pièce :
Optimisation des paramètres de coupe : Lors d’un usinage de précision, il est préférable de réduire l’avance afin de diminuer l’espacement entre les marques d’outil et ainsi réduire la hauteur des bavures. Parallèlement, augmenter la vitesse de broche tout en diminuant la profondeur de passe (Ap/Ae) permet d’éviter la formation de bavures.
Utilisation de plaquettes de finition à surface plane : Pour les opérations de tournage ou de surfaçage, utilisez des plaquettes à surface plane ou à géométrie spécifique. Ces plaquettes aplanissent les micro-ondulations créées par l’arête de coupe principale, ce qui permet d’augmenter les vitesses d’avance, d’améliorer l’efficacité de la production et d’obtenir une rugosité extrêmement faible.
Minimisation du porte-à-faux de l'outil : afin de répondre aux exigences de profondeur d'usinage tout en utilisant le porte-à-faux le plus court possible de l'outil par rapport au mandrin ou au porte-outil, la rigidité du système doit être élevée car une faible rigidité du système n'est pas propice à des surfaces à faible rugosité.
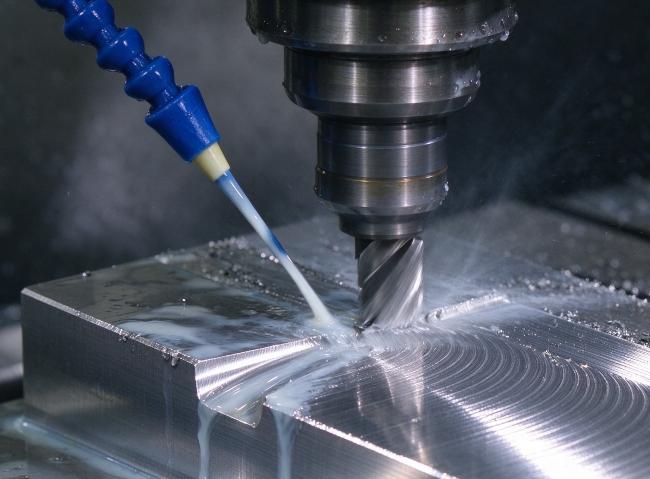
Refroidissement et évacuation haute pression : Il convient d’utiliser un système de refroidissement haute pression, un système de refroidissement interne ou un refroidissement dirigé par jets vers la zone de coupe. Ceci permettra de réduire la chaleur générée pendant la coupe et d’éviter ainsi les déformations thermiques.
Opérations de post-traitement de surface combinées
Lorsqu'il s'agit d'optiques ultra-précises, de dispositifs médicaux haut de gamme, de composants aérospatiaux ou de boîtiers cosmétiques où la découpe mécanique atteint ses limites physiques, il est indispensable de recourir à des opérations de post-traitement pour obtenir un niveau de finition de surface optimal :
Polissage mécanique/manuel et microbillage : Pour les métaux comme l’aluminium, le cuivre et l’acier inoxydable, le polissage manuel ou automatisé à l’aide de disques à polir, de papier de verre ou de pâtes à polir élimine complètement les micro-rayures. Le microbillage élimine les contraintes résiduelles et confère une texture mate uniforme et délicate.
Anodisation / Anodisation dure : principalement utilisée sur les pièces en alliage d’aluminium (6061, 7075). L’anodisation après usinage CNC, ou anodisation dure, est très utile pour améliorer la résistance à l’usure et à la corrosion, et confère un toucher et un aspect agréables grâce à l’action de scellement des micropores.
Électropolissage : Idéal pour les cavités internes complexes des pièces de précision en acier inoxydable et en alliages de titane. Ce procédé utilise le principe électrochimique et élimine sélectivement les aspérités les plus infimes des surfaces pour obtenir des surfaces extrêmement planes et réfléchissantes.
Comment choisir un fournisseur d'usinage CNC répondant aux exigences de finition de surface?
Cependant, dans le cas de la sous-traitance de pièces sur mesure, les acheteurs et les ingénieurs ont tendance à privilégier les tolérances dimensionnelles et à négliger l'évaluation de l'état de surface. Si le fabricant ne maîtrise pas le processus, les pièces livrées peuvent présenter des marques d'outillage trop profondes, une rugosité hors spécifications ou des défauts esthétiques.
Voici quelques éléments importants à prendre en compte lors du choix d'une entreprise d'usinage CNC :
1. Précision de la machine-outil et qualité de la broche
Évaluation des capacités d'usinage : Le type de machines et de broches utilisées par le fournisseur détermine ses capacités d'usinage. Un usinage optimal requiert des machines de haute précision, notamment des fraiseuses CNC à grande vitesse et à haute rigidité, ainsi que des tours CNC.
Maintenance des équipements : Entretien des machines-outils : Les machines-outils anciennes et mal entretenues provoquent du jeu et des vibrations qui ne peuvent jamais être éliminés sur la surface usinée.
2. Options complètes de fabrication et de post-traitement
Service complet : Les meilleurs fournisseurs possèdent non seulement la capacité de découper, mais aussi toutes les compétences nécessaires pour effectuer des opérations de post-traitement en interne ou en externe.
Domaine d'application : Il est essentiel de s'assurer que le fournisseur propose des solutions allant de l'ébauche à la finition, incluant le polissage, le microbillage, l'anodisation, la galvanoplastie, la passivation et le nickelage chimique. Privilégier un fournisseur unique permet d'éviter les rayures et les problèmes de responsabilité liés à la gestion de plusieurs fournisseurs.
3. Équipement d'inspection avancé
Évitez le contrôle visuel uniquement : assurez-vous que le fournisseur dispose d’instruments de mesure professionnels dans son service de contrôle qualité.
Liste de contrôle pour la vérification : Renseignez-vous sur la disponibilité d’un profileur à stylet de contact ou d’un profileur optique 3D à leur disposition et assurez-vous qu’ils peuvent fournir les valeurs Ra et Rz dans leur rapport d’inspection/MMT en tant que paramètres de contrôle de la qualité.
4. Assistance technique en matière de conception pour la fabrication (DFM)
Communication préalable : Un fournisseur fiable ne commencera pas l'usinage à l'aveuglette dès réception des fichiers CAO 3D ; il fournira plutôt une évaluation DFM approfondie.
Valeur ajoutée : Nos ingénieurs qualifiés repèrent proactivement les spécifications de rugosité de surface excessivement strictes sur les plans (comme la spécification inutile d’une rugosité Ra de 0.8 à l’intérieur de cavités). En ajustant les trajectoires d’outils ou en assouplissant les spécifications de surface non critiques tout en préservant la fonctionnalité, ils réduisent considérablement vos coûts d’approvisionnement.
Pourquoi choisir KENENG comme partenaire pour vos finitions de surface CNC ?
En usinage CNC sur mesure , la précision de la finition de surface repose sur une technologie de pointe et une maîtrise parfaite des procédés. KENENG Hardware dispose d'un atelier de 3 000 m² équipé de 16 machines CNC de dernière génération et employant plus de 60 techniciens experts, offrant ainsi des solutions complètes pour tous vos besoins en finition de surface.
Contrôle de la rugosité au niveau du micron et tolérances ultra-serrées
Capacités de rugosité : La rugosité de surface pouvant être obtenue lors de l'usinage comprend la rugosité standard (Ra 3.2 micromètres), la rugosité fine (Ra 0.8 micromètres) et la finition miroir (Ra 0.05 micromètres), en plus du polissage et du meulage.
Tolérances de précision : Grâce à l'utilisation de machines CNC à 3, 4 et 5 axes et de centres de tournage-fraisage, le niveau de tolérance qui peut être atteint est de ±0.0127 mm (±0.0005").
Plus de 50 matériaux transformés grâce à une expertise de découpe éprouvée
Expertise étendue dans l'usinage des alliages d'aluminium (6061/7075), de l'acier inoxydable (304/316), des alliages de cuivre, des alliages de titane et des plastiques techniques tels que le PEEK, le POM, le nylon et l'acrylique, garantissant des surfaces lisses et sans bavures.
Post-traitement de surface complet en une seule étape (finition)
Fournit des services de microbillage (mat), d'anodisation (type II/III), de nickelage/zingage chimique, de passivation, de revêtement en poudre et de polissage pour livrer des pièces finies prêtes à l'emploi sans les risques liés à la manipulation par plusieurs fournisseurs.
Évaluation DFM gratuite et garantie d'inspection CMM
Analyse de fabrication gratuite : Nos ingénieurs vous aident à optimiser vos exigences de rugosité de surface et le routage de vos processus avant l’usinage afin de réduire les coûts de fabrication.
Contrôle qualité rigoureux : Équipés de machines à mesurer tridimensionnelles et de profilomètres pour garantir que toutes les pièces livrées répondent aux exigences Ra/Rz du dessin.
Livraison flexible en petits volumes et rapide
Elle prend en charge la production de prototypes à l'unité et la production en petites séries avec une livraison ultra-rapide de 3 jours ouvrables, et offre une assistance en ligne 24h/24 et 7j/7 pour que votre projet reste sur la bonne voie.
Conclusion
L'obtention d'une rugosité de surface très faible nécessite généralement des vitesses d'avance plus courtes, une fréquence de changement d'outil plus élevée et des étapes de polissage supplémentaires, ce qui augmente considérablement le coût de fabrication. Par conséquent, une approche d'ingénierie idéale consiste à définir les tolérances de rugosité de surface nécessaires du point de vue fonctionnel des pièces.
Si vous recherchez une équipe professionnelle d'usinage CNC, n'hésitez pas à contacter KENENG!