Come ridurre gli scarti nella produzione di componenti stampati?
Gli scarti comportano numerosi costi nascosti nel processo di produzione dei pezzi stampati . Quando un pezzo viene scartato, di solito significa che più di una cosa è andata sprecata. Materiale perso. La pressa ha continuato a funzionare. Persone che ci hanno lavorato. Energia consumata.
Ridurre gli scarti non significa limitarsi a una rapida occhiata ai pezzi finiti. La strada migliore è gestire la qualità lungo l'intero processo di stampaggio. Si inizia con la scelta del materiale e la sagomatura dello stampo. Si continua poi a monitorare la qualità durante le fasi di stampaggio. Si introducono controlli intermedi e si conclude con un'ispezione finale. Una volta individuate le principali cause dei difetti e predisposte le misure preventive, i produttori possono migliorare la resa mantenendo al contempo una produzione stabile.
Sommario
Comprendere le principali cause degli scarti nella produzione di componenti stampati
Prima di apportare miglioramenti, i produttori dovrebbero individuare i motivi per cui l'implementazione di componenti stampati in metallo viene rifiutata.
| Causa di scarto | Problemi tipici | Impatto sulle parti stampate |
| Variazione della materia prima | Spessore, durezza o qualità della superficie non uniformi. | Crepe, deformazioni, variazioni dimensionali |
| Progettazione dello stampo scadente | Geometria di formatura o flusso del materiale non corretti | Rughe, crepe, formazione incompleta |
| Gioco dello stampo errato | Spazio libero troppo grande o troppo piccolo | Bave eccessive, bordi ruvidi, deformazione |
| Usura degli strumenti | Punzoni smussati, taglienti usurati, componenti danneggiati | Bave, errori dimensionali, parti non uniformi |
| Impostazioni di stampa errate | Colpo, velocità o forza di formatura impropri. | Deformazione, formatura incompleta, difetti dimensionali |
| Errori di alimentazione | Posizione della striscia o lunghezza di alimentazione errate | Fori disallineati, errori dimensionali, danni allo stampo |
| Scarsa lubrificazione | Lubrificante insufficiente o non uniforme | Graffi, attrito eccessivo, crepe |
| Problemi di layout dei materiali | Disposizione inefficiente di strisce o fogli vuoti | Eccessivo spreco di materiale |
| Disallineamento della macchina | Problemi di allineamento della pressa o dello stampo | Formatura irregolare, usura prematura degli utensili, variazione dimensionale |
| Ispezione insufficiente | Difetti scoperti troppo tardi | Grandi lotti di pezzi difettosi |
| Errori dell'operatore | Configurazione errata o funzionamento incoerente | Instabilità del processo e difetti ripetuti |
| Variazione del processo | Cambiamenti graduali nelle dimensioni o nelle condizioni di formazione | Aumento dei tassi di difettosità e di scarto |
Strategie efficaci per ridurre gli scarti nella produzione di componenti stampati
1. Migliorare il controllo della qualità delle materie prime
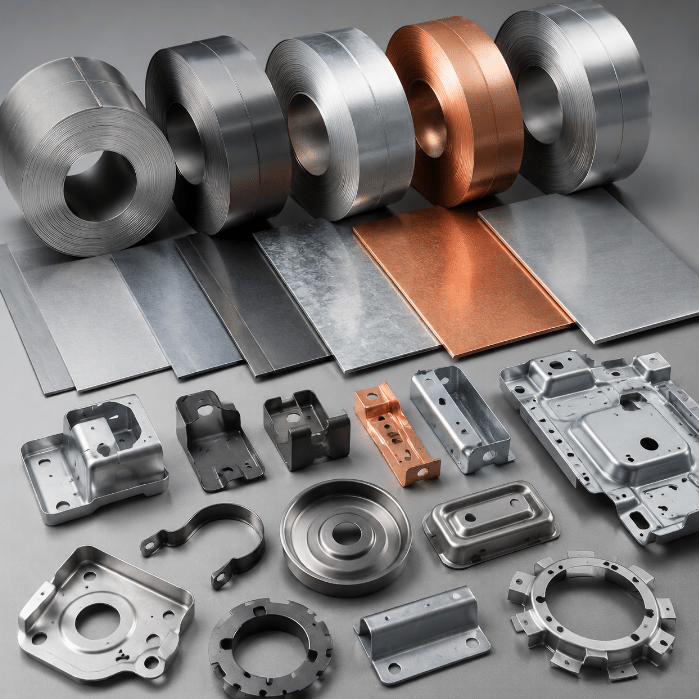
Le fluttuazioni delle materie prime sono una causa comune di instabilità nei processi di stampaggio. Lo spessore della lamiera può variare, così come la durezza e la resistenza alla trazione. Anche la finitura superficiale può cambiare. Ognuno di questi fattori può influenzare il taglio e la formatura del pezzo.
Definisci limiti precisi per i materiali prima dell'inizio della produzione. Le lamiere e le bobine in entrata devono essere ispezionate prima di essere immesse sulla linea di produzione. Verifica lo spessore, le condizioni della superficie e le principali caratteristiche meccaniche che corrispondono alle esigenze del prodotto.
Quando i parametri di input rimangono costanti, anche la configurazione dello stampaggio rimane costante. Ciò significa meno sorprese nel comportamento del metallo durante la formatura.
2. Ottimizzazione della progettazione degli stampi per la tranciatura
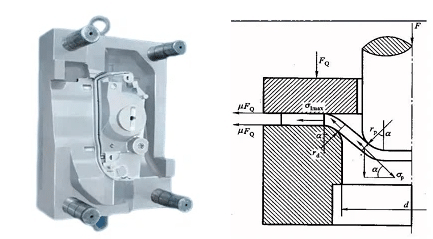
Uno stampo per tranciatura ben progettato aiuta a ridurre gli scarti guidando il flusso del materiale e mantenendo la forma corretta del pezzo. Se lo stampo non è adatto, le sollecitazioni possono aumentare eccessivamente. La deformazione può diventare irregolare. Possono comparire grinze, crepe o errori di forma. Anche le dimensioni possono discostarsi da quelle previste.
Nella progettazione degli stampi, gli ingegneri devono tenere conto delle proprietà del metallo, della forma del pezzo, dell'ordine di formatura, del gioco di taglio, del raggio di curvatura e del modo in cui il materiale si muove all'interno dell'utensile. Per i pezzi difficili da formare, la simulazione può individuare potenziali punti critici prima della realizzazione dell'utensile definitivo.
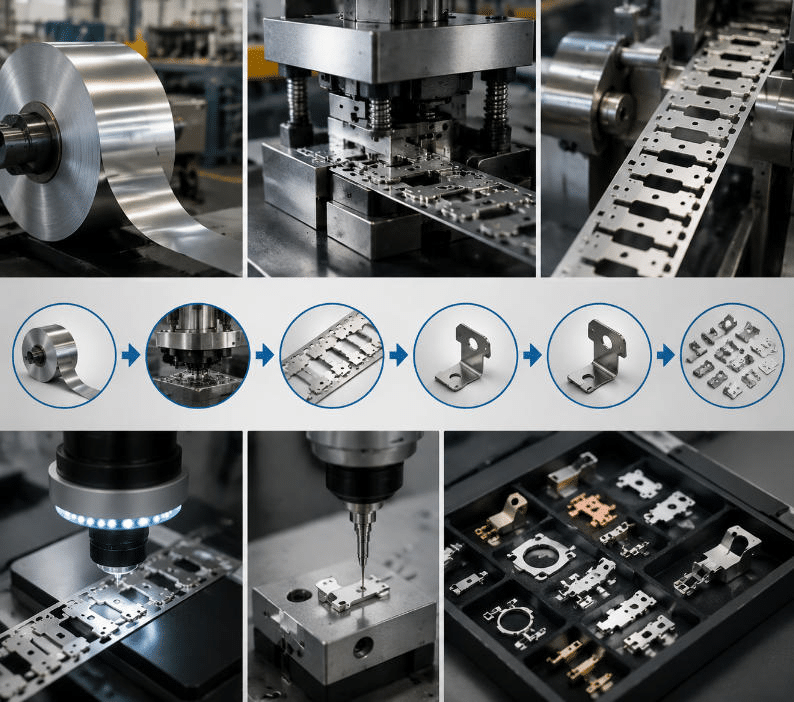
Per le fustelle progressive , è fondamentale pianificare un layout efficiente del nastro e un metodo preciso per posizionarlo correttamente. Una progettazione accurata della fustella può migliorare la qualità del prodotto, ottimizzare l'utilizzo del materiale e aumentare la produttività.
3. Ottimizzare l'utilizzo dei materiali
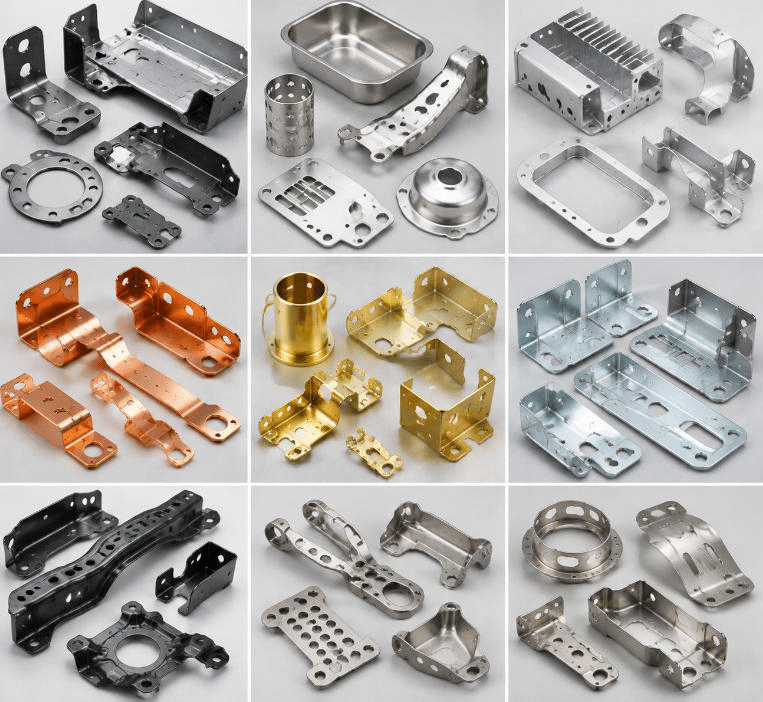
Non tutti gli scarti sono dovuti a un pezzo difettoso. Alcuni scarti sono semplicemente costituiti da materiale inutilizzato che si accumula intorno al pezzo grezzo o tra le parti separate.
Lavorare sulla disposizione delle strisce o sul nesting in modo che i pezzi stampati ad alta precisione si adattino a ciascun foglio o bobina. Gli ingegneri possono esaminare l'orientamento dei pezzi, la spaziatura, la larghezza del supporto e il percorso di taglio. L'obiettivo è ridurre al minimo le perdite di materiale senza compromettere il processo.
Nei processi di stampaggio dei metalli ad alto volume , anche un piccolo aumento nell'utilizzo del materiale può sommarsi rapidamente sull'intera produzione.
4. Mantenere la corretta distanza tra gli stampi
La corretta distanza tra il punzone e la matrice è fondamentale per un taglio netto e una stampatura precisa. Se lo spazio è eccessivo, possono formarsi bave e i bordi possono risultare irregolari. Se invece è troppo ridotto, è necessario applicare una forza maggiore e l'utensile si usura più rapidamente.
Lo spazio corretto varia in base al tipo di metallo, allo spessore del metallo e all'operazione di stampaggio. Ogni produttore dovrebbe definire obiettivi di spazio libero precisi per i propri prodotti. Le condizioni degli utensili dovrebbero essere controllate regolarmente, non solo quando si presentano problemi.
Mantenere costante lo spazio tra gli utensili può migliorare la qualità del taglio, ottimizzare le dimensioni dei pezzi e prolungare la durata degli stessi. Inoltre, riduce gli scarti dovuti a difetti.
5. Parametri di controllo della pressione
La velocità di pressatura, la corsa, il tonnellaggio, la forza di formatura, la lunghezza di avanzamento e altre impostazioni possono influenzare i risultati dello stampaggio. Se le impostazioni non sono corrette, la formatura potrebbe arrestarsi troppo presto. I pezzi potrebbero deformarsi in modo anomalo, incrinarsi o presentare errori dimensionali.
Per ogni componente e stampo, i produttori devono annotare i valori di impostazione fissi. Durante la produzione, gli operatori devono attenersi ai valori di impostazione indicati ed evitare modifiche casuali.
Quando disponibili, i monitor delle macchine possono controllare la forza di pressatura e il comportamento della corsa, oltre ad altri parametri chiave. Se i valori si modificano in modo anomalo, i team possono individuarlo tempestivamente. Ciò può prevenire lunghe serie di pezzi difettosi.
6. Rafforzare la manutenzione degli strumenti
Gli stampi per tranciatura si usurano nel tempo dopo numerosi cicli di produzione. Un punzone usurato, un tagliente smussato, parti di guida danneggiate o aree di formatura ruvide possono aumentare il tasso di difettosità. Ciò accade soprattutto se non viene seguito un piano di manutenzione.
La manutenzione programmata è più efficace rispetto all'attesa di un guasto totale. È inoltre più sicura rispetto alla scoperta del problema dopo la produzione di numerosi pezzi difettosi. I programmi di manutenzione possono essere definiti in base al numero di cicli di produzione, alle condizioni degli utensili misurate e alle tendenze di usura passate.
Pulisci spesso gli stampi, aggiungi il lubrificante appropriato, ispeziona le parti chiave, affila quando necessario e sostituisci gli elementi usurati. Questo contribuisce a mantenere gli stampi stabili durante il funzionamento e a ridurre gli scarti imprevisti.
7. Migliorare la precisione dell'alimentazione del materiale
Un'alimentazione precisa è fondamentale nelle linee progressive e nello stampaggio automatizzato. Una lunghezza di alimentazione errata o un posizionamento scorretto del materiale possono causare disallineamenti dei fori, problemi dimensionali, una formatura scadente e persino danni allo stampo.
I produttori dovrebbero controllare regolarmente alimentatori, guide, sensori, perni di centraggio e componenti di posizionamento. Alcuni stabilimenti possono anche utilizzare controlli automatici per segnalare gli errori di alimentazione. Se viene rilevato un errore, la produzione può essere interrotta prima che si verifichi un eccessivo spreco di materiale.
Quando l'alimentazione rimane costante, ogni fase di stampaggio si colloca nella posizione corretta.
8. Utilizzare l'ispezione del primo pezzo e l'ispezione in corso di produzione.
Se si controllano solo i lotti finali, i difetti potrebbero passare inosservati per troppo tempo. Un controllo del primo pezzo offre la possibilità di verificare tempestivamente la configurazione della pressa e dello stampo.
Durante la produzione, eseguire controlli periodici o continui. Monitorare le dimensioni chiave, la posizione dei fori, l'altezza di formatura, la quantità di bave, l'aspetto della superficie e altri elementi importanti.
Per lavorazioni rapide e ad alto volume, i sistemi di visione e i sensori possono controllare i pezzi mentre la linea è in funzione. Ciò consente il monitoraggio della qualità in tempo reale. Quando i problemi si manifestano tempestivamente, i team possono risolverne la causa prima che si trasformino in un grande lotto di scarti.
9. Applicare il controllo statistico di processo
Il controllo statistico di processo (SPC) può aiutare a individuare lievi variazioni in un processo. L'obiettivo è quello di individuare i problemi mentre i componenti sono ancora entro le specifiche.
Grazie ai diagrammi di controllo, gli impianti possono monitorare le dimensioni chiave e i fattori di processo. Ad esempio, una variazione graduale delle dimensioni può indicare l'usura dello stampo, variazioni nel materiale o un macchinario instabile.
Il controllo statistico di processo (SPC) sposta le attività di controllo qualità dal controllo di fine linea al controllo di processo. Si adatta perfettamente alla stampatura ad alta velocità, dove anche minime variazioni possono influenzare molti pezzi contemporaneamente.
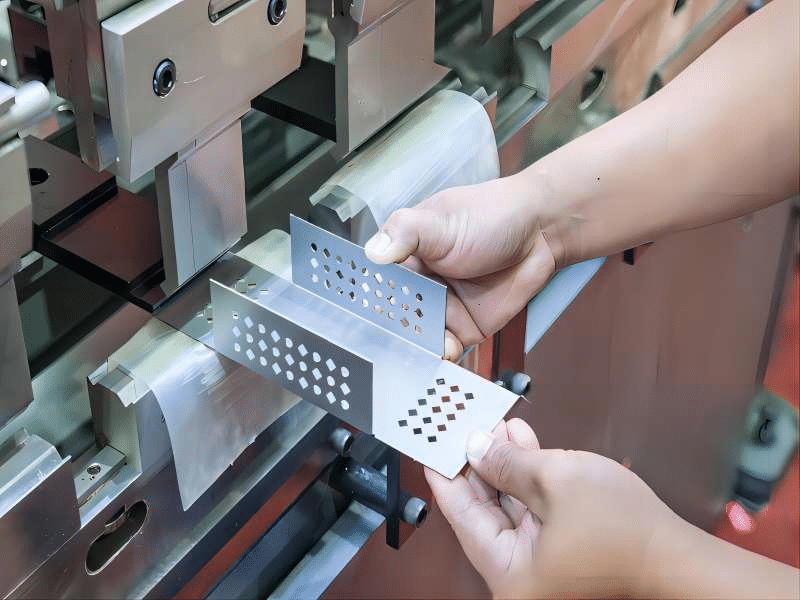
10 Standardizzare le procedure operative
Le diverse configurazioni e metodologie utilizzate dai lavoratori possono causare variazioni aggiuntive nel processo. Quando le procedure sono standardizzate, le fasi chiave della produzione rimangono invariate da un turno all'altro.
Le istruzioni di lavoro devono specificare come caricare il materiale, installare gli stampi, impostare i parametri della pressa e seguire le procedure di lubrificazione. Devono inoltre includere i controlli del primo pezzo, la frequenza di campionamento e le azioni da intraprendere in caso di anomalie.
La formazione dovrebbe concentrarsi anche sull'individuazione dei difetti e sulla risoluzione dei problemi di base. Gli operatori esperti spesso colgono i segnali precoci prima che un piccolo problema si trasformi in una grave fonte di scarti.
11 Migliorare la comunicazione tra i reparti
La riduzione degli scarti non riguarda solo la produzione. I team di ingegneria, attrezzaggio, qualità, manutenzione, acquisti e produzione influiscono tutti sui risultati dello stampaggio.
Se un difetto si ripresenta ripetutamente, i gruppi competenti dovrebbero collaborare per individuarne la causa principale e concordare le misure correttive. Ad esempio, un problema di dimensioni potrebbe richiedere il contributo di ingegneri addetti agli utensili, operatori di macchine, ingegneri della qualità e personale di manutenzione.
Quando i team condividono i dati di produzione e di qualità, è più facile individuare i difetti ricorrenti. Ciò contribuisce anche a evitare che lo stesso problema si ripresenti su altre linee.
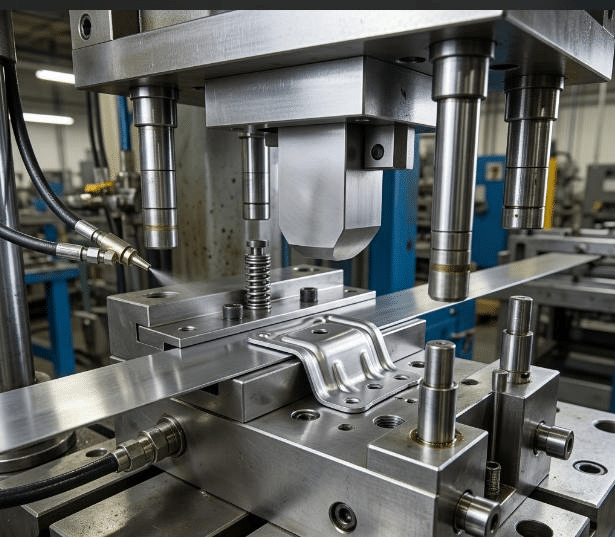
Miglioramento continuo per la riduzione degli scarti nella produzione di componenti stampati
La riduzione degli scarti dovrebbe essere un processo di miglioramento continuo, non un'azione una tantum. Gli stabilimenti possono definire obiettivi chiari per il tasso di scarto totale e anche per ogni tipologia di difetto.
Dopo aver apportato una modifica, monitorate i risultati. Verificate che la riduzione sia duratura e non solo temporanea. Se un metodo funziona, consolidatelo come prassi standard e applicatelo ad altri lavori di stampaggio simili.
Il miglioramento continuo può significare piccoli interventi, come la regolazione della lubrificazione o la modifica delle impostazioni dell'alimentatore. Può anche significare passi più importanti, come nuovi utensili, automazione, sistemi di ispezione o tecnologie di monitoraggio del processo.
Le parole finali
Ridurre gli scarti nella produzione di pezzi stampati richiede un approccio globale che prenda in considerazione sia le attrezzature che le condizioni di processo. Un buon materiale di partenza è fondamentale. La progettazione dello stampo deve essere corretta. Anche un buon utilizzo del materiale è importante. Il gioco deve essere impostato correttamente. La pressa necessita di impostazioni stabili. Gli utensili devono essere controllati e sottoposti a manutenzione prima che si verifichino problemi. Anche l'alimentazione deve essere affidabile.
È inoltre utile monitorare il lavoro durante il suo svolgimento. L'ispezione in corso d'opera permette di individuare i problemi più tempestivamente. Il controllo statistico di processo può rilevare eventuali deviazioni. Le istruzioni di lavoro standardizzate garantiscono la ripetibilità dei risultati. La revisione degli scarti deve essere effettuata in modo chiaro e graduale, in modo che gli stessi difetti non si ripresentino.
Quando i produttori di componenti stampati smettono di inseguire i difetti dopo che si sono verificati, tendono a sprecare meno materiale. La produzione spesso risulta più fluida. La durata degli utensili può aumentare. La qualità dei pezzi è più costante. In definitiva, il costo totale di produzione può diminuire.