7 распространенных методов проверки штампованных деталей
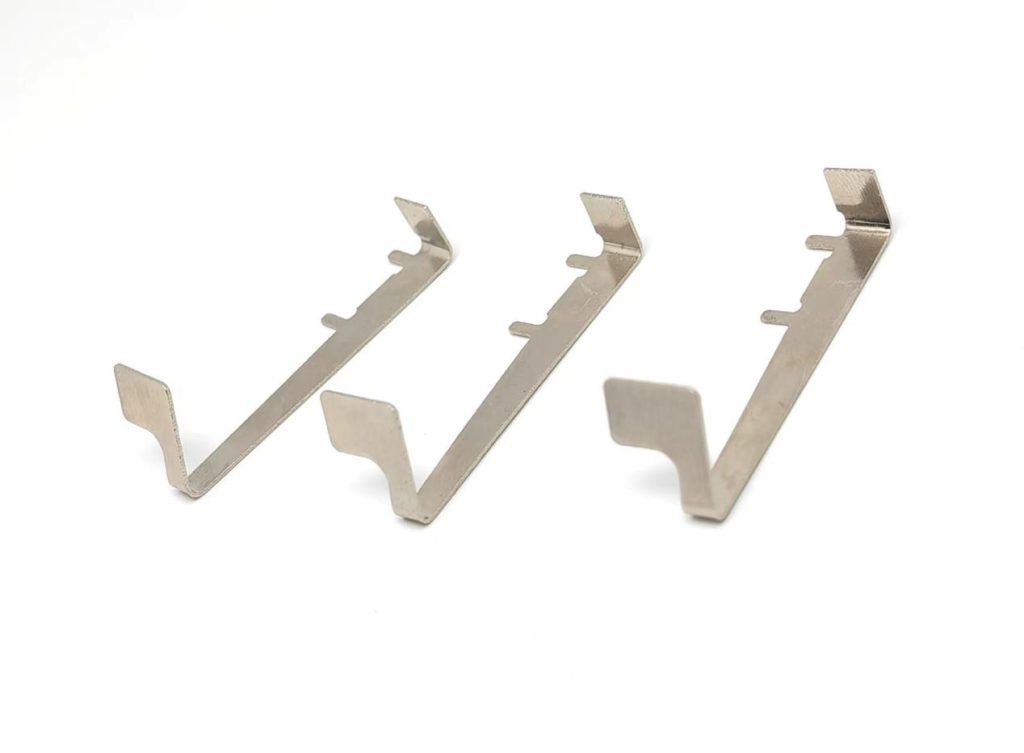
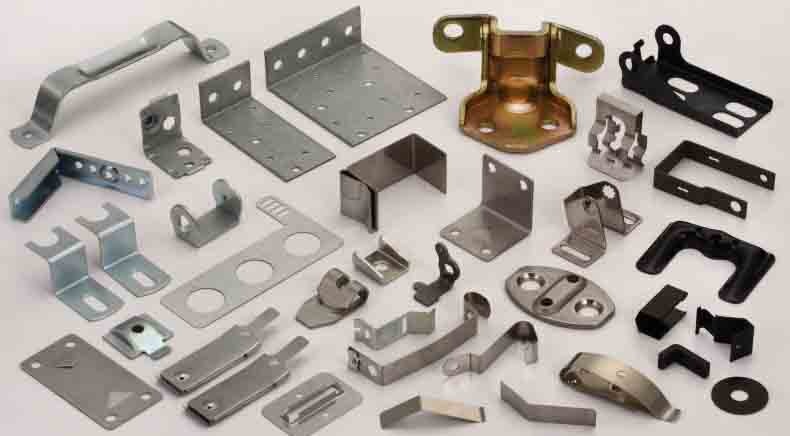
С развитием общества появляется все больше видов штампованных изделий , используемых во всех сферах жизни. Для повышения эффективности работы, контроля качества изготовления и качества продукции необходима проверка штампованных деталей. В данной статье будут рассмотрены 7 распространенных методов контроля штампованных деталей.
1. Гибкая марлевая сетка для шлифования
Конкретные методы следующие: 1. Протрите поверхность внешнего покрытия чистой марлей.
Используйте гибкую сетчатую ткань для шлифования поверхности штампованных деталей по всей поверхности в продольном направлении, при этом легко обнаружить любые раковины и вмятины.
2. Сенсорный тест
Конкретные методы следующие: 1. Протрите поверхность внешнего покрытия чистой марлей.
Инспектор должен надеть перчатки, а затем прикоснуться к штампованным деталям в продольном направлении близко к поверхности штампованных деталей, чтобы проверить наличие явных заусенцев, вмятин, царапин, грубых скруглений и т. д.
Примечание: этот метод проверки зависит от опыта инспектора. Этот метод является эффективным и быстрым методом тестирования.
3. Визуальный осмотр
Конкретные методы следующие: 1. Проверьте поверхность на наличие ржавчины, трещин, песчаных раковин, шлаковых включений, заусенцев или вмятин. Поверхность сертифицированных запасных частей имеет как определенную точность, так и блестящую отделку. Чем важнее запасные части, тем выше точность и тем строже требования к антикоррозионной и противоржавчинной упаковке.
Проверьте, не ослаблены ли соединительные детали. Для принадлежностей, состоящих из двух или более частей, детали прессуются, склеиваются или свариваются, и между ними не допускается люфт.
Примечание: Визуальный осмотр в основном используется для обнаружения отклонений внешнего вида и макродефектов штампованных деталей.
4. Шлифовка с помощью масляного камня
Конкретные методы следующие: 1. Сначала протрите поверхность внешнего чехла чистой марлей.
Затем используйте оселок с маслом (20 × 100 × 8 мм или больше), а для полировки мест с дугой и труднодоступных мест следует использовать оселок с маслом относительно небольшого размера (например: полукруглый камень 100 × XNUMX мм).
Примечание: Выбор размера камня зависит от состояния поверхности (шероховатости, оцинковки и т. д.). Рекомендуется использовать мелкозернистый масляный камень. Направление шлифования масляного камня в основном продольное, и оно хорошо прилегает к поверхности штампуемых деталей. В некоторых особых местах может быть дополнена и горизонтальная шлифовка.
5. Проверка с помощью контрольно-измерительных приборов
Конкретный метод заключается в следующем: поместите штампованные детали в контрольный инструмент, действуйте в соответствии с требованиями руководства по эксплуатации контрольного инструмента и осмотрите штампованные детали.
6. Проверка смазки
Конкретные методы заключаются в следующем:
1. Протрите поверхность внешнего покрытия чистой марлей.
2. Чистой кистью равномерно нанесите масло на всю внешнюю поверхность штампа в одном направлении.
3. Поместите смазанные штампованные детали под яркий свет для проверки.
Примечание: При использовании этого метода легко обнаружить небольшие ямки, вмятины, рябь и т. д. на штампованных деталях.
7. Принять приблизительный технологический тест
В реальном производственном процессе мы часто используем технологические испытания, аналогичные процессу штамповки, такие как испытание на растяжение, испытание на разбухание, для проверки характеристик штамповки материалов, чтобы гарантировать качество и высокий уровень квалификации готовой продукции.
Каковы характеристики штампованных деталей?
1. Завершает процессы подачи, штамповки, доставки и утилизации отходов в короткие сроки и может производить десятки или сотни штампованных деталей каждую минуту.
2. Изделия, получаемые с помощью унифицированной формы, однородны, имеют минимальную погрешность и высокую точность размеров. Погрешность однократного взвешивания нескольких изделий, полученных методом случайной выборки из унифицированной формы, составляет в пределах 3%.
Что такое штамповочное оборудование?
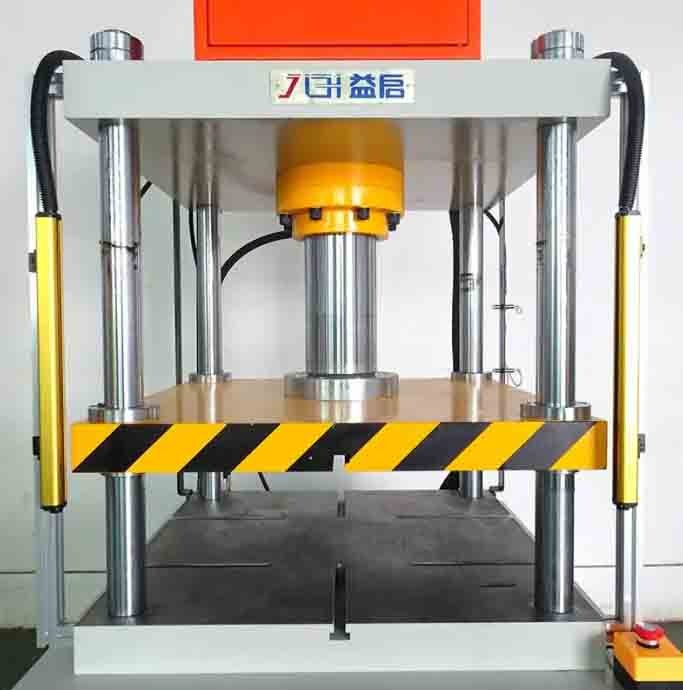
Помимо формовки толстых листов с помощью гидравлических прессов, в качестве штамповочного оборудования обычно используются механические прессы. Автоматическая линия штамповки с высокой производительностью может быть сформирована путем объединения конвейерного оборудования, библиотеки штампов и устройства быстрой смены штампов, а также использования компьютерного программного управления.

Каково влияние штамповочных форм на штампованные детали?
- Точность и структура штамповочная форма напрямую влияют на формообразование и точность штампованных деталей.
- Стоимость изготовления и срок службы пресс-форм являются важными факторами, влияющими на стоимость и качество штампованных деталей.
- Проектирование и изготовление пресс-форм требуют больше времени, что увеличивает сроки подготовки производства новых штампованных деталей.

Какова тенденция развития штамповочных форм?
- Стандартизация основания пресс-формы и направляющей детали.
- НИОКР и производство простых форм (для мелкосерийного производства), составных форм и многопозиционных прогрессивных форм (для крупносерийного производства).
- Исследование, разработка и производство устройства для быстрой смены пресс-форм.
Целью является максимальное сокращение подготовительных работ и времени подготовки штамповочного производства, чтобы передовая технология штамповки, подходящая для массового производства, могла быть разумно применена к мелкосерийному и многономенклатурному производству.
Компания KENENG производит не только широко используемые крепежные изделия, пружины и магниты, но и предоставляет услуги по обработке на станках с ЧПУ и штамповке. Включая производство серийных деталей, а также проектирование и изготовление пресс-форм. Если у вас есть соответствующие потребности, пожалуйста, свяжитесь с компанией KENENG.