Распространенные дефекты деталей, изготовленных на станках с ЧПУ: причины и решения.
Обработка на станках с ЧПУ — широко используемый метод производства прецизионных деталей во многих областях. Он применяется в аэрокосмической отрасли, автомобилестроении, медицине, электронике и промышленном оборудовании. Однако, несмотря на репутацию точности и повторяемости, обработка на станках с ЧПУ всё же может приводить к дефектам. Дефекты могут проявляться в деталях, обработанных на станках с ЧПУ , из-за неправильной настройки станка, износа режущего инструмента, выбора неправильного материала заготовки или недостаточной эффективности контроля процесса. Эти проблемы могут привести к плохому контролю размеров, шероховатости поверхности и ухудшению качества деталей.
Изучение распространенных дефектов обработки на станках с ЧПУ и способов их устранения может помочь производителям повысить производительность. Это также способствует сокращению брака и снижению общих затрат. В данной статье рассматриваются распространенные дефекты деталей, обработанных на станках с ЧПУ, их причины, способы решения и эффективные методы предотвращения.
Содержание
Зачем нужна идентификация дефектов? in Части с ЧПУ это важно
Раннее выявление дефектов при обработке на станках с ЧПУ способствует повышению качества и оптимизации производственного процесса. Если дефекты обнаруживаются до того, как деталь переходит на следующий этап, сокращается количество бракованных изделий. Также снижается частота доработок. Это помогает соответствовать ожиданиям клиентов. Многие производители сейчас используют контрольно-измерительные приборы еще на этапе производства. К ним относятся координатно-измерительные машины (КИМ), оптические измерительные приборы, лазерное сканирование и системы машинного зрения.
Когда контроль качества ведется на протяжении всего процесса сборки, команды быстрее выявляют тенденции. Затем они могут корректировать процесс обработки и улучшать результаты с течением времени.
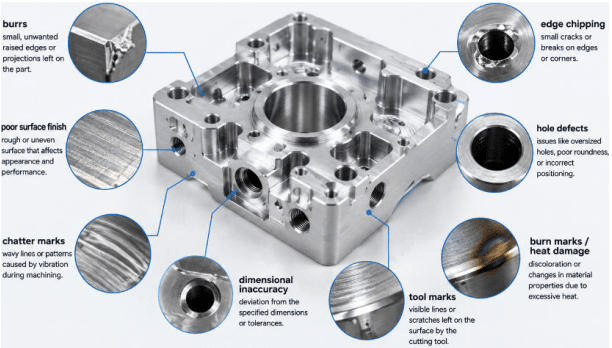
9 типичных дефектов деталей, изготовленных на станках с ЧПУ.
1. Образование заусенцев
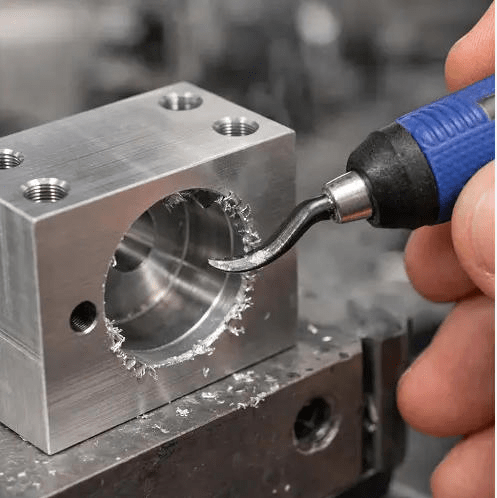
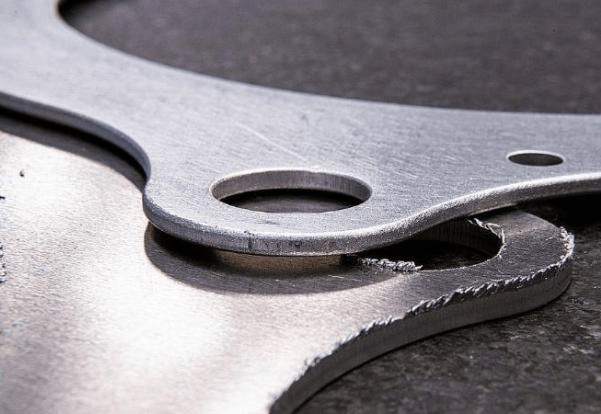
Заусенцы — частый дефект обработки на станках с ЧПУ. Это небольшие остатки материала, которые прилипают к кромкам после резки, сверления или фрезерования. Иногда они кажутся незначительными, но могут создавать проблемы при сборке. Они также могут представлять опасность для безопасности. Кроме того, они могут испортить внешний вид готовой детали. В отраслях, требующих жестких допусков, даже небольшие заусенцы могут сделать деталь непригодной для использования.
Причины
Заусенцы часто образуются из-за затупившегося инструмента. Другие причины включают слишком высокую скорость подачи, неправильные настройки резания или неудачный выбор формы инструмента. Когда инструмент теряет остроту лезвия, он может смещать и размазывать материал по заготовке вместо того, чтобы чисто ее срезать. В результате получаются неровные кромки и избыток материала на границе.
Решения
Для уменьшения образования заусенцев часто проверяйте инструменты и заменяйте их до того, как они слишком износятся. Также настройте скорость резания и подачу в соответствии с материалом заготовки. После обработки добавьте этап удаления заусенцев, соответствующий выполняемой задаче. В некоторых случаях изменение траектории движения инструмента значительно помогает. Использование более эффективного метода резания также может снизить риск образования заусенцев, поэтому потребуется меньше последующих этапов чистовой обработки.
2. Плохое качество обработки поверхности.
Качество обработки поверхности играет важную роль как во внешнем виде, так и в функциональности деталей, изготовленных на станках с ЧПУ . Шероховатая или неровная поверхность может увеличивать трение, ускорять износ, снижать коррозионную стойкость и негативно влиять на работу сопрягаемых компонентов. Высококачественная обработка поверхности особенно важна для медицинского оборудования, компонентов аэрокосмической отрасли и прецизионных механических узлов.
Причины
Несколько факторов способствуют ухудшению качества обработки поверхности. Износ инструмента является одной из основных причин, поскольку затупившиеся режущие кромки создают чрезмерное трение и неровные следы резания. Вибрация станка, обычно называемая дребезжанием, также может оставлять видимые следы на поверхности заготовки. Кроме того, неправильная скорость вращения шпинделя, скорость подачи и глубина резания могут препятствовать получению режущим инструментом гладкой поверхности.
Решения
Для улучшения качества поверхности необходима тщательная оптимизация параметров обработки при обеспечении остроты и правильной балансировки режущих инструментов. Повышение жесткости станка, надежная фиксация заготовки и использование чистовых проходов с меньшей глубиной резания могут дополнительно улучшить конечное качество поверхности. При необходимости получения исключительно гладкой поверхности после обработки могут быть выполнены дополнительные операции полировки или шлифовки.
3. Неточность размеров
Точность размеров — ключевое требование к качеству обработки на станках с ЧПУ. Небольшие отклонения от установленных допусков могут привести к серьезным проблемам в дальнейшем. Детали могут не подходить друг к другу во время сборки. Производительность может снизиться. В некоторых случаях деталь может не пройти проверку и быть забракована. В высокоточной обработке допуски могут измеряться в микронах. Это означает, что контроль во время обработки должен быть очень точным.
Причины
Погрешности размеров могут возникать по нескольким причинам. Проблемы с калибровкой станка могут исказить результаты. Нагрев от станка и детали может деформировать геометрию. Износ инструмента может изменить характер резания. Неправильные смещения заготовки могут направлять инструмент в неправильном направлении. Ошибки программирования в плане CAM также могут играть роль. При длительных циклах обработки термическая деформация может накапливаться со временем, что приводит к снижению точности обработки.
Решения
Для обеспечения стабильности размеров калибровку следует проводить регулярно. Смещение инструмента также требует тщательной проверки и измерений. Перед запуском полномасштабного производства программы следует проверить и протестировать. Многие цеха проводят первичный контроль качества, чтобы убедиться, что размеры соответствуют техническим требованиям. Некоторые используют внутрипроизводственный контроль для выявления отклонений на ранней стадии. Это помогает устранить проблемы до того, как будут изготовлены более бракованные детали.
4. Следы от инструмента
Следы от инструмента — это видимые царапины или бороздки, остающиеся после резки. Иногда эти следы бывают мелкими. Это зависит от потребностей изделия и конструкции. Если следы слишком толстые или неравномерные, готовая деталь может выглядеть хуже. Функциональность также может пострадать, особенно там, где важен гладкий контакт.
Причины
Следы от инструмента обычно появляются, когда инструмент недостаточно острый. Высокие силы резания также могут сделать поверхность шероховатой. Неправильный выбор инструмента может усугубить этот эффект. Неправильное планирование траектории движения инструмента во время программирования также может привести к появлению неровных следов.
Решения
Правильный выбор режущих инструментов, соответствующих материалу, и использование подходящего метода обработки могут привести к улучшению качества поверхности. Чем меньше шероховатость, тем меньше видимых дефектов. Важно также поддерживать инструменты в хорошем состоянии. Выбранные вами этапы финишной обработки могут еще больше улучшить внешний вид поверхности.
5. Дребезжание и вибрация
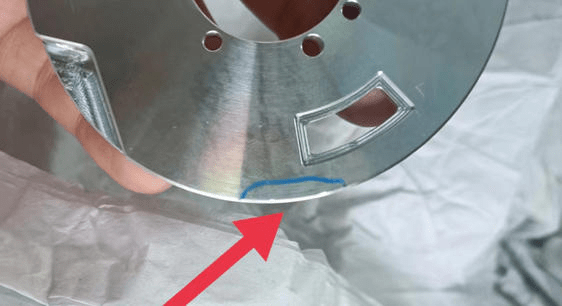
Вибрация — это явление, проявляющееся в виде повторяющихся волнообразных линий на детали. Она также может снизить точность размеров. Кроме того, она может ускорить износ режущего инструмента. Сильная вибрация может негативно сказаться как на качестве детали, так и на компонентах станка. Она также может увеличить время и стоимость обработки.
Причины
Часто причиной является недостаточно жесткая настройка режущей кромки. Если инструмент слишком сильно выступает, вероятность вибрации возрастает. Слабое крепление заготовки также может вызывать вибрацию системы. Неправильная скорость вращения шпинделя также может усугубить проблему. Иногда во время резки станок и инструмент вступают в резонанс.
Решения
Для уменьшения вибрации необходима более устойчивая установка станка. Используйте более короткий инструмент, чтобы уменьшить вылет заготовки. Укрепите зажимное приспособление и улучшите силу зажима. Виброгасящие держатели инструмента также могут помочь. Кроме того, следует установить скорость вращения шпинделя, соответствующую выполняемой операции. Многие системы ЧПУ теперь используют адаптивные функции. Они могут изменять параметры резания во время производства, чтобы контролировать вибрацию.
6. Повреждения от высокой температуры и следы ожогов.
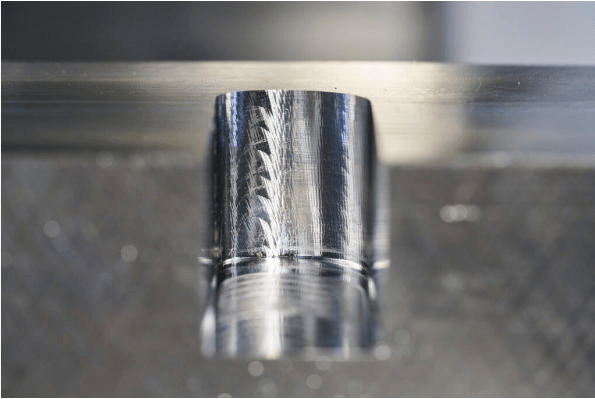
Обработка на станках с ЧПУ может создавать чрезмерный нагрев. В этом случае могут появиться пятна или следы пригорания. В более серьезных случаях может измениться структура металла. Это особенно актуально для сплавов, чувствительных к высоким температурам. Упрочненные заготовки также подвержены риску. Высокая температура может снизить твердость, а также привести к усталости и сокращению срока службы. Коррозионная стойкость также может пострадать.
Причины
Дефекты, связанные с перегревом, часто возникают из-за высоких скоростей резания. Плохой поток охлаждающей жидкости также может быть важным фактором. Затупившиеся режущие инструменты также выделяют дополнительный тепло. Длительное время контакта инструмента с обрабатываемой деталью может повышать температуру.
Решения
Ключевое значение имеет точный контроль температуры. Убедитесь, что охлаждающая жидкость равномерно поступает в зону резания. Используйте смазочно-охлаждающие жидкости, соответствующие выполняемой задаче. Незамедлительно меняйте изношенные инструменты. Также проверьте и скорректируйте параметры обработки, чтобы снизить нагрев в источнике.
7. Проблемы с точностью отверстий
Для изготовления многих высокоточных деталей на станках с ЧПУ требуются идеально ровные отверстия. Эти отверстия обеспечивают сборку, крепление и поток жидкости. Если отверстие не соответствует заданным параметрам, готовое изделие может работать не так, как задумано. Распространенные проблемы включают в себя отверстия, расположенные не в том месте. Также встречаются отверстия слишком большого или слишком маленького размера. Еще одна проблема — отверстия, которые получаются некруглыми.
Причины
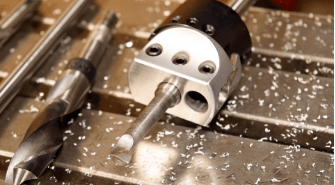
Ошибки при сверлении могут возникать из-за отклонения сверла. Биение шпинделя также может смещать рез. Люфт в станке может усугубить ошибку. Неправильная фиксация заготовки — еще одна причина. Неправильные параметры сверления тоже имеют значение. По мере углубления сверления даже небольшой изгиб инструмента может сместить отверстие от цели.
Решения
Точная форма отверстия при жестком креплении, правильное положение шпинделя и оптимальные настройки сверления. Когда требуется очень высокая точность, многие цеха сначала сверлят. Затем, в зависимости от ситуации, используют развертывание или прецизионную расточку. Это помогает достичь заданного размера и улучшить качество поверхности.
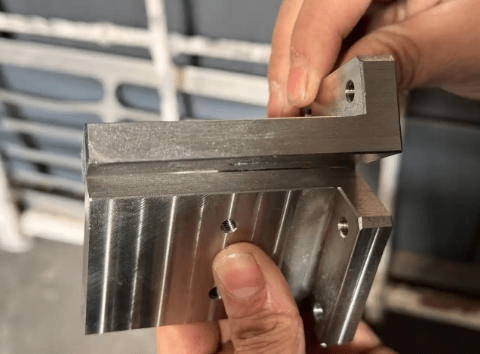
8. Искривление и деформация
Деформация часто наблюдается у тонкостенных деталей, крупных алюминиевых заготовок и деталей, изначально подверженных высокому внутреннему напряжению. После начала резки и удаления материала оставшееся напряжение может снизиться. После этого деталь может деформироваться, слегка повернуться или потерять свою первоначальную форму.
Причины
Слабое зажимание, чрезмерный нагрев во время резки и неравномерное удаление материала могут привести к усилению деформации. Риск еще больше возрастает для деталей аэрокосмической и автомобильной промышленности. Эти детали часто имеют малый вес и тонкие стенки.
Решения
Начните с выбора заготовки, прошедшей, по возможности, термообработку для снятия внутренних напряжений. Используйте сбалансированный план обработки, чтобы материал снимался равномерно с нескольких сторон. Хорошая последовательность: черновая обработка, затем снятие внутренних напряжений, затем окончательная чистовая обработка. Кроме того, спроектируйте приспособление таким образом, чтобы оно хорошо поддерживало деталь на протяжении всего процесса.
9. Трещины и разрушение материала
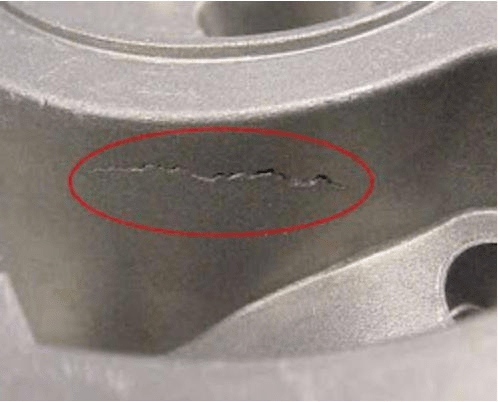
Трещины представляют собой один из наиболее серьезных дефектов, которые могут возникнуть в деталях, изготовленных на станках с ЧПУ. Они могут снизить прочность конструкции и сократить срок службы. Небольшие трещины могут увеличиваться при повторных нагрузках. Со временем это может привести к серьезной поломке.
Причины
Трещины могут возникать из-за высокой силы резания, резких перепадов температуры, неправильных настроек обработки или дефектов, уже присутствующих в исходном материале. Твердые, прочные и хрупкие материалы, как правило, трескаются быстрее при интенсивной обработке.
Решения
Чтобы снизить вероятность растрескивания, выбирайте настройки, соответствующие материалу, и поддерживайте инструменты в остром состоянии. Следите за температурой резки и регулируйте ее по мере необходимости. Также полезно проверять заготовку перед любой обработкой. Для ключевых деталей цеха часто используют неразрушающий контроль. Распространенными вариантами являются ультразвуковой контроль и капиллярная дефектоскопия, позволяющие обнаружить скрытые трещины до начала обработки.
Рекомендации по предотвращению дефектов в деталях, изготовленных на станках с ЧПУ.
Для предотвращения дефектов при обработке на станках с ЧПУ необходимо сочетание надлежащего планирования, технического обслуживания оборудования и контроля качества.
| Best Practice | Цель | Предотвращение дефектов |
| Используйте высококачественные режущие инструменты | Острые, износостойкие инструменты обеспечивают более чистый срез и повышают точность обработки. | Заусенцы, некачественная обработка поверхности, следы от инструмента, погрешности размеров. |
| Регулярно заменяйте изношенные инструменты. | Предотвращает нестабильность качества резки, вызванную износом инструмента. | Заусенцы, вибрация, шероховатые поверхности, повреждения от высокой температуры |
| Оптимизация параметров резки | В зависимости от обрабатываемого материала выберите подходящую скорость вращения шпинделя, скорость подачи и глубину резания. | Вибрация, плохое качество обработки поверхности, неточности размеров, перегрев |
| Обеспечьте надлежащую фиксацию заготовки. | Надежное зажимание сводит к минимуму перемещения и вибрацию во время обработки. | Погрешности размеров, дребезжание, ошибки в положении отверстий, деформация. |
| Выполняйте регулярную калибровку оборудования. | Обеспечивает поддержание точности и повторяемости работы оборудования с течением времени. | Неточности размеров, смещение отверстий, отклонения от допусков. |
| Обеспечьте достаточное количество охлаждающей жидкости и смазки. | Снижает трение, рассеивает тепло и продлевает срок службы инструмента. | Следы от ожогов, повреждения от высокой температуры, износ инструмента, некачественная обработка поверхности. |
| Используйте правильные траектории движения инструмента и программирование CAM-системы. | Эффективные стратегии обработки повышают точность и качество поверхности. | Следы от инструмента, погрешности размеров, столкновения, чрезмерное время обработки. |
| Непрерывный мониторинг износа инструмента. | Своевременное выявление изношенных инструментов предотвращает дефекты до их возникновения. | Заусенцы, шероховатая поверхность, неточные размеры, чрезмерный нагрев |
| Выберите подходящие материалы для заготовки. | Материалы с надлежащей твердостью и стабильностью улучшают качество обработки. | Трещины, деформация, сколы по краям, остаточные напряжения |
| Контроль вибраций при резке | Уменьшить вылет инструмента и повысить жесткость станка для устранения вибрации. | Следы вибрации, плохое качество обработки поверхности, преждевременный износ инструмента. |
| Проверка деталей во время механической обработки. | Контроль качества на этапе производства позволяет выявлять отклонения до продолжения производственного процесса. | Неточности размеров, дефекты отверстий, проблемы с допусками. |
| Проведение профилактического технического обслуживания оборудования. | Регулярное техническое обслуживание позволяет поддерживать компоненты машины в оптимальном рабочем состоянии. | Ошибки позиционирования, вибрация, нестабильное качество обработки. |
| Используйте прецизионное измерительное оборудование. | Точная проверка подтверждает размеры и гарантирует соответствие техническим требованиям. | Детали, выходящие за пределы допустимых отклонений, проблемы со сборкой, дефекты качества. |
Резюме
Даже при обработке на станках с ЧПУ дефекты могут возникать, если не обеспечивается строгий контроль качества. Заусенцы, некачественная или неровная поверхность, ошибки в размерах, вибрация, следы от инструмента и деформация — все это может снизить качество и увеличить себестоимость производства.
Выявите основные причины этих дефектов. Затем примените эффективные профилактические меры. Используйте правильные настройки резки. Выберите подходящий инструмент. Поддерживайте станок в исправном состоянии. Проводите строгие проверки во время контроля качества. Благодаря этим шагам производители могут изготавливать детали на станках с ЧПУ, соответствующие ожидаемым стандартам. Сокращается количество отходов. Уменьшается объем переделок. Повышается производительность.
Предотвращение дефектов следует проводить на ранних стадиях, а не после их обнаружения. Это помогает сохранить надежность продукции и конкурентоспособность компаний в современном производстве.