
Стратегии удаления заусенцев с деталей, изготовленных на станках с ЧПУ с высокой точностью.
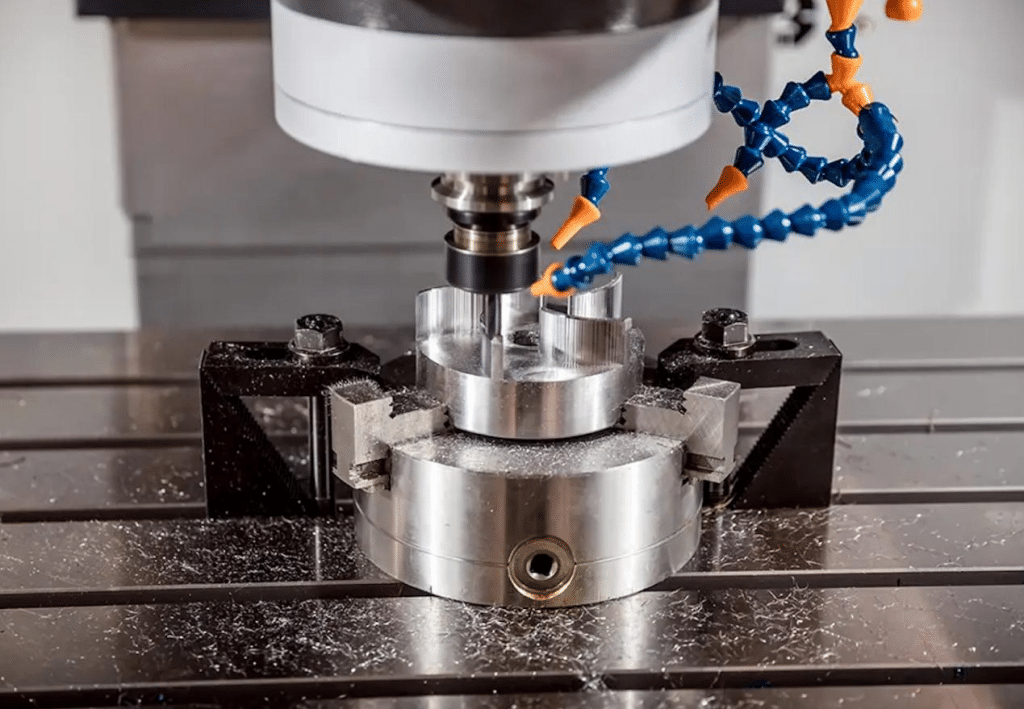
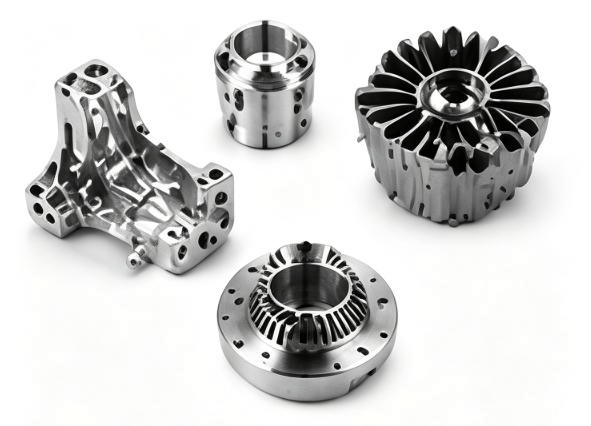
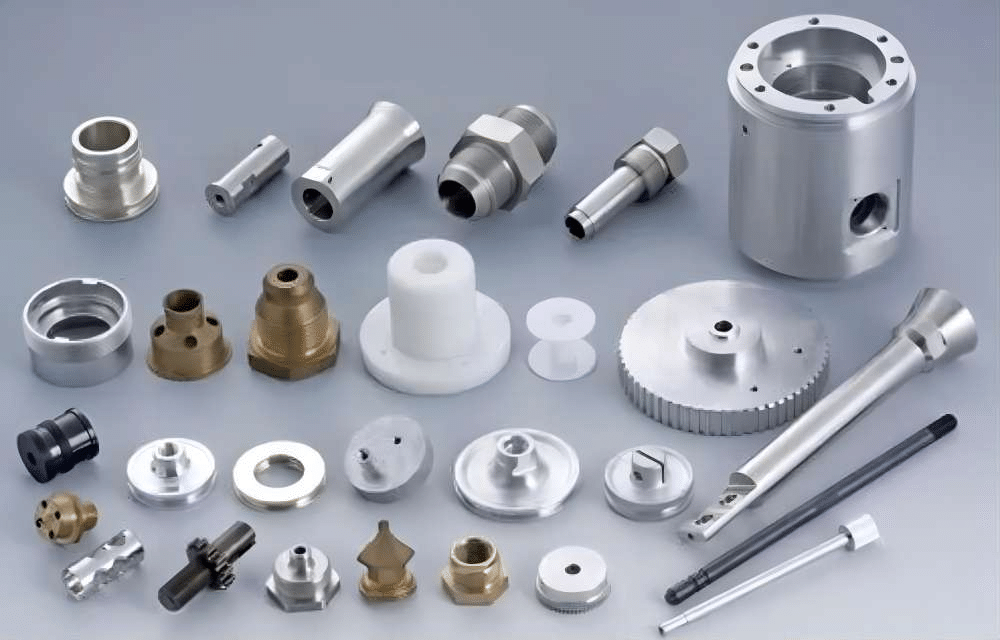
Высокоточная обработка на станках с ЧПУ используется для изготовления деталей, требующих жестких допусков, сложной геометрии и гладких поверхностей. Однако такие процессы обработки, как фрезерование, сверление, токарная обработка и шлифование, могут оставлять заусенцы. Заусенцы — это небольшие кусочки лишнего металла, которые появляются вблизи кромок, отверстий и обработанных поверхностей. Эти заусенцы могут влиять на точность размеров, производительность сборки, безопасность продукции и снижать общее качество детали.
Удаление заусенцев — это этап постобработки. Он избавляет от лишних выступов и подготавливает детали, обработанные на станках с ЧПУ , к дальнейшей обработке. Выбор правильного метода удаления заусенцев для прецизионных деталей, изготовленных на станках с ЧПУ, зависит от материала, геометрии детали, размера заусенцев, требуемых допусков, объема производства и целевых показателей стоимости. Зная доступные методы, производители могут поддерживать более стабильный объем производства, одновременно соблюдая жесткие требования.
Содержание
Что iУдаление заусенцев при прецизионной обработке на станках с ЧПУ.
Удаление заусенцев означает снятие лишнего материала, образующегося в процессе обработки. Заусенцы часто появляются, когда режущий инструмент вдавливает, рвет или сгибает металл вместо того, чтобы срезать чистую кромку. Их часто можно увидеть вокруг просверленных отверстий, в местах соединения каналов, на тонких стенках, в пазах и вдоль острых углов.
При высокоточной обработке деталей на станках с ЧПУ даже мельчайшие заусенцы могут создавать проблемы. Они могут блокировать детали сборки, повреждать уплотнения, засорять пути циркуляции жидкости, добавлять мусор в чувствительные зоны или создавать зоны напряжения. Это особенно важно в аэрокосмической, автомобильной, медицинской и промышленной отраслях, где ожидается надежная работа.
Обычная зачистка может быть более грубой, но для точной работы требуется более строгий контроль. Цель состоит не только в удалении заусенцев. Важно также сохранить заявленные размеры, форму кромки, качество поверхности и функциональные характеристики, которые должна иметь деталь.
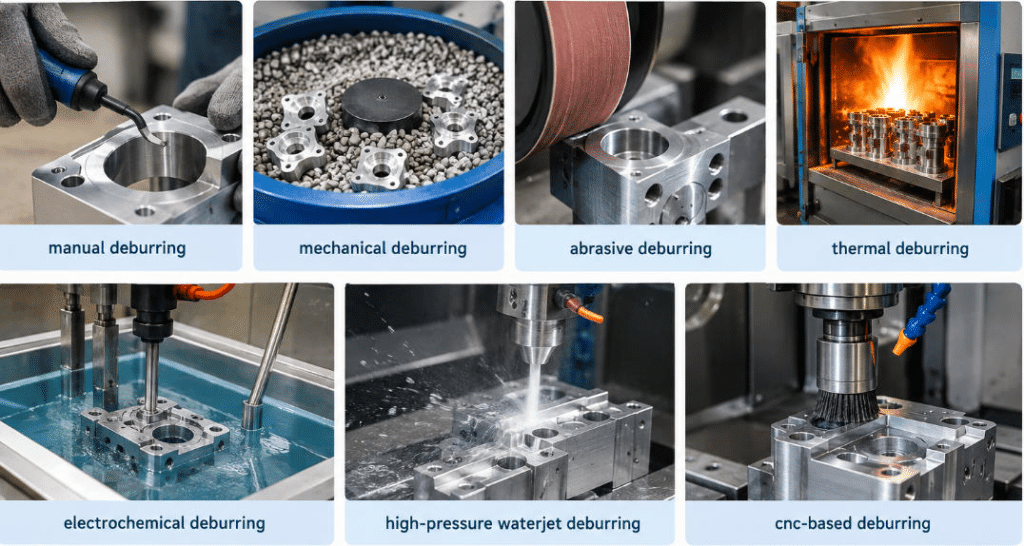
Распространенные методы удаления заусенцев с деталей, изготовленных на станках с ЧПУ.
Различные методы удаления заусенцев обеспечивают разный уровень точности, автоматизации, качества поверхности и экономической эффективности. Производителям следует выбирать процесс, исходя из характеристик детали, а не полагаться на одну технологию для всех применений.
1. Ручное удаление заусенцев
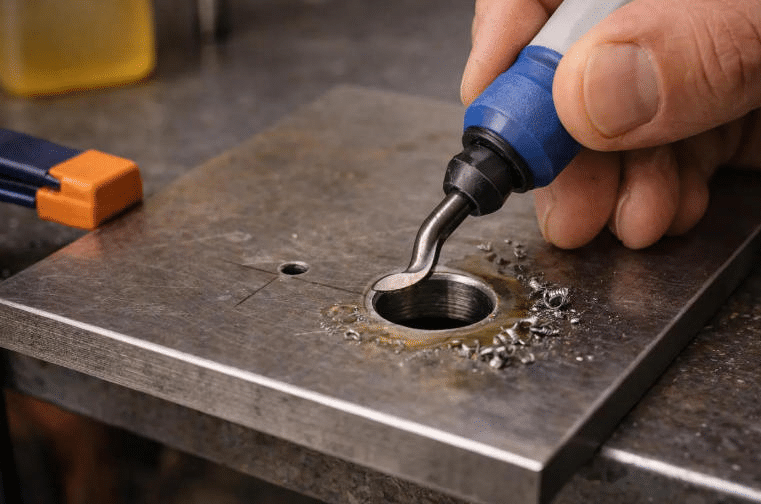
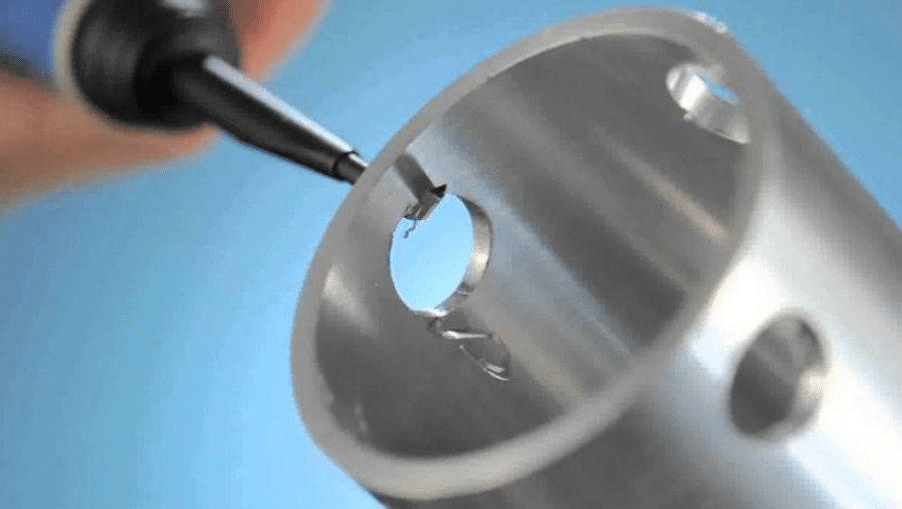
Ручная зачистка заусенцев осуществляется с помощью ручных инструментов, таких как лезвия для зачистки, напильники, скребки, абразивные подушечки и щетки, предназначенные для этой задачи. Цель состоит в том, чтобы удалить заусенцы с обработанных деталей.
Люди могут контролировать количество удаляемого металла. Это делает ручную работу подходящей для прототипов, мелкосерийного производства и деталей с деликатными элементами. Это также позволяет рабочим очищать места, до которых машинам трудно добраться.
Недостаток заключается в том, что результат зависит от оператора. Слишком большое усилие или неравномерные движения могут повредить кромки, изменить размеры или сделать фаски неровными. Если детали имеют много отверстий или сложную форму, время работы может быстро увеличиться.
Ручная зачистка заусенцев наиболее эффективна при небольших объемах производства. Она хорошо подходит, когда места заусенцев легкодоступны. Также она удобна, когда требуется быстрая смена параметров и максимальная производительность не является первостепенной задачей.
2. Механическое удаление заусенцев
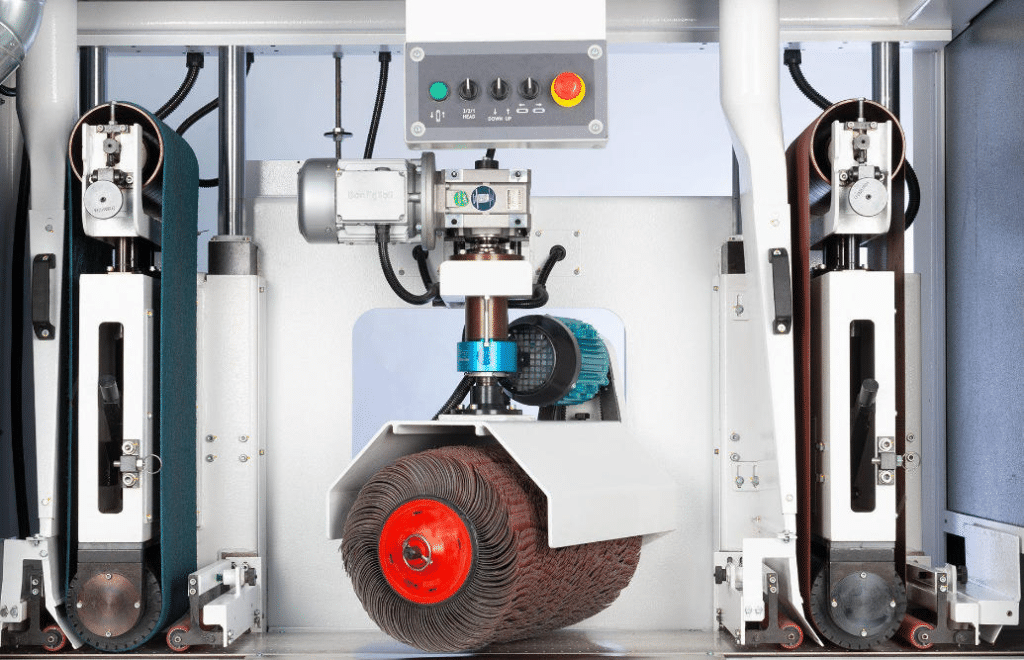
Механическая зачистка заусенцев осуществляется с помощью станков и инструментов. Типичные установки включают вибрационные шлифовальные машины, галтовочные системы, вращающиеся щеточные головки, абразивные ленты и специально разработанные станки для зачистки заусенцев. Все они используют запланированный механический контакт для сглаживания кромок.
В процессах вибрационной и барабанной обработки детали перемещаются вместе с помощью абразивных материалов. Со временем кромки контролируемым образом закругляются, а качество поверхности становится более ровным. Вращающиеся щетки и другие инструменты необычной формы позволяют обрабатывать определенные поверхности или труднодоступные кромочные зоны.
Этот подход подходит для средних и крупных производственных циклов. Он также хорошо зарекомендовал себя, когда для нескольких деталей требуется одинаковая обработка кромок. Это позволяет сократить объем ручной работы и ускорить общий процесс обработки.
Тем не менее, выбор требует осторожности. Заусенцы в маленьких отверстиях и узких внутренних каналах трудно удалить, не задев поверхности, которые вы хотите сохранить неизменными. Тонкие, деликатные детали также могут быть подвержены риску. После обработки может потребоваться этап очистки для удаления остатков абразива и мелкой стружки.
3. Абразивная зачистка
Абразивная зачистка — это удаление заусенцев с помощью абразивных режущих инструментов. Примерами таких инструментов являются шлифовальные круги, абразивные ленты, шлифовальные инструменты и абразивные камни.
Этот вариант хорошо подходит для обработки крупных заусенцев и острых кромок. Его также можно использовать, когда требуется дополнительная финишная обработка поверхности. Выбрав подходящий абразив и размер зерна, можно регулировать интенсивность обработки. Это помогает достичь желаемой кромки и качества поверхности.
Абразивная зачистка используется для стали, нержавеющей стали, алюминия и других материалов, поддающихся механической обработке. Она также позволяет удалять мелкие поверхностные следы, остающиеся после обработки.
Ключевой вопрос заключается в количестве удаляемого материала. Слишком интенсивное воздействие может привести к образованию нежелательной фаски. Это также может привести к чрезмерному закруглению кромок или истончению деталей с тонкими стенками. Для высокоточной обработки на станках с ЧПУ необходим строгий контроль давления инструмента, времени обработки, выбора абразива и этапов контроля.
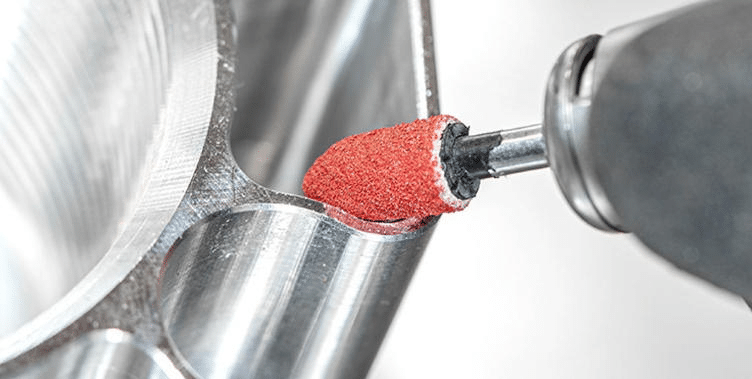
4. Термическое удаление заусенцев
Термическая зачистка, иногда называемая методом тепловой энергии, удаляет мелкие заусенцы с помощью быстрого процесса сгорания в камере. Образующееся тепло способствует окислению или удалению мелких заусенцев. При правильном контроле основной металлический корпус остается практически неизменным.
Одним из главных преимуществ является доступ к заусенцам внутри сложных пространств. Он может работать во внутренних каналах, в пересекающихся отверстиях и в труднодоступных для других инструментов местах. Благодаря этому его часто используют для обработки гидравлических деталей, элементов топливных систем, корпусов клапанов и других прецизионных деталей со сложной внутренней формой.
Для термической зачистки обычно требуется специальное оборудование и строгий контроль на протяжении всего процесса. Необходимо проверить соответствие материала, форму детали, текущее качество поверхности, а также исключить возможность окисления или других изменений, вызванных нагревом. После этого может потребоваться дополнительная очистка или защита от коррозии.
Термическая зачистка часто оказывается наиболее целесообразной в тех случаях, когда стандартные инструменты для зачистки не позволяют надежно удалить внутренние заусенцы. Она также наиболее эффективна, когда конструкция детали соответствует подходу, основанному на нагреве.
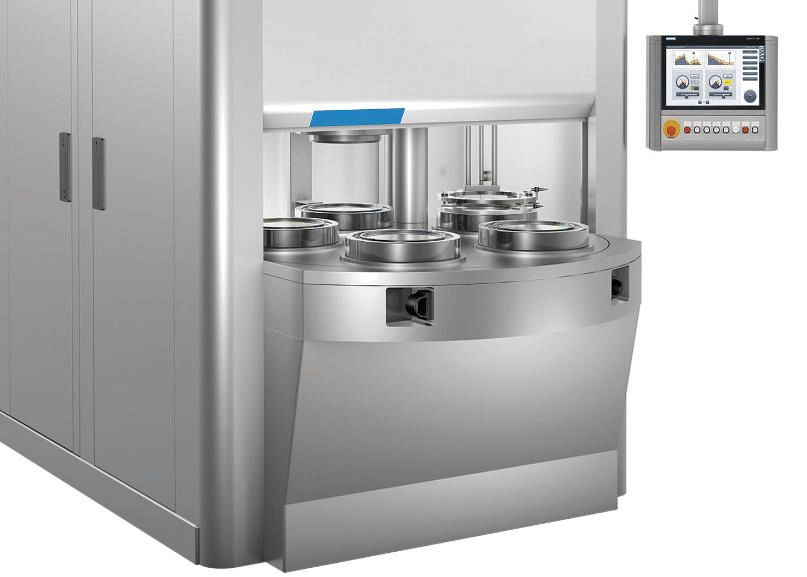
5. Электрохимическое удаление заусенцев
Электрохимическая зачистка удаляет проводящий материал с помощью устойчивой электрохимической реакции. Заготовка подключается к электрической цепи. Специально разработанный инструмент и электролит направляют удаление материала в нужную зону заусенцев.
Поскольку этот метод не зависит от обычных сил резания, он позволяет удалять заусенцы в труднодоступных местах. Он также помогает снизить механическое напряжение на детали. Такой подход хорошо подходит для пересекающихся отверстий, сложных внутренних каналов и деталей, где необходимо обеспечить стабильное удаление заусенцев.
Электрохимическая зачистка часто используется для нержавеющей стали, стальных сплавов и других материалов, проводящих электричество. Результаты зависят от проводимости, соответствия электролита, конструкции инструмента или электрода, а также от расположения заусенца.
Недостатки связаны с затратами на подготовку, необходимостью использования крепежных элементов, обращением с электролитом и риском удаления материала, который не планировалось удалять. После завершения работ может потребоваться промывка, сушка и защита от коррозии.
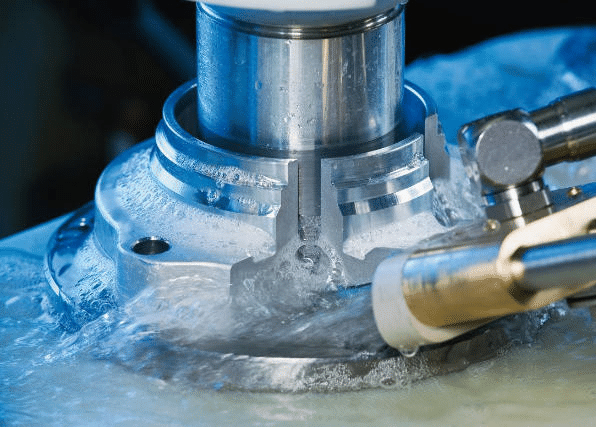
6. Удаление заусенцев с помощью гидроабразивной резки высокого давления
При обработке поверхности методом гидроабразивной резки под высоким давлением используется струя воды под давлением для удаления заусенцев и остатков механической обработки. В некоторых установках вода смешивается с абразивным материалом. В других установках используется чистая вода, и эти два варианта не идентичны в применении.
Этот подход может помочь очистить пересекающиеся каналы, удалить слабые заусенцы и вытолкнуть стружку из сложных деталей. Он особенно полезен, когда чистота внутри детали имеет такое же значение, как и удаление заусенцев. Примерами являются гидравлические, пневматические и гидравлические системы.
Гидроабразивная обработка позволяет уменьшить прямой контакт с заготовкой. Тем не менее, результаты зависят от толщины заусенцев, материала, доступа к соплу, давления воды и угла струи. Для заусенцев, затвердевших или толстых, может потребоваться другой метод.
Кроме того, цехам приходится решать проблемы, связанные с задержкой влаги, коррозией и этапами сушки. Это особенно важно для углеродистой стали и деталей с тонкими внутренними каналами.
7. Удаление заусенцев с помощью станков с ЧПУ
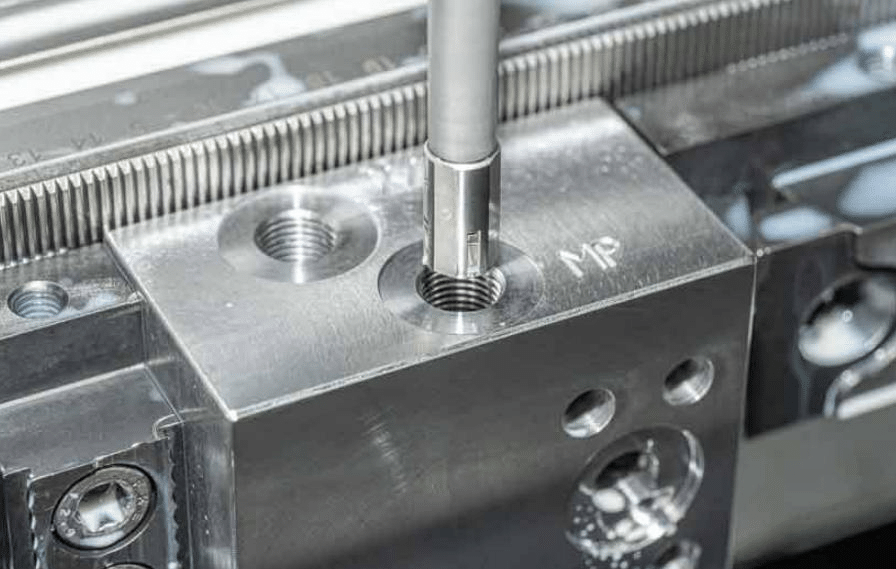
Станки с ЧПУ для удаления заусенцев используют заданные движения и специальные инструменты. В зависимости от конфигурации, для удаления заусенцев могут использоваться фаскоснимающие инструменты, щетки или фрезы.
Благодаря возможности интеграции в существующий план обработки на станках с ЧПУ, некоторые бригады могут удалять заусенцы с отверстий и кромок, не перемещая детали в отдельную зону. Это позволяет сократить время обработки, обеспечить повторяемость результатов и упростить выполнение производственных этапов.
Наилучшие результаты при обработке деталей на станках с ЧПУ достигаются, когда известны места образования заусенцев, а форма детали остается неизменной от партии к партии. В этом случае программа может направлять инструмент к нужным кромкам, формировать стабильную фаску и поддерживать состояние кромки близким к идеальному в разных партиях.
Тем не менее, система не работает сама по себе. Необходимо предусмотреть возможность ввода инструмента, правильно запрограммировать траекторию движения инструмента и следить за настройками резки. Заусенцы могут изменяться по мере износа инструмента, поведения обрабатываемого материала и изменения условий резки. Поэтому проверки всё равно необходимы.
Для быстрого и крупносерийного производства полезно выполнять удаление заусенцев в рамках основного этапа обработки на станке с ЧПУ. Это позволяет сократить дополнительные затраты на обработку и другие расходы на второй проход.
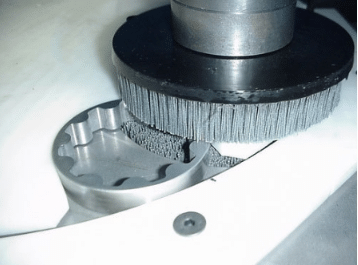
Сравнение методов удаления заусенцев
Приведенная ниже диаграмма суммирует основные различия между распространенными методами удаления заусенцев с деталей, изготовленных на станках с ЧПУ.
| Метод удаления заусенцев | Принцип работы | Преимущества | Недостатки | Основные Области применения |
| Ручное удаление заусенцев | Использует ручные инструменты, напильники, скребки и щетки для удаления заусенцев. | Гибкий подход, низкая стоимость оборудования, подходит для сложных задач. | Трудоемкий процесс, зависящий от квалификации оператора. | Прототипы, небольшие партии, прецизионная обработка кромок. |
| Механическое удаление заусенцев | Используется вибрационная обработка, галтовка, вращающиеся щетки или специализированное оборудование. | Эффективный, воспроизводимый, подходит для пакетной обработки. | Может повредить хрупкие элементы или изменить размеры кромок. | Алюминиевые корпуса, кронштейны и металлические компоненты |
| Абразивная зачистка | Использует абразивные ленты, шлифовальные круги, камни или шлифовальные подушки для удаления излишков материала. | Эффективен для обработки крупных заусенцев и внешних кромок; Улучшает качество обработки поверхности на станках с ЧПУ. | Риск чрезмерного удаления материала и повреждения поверхности. | Обработанные пластины, стальные детали, внешние кромки |
| Термическое удаление заусенцев | Использует контролируемую тепловую энергию для удаления мелких заусенцев, в том числе и во внутренних каналах. | Достигает сложных внутренних геометрических форм и пересекающихся отверстий. | Высокая стоимость оборудования; требуется совместимость материалов и технологических процессов. | Гидравлические коллекторы, корпуса клапанов, компоненты топливной системы. |
| Электрохимическая зачисткаg | Использует контролируемую электрохимическую реакцию для растворения заусенцев на проводящих материалах. | Минимальное механическое напряжение; эффективно для обработки труднодоступных заусенцев. | Требуется специализированное оборудование, приспособления и система управления электролитами. | Прецизионные металлические детали, пересекающиеся отверстия, внутренние каналы. |
| Удаление заусенцев с помощью гидроабразивной резки высокого давления | Использует струю воды под высоким давлением для удаления заусенцев и отходов механической обработки. | Помогает очищать внутренние каналы и уменьшает прямой контакт инструмента с инструментом. | Менее эффективен при работе с прочно прикрепленными или тяжелыми заусенцами. | Гидравлические компоненты, каналы для жидкости, пневматические детали. |
| Удаление заусенцев с помощью станков с ЧПУ | Использует запрограммированные движения ЧПУ и специализированные режущие инструменты или щетки. | Высокая повторяемость, автоматизация, сокращение объема операций с деталями. | Требуется программирование, соответствующие инструменты и доступ к инструментам. | Высокоточные детали, изготовленные на станках с ЧПУ в больших объемах. |
Ключевые факторы рассмотреть для Выбор метода удаления заусенцев
Тип материала и твердость
Тип обрабатываемого материала сильно влияет на образование заусенцев и на сложность их удаления. Алюминий мягче, поэтому кромки могут загибаться или смазываться. Нержавеющая сталь образует более твердые заусенцы, которые трудно удалить и которые могут усугубляться при упрочнении. Для обработки закаленных сталей и деталей из титана часто требуются специальные инструменты или строгий контроль процесса.
Перед выбором метода удаления заусенцев компаниям следует учитывать твердость материала, его способность к изгибанию, реакцию на нагрев, а также возможность возникновения проблем при использовании химических веществ.
Размер и расположение режущей кромки
Заусенцы на внешних открытых кромках обычно удаляются легче, чем заусенцы в глубоких отверстиях, узких каналах или местах пересечения проходов. Небольшие, легкие заусенцы хорошо удаляются с помощью щетки или электрохимической обработки. Более крупные заусенцы часто требуют предварительной обработки или шлифовки.
Выявление мест образования заусенцев на этапах проектирования и обработки помогает команде выбрать подходящий метод. Это также позволяет сократить дорогостоящие доработки в дальнейшем.
Допуски размеров и качество поверхности
К прецизионным компонентам, изготавливаемым на станках с ЧПУ, предъявляются жесткие требования к размерам. Это может касаться уплотнительных зон, поверхностей подшипников и резьбы, которые должны соответствовать заданным параметрам. Интенсивная зачистка может сместить эти элементы, даже если кажется, что заусенцы удалены.
Таким образом, команда должна установить пределы для сколов кромок, размера фаски, шероховатости и того, что считается приемлемым результатом удаления заусенцев. После этого проверка должна подтвердить, что деталь по-прежнему соответствует чертежу.
Объем производства и стоимость
Для прототипов и небольших партий ручная зачистка может быть оптимальным решением. Для повторяющихся заказов автоматизация может сократить трудозатраты. Термические и электрохимические методы могут быть дороже в плане внедрения. Эти методы более целесообразны, когда форма детали и объем производства оправдывают первоначальные затраты.
При подсчете общей стоимости учитывайте оборудование, инструменты, время работы оператора, материалы, осмотр, очистку и возможный брак. Не учитывайте только саму операцию по снятию заусенцев.
Геометрия компонентов и доступность
Более сложные формы могут замедлить удаление заусенцев. Это часто происходит с деталями, имеющими тонкие стенки, глубокие полости, глухие отверстия или пересекающиеся каналы. Процесс должен достичь заусенцев, не повреждая при этом соседние элементы.
Во многих ситуациях использование нескольких методов удаления заусенцев дает наилучшие результаты. Возьмем, например, удаление заусенцев с помощью ЧПУ для наружных кромок. Затем используем электрохимическое или термическое удаление заусенцев для очистки труднодоступных и глубоко залегающих заусенцев.
Резюме
- Ручное удаление заусенцев хороший выбор для мелкосерийное производство и локализованные заусенцы.
- Mмеханические и основанные на ЧПУ методы часто более эффективны для серийное производство.
- Термическая и электрохимическая зачистка заслуживают внимания сложные внутренние ходы до которых обычные инструменты не могут добраться.
- Абразивные методы хорошо работать для доступные края.
- Wудаление заусенцев с помощью атерджет особенно полезно, когда смывание остатков стружки лед завышенной важно.
При обработке деталей на станках с ЧПУ с высокой точностью всегда следует убедиться, что выбранный процесс удаляет заусенцы без ущерба для допусков по размерам, качества поверхности или важных функциональных характеристик.
Типичные проблемы при прецизионной зачистке заусенцев на станках с ЧПУ.
Хотя удаление заусенцев улучшает качество компонентов, при недостаточном контроле процесса оно может создавать новые производственные проблемы.
| Общий вызов | Основные причины | Влияние на качество детали | Рекомендуемые решения |
| Неравномерное удаление заусенцев | Изменения в износе инструмента, параметрах обработки или технике оператора. | Остаточные заусенцы и нестабильное качество кромки. | Стандартизируйте процедуры удаления заусенцев и используйте автоматизированные инструменты там, где это целесообразно. |
| Избыточная зачистка | Чрезмерное давление инструмента, время обработки или абразивное воздействие | Отклонения в размерах, чрезмерные фаски и поврежденные кромки. | Контролируйте удаление материала и определите допустимые размеры среза кромки. |
| Труднодоступные заусенцы | Сложные геометрические формы, пересекающиеся отверстия, глубокие полости и узкие проходы. | Остаточные заусенцы могут препятствовать потоку или мешать сборке. | Используйте специализированные инструменты для внутренней зачистки, термическую зачистку или электрохимическую зачистку. |
| Поверхностное повреждение | Неправильный выбор абразива, чрезмерное усилие или неподходящий инструмент. | Царапины, шероховатая поверхность и повреждения функциональных элементов. | Выберите подходящие инструменты и защитите важные поверхности. |
| Трудности, специфичные для конкретного материала | Различия в твердости, пластичности, ударной вязкости и термочувствительности. | Неэффективное удаление заусенцев или повреждение заготовки. | Оптимизируйте процесс для каждого материала и проверьте параметры обработки. |
| Жесткие допуски размеров | Допускаются очень незначительные изменения кромок, отверстий и размеров компонентов. | Потеря точности размеров и потенциальный брак компонентов. | Используйте контролируемую зачистку на станках с ЧПУ, прецизионные приспособления и контроль размеров. |
| Высокие трудовые и производственные затраты | Ручная обработка, сложные геометрические формы и многоэтапная обработка. | Увеличение сроков выполнения заказов и снижение эффективности производства. | Интегрируйте снятие заусенцев в обработку на станках с ЧПУ или автоматизируйте повторяющиеся операции. |
| Остаточные стружки и абразивные материалы | Недостаточная очистка после механической или абразивной зачистки. | Загрязнение, засоры и проблемы со сборкой. | Добавьте соответствующие проверки на промывку, мытье, сушку и чистоту. |
| Нестабильные результаты между партиями | Изменения в состоянии инструмента, партиях материалов или настройках процесса. | Различия в качестве продукции и увеличение объема доработок. | Контролировать параметры процесса и проводить регулярные проверки качества. |
| Трудности проверки | Скрытые заусенцы и ограниченный доступ к внутренним элементам. | Необнаруженные дефекты могут попасть в окончательный этап сборки. | Используйте увеличительные приборы, эндоскопы, оптический контроль или подходящие специализированные измерительные инструменты. |
Для успешной зачистки необходимо сбалансировать эффективное удаление заусенцев с точностью размеров, целостностью поверхности и производительностью производства. Для деталей, изготовленных на станках с ЧПУ, производители должны четко определить требования к качеству кромок, выбрать процессы, совместимые с материалами, и проверить критически важные элементы с помощью соответствующих процедур контроля.
Как повысить эффективность удаления заусенцев в станках с ЧПУ
Снижение образования заусенцев в процессе обработки
Как правило, предотвратить образование крупных заусенцев дешевле, чем потом их удалять. Используйте правильную скорость резания и подачу. Также выберите подходящую форму инструмента. Острота инструмента тоже имеет значение. Траектории обработки и варианты выхода также влияют на качество кромки.
Следите за износом инструмента с течением времени. Обращайте внимание на поведение материала заготовки. При сверлении на станках с ЧПУ контролируйте условия пробоя. Правильно настроенный выход сверла может уменьшить заусенец, остающийся на поверхности детали.
Внедрите зачистку заусенцев в производственный процесс.
Если это целесообразно, включите в программу ЧПУ снятие фаски или зачистку заусенцев. Это позволит сократить лишнюю обработку. Кроме того, это обеспечит более равномерный результат при обработке отдельных деталей.
Если требуется отдельный этап финишной обработки, составьте четкие рабочие инструкции. Используйте установленные правила контроля качества. Это поможет обеспечить соответствие каждой партии единым стандартам.
Используйте автоматизацию для повторяющихся задач
Используйте автоматизированные устройства для снятия заусенцев, роботизированные системы финишной обработки или инструменты с ЧПУ-управлением. Эти варианты могут повысить повторяемость результатов. Они также уменьшают зависимость работы от ручного труда. Автоматизация наиболее полезна для повторяющихся форм и высокопроизводительных партий.
Тем не менее, для автоматизации необходима правильная настройка. Используйте подходящий инструмент и обеспечьте устойчивость зажимных приспособлений. Отслеживайте износ инструмента. Подтверждайте результаты с помощью контроля качества. Не полагайтесь только на автоматизацию. Вам по-прежнему необходимы проверки процесса.
Разработать процедуры контроля качества
Качество удаления заусенцев следует проверять методами, подходящими для данной детали. Для открытых кромок достаточно визуального осмотра и увеличения. Для внутренних элементов используйте бороскопы, оптические системы, тактильные инструменты или другое измерительное оборудование.
Для ключевых деталей может потребоваться не только проверка на удаление заусенцев. Измерьте размеры. Проверьте качество поверхности. Проверьте чистоту. При необходимости проведите функциональные тесты. Определите, где наличие заусенцев недопустимо. Также укажите, какие кромки допустимы.
Заключение
Удаление заусенцев — ключевой этап обработки деталей на станках с ЧПУ. Он влияет на точность размеров, надежность сборки, состояние поверхности и безопасность. Ручные, механические, абразивные, термические, электрохимические, гидроабразивные и станки с ЧПУ методы удаления заусенцев имеют свои сильные и слабые стороны.
Для выбора оптимального варианта необходимо проанализировать характеристики материала, размер и расположение заусенцев, допуски на размеры, геометрию компонента, объем производства и общую стоимость обработки. Эффективные стратегии обработки должны сочетаться с подходящей технологией удаления заусенцев и строгим контролем качества. Это позволит снизить количество дефектов, повысить производительность и обеспечить более стабильное качество высокоточных компонентов, изготовленных на станках с ЧПУ.
Для производителей, стремящихся к получению высококачественных деталей, обработанных на станках с ЧПУ, наилучшей стратегией удаления заусенцев является та, которая устраняет лишние заусенцы, но не затрагивает детали, которые должны сохранять точность, не нарушая критически важные размеры компонента, функциональные поверхности или долгосрочную производительность.