Как геометрия детали, обрабатываемой на станке с ЧПУ, влияет на стоимость обработки и время производства?
Обработка на станках с ЧПУ широко используется для изготовления прецизионных деталей с точными размерами, сложными формами и воспроизводимыми результатами. Однако стоимость и время производства деталей, обработанных на станках с ЧПУ, определяются не только выбором материала и обрабатывающего оборудования. Геометрия детали, изготовленной на станках с ЧПУ, имеет большое значение для успешного выполнения работы.
Геометрические характеристики, такие как размер детали, толщина стенки, глубина отверстия, радиус скругления углов, конструкция полости и сложность поверхности, напрямую влияют на операции обработки, выбор инструмента, требования к настройке и время удаления материала. Простая конструкция обычно изготавливается быстрее. Сложная конструкция может потребовать специальных фрез, дополнительных настроек, более медленной резки и большего количества проверок в процессе производства.
Таким образом, когда дизайнеры, инженеры и производители понимают, как геометрия деталей, обрабатываемых на станках с ЧПУ, влияет на стоимость обработки и время производства, они могут корректировать чертежи на ранних этапах. Это может снизить ненужные затраты и ускорить производство.
Содержание
Ключевая деталь ЧПУ Геометрические факторы Влияние на стоимость обработки
1. Сложность детали и трудность обработки
Сложность детали является одним из основных геометрических факторов, определяющих стоимость компонентов, обрабатываемых на станках с ЧПУ . Если деталь имеет плоские участки, прямые кромки и простые отверстия, цеха часто могут обработать ее с помощью стандартных этапов фрезерования или токарной обработки.
Но когда деталь имеет сложные контуры, закругленные участки, неровные формы или несколько элементов, которые плотно прилегают друг к другу, цеху обычно требуется более тщательное планирование обработки.
Подобные формы также могут привести к необходимости использования многоосевых систем ЧПУ. Кроме того, они могут потребовать специальных зажимных приспособлений и дополнительного времени на программирование. В результате стоимость оборудования возрастает, а общий срок выполнения заказа увеличивается.
Например, для простой прямоугольной алюминиевой детали может потребоваться лишь базовое фрезерование и сверление. В отличие от этого, для детали с изогнутыми поверхностями, глубокими углублениями и угловыми участками может потребоваться 5-осевая обработка плюс несколько этапов финишной обработки.
Поэтому удаление элементов, не выполняющих реальной функциональной роли, является одним из практических способов снижения производственных затрат.
2. Толщина стенок и конструкция конструкции
Толщина стенки влияет на стабильность обработки, условия резания и время цикла.
Тонкостенные детали, как правило, сложнее резать. Во время резки они могут вибрировать, немного смещаться, и в результате после удаления материала возникают проблемы с размерами. Силы резки могут деформировать или смещать тонкие участки, поэтому становится сложнее соблюдать жесткие допуски.
Для решения этой проблемы производители могут снизить скорость резки, использовать меньшие значения глубины резания, добавить дополнительную опору во время зажима и выполнить больше чистовых проходов.
Более толстые стенки обычно повышают жесткость. Это может сделать процесс обработки более стабильным. Тем не менее, стенки, которые толще, чем необходимо, обходятся дороже в плане сырья и увеличивают время съема материала.
При выборе толщины стенки конструкторам следует учитывать прочность стенок, требуемую функциональность и простоту обработки.
3. Глубокие полости и геометрия карманов
Глубокие полости и углубления могут быстро увеличить время и стоимость обработки на станках с ЧПУ.
Для обработки глубоких пазов режущие инструменты должны проникать в труднодоступные или углублённые места. Часто используются инструменты с длинной ручкой. В то же время они легче гнутся и могут вибрировать во время резки. Это может снизить точность и привести к ухудшению качества поверхности.
Глубокие полости также затрудняют удаление стружки. Стружка может блокировать зону резания. Кроме того, может наблюдаться затрудненный отвод тепла. Это может привести к повреждению инструмента. Качество поверхности может ухудшиться. Для восстановления процесса обработки может потребоваться больше остановок.
Во многих случаях производители полагаются на инструменты с длинной ручкой, предназначенные для этой работы. Они могут снижать параметры резки. Часто они разделяют обработку на несколько этапов черновой обработки, а затем выполняют чистовую обработку.
Если форма детали позволяет, конструкторам следует избегать углублений, которые глубже, чем необходимо. Более широкий доступ также способствует этому. Большие радиусы скругления углов углублений и более открытые формы могут повысить скорость обработки.
4. Размер, глубина и положение отверстия
Конструкция отверстий — еще один ключевой фактор, определяющий стоимость обработки на станках с ЧПУ.
Обычно отверстия стандартных диаметров стоят дешевле. Это объясняется тем, что сверла таких размеров являются стандартными. С их помощью можно сверлить обычными методами.
Стоимость может возрасти при обработке отверстий малого диаметра, глубоких отверстий, отверстий под углом и отверстий, требующих высокой точности. В таких случаях требуется особая тщательность при настройке и выборе инструмента.
Для сверления глубоких отверстий может потребоваться прерывистое сверление или другие методы глубокого сверления на станках с ЧПУ . Цель состоит в удалении стружки и снижении нагрева. Для сверления небольших отверстий часто требуются микросверлильные инструменты. Эти инструменты работают с жестким контролем параметров резания.
Расположение отверстий также влияет на процесс. Отверстия на разных поверхностях могут потребовать дополнительной корректировки положения. В некоторых случаях для достижения каждой точки может потребоваться многоосевая обработка.
Конструкторы могут сократить время производства, поддерживая одинаковый диаметр отверстий. Они также могут избежать требований к точности там, где она не требуется. Размещение отверстий таким образом, чтобы минимизировать изменения в настройке, также может помочь.
5. Радиус скругления углов и внутренняя геометрия
Внутренние радиусы скругления углов влияют на выбор инструмента и эффективность фрезерования.
При фрезеровании на станках с ЧПУ многие фрезы имеют круглую форму, например, цилиндрические концевые фрезы. При обычном фрезеровании идеально острый внутренний угол получить нереально. Радиус среза определяется диаметром инструмента.
Для обработки очень малых внутренних радиусов требуются режущие инструменты меньшего размера. Такие инструменты, как правило, обладают меньшей жесткостью и могут потребовать более низких скоростей резания и меньшей глубины резания.
В результате обработка небольших внутренних углов может потребовать дополнительных проходов и увеличить вероятность износа или поломки инструмента.
Использование больших внутренних радиусов скругления углов там, где это позволяют функциональные требования, позволяет производителям выбирать более крупные и жесткие инструменты и более эффективно выполнять операции механической обработки.
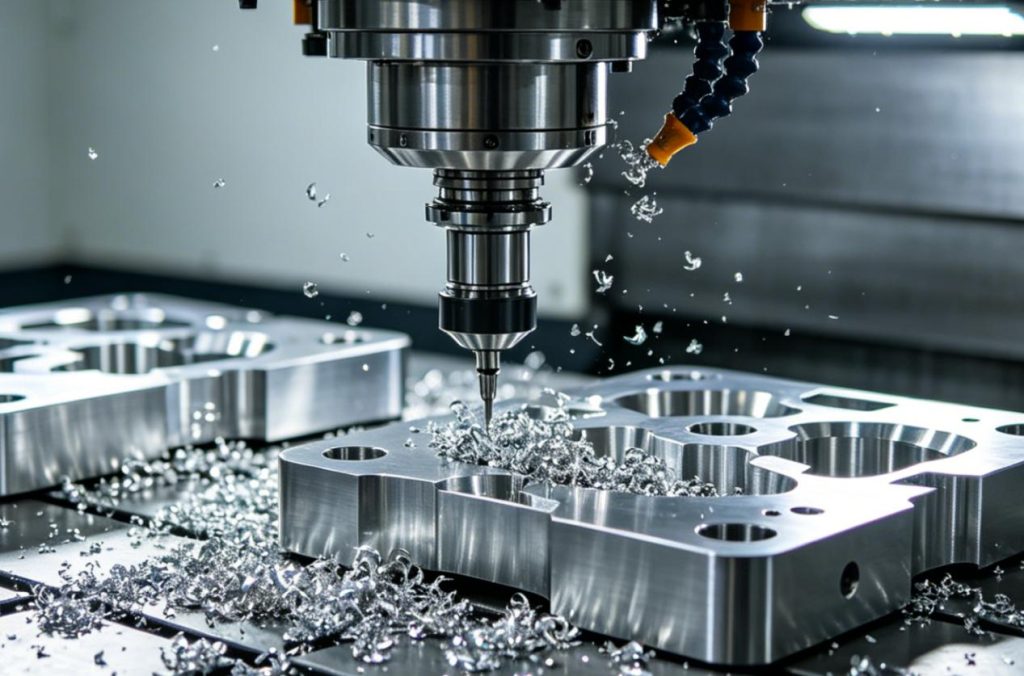
6. Подрезки и труднодоступные элементы
Подрезы — это геометрические элементы, недоступные для стандартных режущих инструментов при основной обработке.
Примерами являются Т-образные пазы, пазы типа «ласточкин хвост», углубленные каналы и внутренние фиксирующие элементы.
Для обработки таких геометрических форм могут потребоваться специализированные инструменты, такие как фрезы для Т-образных пазов, фрезы для пазов типа «ласточкин хвост» или специально разработанные режущие инструменты. Некоторые компоненты также могут потребовать дополнительной ориентации заготовки или многоосевой обработки.
Подрезка может увеличить сложность программирования, время обработки и стоимость инструмента.
При проектировании деталей, обрабатываемых на станках с ЧПУ, инженеры должны оценить, необходимы ли подрезы для функциональности компонента. Замена ненужных подрезов на доступные элементы может упростить производство и снизить затраты.
7. Допуски и геометрическая точность
Геометрические допуски определяют, какое отклонение размеров допустимо в готовом изделии.
Как правило, стандартные допуски проще и дешевле обеспечить, поскольку они позволяют производителям использовать традиционные параметры обработки и методы контроля.
Жесткие допуски требуют более тщательного контроля технологического процесса, более точного оборудования, дополнительных операций финишной обработки и более частых измерений.
Например, для точного сверления отверстия после первоначального сверления может потребоваться развертывание или расточка. Компоненты со сложными геометрическими допусками также могут потребовать контроля с помощью координатно-измерительной машины (КИМ).
Чем жестче требования к допускам, тем выше вероятность увеличения времени обработки, затрат на контроль качества и брака деталей.
Конструкторы должны устанавливать жесткие допуски только для тех элементов, которые непосредственно влияют на сборку, производительность или безопасность.
8. Требования к геометрии поверхности и отделке
Геометрия поверхности влияет как на стратегию обработки, так и на требования к чистовой обработке.
Плоские поверхности, как правило, легко поддаются обработке, в то время как для обработки криволинейных, контурных и произвольных поверхностей часто требуются более сложные траектории движения инструмента.
Для достижения требуемого качества поверхности при обработке сложных поверхностей может потребоваться фрезерование шаровым фрезером, многоосевая обработка и многократная чистовая обработка.
Кроме того, некоторые геометрические элементы могут быть сложны для полировки, удаления заусенцев или проверки после механической обработки. Внутренние каналы и узкие полости представляют собой особую сложность.
Проект, требующий высококачественной отделки многочисленных сложных поверхностей, как правило, обойдется дороже, чем проект с ограниченными требованиями к отделке.
Дизайнерам следует определить, какие поверхности требуют функциональной точности или специфической отделки, и избегать применения излишне строгих требований к отделке ко всему компоненту.
9. Размеры и габариты детали
Размер детали влияет на расход материала, выбор станка, конструкцию зажимных приспособлений и продолжительность обработки.
Для изготовления крупных деталей требуется больше сырья, а также могут потребоваться более крупные станки с ЧПУ с большей рабочей зоной. Кроме того, это может потребовать более длинных траекторий обработки и увеличения объема снимаемого материала.
Для изготовления мелких деталей может потребоваться меньше материала, но чрезвычайно мелкие элементы могут создавать проблемы, связанные с выбором инструмента, позиционированием заготовки и точностью обработки.
Общая геометрия также определяет, насколько легко закрепить деталь во время обработки. Детали неправильной формы могут потребовать изготовления специальных приспособлений, что увеличивает затраты на переналадку.
Оптимизация габаритных размеров и упрощение внешней формы могут помочь производителям улучшить использование материалов и снизить производственные затраты.
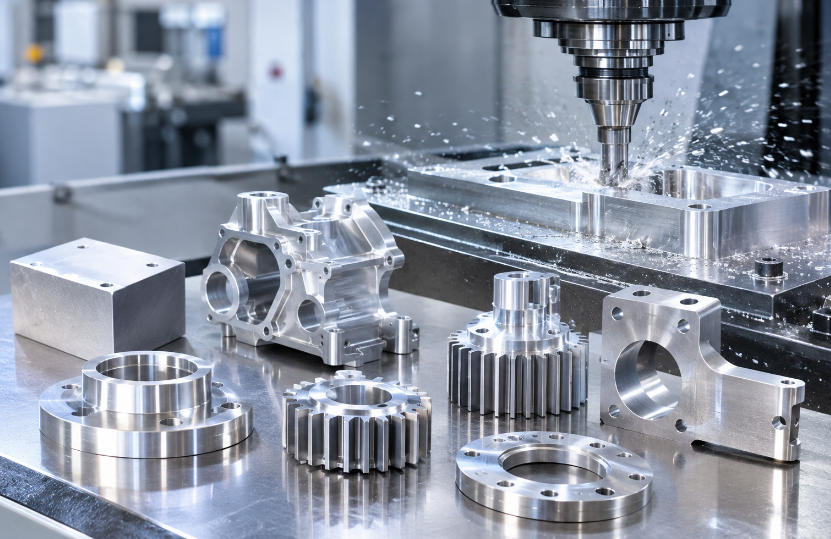
Как оптимизировать геометрию деталей, обрабатываемых на станках с ЧПУ, для снижения затрат и ускорения производства.
Проектирование с учетом технологичности изготовления (DFM) — важный подход к повышению эффективности обработки на станках с ЧПУ. Он включает в себя оценку геометрии детали на этапе проектирования для выявления особенностей, которые могут увеличить сложность обработки или производственные затраты.
Следующие стратегии могут помочь инженерам и производителям разрабатывать более экономичные компоненты для станков с ЧПУ.
1. Упростите ненужные геометрические элементы.
Избегайте добавления декоративных канавок, сложных контуров и ненужных углублений, которые не способствуют функциональности компонента. Более простые геометрические формы, как правило, требуют меньшего количества операций обработки и меньшего времени программирования.
2. Используйте стандартные размеры, совместимые с инструментом.
Проектируйте отверстия, пазы и внутренние радиусы, ориентируясь на стандартные размеры режущего инструмента. Это снижает потребность в специализированном инструменте и помогает производителям использовать более эффективные стратегии обработки.
3. Сохраняйте допустимую толщину стенки.
Избегайте чрезмерно тонких стенок и незакрепленных участков. Соответствующая толщина стенок повышает структурную устойчивость во время обработки и снижает риск деформации.
4. Уменьшение глубоких и узких полостей
По возможности используйте более мелкие углубления и более широкие внутренние каналы. Эти особенности улучшают доступность инструмента, отвод стружки и стабильность обработки.
5. Минимизация перепозиционирования заготовки
Расположите геометрические элементы таким образом, чтобы можно было выполнить больше операций обработки из одной и той же ориентации. Сокращение количества перепозиционирований позволит сократить время настройки и повысить точность размеров.
1. Примените функциональные допуски
Ужесточение допусков следует устанавливать только в случае необходимости. Это позволит избежать ненужных затрат на прецизионную обработку, контроль качества и финишную обработку.
2. Учитывайте требования к удалению материала.
Избегайте конструкций, требующих удаления чрезмерного количества материала из цельного заготовки. Более эффективные формы деталей могут сократить время резки, износ инструмента и отходы сырья.
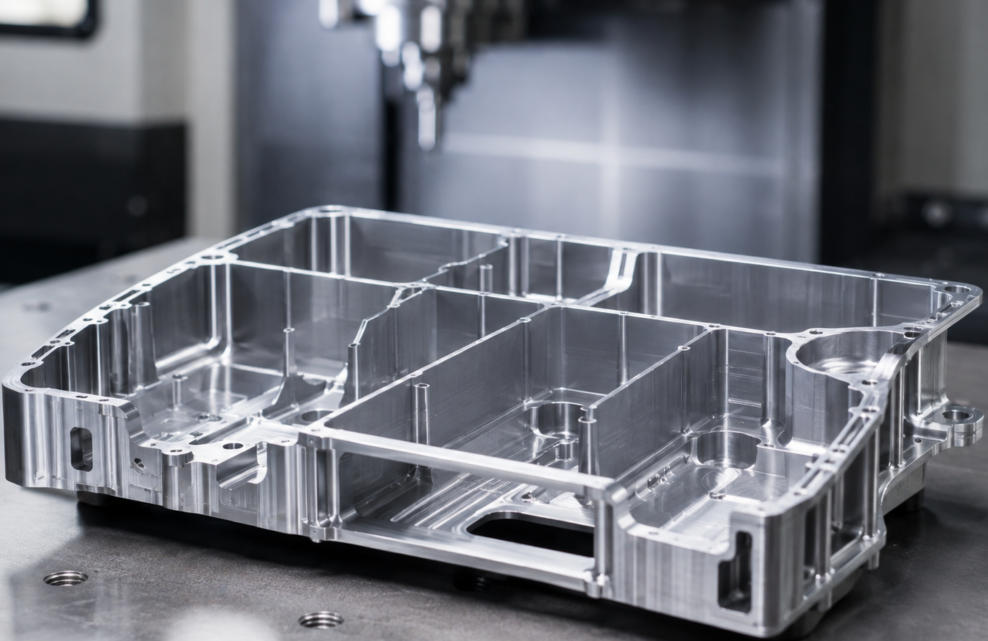
Типичные геометрические особенности деталей, обрабатываемых на станках с ЧПУ, и их влияние на стоимость.
Приведенная ниже диаграмма суммирует, как различные геометрические характеристики влияют на стоимость и время производства при обработке на станках с ЧПУ.
| Геометрические особенности детали, изготовленной на станке с ЧПУ. | Характеристики обработки | Влияние на себестоимость обработки | Влияние на время производства | Рекомендации по оптимизации |
| Сложные контуры | Требуется сложная траектория резки и программирование. | Высокая цена обусловлена увеличением затрат на программирование и механическую обработку. | Более длительные циклы обработки | Упростите ненужные контуры. |
| Тонкие стены | Подвержен вибрации, изгибу и деформации. | Более высокая цена обусловлена дополнительными требованиями к поддержке и отделке. | Более длинный из-за более низкой скорости резки. | Обеспечьте достаточную толщину стенок. |
| Глубокие карманы | Требуется использование длинноствольных режущих инструментов и аккуратное удаление стружки. | Более высокие затраты на оснастку и механическую обработку. | Более длительный срок службы из-за многократных проходов резки. | По возможности уменьшите глубину кармана. |
| Отверстия малого диаметра | Требуется использование специальных инструментов и точное позиционирование. | Более высокое значение при необходимости использования инструментов для микросверления. | Более длительный срок из-за замедления буровых работ. | Используйте стандартные диаметры отверстий. |
| Глубокие дыры | Сложности с отводом воздуха из микросхемы и регулированием температуры. | Более высокая цена обусловлена особыми требованиями к бурению. | Более длительный срок службы из-за сверления с прерывистым вращением и смены инструмента. | Оптимизация соотношения глубины и диаметра скважины. |
| Малые внутренние радиусы скругления углов | Требуются более компактные и менее жесткие режущие инструменты. | Более высокая цена благодаря использованию специализированного оборудования. | Более длинный из-за дополнительных финишных проходов. | Увеличьте внутренний радиус скругления углов. |
| Подрезы | Требуются специальные фрезы или дополнительная ориентация при обработке. | Более высокая цена обусловлена затратами на оснастку и настройку оборудования. | Более длительный срок из-за дополнительных операций. | Избегайте ненужных подрезов |
| Жесткие допуски | Требуется высокоточная механическая обработка и дополнительная проверка. | Значительно выше, когда допуски излишне строгие. | Дольше из-за процедур отделки и замеров. | Применяйте только функциональные допуски. |
| Изогнутые и произвольные поверхности | Требуется сложная траектория движения инструмента и многоосевая обработка. | Более высокая цена обусловлена высокими требованиями к механической обработке. | Более длительный срок службы из-за детальной обработки поверхности. | Упростите геометрию поверхности. |
| Габариты крупных деталей | Требуется больше сырья и более крупное обрабатывающее оборудование. | Более высокие затраты на материалы и эксплуатацию оборудования. | Более длительный срок из-за усиленного удаления материала. | Оптимизация общих габаритов детали |
| Неправильные формы | Сложности с фиксацией и позиционированием заготовки. | Более высокая цена из-за нестандартного оборудования. | Увеличение времени из-за дополнительных операций настройки. | Разрабатывайте опорные поверхности, удобные для обработки на станках. |
| Многоугольные элементы | Требуется различное расположение и изменение положения инструмента. | Более высокая цена обусловлена дополнительной настройкой и программированием. | Более длительный срок службы из-за многократных операций механической обработки. | Выровняйте элементы, чтобы уменьшить необходимость их перепозиционирования. |
| Узкие щели и каналы | Требуется использование небольших режущих инструментов и аккуратное удаление стружки. | Более высокая цена благодаря использованию специализированного оборудования. | Более длинный из-за более низкой скорости резки. | По возможности увеличьте ширину паза. |
| Сложные варианты отделки поверхности | Требуется дополнительная финишная обработка и полировка. | Более высокая цена обусловлена затратами на рабочую силу и обработку. | Более длительный срок из-за дополнительных этапов отделки. | Укажите тип отделки поверхности в соответствии с функциональными потребностями. |
| Чрезмерное удаление материала | Требуется обширная черновая механическая обработка. | Более высокая стоимость обусловлена работой станка и износом инструмента. | Более длительное время из-за увеличения времени резки. | Оптимизировать форму детали для уменьшения отходов материала. |
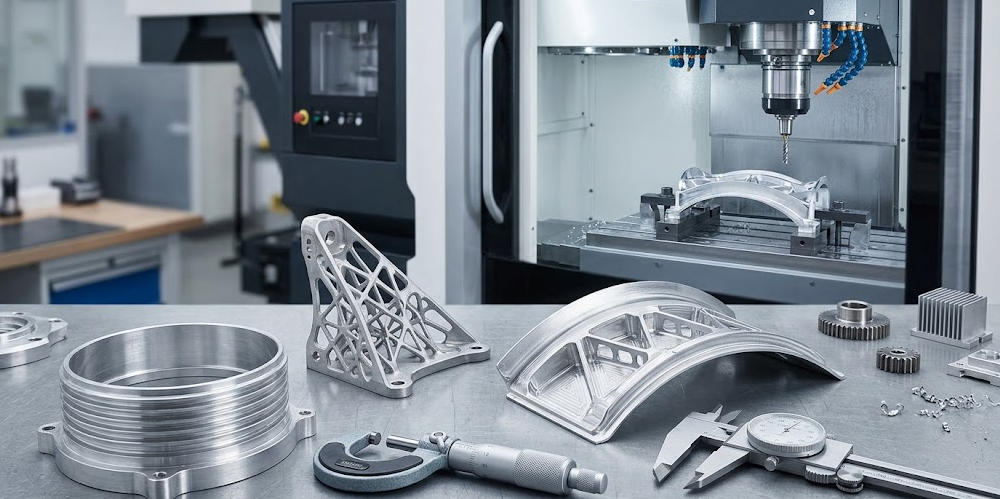
Отношение между ЧПУ Геометрия детали и время изготовления
Геометрия детали, обрабатываемой на станке с ЧПУ, влияет на несколько этапов процесса производства, а не только на саму операцию резки.
| Геометрия детали | Затронутый производственный процесс | Влияние на время производства | Основные причины увеличения времени | Стратегии оптимизации |
| Простые геометрические фигуры | Фрезерование и точение | Короткие сроки изготовления | Меньшее количество операций обработки и более простые траектории движения инструмента. | Предпочитаю простые геометрические формы. |
| Сложные контуры | Программирование CAD/CAM и фрезерование | Значительно дольше | Сложные траектории движения инструмента и многократные проходы резки. | Упростите ненужные контуры. |
| Тонкие стены | Черновая и чистовая обработка | дольше | Снижение скорости резки и дополнительные требования к опоре. | Обеспечьте достаточную толщину стенок. |
| Глубокий кариес | Фрезерование карманов | дольше | Длиннорукие инструменты, трудности с удалением стружки и многократные проходы | Уменьшить глубину полости и улучшить доступность инструмента. |
| Отверстия малого диаметра | Бурение | дольше | Специализированные сверла и более низкие параметры обработки | Используйте стандартные размеры сверл. |
| Глубокие дыры | Глубокое сверление | Значительно дольше | Сверление с прерывистым потоком, удаление стружки и перестановка инструмента. | Оптимизировать глубину и диаметр отверстия |
| Малые внутренние радиусы скругления углов | Профильное фрезерование | дольше | Для более мелких инструментов требуется более медленная резка и больше проходов. | Увеличьте внутренний радиус скругления углов. |
| Подрезы | Специализированное измельчение | дольше | Специальные резцы и дополнительные ориентации обработки | Устраните ненужные поднутрения |
| Многоугольные элементы | Многоосевая обработка | дольше | Дополнительное позиционирование, настройка и программирование траектории движения инструмента. | Расположите элементы таким образом, чтобы свести к минимуму их перестановку. |
| Изогнутые и произвольные поверхности | 3-осевое и 5-осевое фрезерование | Значительно дольше | Сложные перемещения инструмента и чистовая обработка поверхности. | Упростите переходы между криволинейными поверхностями. |
| Жесткие допуски | Точная механическая обработка и контроль качества. | дольше | Дополнительные чистовые обработки и замеры размеров. | Ужесточение допусков следует применять только в случае необходимости. |
| Неправильные формы деталей | Зажим заготовок и настройка станка | дольше | Изготовление креплений на заказ и сложная установка. | Включите доступные справочные поверхности. |
| Габариты крупных деталей | Черновая обработка и перемещение материалов | дольше | Увеличение объема удаляемого материала и дальности перемещения оборудования. | Оптимизировать габаритные размеры |
| Узкие щели и каналы | Фрезерование пазов | дольше | Небольшие режущие инструменты и ограниченное удаление стружки. | Увеличьте ширину паза там, где это позволяют функциональные требования. |
| Сложные варианты отделки поверхности | Отделка и полировка | дольше | Дополнительные операции механической обработки и постобработки | Укажите практические требования к качеству обработки поверхности. |
Ключевые факторы, определяющие время производства на станках с ЧПУ.
| Фактор времени производства | Как геометрия влияет на это | Потенциальный способ экономии времени |
| Время программирования | Для сложных геометрических форм требуется больше программирования CAM-систем. | Упростите конструкции и повторно используйте стандартные стратегии обработки. |
| Время установки | Изготовление изделий неправильной формы на заказ требует использования крепежных элементов. | Стандартизация позиционирования заготовки |
| Время резки | Глубокие полости и чрезмерное удаление материала увеличивают продолжительность обработки. | Сократите удаление ненужных материалов. |
| Время смены инструмента | Для выполнения множества специализированных операций требуются разные режущие инструменты. | Стандартизировать размеры элементов |
| Время окончания | Сложные поверхности и жесткие допуски требуют дополнительных проходов. | Упростите требования к поверхности. |
| Время осмотра | Для сложных геометрических форм требуется больше точек измерения. | Упростите критически важные для контроля элементы. |
| Время доработки | Сложные в обработке элементы увеличивают риск возникновения погрешностей в размерах. | Улучшение геометрического проектирования и доступности при обработке. |
Геометрия деталей, обрабатываемых на станках с ЧПУ, напрямую влияет практически на каждый этап производственного процесса , от программирования и настройки до резки, чистовой обработки и контроля качества. Проектирование деталей с более простыми формами, доступными элементами, практическими допусками и стандартными размерами может значительно сократить время производства и повысить общую эффективность изготовления.
Резюме
Геометрия деталей, обрабатываемых на станках с ЧПУ, влияет как на стоимость обработки, так и на время производства. Когда конструкция включает тонкие стенки, глубокие пазы, крошечные отверстия, узкие внутренние углы, подрезы, сложные формы или трудновыполнимые допуски, задача усложняется. Возможно, потребуется больше этапов и более тщательная обработка.
Использование принципов проектирования с учетом технологичности производства может помочь снизить эти проблемы. Это позволяет командам удалять элементы, которые не приносят пользы, обеспечивать доступ инструментов к поверхностям, регулировать толщину стенок, поддерживать одинаковые размеры и сокращать количество необходимых переналадок.
В конечном счете, эффективное геометрическое проектирование — это не просто создание компонента, отвечающего функциональным требованиям. Это также создание более простого, быстрого и экономичного в изготовлении компонента при сохранении необходимой точности и качества. Когда дизайнеры и производители станков с ЧПУ начинают взаимодействовать на ранних этапах, команда часто повышает скорость производства и общую конкурентоспособность.