Как успешно оптимизировать траекторию инструмента на станке с ЧПУ?
Оптимизация траектории движения инструмента — критически важный процесс в области обработки на станках с числовым программным управлением (ЧПУ), где точность имеет первостепенное значение. Обработка на станках с ЧПУ — это искусство и наука стратегического планирования траектории движения режущего инструмента для обработки детали. По мере развития технологий важность оптимизации траектории движения инструмента на станках с ЧПУ возрастает, способствуя повышению эффективности, снижению производственных затрат и улучшению общей производительности обработки.
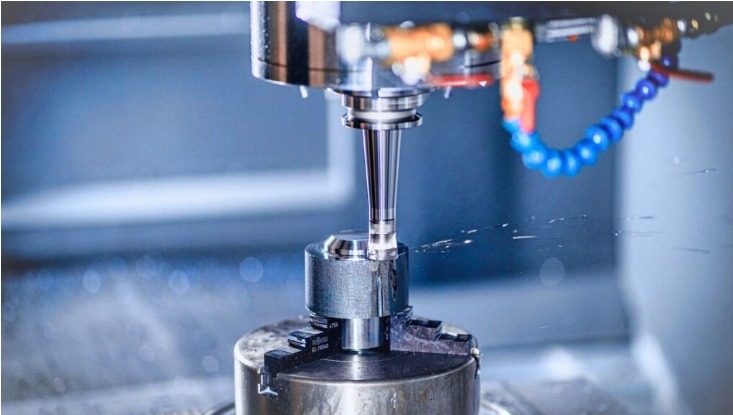
Понимание оптимизации траектории инструмента ЧПУ
Оптимизация траектории инструмента ЧПУ является важнейшим аспектом, который напрямую влияет на эффективность, точность и экономичность производственного процесса. Это подразумевает стратегическое планирование траектории движения инструмента по заготовке для вырезания желаемой формы. Этот процесс заключается не только в поиске кратчайшего пути; он включает в себя тщательный учет таких факторов, как скорость резания, зацепление инструмента, свойства материала и возможности станка.
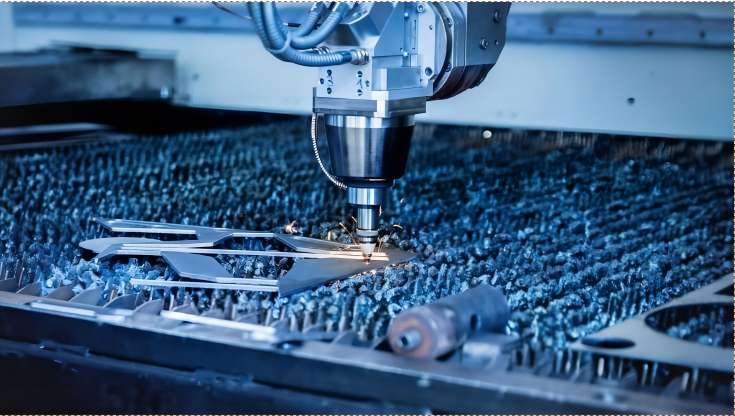
Ключевые факторы, которые следует учитывать для эффективной оптимизации траектории инструмента на станке с ЧПУ
1. Геометрия детали
Сложность: Геометрия детали влияет на выбор траектории движения инструмента. Адаптивные траектории, динамически корректирующие параметры резания, часто более эффективны для поддержания производительности и точности при обработке сложных форм.
Подрезы и свесы: Стратегии траектории движения инструмента при обработке деталей с подрезами или свесами должны тщательно продумываться, чтобы избежать столкновений и обеспечить надлежащее удаление материала. Для облегчения доступа к сложным геометрическим формам может использоваться 5-осевая обработка.
2. Свойства материала
Твердость материала: Различные материалы имеют разный уровень твердости, что влияет на силы резания и износ инструмента. Для корректировки параметров резания алгоритмы оптимизации траектории инструмента должны учитывать специфические свойства обрабатываемого материала.
Чувствительность к нагреву: Некоторые материалы более чувствительны к нагреву, возникающему во время обработки. Чтобы избежать таких проблем, как термическая деформация, оптимизированные траектории движения инструмента направлены на контроль накопления тепла путем регулировки скорости резания, подачи и стратегий зацепления.
3. Динамика машин и ограничения
Технические характеристики станка: Понимание возможностей и ограничений станка с ЧПУ имеет решающее значение. Для обеспечения соответствия запланированных траекторий движения инструмента динамическим ограничениям станка, при оптимизации траектории следует учитывать такие факторы, как максимальная скорость вращения шпинделя, ускорение и скорость замедления.
Отклонение инструмента: Допустимые нагрузки на станок ограничены. Чтобы избежать ухудшения качества детали, при оптимизации траектории движения инструмента следует учитывать отклонение инструмента, особенно при обработке глубоких пазов или полостей.
4. Рекомендации по инструментам
Выбор инструмента: Диаметр, длина и материал режущего инструмента влияют на оптимизацию траектории движения инструмента. Инструменты меньшего размера лучше подходят для обработки сложных деталей, тогда как инструменты большего размера лучше подходят для черновой обработки.
Траектория движения инструмента при работе с несколькими инструментами: При работе с несколькими инструментами переход между ними должен быть оптимизирован для сокращения времени смены инструмента и обеспечения плавного процесса обработки.
5. Требования к качеству обработки поверхности
Оптимизация шага обработки: Расстояние между параллельными траекториями движения инструмента существенно влияет на качество поверхности. Оптимизация шага обработки с учетом диаметра инструмента и геометрии детали помогает достичь желаемого качества поверхности.
Сглаживание траектории инструмента: Более плавные траектории инструмента способствуют улучшению качества поверхности. Алгоритмы оптимизации траектории инструмента могут включать методы сглаживания для минимизации резких изменений направления и уменьшения следов обработки.
6. Скорости резания и подачи
Адаптивная подача: Оптимизация траектории движения инструмента должна динамически регулировать скорость резания и подачу в зависимости от геометрии детали. Стратегии адаптивной подачи помогают поддерживать постоянную нагрузку на стружку и предотвращать такие проблемы, как поломка инструмента.
Оптимальные условия резания: Балансировка скорости резания и подачи для достижения оптимальных условий образования и удаления стружки имеет важное значение для предотвращения износа инструмента и обеспечения эффективного удаления материала.
7. Моделирование и проверка траектории инструмента
3D-моделирование: Использование инструментов 3D-моделирования позволяет операторам визуализировать процесс обработки на станках с ЧПУ до начала фактического производства. Это помогает выявлять потенциальные столкновения, проверять траектории движения инструмента и вносить корректировки для оптимизации всей последовательности обработки.
Предотвращение столкновений: Алгоритмы оптимизации траектории инструмента должны учитывать всю среду обработки, включая заготовку, приспособления и смену инструмента, чтобы избежать столкновений и обеспечить бесперебойную работу.
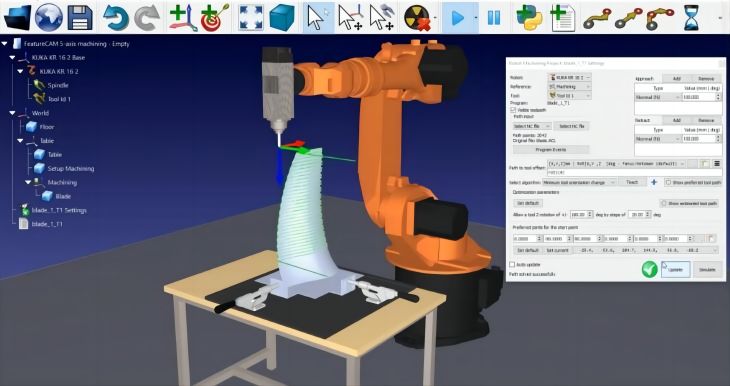
8. Выбор стратегии траектории инструмента
Черновая и чистовая обработка: При оптимизации траектории движения инструмента могут использоваться различные стратегии для черновой и чистовой обработки. Стратегии черновой обработки направлены на скорость удаления материала, тогда как стратегии чистовой обработки направлены на качество поверхности.
Адаптивная очистка: Адаптивные траектории движения инструмента эффективно удаляют материал, поддерживая при этом оптимальные условия резки. Эти траектории динамически адаптируются к форме детали, уменьшая объем воздушного резания и повышая эффективность.
9. Эффективность траектории инструмента и время цикла
Оптимальное планирование траектории: Оптимизация траектории инструмента направлена на сокращение времени цикла за счет минимизации воздушного резания и оптимизации траектории движения инструмента. Эффективные траектории способствуют повышению общей производительности и экономической эффективности.
Сегментация траектории инструмента: Разбиение траектории инструмента на более мелкие сегменты и оптимизация каждого сегмента в отдельности может повысить общую эффективность, особенно при обработке сложных деталей.
10. Соображения по поводу постобработки
Оптимизация G-кода: Для повышения производительности обработки сгенерированный G-код, управляющий станком с ЧПУ, должен быть оптимизирован для эффективной смены инструмента, плавных переходов и сокращения времени задержки.
Моделирование постобработки: Моделирование траекторий движения инструмента после обработки гарантирует соответствие инструкций G-кода заданной траектории, минимизируя риск ошибок во время реальной обработки.
Заключение
Оптимизация траектории движения инструмента на станках с ЧПУ становится ключевым фактором в достижении точности, эффективности и экономичности. Это многогранный процесс, требующий всестороннего понимания детали, материалов, возможностей станка и желаемых результатов. В стремлении к совершенству в производстве оптимизация траектории движения инструмента остается краеугольным камнем, определяющим будущее обработки деталей на станках с ЧПУ.