Как повысить точность обработки на станках с ЧПУ
В современной высокотехнологичной промышленности всего один микрон может решить судьбу всего проекта. Будь то медицинское оборудование, бытовая электроника или автомобильные детали, точность обработки на станках с ЧПУ является важнейшим показателем качества и безупречной сборки вашей продукции.
Тем не менее, общаясь с нашими зарубежными клиентами, мы заметили, что многие либо неправильно понимают некоторые аспекты точности обработки на станках с ЧПУ, либо задают слишком жесткие допуски, что приводит к резкому росту производственных затрат.
Поэтому, как ваш опытный производитель оборудования для обработки на станках с ЧПУ , мы подробно расскажем вам обо всех важных аспектах точности обработки на станках с ЧПУ, включая ее определение, факторы, влияющие на точность, стандартные допуски и советы по оптимизации конструкции.
Содержание
Точность против аккуратности в обработке на станках с ЧПУ: в чем разница?
В высокоточной промышленности точность и прецизионность (воспроизводимость) — это два совершенно разных технических понятия. Понимание этого различия помогает более четко доносить технические требования до вашего производственного партнера.
Что такое точность обработки на станках с ЧПУ?
Точность определяется близостью размеров обработанной детали к целевым проектным размерам на вашем 3D-чертеже. Если целевой размер составляет 10 000 мм, а длина обработанной детали — 10 002 мм, то это считается точным.
Что такое точность обработки на станках с ЧПУ?
Точность обработки на станках с ЧПУ означает способность сохранять одинаковые размеры деталей при непрерывном изготовлении заданного количества деталей, например, 1,000. Если все 1,000 изготовленных деталей имеют размер 10.050 мм, то детали не являются точными (с запасом по размеру), а являются прецизионными.
Например:
- Высокая точность + высокая прецизионность: идеальное состояние (высокотехнологичное производство).
- Высокая точность + низкая погрешность: стабильные результаты каждый раз, но с систематическим отклонением.
- Низкая точность + низкая достоверность: нестабильное качество с разбросом размеров.
Анализ закупок в сегменте B2B: Для международных покупателей производитель станков с ЧПУ премиум-класса должен обеспечивать и то, и другое. Если станок обладает высокой точностью (повторяемостью), инженеры могут корректировать точность с помощью микрокоррекции. Однако, если сам станок теряет точность и стабильность, что приводит к колебаниям размеров деталей, это становится катастрофой для контроля качества.
Стандартные допуски обработки на станках с ЧПУ
В реальном производстве абсолютная нулевая погрешность не существует. Поэтому инженеры задают допустимый диапазон отклонений размеров, используя допуски обработки на станках с ЧПУ . Ниже приведено стандартное справочное руководство по допускам, обычно используемое в высокоточном производстве:
| Тип обработки | Стандартный диапазон допусков (дюймы) | Стандартный диапазон допусков (метрическая система) | Типичные применения |
| Стандартная обработка | ± 0.005” | ± 0.127 мм | Типовые корпуса, несопрягаемые поверхности, стандартное оборудование |
| Точная обработка с ЧПУ | от ± 0.001” до ± 0.002” | от ± 0.025 мм до ± 0.050 мм | Посадки подшипников, стандартные компоненты конструктивной сборки. |
| Высокоточная обработка | ± 0.0005” | ± 0.012 мм | Аэрокосмические компоненты, корпуса клапанов критически важных медицинских устройств |
| Сверхточная обработка | ± 0.0002 дюйма или меньше | ± 0.005 мм или меньше | Оптическое оборудование, сверхточные вставки для сердечников пресс-форм. |
Согласно международным стандартам, если на чертеже не указаны конкретные допуски, прецизионная обработка деталей обычно осуществляется в соответствии со стандартами ISO 2768-f (высокая точность) или ISO 2768-m (средняя точность).
5 Ключевые факторы, влияющие на точность обработки на станках с ЧПУ.
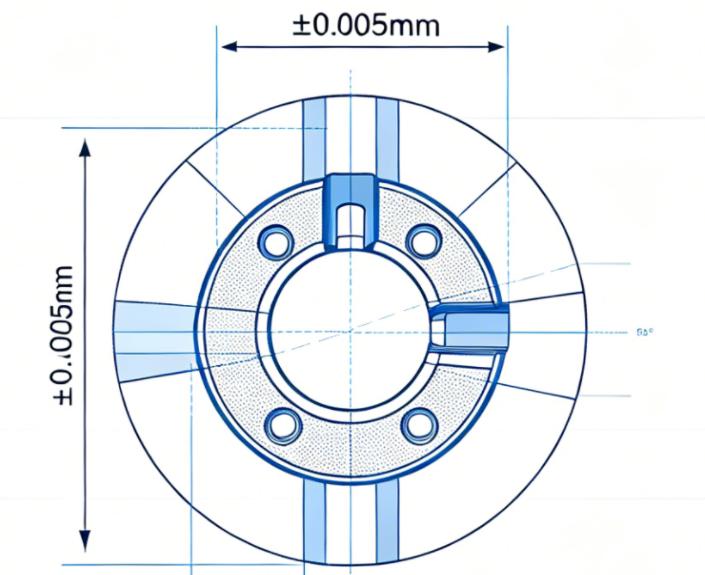
Контроль допусков на уровне ± 0.005 мм зависит не только от самого станка; он требует комплексного управления проектированием на заводе. Точность обработки на станках с ЧПУ определяется следующими пятью элементами:
1. Состояние и жесткость станка
Механическая конструкция и техническое обслуживание самого станка приобретают решающее значение. Величина биения шпинделя, износ направляющих и скорость реакции сервосистемы — все это влияет на размеры обрабатываемой детали. Для высокоточной обработки обычно используются обрабатывающие центры с высокой жесткостью.
2. Выбор режущего инструмента и износ
Резка металла — это процесс, сопровождающийся сильным трением. Износ инструмента происходит постепенно в процессе работы, изменяя силы резания и влияя на конечные размеры заготовки. Кроме того, в зависимости от материала, необходимо выбирать специализированную геометрию инструмента и покрытие, например, нержавеющая сталь (например, SUS316) или алюминиевые сплавы (например, AL6061).
3. Контроль термической деформации
Тепловое расширение и сжатие — две самые большие угрозы для операций точной обработки. Тепло, выделяемое в процессе высокоскоростной обработки, приводит к тепловому расширению на уровне микрон в режущем инструменте, шпинделе и заготовке. Именно поэтому компании, занимающиеся точной обработкой, используют цеха с постоянной температурой.
4. Проектирование зажимных приспособлений и оснастки
При механической обработке даже малейшее изменение положения детали может сделать весь процесс бесполезным. Процесс закрепления детали должен обеспечивать ее надежную фиксацию без смещения, а также исключать чрезмерное давление на деталь во избежание упругой деформации.
5. Свойства материалов и управление внутренними напряжениями
Даже самые совершенные станки не могут нарушать законы физики. Физические свойства материала являются «скрытым ключом» к поддержанию стабильного предельного допуска ± 0.005 мм. Твердость, модуль упругости и коэффициенты теплового расширения сильно различаются для разных материалов (например, AL6061, AL7075, SUS316, титановые сплавы).
В процессе высокоскоростной резки алюминиевый сплав легко подвергается изменению объема на микронном уровне из-за высокого коэффициента теплового расширения. Однако при обработке труднообрабатываемых материалов режущие инструменты могут подвергаться минимальному отклонению из-за чрезвычайно высоких сил резания.
Кроме того, в результате операции удаления материала произойдет снятие напряжений, существующих в заготовках металла. Поэтому ведущий завод точной обработки должен не только освоить механическую обработку, но и проводить термическую обработку, включающую искусственное старение или отжиг, перед обработкой, чтобы обуздать материал еще на начальном этапе.
Как проектировать с учетом высокой точности станков с ЧПУ (рекомендации по проектированию с учетом технологичности производства)
Для снижения проектных затрат и сокращения сроков выполнения работ инженерам-проектировщикам при проведении исследований и разработок следует учитывать следующие правила DFMA:
Избегайте завышенных допусков: с каждым увеличением степени допуска экспоненциально возрастают затраты, связанные с механической обработкой, контролем качества и браком деталей. Более жесткие допуски требуются для сопрягаемых поверхностей, таких как отверстия подшипников и канавки уплотнений, но для других критически важных размеров допускаются разумные отклонения.
Учитывайте свойства материала: Различные материалы обладают уникальным поведением в процессе обработки. Например, некоторые марки нержавеющей стали и более толстые алюминиевые профили при обработке создают остаточные напряжения, что приводит к небольшим изменениям размеров после процесса. При разработке прецизионных деталей необходимо учитывать термическое поведение материалов и планируемое снятие напряжений.
Как повысить точность обработки на станках с ЧПУ?
Точная обработка на станках с ЧПУ — это не одноэтапный процесс, а комплексный процесс, включающий оборудование, маршрутизацию и даже управление цехом. В действительности, производители, стремящиеся к точности, предъявляют строгие допуски к следующим пяти важнейшим компонентам производства:
1. Внедрение высокоточного и высокопрочного оборудования с ЧПУ.
Высокоточные станки с ЧПУ служат основой для прецизионной обработки материалов.
Выбор станка: Предпочтение следует отдавать обрабатывающим центрам с ЧПУ, обладающим высокой жесткостью конструкции (например, чугунными основаниями) и превосходными вибропоглощающими свойствами за счет использования 3-осевого, 4-осевого или одновременного 5-осевого фрезерования.
Настройка основной системы: Использование высокоточных шпинделей и сервоприводов, которые предотвратят люфт и механические ошибки, вызванные резким повышением температуры.
2. Оптимизация выбора и управления режущим инструментом.
Это инструменты, которые непосредственно взаимодействуют с обрабатываемым материалом, и условия их работы определяют качество поверхности и допуски.
Подбор материалов и покрытий: Выбирайте специальные инструменты (например, инструменты с твердым покрытием) для материалов (таких как алюминий 6061, нержавеющая сталь 316, титан и т. д.), с которыми будет производиться работа.
Управление сроком службы инструмента: Внедрите надежную систему управления сроком службы инструмента. Это важно, поскольку при износе, превышающем микроуровне, изменяются силы резания, что приводит к изменению размеров.
3. Усовершенствовать методы фиксации, закрепления и зажима заготовок.
Неправильное зажимание приводит к тому, что обрабатываемые детали подвергаются микросмещениям или упругой деформации во время резки.
Исключение деформации при зажиме: В случае тонкостенных заготовок или заготовок, склонных к деформации, следует использовать специальные пневматические или гидравлические зажимные приспособления, распределяющие нагрузку при зажиме, чтобы предотвратить деформацию.
Повышение точности позиционирования: внедрение передовых модульных зажимных приспособлений или систем нулевой точки зажима.
4. Интеграция систем контроля качества в процессе производства и интеллектуальной компенсации.
Переход от традиционного «последующего контроля» к «контролю в процессе производства» является определяющей тенденцией современного интеллектуального высокоточного производства.
Контактные щупы: Установите контактные щупы, которые позволяют проверять важные размеры во время работы станка между ключевыми этапами процесса обработки.
Автоматическая компенсация инструмента: Автоматическая компенсация инструмента в станке с ЧПУ достигается за счет использования данных обратной связи по ошибкам, поступающих от датчиков, что обеспечивает замкнутый контур управления и практически нулевое количество дефектов.
5. Внедрить высокочастотную калибровку и профилактическое техническое обслуживание.
Механический износ при длительной работе на высоких скоростях — это неизбежный физический закон, которого не может избежать ни один станок.
Точная геометрическая калибровка: Используйте лазерный интерферометр и шаровой измеритель для проверки и компенсации износа направляющих, погрешности выравнивания шпинделя и погрешности прямолинейности.
Устранение ошибок: Компенсация механических зазоров за счет искажения шага режущей кромки в зависимости от параметров системы, чтобы станок всегда работал с максимальной производительностью.
Как наладить партнерские отношения с производителем высокоточных станков с ЧПУ
При поиске зарубежного партнера по производству станков с ЧПУ конкуренция исключительно на основе ценовых предложений часто влечет за собой огромные скрытые риски, связанные с качеством. Завод, работающий в сегменте B2B и обладающий действительно высокоточными возможностями, должен иметь следующие компетенции:
Высокоточные контрольно-измерительные приборы: Производственному предприятию необходимы координатно-измерительные машины (КИМ), оптические измерительные приборы, высокоточные высотомеры и приборы для измерения шероховатости поверхности. Старая поговорка «Нельзя сделать то, что нельзя измерить» как нельзя лучше подходит к данной ситуации.
Строгие процессы контроля качества: возможность предоставления отчетов о проверке FAI, IPQC и отчетов о 100% контроле качества OQC.
Глубокий опыт в области DFM (проектирование, производство и анализ отказов): Первоклассный поставщик не станет просто брать в производство изделия на основе ваших чертежей CAD, не проверив их предварительно. Их опытные инженеры проведут всесторонний анализ конструкции с точки зрения DFMEA (анализ отказов и последствий отказов) и устранят любые избыточные допуски до начала резки металла.
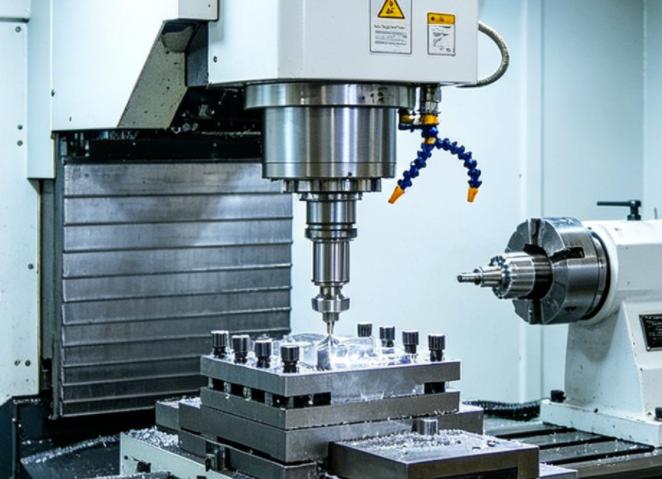
Ищете партнера по высокоточной обработке на станках с ЧПУ?
Для высокоточной обработки требуется не только сложное оборудование, но и опыт в производстве. В KENENG мы являемся экспертами в предоставлении индивидуальных решений по обработке на станках с ЧПУ для наших международных клиентов. Благодаря нашим современным обрабатывающим цехам и высокотехнологичным контрольно-измерительным приборам CMM мы можем точно контролировать допуски обработки в пределах ± 0.001″ (0.025 мм) по очень разумным ценам.
Столкнувшись со сложным проектом? Не стесняйтесь обращаться в KENENG уже сегодня!