Как снизить процент брака при производстве штампованных деталей?
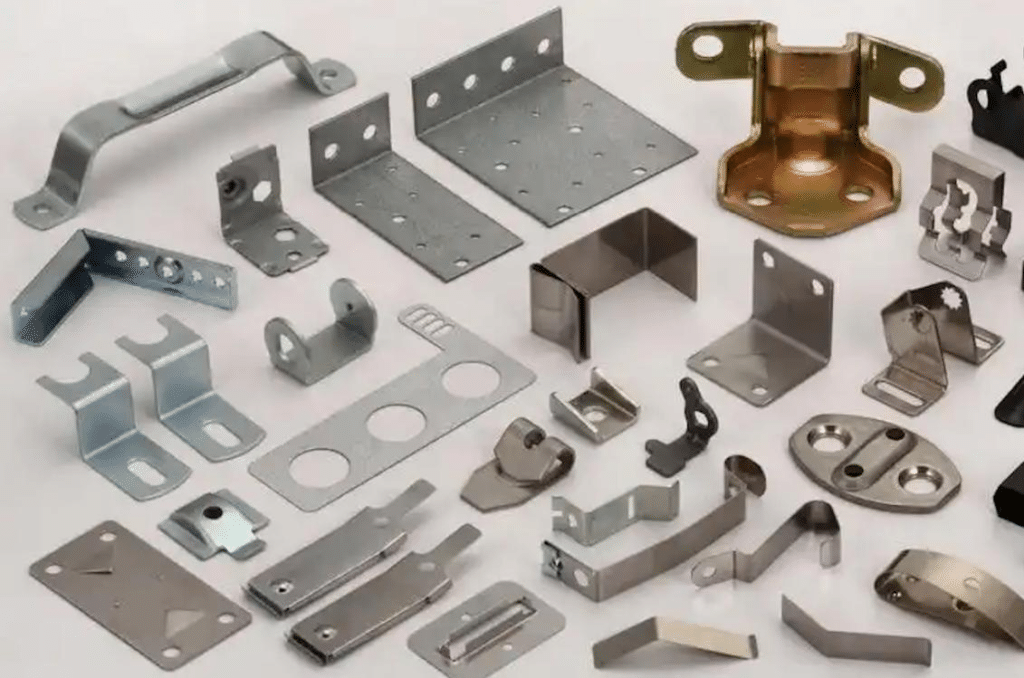
Отходы вносят значительный вклад в скрытые издержки производственного процесса штамповки деталей . Когда деталь отбраковывается, это обычно означает, что впустую было потрачено не одно, а несколько веществ. Теряется материал. Пресс продолжает работать. На это тратится время. Используется электроэнергия.
Сокращение брака не сводится к беглому осмотру готовых деталей. Лучший путь — это управление качеством на протяжении всего процесса штамповки. Начните с выбора материала и формовки штампа. Затем контролируйте процесс во время прессования. Добавьте проверки в середине процесса. Завершите окончательным контролем. Когда будут выявлены основные причины дефектов и разработаны меры по их предотвращению, производители смогут повысить выход годной продукции, сохраняя при этом стабильность производства.
Содержание
Разберитесь в основных причинах образования металлолома. при производстве штампованных деталей
Прежде чем вносить улучшения, производителям следует выяснить, почему внедрение деталей, изготовленных методом штамповки металла, вызывает отказ.
| Причина утилизации | Типичные проблемы | Влияние на штампованные детали |
| Вариации сырья | Неравномерная толщина, твердость или качество поверхности. | Трещины, деформация, изменение размеров |
| Неудачная конструкция штампа | Неправильная геометрия формования или поток материала. | Морщины, трещины, неполное формирование |
| Неправильный зазор между кристаллом и матрицей | Зазор слишком большой или слишком маленький | Избыточное количество заусенцев, шероховатые края, деформация. |
| Износ инструмента | Затупившиеся пуансоны, изношенные режущие кромки, поврежденные компоненты | Заусенцы, погрешности размеров, несоответствие деталей |
| Неправильные настройки пресса | Неправильный ход, скорость или усилие формования. | Деформация, неполное формование, дефекты размеров. |
| Ошибки кормления | Неправильное положение полосы или длина подачи. | Несовпадающие отверстия, погрешности размеров, повреждения штампа. |
| Плохая смазка | Недостаточное или неравномерное смазывание | Царапины, чрезмерное трение, трещины |
| Проблемы с размещением материалов | Неэффективное расположение полос или пустых участков. | Чрезмерные материальные отходы |
| Несоосность машины | Проблемы с выравниванием пресса или штампа | Неравномерная формовка, преждевременный износ инструмента, отклонение размеров. |
| Недостаточная проверка | Дефекты обнаружены слишком поздно | Большие партии бракованных деталей |
| Ошибки оператора | Неправильная настройка или нестабильная работа. | Нестабильность процесса и повторяющиеся дефекты |
| Изменение процесса | Постепенные изменения размеров или условий формирования | Увеличение количества дефектов и брака. |
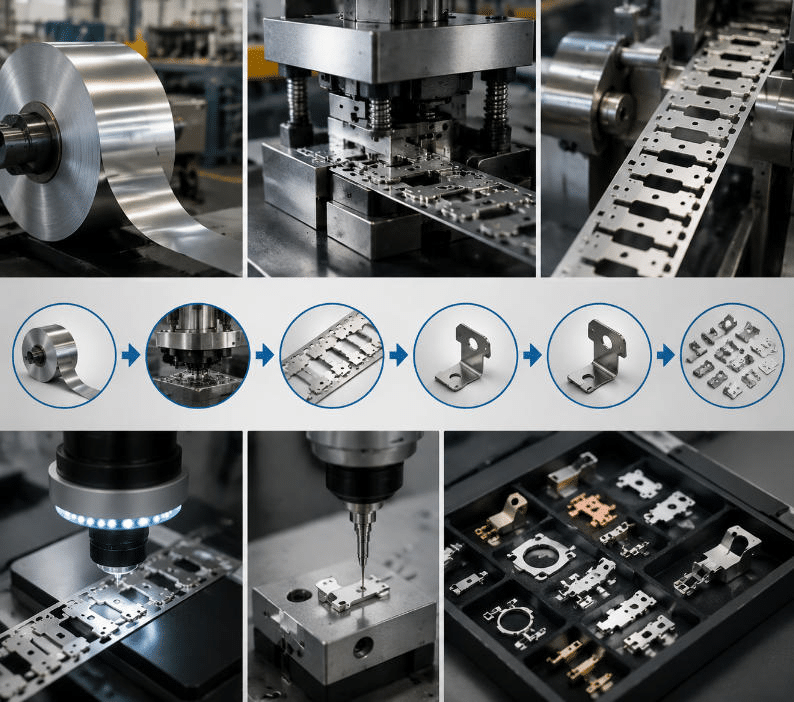
Эффективные стратегии снижения процента брака при производстве штампованных деталей.
1. Улучшение контроля качества сырья.
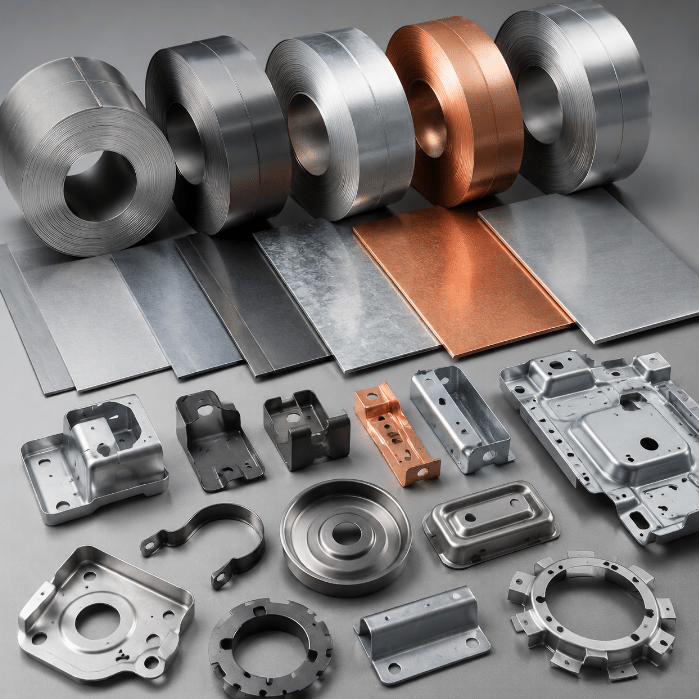
Колебания параметров сырья — распространенная причина нестабильности процесса штамповки. Толщина листа может меняться. Твердость и прочность на растяжение также могут изменяться. Качество поверхности также может меняться. Любой из этих факторов может повлиять на резку и формовку детали.
Перед началом производства необходимо четко установить ограничения по материалам. Поступающие листы и рулоны следует проверять перед отправкой на линию. Необходимо проверить толщину, состояние поверхности и основные механические характеристики, соответствующие требованиям к продукции.
Когда исходные данные остаются неизменными, настройки штамповки также остаются неизменными. Это означает меньше неожиданностей в поведении металла во время формовки.
2. Оптимизация конструкции штамповочного штампа
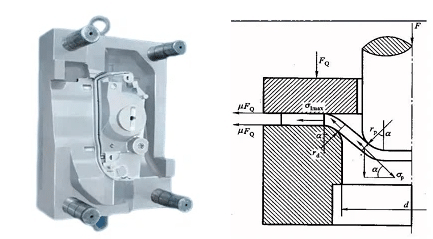
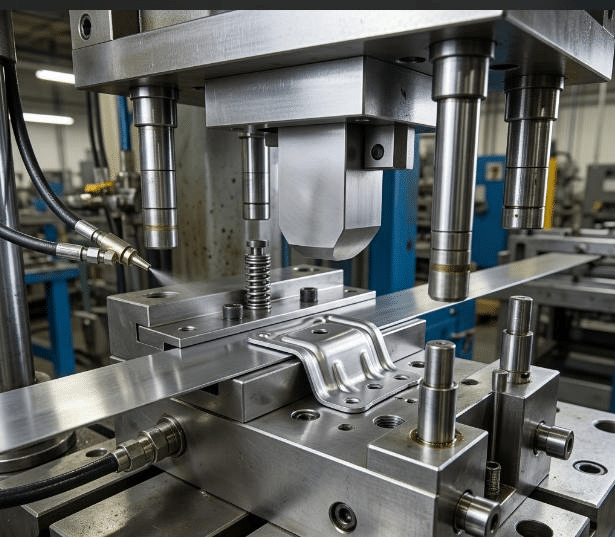
Правильно спроектированный штамповочный штамп помогает сократить количество отходов, направляя поток материала и поддерживая правильную форму детали. Если штамп не подходит, напряжение может чрезмерно возрасти. Деформация может стать неравномерной. Могут появиться складки, трещины или дефекты формы. Размеры также могут отклоняться от заданных значений.
При изготовлении штампов инженеры должны учитывать свойства металла, форму детали, порядок формовки, зазор при резке, радиус изгиба и движение материала внутри оснастки. Для деталей, которые трудно формовать, моделирование может выявить потенциальные проблемные места до изготовления окончательной оснастки.
Для прогрессивных штампов необходимо спланировать эффективную схему расположения ленты и надежный способ ее позиционирования. Правильно спроектированная штамповка может повысить качество продукции, улучшить использование материала и увеличить производительность.
3. Оптимизация использования материалов
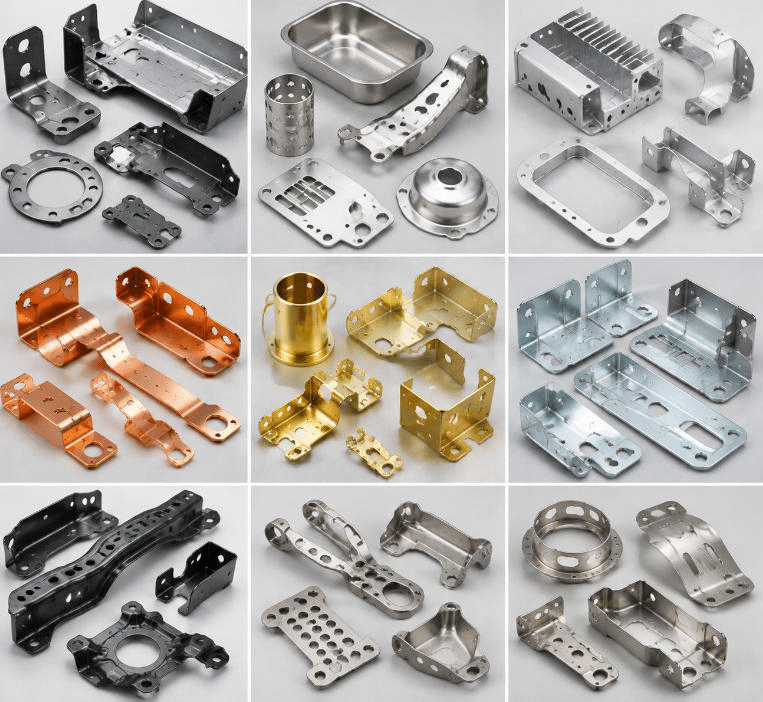
Не все бракованные детали изготавливаются из-за брака. Часть брака — это просто материал, который остается неиспользованным вокруг заготовки или между отдельными деталями.
Необходимо оптимизировать компоновку или раскрой полос, чтобы высокоточные штампованные детали точно помещались на каждом листе или рулоне. Инженеры могут проверить направление детали, расстояние между ними, ширину несущей и траекторию резки. Цель состоит в том, чтобы сократить потери материала без ущерба для процесса.
В процессе крупносерийной штамповки металла даже небольшая экономия материала может быстро суммироваться на протяжении всего производственного цикла.
4. Обеспечьте правильный зазор между кристаллом и матрицей.
Правильное расстояние между пуансоном и матрицей имеет огромное значение для чистой резки и стабильной штамповки. Если расстояние слишком велико, могут образовываться заусенцы, а кромки могут выглядеть шероховатыми. Если же расстояние слишком мало, то для выполнения работы потребуется больше усилий, и инструмент будет изнашиваться быстрее.
Оптимальное расстояние зависит от типа металла, его толщины и вида штамповки. Каждый производитель должен установить четкие целевые значения зазора для своей продукции. Состояние инструмента следует проверять регулярно, а не только при возникновении проблем.
Сохранение одинакового рабочего пространства может повысить качество резки, улучшить размеры деталей и продлить срок службы инструмента. Это также сокращает количество брака, вызванного дефектами.
5. Управление параметрами пресса
Скорость прессования, ход поршня, тоннаж, усилие формования, длина подачи и другие параметры могут влиять на результаты штамповки. При неправильных настройках формование может остановиться слишком рано. Детали могут деформироваться неправильно, треснуть или иметь несоответствия размерам.
Для каждой детали и комплекта штампов производители должны записывать фиксированные значения параметров настройки. Во время производства операторы должны использовать указанные параметры настройки и избегать произвольных изменений.
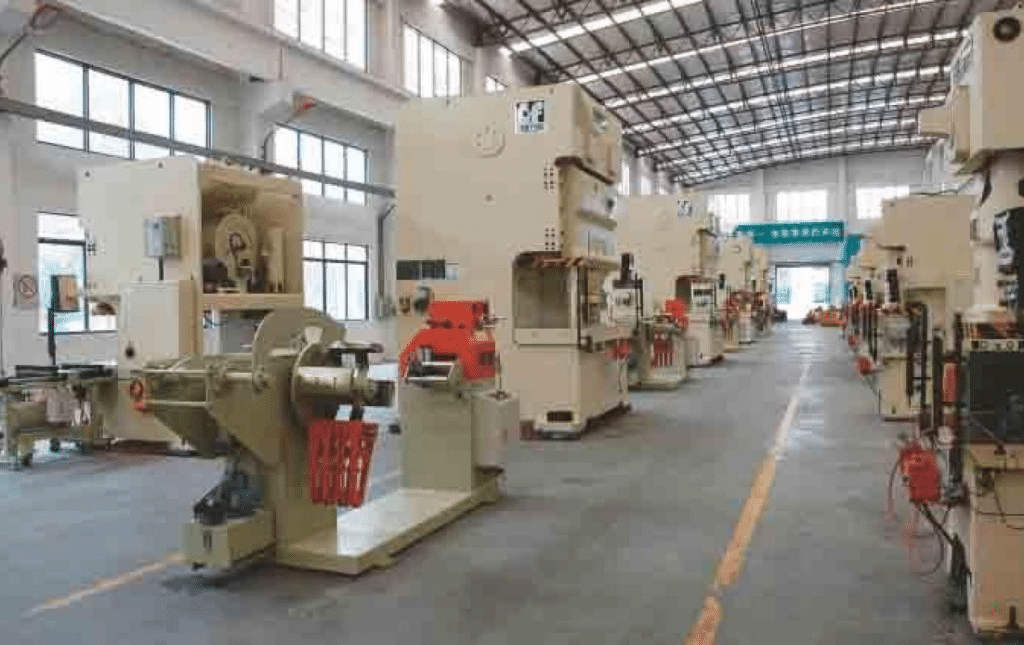
При наличии возможности, системы мониторинга станков могут отслеживать усилие прессования и ход поршня, а также другие ключевые параметры. Если значения изменяются ненормальным образом, бригады могут обнаружить это на ранней стадии. Это может предотвратить длительные периоды производства бракованных деталей.
6. Усиление технического обслуживания инструментов
Штамповочные матрицы изнашиваются со временем после множества производственных циклов. Изношенный пуансон, затупившаяся режущая кромка, поврежденные направляющие или шероховатые участки формовки могут повысить процент брака. Это особенно часто происходит, если не соблюдается план технического обслуживания.
Плановое техническое обслуживание эффективнее, чем ожидание полного выхода из строя. Оно также безопаснее, чем обнаружение проблемы после изготовления множества бракованных деталей. График технического обслуживания можно устанавливать на основе количества производственных циклов, измеренного состояния инструмента и тенденций износа в прошлом.
Регулярно очищайте штампы, добавляйте необходимую смазку, проверяйте ключевые детали, затачивайте их при необходимости и заменяйте изношенные. Это помогает штампам оставаться стабильными во время работы и снижает количество неожиданных бракованных изделий.
7. Повышение точности подачи материала
Точная подача материала имеет первостепенное значение в линиях прогрессивной штамповки и автоматизированного штампования. Неправильная длина подачи или некорректное размещение материала могут привести к смещению отверстий, проблемам с размерами, плохому формованию и даже повреждению штампа.
Производители должны регулярно проверять подающие устройства, направляющие, датчики, направляющие штифты и детали установки. На некоторых предприятиях также могут использоваться автоматические проверки для выявления ошибок подачи. В случае обнаружения ошибки производство может быть остановлено до того, как будет потрачено слишком много материала.
При стабильной подаче материала каждый этап штамповки завершается в правильном положении.
8. Используйте контроль качества первой детали и контроль в процессе производства.
Если проверять только финальные партии, дефекты могут оставаться незамеченными слишком долго. Первичная проверка партии дает возможность на ранней стадии подтвердить правильность настройки пресса и штампа.
В процессе производства проводите периодические или непрерывные проверки. Отслеживайте ключевые размеры, расположение отверстий, высоту формовки, количество заусенцев, внешний вид поверхности и другие важные параметры.
Для быстрой и крупносерийной работы системы машинного зрения и датчики могут проверять детали прямо во время движения линии. Это обеспечивает отслеживание качества в режиме реального времени. Когда проблемы выявляются на ранней стадии, бригады могут устранить причину до того, как это приведет к образованию большого количества брака.
9. Примените статистический контроль процессов.
Статистический контроль процессов (SPC) может помочь выявить медленные изменения в процессе. Цель состоит в том, чтобы обнаружить проблемы, пока детали еще находятся в пределах допустимых параметров.
С помощью контрольных диаграмм предприятия могут отслеживать ключевые размеры и параметры процесса. Например, постепенное изменение размеров может указывать на износ штампа, вариативность материала или нестабильную работу оборудования.
Статистический контроль процессов (SPC) переводит работу по контролю качества с заключительного этапа проверки на управление технологическим процессом. Он хорошо подходит для высокоскоростной штамповки, где мельчайшие изменения могут повлиять на множество деталей одновременно.
10. Стандартизировать операционные процедуры
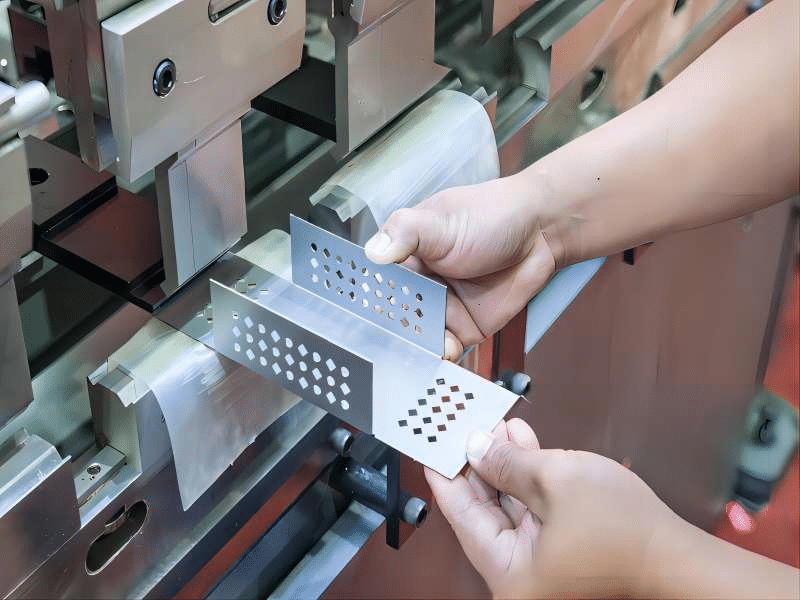
Различия в настройках и методах работы у разных сотрудников могут вызывать дополнительные вариации в процессе. При стандартизации процедур ключевые этапы производства остаются неизменными от одной смены к другой.
В рабочих инструкциях должно быть подробно описано, как загружать материал, устанавливать штампы, задавать параметры прессования и выполнять процедуры смазки. Также в них должны быть описаны проверки первого изделия, частота отбора проб и действия при возникновении нештатных ситуаций.
Обучение также должно быть сосредоточено на выявлении дефектов и выполнении базовых действий по устранению неполадок. Опытные операторы часто замечают признаки неисправности на ранней стадии, прежде чем небольшая проблема перерастет в крупный источник брака.
11. Улучшение коммуникации между отделами.
Сокращение брака касается не только производства. На результаты штамповки влияют инженерные, инструментальные, контрольно-качественные, ремонтные, закупочные и производственные группы.
Если дефект постоянно повторяется, соответствующие группы должны объединить усилия, чтобы найти первопричину и согласовать меры по его устранению. Например, в случае проблемы с размерами может потребоваться участие инженеров-оснастщиков, операторов станков, инженеров по качеству и обслуживающего персонала.
Когда команды обмениваются данными о производстве и качестве, повторяющиеся дефекты легче обнаружить. Это также помогает предотвратить появление одной и той же проблемы на других производственных линиях.
Непрерывное совершенствование для снижения уровня брака при производстве штампованных деталей.
Сокращение брака должно осуществляться как непрерывный процесс совершенствования, а не как разовое мероприятие. Предприятия могут устанавливать четкие целевые показатели как по общему проценту брака, так и по каждому типу дефектов.
После внесения изменений отслеживайте результаты. Убедитесь, что снижение затрат сохраняется, а не кратковременно. Если метод работает, закрепите его в качестве стандартной практики и применяйте к другим аналогичным штамповочным работам.
Постоянное совершенствование может означать как небольшие шаги, например, настройку смазки или изменение параметров подающего устройства, так и более крупные, такие как внедрение нового оборудования, автоматизации, систем контроля или технологий мониторинга технологических процессов.
Выводы
Снижение процента брака при производстве штампованных деталей требует комплексного подхода, учитывающего как оборудование, так и условия процесса. Важно иметь хороший исходный материал. Конструкция штампа должна быть правильной. Рациональное использование материала также помогает. Зазор должен быть установлен правильно. Пресс должен иметь стабильные настройки. Инструмент следует проверять и обслуживать до возникновения проблем. Подача материала также должна быть надежной.
Также полезно наблюдать за работой в процессе. Контроль на этапе производства позволяет выявлять проблемы на ранних стадиях. Статистический контроль процессов может выявлять отклонения. Стандартизированные рабочие инструкции обеспечивают воспроизводимость результатов. Анализ брака должен проводиться четко и пошагово, чтобы одни и те же дефекты не повторялись.
Когда производители штампованных деталей перестают заниматься устранением дефектов после их возникновения, они, как правило, расходуют меньше материала. Производство часто проходит более гладко. Срок службы инструмента может увеличиться. Качество деталей становится более стабильным. В конечном итоге, общая себестоимость производства может снизиться.