Освоение конструкции штампов прогрессивной штамповки: инновации и технологии
Проектирование штампов прогрессивной штамповки — специализированная область машиностроения, направленная на создание инструментальных систем, способных эффективно и точно изготавливать сложные металлические детали. Прогрессивные штамповочные штампы состоят из нескольких станций, каждая из которых выполняет определенную операцию формовки, резки или прокалывания по мере продвижения металлической полосы через штамп. В этой статье мы углубимся в искусство и науку проектирования прогрессивных штамповочных штампов, изучим их принципы, проблемы и инновационные методы.
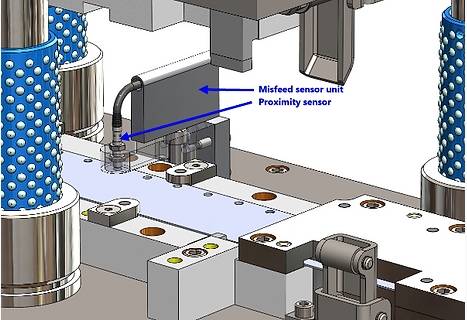
Принципы проектирования штампов прогрессивной штамповки
1. Последовательные операции
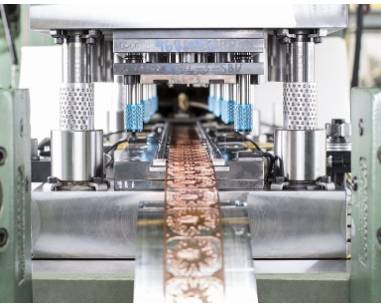
Штампы последовательной штамповки предназначены для выполнения ряда последовательных операций над непрерывной металлической полосой при ее прохождении через штамп. Каждая станция в штампе предназначена для определенной операции формовки, резки или прокалывания, а операции организованы в логической последовательности для эффективного преобразования сырья в готовые детали.
2. Модульность и интеграция
Прогрессивные штамповочные штампы имеют модульную конструкцию, при этом каждая станция содержит свой набор инструментальных компонентов, таких как пуансоны, матрицы и направляющие элементы. Эти модульные станции объединены в единый комплект штампов, что обеспечивает эффективную подачу материала и сводит к минимуму необходимость ручного перемещения между операциями.
3. Оптимизированное использование материалов
Эффективное использование материала является основополагающим принципом проектирования прогрессивных штампов. Расположение станций внутри штамповочного комплекта тщательно оптимизировано для минимизации отходов материала и максимального увеличения количества деталей, производимых из каждой полосы металла. При проектировании компоновки полосы инженеры учитывают такие факторы, как геометрия детали, толщина материала и стратегии раскладки.
4. Проектирование точного инструмента
Прецизионное проектирование инструмента имеет решающее значение для достижения точных размеров деталей, качества обработки поверхности и производительности при прогрессивной штамповке. Компоненты оснастки, включая пуансоны, матрицы и направляющие элементы, проектируются с жесткими допусками и точной геометрией, что обеспечивает стабильное качество деталей. Для проектирования и моделирования конфигураций оснастки перед изготовлением часто используется современное программное обеспечение CAD/CAM.
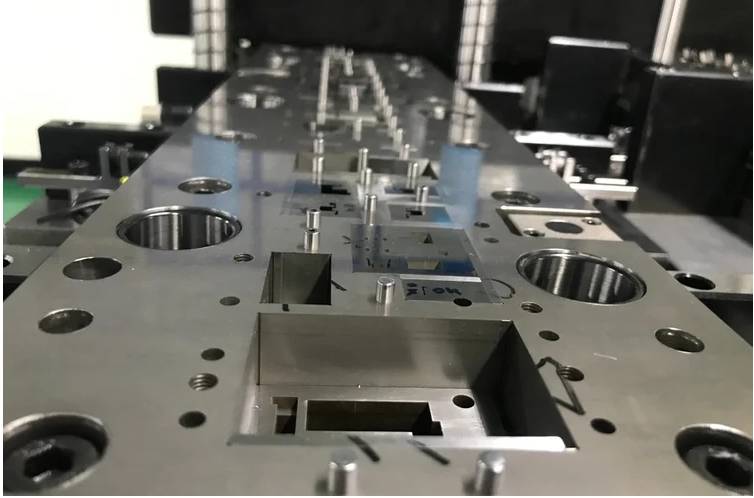
5. Механизмы подачи и перемещения материалов
Правильные механизмы движения и подачи материала имеют решающее значение для поддержания постоянного качества деталей и минимизации простоев при прогрессивных операциях штамповки. Системы точной подачи, такие как роликовые подающие устройства или сервоприводные механизмы, управляют продвижением металлической полосы через матрицу с правильной скоростью и выравниванием. Правильная подача материала обеспечивает равномерное производство деталей и сводит к минимуму количество отходов.
6. Прочность и техническое обслуживание штампа
Штампы для прогрессивной штамповки подвергаются высоким нагрузкам и износу в процессе производства, что требует прочной конструкции и регулярного технического обслуживания. Детали оснастки обычно изготавливаются из закаленной стали, чтобы выдерживать суровые условия штамповочных операций. Правильное обслуживание штампов, включая заточку кромок, смазку движущихся частей и проверку на износ, имеет решающее значение для продления срока службы штампов и обеспечения стабильной производительности резки.
7. Оптимизация и контроль процессов
Постоянная оптимизация и контроль процесса имеют решающее значение для максимального повышения производительности и минимизации производственных затрат при прогрессивной штамповке. Инженеры отслеживают ключевые параметры процесса, такие как скорость подачи материала, зазоры штампов и скорость прессования, чтобы оптимизировать эффективность производства и обеспечить стабильное качество деталей. Для обнаружения отклонений от целевых характеристик и внесения корректировок в процесс штамповки в режиме реального времени могут использоваться современные системы мониторинга и контроля.
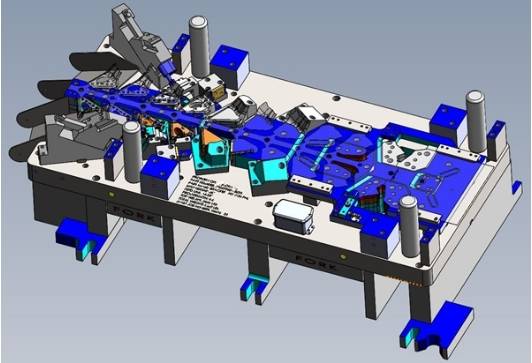
Ключевые компоненты конструкции штампа прогрессивной штамповки
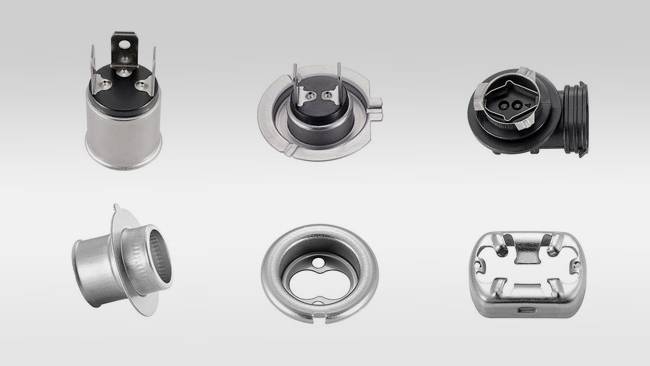
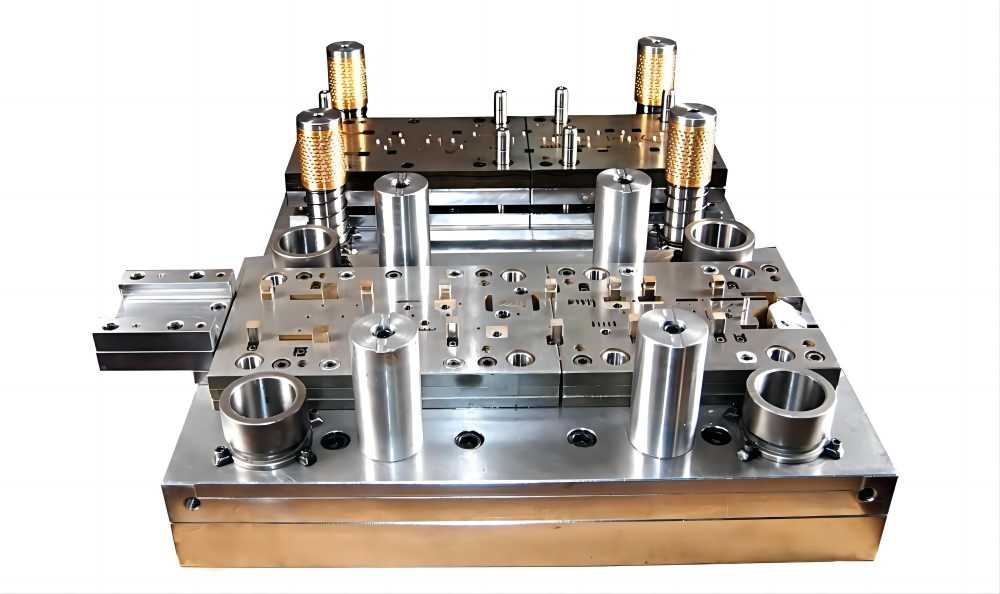
Прогрессивная конструкция штампа для штамповки подразумевает тщательное расположение компонентов для эффективного и качественного производства. высокоточные штампованные металлические детали посредством ряда последовательных операций. Каждый компонент играет решающую роль в придании металлической полосе желаемой формы.
1. Дай Сеt
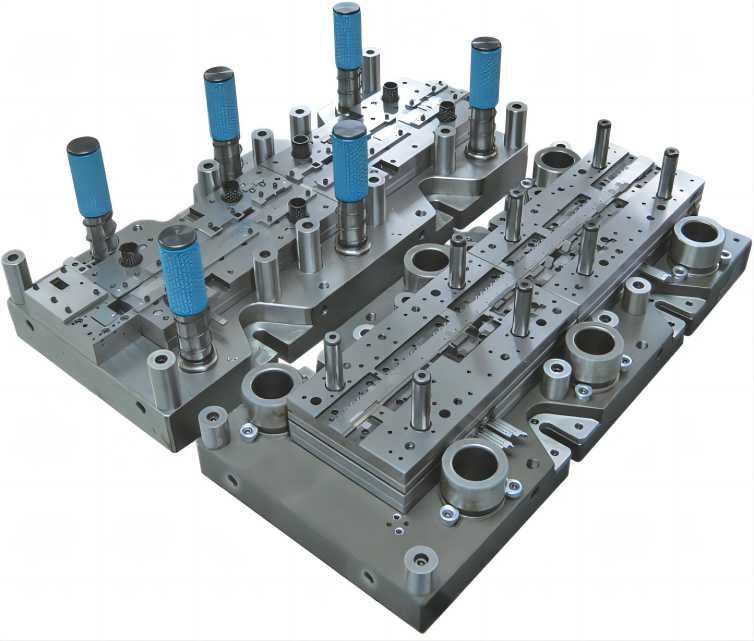
Комплект штампов обеспечивает основу для прогрессивного процесса штамповки. Он состоит из верхней и нижней пластин штампа, направляющих штифтов и втулок, которые удерживают компоненты оснастки на месте и обеспечивают точное выравнивание верхней и нижней половин штампа. В комплект штампа также входят механизмы подачи материала и выталкивания готовых деталей.
2. Пуансоны
Пуансоны — это элементы оснастки, которые оказывают усилие на металлическую полосу, деформируя ее до нужной формы. При прогрессивной штамповке по всей длине матрицы располагается несколько пуансонов для выполнения различных операций формовки, резки и прокалывания. Каждый пуансон имеет определенную геометрию для достижения желаемых характеристик детали.
3. Штампы
Штампы — это сопряженные элементы оснастки, которые работают совместно с пуансонами для придания формы металлической полосе. Они обеспечивают противоположную поверхность, о которую пуансоны деформируют материал. Штампы обычно изготавливаются из закаленной стали, чтобы выдерживать высокие нагрузки и износ, связанные с прогрессивными операциями штамповки.
4. Стриппер пластина
Съемная пластина располагается над металлической полосой и помогает предотвратить прилипание формованных деталей к пуансонам во время фазы съема. Он оказывает давление на полосу по мере ее продвижения через матрицу, обеспечивая плавный выброс готовых деталей из оснастки.
5. Механизм подачи
Точный механизм подачи необходим для подачи металлической полосы через матрицу с правильной скоростью и выравниванием. Сервоприводные питатели или системы рулонной подачи обеспечивают равномерную подачу материала, сводя к минимуму отходы и увеличивая производительность. Механизм подачи часто интегрируется в комплект штампа и синхронизируется с процессом штамповки.
6. Операции по резке и прокалыванию
Прогрессивные штамповочные штампы включают в себя операции резки и прокалывания для отделения отдельных деталей от металлической полосы. Эти операции обычно выполняются с использованием специализированных пуансонов и матриц, расположенных на определенных станциях в наборе штампов. Точное выравнивание и зазор между режущими и прокалывающими компонентами имеют решающее значение для получения точных размеров деталей и гладких кромок.
7. Камеры
Кулачковые блоки — это механические устройства, которые контролируют время и последовательность операций в штампе последовательной штамповки. Они приводят в действие движение пуансонов, матриц и других компонентов инструмента на каждой станции, обеспечивая синхронизированную работу и оптимальное производство деталей. Кулачковые узлы спроектированы с точностью, позволяющей обеспечить стабильное качество деталей и свести к минимуму время простоя.
8. Макет полосы
Расположение станций в прогрессивной матрице, известное как схема расположения полос, тщательно оптимизировано для минимизации отходов материала и максимальной эффективности производства. При проектировании компоновки полосы инженеры учитывают такие факторы, как сложность детали, использование материала и доступность штампа. Схема расположения полосы определяет последовательность операций, выполняемых с металлической полосой по мере ее прохождения через матрицу.
Проблемы проектирования штампов для прогрессивной штамповки
1. Сложная геометрия детали
Последовательная штамповка часто используется для изготовления деталей со сложной и замысловатой геометрией . Разработка штампов, способных точно формовать и вырезать такие детали, представляет собой сложную задачу, поскольку требует точной конфигурации оснастки и оптимизированных путей потока материала для поддержания точности размеров и целостности детали на протяжении всего процесса штамповки.
2. Жесткие допуски и качество обработки поверхности
Соблюдение жестких допусков размеров и требований к качеству поверхности имеет решающее значение во многих прогрессивных штамповочных процессах, особенно в таких отраслях, как автомобилестроение и электроника. Достижение стабильного качества деталей при сохранении высоких темпов производства требует пристального внимания к конструкции штампа, точности инструмента и контролю процесса.
3. Формуемость материала и упругость
Формовочная способность штампуемого материала и его склонность к возврату в исходное положение после деформации создают значительные проблемы при прогрессивной штамповке. Инженеры должны тщательно выбирать материалы с подходящими механическими свойствами, а также разрабатывать конструкции инструментов и стратегии формовки, чтобы минимизировать упругое отклонение и добиться желаемой геометрии детали.
4. Износ и обслуживание инструмента
Штампы для прогрессивной штамповки подвергаются высоким нагрузкам и износу в процессе производства, что со временем приводит к ухудшению характеристик инструмента. Контроль износа и обслуживания инструмента имеет решающее значение для обеспечения стабильного качества деталей и продления срока службы штампа. Инженеры должны разработать стратегии мониторинга износа инструментов, внедрения регулярных процедур технического обслуживания и замены изношенных компонентов по мере необходимости, чтобы свести к минимуму время простоя и процент брака.
4. Обработка и подача материалов
Правильная обработка и подача материала имеют решающее значение для поддержания эффективных темпов производства и минимизации отходов при прогрессивной штамповке. Обеспечение равномерной подачи материала, предотвращение проскальзывания рулона и минимизация отходов материала требуют прецизионных механизмов подачи и эффективных систем направления полосы. Могут возникнуть такие проблемы, как коробление материала, разрыв рулона и несоосность, и их необходимо решать путем тщательного проектирования штампов и оптимизации процесса.
5. Настройка и смена штампа
Настройка и смена штампов последовательной штамповки для различных конфигураций деталей или производственных циклов может быть трудоемким и отнимающим много времени процессом. Минимизация времени наладки и переналадки имеет решающее значение для максимальной эффективности и гибкости производства. Инженеры могут использовать системы быстрой смены инструмента, стандартизированные настройки и автоматизированные механизмы регулировки штампов для оптимизации процессов настройки и переналадки.
6. Мониторинг и контроль процесса
Мониторинг и контроль ключевых параметров процесса, таких как скорость подачи материала, зазоры пресс-форм и скорость прессования, имеет решающее значение для обеспечения постоянного качества деталей и эффективности производства. Внедрение современных систем мониторинга и управления процессами позволяет в режиме реального времени выявлять отклонения от целевых характеристик и своевременно вносить коррективы для оптимизации процесса штамповки.
Инновации в проектировании штампов прогрессивной штамповки
Инновации в области прогрессивной конструкции штампов сыграли решающую роль в расширении производственных возможностей металлическое тиснение операции. Эти инновации охватывают широкий спектр технологий, методов и методик, направленных на решение проблем, повышение эффективности и расширение возможностей прогрессивных процессов штамповки.
1. Аддитивное производство (AM)
Аддитивное производство, или 3D-печать, стало революционной технологией в прогрессивном проектировании штампов. АП позволяет быстро создавать прототипы и производить сложные компоненты оснастки со сложной геометрией, которые трудно или невозможно получить с помощью традиционных методов обработки. Используя технологии AM, инженеры могут создавать индивидуальные инструментальные вставки, компоненты штампов и элементы формовки с сокращенным временем выполнения заказа и повышенной гибкостью проектирования.
2. Передовые материалы и покрытия
Использование современных материалов и покрытий в штампах прогрессивной штамповки способствовало повышению производительности, долговечности и износостойкости. Для выдерживания высоких нагрузок, температур и истирания, возникающих во время штамповочных операций, используются высокопроизводительные инструментальные стали, твердосплавные пластины и керамические покрытия. Эти материалы и покрытия помогают продлить срок службы штампа, минимизировать износ инструмента и повысить качество деталей при прогрессивной штамповке.
3. Моделирование и технология цифровых двойников
Программное обеспечение для моделирования и технология цифровых двойников произвели революцию в проектировании и оптимизации штампов последовательной штамповки. Инженеры могут создавать виртуальные модели процессов штамповки, анализировать поток материалов, прогнозировать деформацию деталей и оптимизировать конструкции оснастки перед созданием физического прототипа. Цифровые двойники позволяют осуществлять мониторинг, анализ и оптимизацию штамповочных операций в режиме реального времени, что приводит к повышению эффективности, снижению процента брака и сокращению времени вывода продукции на рынок.
4. Интеллектуальные инструменты и датчики
Интеграция интеллектуальных инструментов и сенсорных технологий в штампы прогрессивной штамповки позволяет осуществлять мониторинг и управление ключевыми параметрами процесса в режиме реального времени. Датчики, встроенные в компоненты штампа, могут измерять силы, температуру, вибрации и характеристики качества деталей во время операций штамповки. Эти данные используются для корректировки параметров процесса, оптимизации производительности инструмента и обнаружения аномалий до того, как они повлияют на качество деталей или эффективность производства.
5. Модульные и быстросменные системы инструментов
Модульные и быстросменные системы инструментов упрощают настройку, замену и перенастройку штампов для различных конфигураций деталей или производственных циклов. Стандартизированные компоненты оснастки, быстросъемные механизмы и сменные вставки облегчают быструю сборку и регулировку штампов, сокращая время простоя и повышая гибкость производства. Эти системы позволяют производителям быстро реагировать на меняющиеся производственные потребности и оптимизировать использование ресурсов в прогрессивных операциях штамповки.
6. Автоматизированная регулировка и управление штампами
Автоматизированные системы регулировки штампов и управления повышают точность, последовательность и повторяемость прогрессивных процессов штамповки. Сервоприводные приводы, программируемые контроллеры и механизмы обратной связи позволяют точно регулировать зазоры штампов, положение пуансонов и усилия формования во время операций штамповки. Автоматизированное управление штампами оптимизирует качество деталей, минимизирует процент брака и повышает эффективность производства при прогрессивной штамповке.
7. Гибридная и многоматериальная штамповка
Гибридные и многоматериальные методы штамповки сочетают традиционные методы штамповки с аддитивным производством, процессами соединения или гибридными конфигурациями материалов для расширения возможностей прогрессивной штамповки. Эти подходы позволяют производить сложные детали с заданными свойствами материалов, улучшенными характеристиками и уменьшенным весом. Гибридные и многоматериальные технологии штамповки открывают новые возможности для облегчения конструкции, оптимизации конструкции и интеграции компонентов в различных отраслях промышленности.
Заключение
Проектирование штампов прогрессивной штамповки — сложный и итеративный процесс, требующий знаний принципов формовки металлов, проектирования оснастки и технологии производства. Используя передовые инструменты проектирования, материалы и технологии производства, инженеры могут преодолевать трудности, открывать новые возможности и обеспечивать постоянное совершенствование прогрессивных процессов штамповки.