Каковы характеристики и процессы процесса штамповки?
Что такое процесс штамповки?
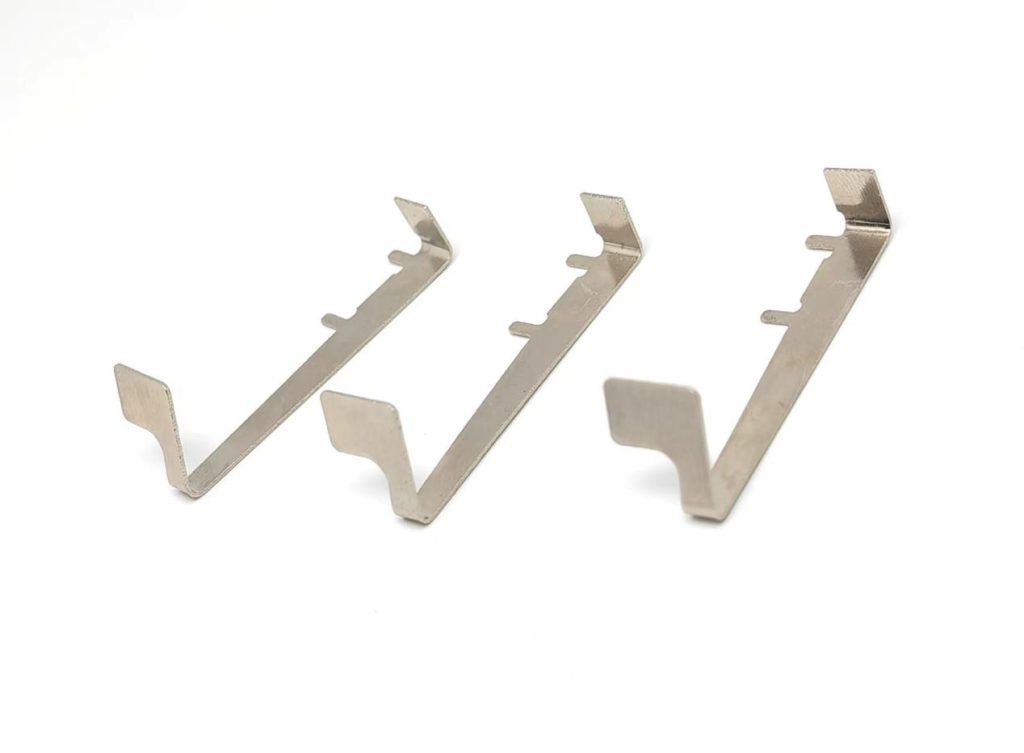
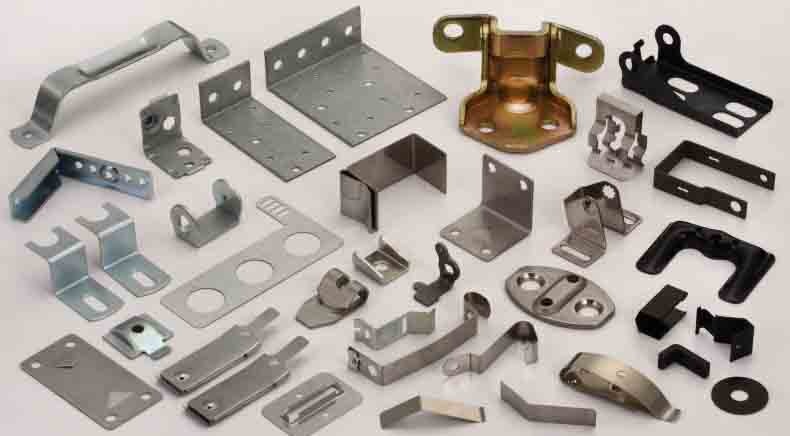
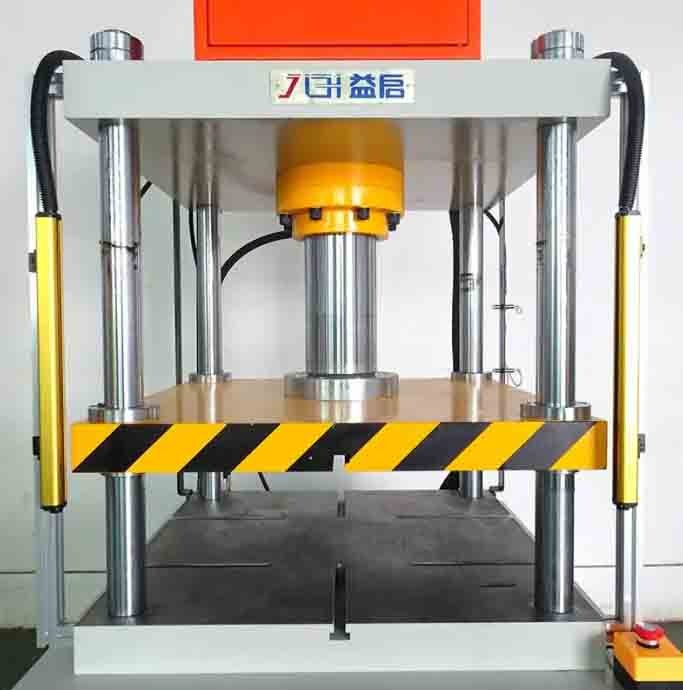
Штамповка — это метод обработки металла, основанный на пластической деформации металла. С помощью штамповочной формы и штамповочного оборудования листовой материал подвергается давлению, в результате чего происходит пластическая деформация или расслоение листового материала, что позволяет получить детали определенной формы, размера и характеристик (штампованные детали).
Штамповка играет важную роль в производстве автомобильных кузовов, особенно крупных обшивочных деталей. Из-за их сложной формы, больших габаритов, наличия изогнутых поверхностей и высоких требований к качеству поверхности, для изготовления этих деталей используются методы штамповки. Кабина грузовика, передние листовые металлические детали, грузовые панели, различные обшивочные детали легковых автомобилей и различные рамы автобусов почти все изготавливаются методом штамповки.

Каковы характеристики процесса штамповки?
Штамповка — это метод обработки, отличающийся высокой эффективностью производства и низким расходом материала. Процесс штамповки подходит для производства больших партий деталей, его легко механизировать и автоматизировать, а также он имеет более высокую эффективность производства. В то же время штамповочное производство может не только стремиться к достижению минимального количества отходов и безотходного производства, но и может в полной мере использовать запасные материалы, даже если в некоторых случаях возникают углы.
- Процесс эксплуатации удобен и не требует от оператора повышенного уровня квалификации.
- Штампованные детали, как правило, не требуют механической обработки, обеспечивая более высокую точность размеров.
- Штампованные детали имеют хорошую взаимозаменяемость. Стабильность процесса штамповки лучше, партия штампованных деталей одна и та же. Их можно использовать взаимозаменяемо, не влияя на сборку и эксплуатационные характеристики изделия.
- Поскольку штампованные детали изготавливаются из листового материала, качество их поверхности лучше, что обеспечивает удобные условия для последующих процессов обработки поверхности (таких как гальванопокрытие и окраска распылением).
- Обработка штамповкой позволяет получать детали высокой прочности, жесткости и легкости.
- Стоимость массового производства штампованных деталей с помощью штампа невысока.
- Штамповкой можно изготавливать детали сложной формы, которые трудно поддаются обработке другими методами металлообработки.

Каковы основные процессы штамповки?
В реальном производстве штамповка часто представляет собой комплексное применение различных процессов к заготовке. Основными процессами штамповки являются вырубка, гибка, резка, растяжение, выдавливание, вытягивание и правка.
Вырубка: это базовый процесс штамповки, при котором материал отделяется от заготовки с помощью матрицы. Из заготовки можно изготавливать как плоские детали, так и заготовки для других процессов штамповки, таких как гибка, глубокая вытяжка и формовка.
Гибка: метод пластической формовки, при котором листовой металл, фитинги для труб и профили изгибаются под определенным углом, имеют определенную кривизну и форму. Гибка является одним из основных процессов, широко используемых в производстве штампованных деталей. Гибка металлических материалов по сути представляет собой упругопластический процесс деформации. После снятия нагрузки заготовка подвергается упругой деформации в определенном направлении, которая называется пружинением. Пружинение влияет на точность заготовки, поэтому это ключевой технологический аспект, который необходимо учитывать в процессе гибки.
Глубокая вытяжка: Глубокая вытяжка, также известная как каландрирование, — это процесс штамповки с использованием штампов для превращения плоской заготовки в открытые полые детали. С помощью глубокой вытяжки можно изготавливать тонкостенные детали цилиндрической, ступенчатой, конической, сферической, коробчатой и других неправильной формы. В сочетании с другими процессами штамповки это позволяет производить детали очень сложных форм.
В штамповочном производстве существует множество видов деталей глубокой вытяжки. В связи с различными характеристиками геометрической формы положение очага деформации, свойство деформации, распределение деформации, а также напряженное состояние и закон распределения каждой части заготовки имеют существенные, даже существенные различия. Таким образом, параметры процесса и последовательность определения метода, а также принципы и методы проектирования штампов не совпадают.
В зависимости от особенностей механики деформации различные детали глубокой вытяжки можно разделить на тела вращения с прямыми стенками (цилиндрические детали), тела вращения с прямыми стенками (корпусные детали), тела вращения с криволинейной поверхностью (детали криволинейной формы) и тела вращения с криволинейной поверхностью.
Формование растяжением: При этом на листовой металл через матрицу для растяжения оказывается натяжение, в результате чего на металле возникают неравномерные растягивающие напряжения и деформации. Затем листовой металл и поверхность соединения с матрицей постепенно расширяются до полного соединения с поверхностью модели. Объектом применения метода растяжения является, главным образом, двойная криволинейная обшивка из определенного пластичного материала, с большой площадью поверхности, умеренным и плавным изменением кривизны и высокими требованиями к качеству (точная форма, плавная линия текучести, стабильное качество).
Вытягивание обусловлено тем, что используемое технологическое оборудование и приспособления относительно просты, поэтому себестоимость низкая, гибкость большая, но коэффициент использования материала и производительность низкие.
Вращение заготовки: это процесс вращения металла. В процессе обработки заготовка активно вращается вместе с матрицей или вращающаяся головка активно вращается вокруг заготовки и матрицы, а вращающаяся головка перемещается относительно матрицы и заготовки, вызывая непрерывную локальную деформацию заготовки и получение необходимых полых вращающихся деталей.
Формование: это вторичная обработка формы изделия с использованием абразивного инструмента заданной формы. В основном это касается плоскости прижима, пружинных опор и т.д. Поскольку часть материала эластична, качество формования не гарантируется, поэтому используется повторная обработка.
Выпуклость: это метод обработки деталей с использованием штампа для истончения листового металла и увеличения локальной площади поверхности. Обычно используются расширение цилиндрических (или трубчатых) заготовок и формовка плоских заготовок путем растяжения. Выпуклость может быть достигнута различными методами, такими как выпуклость с помощью жесткого штампа, резиновая выпуклость и гидравлическая выпуклость.
Фланцевание: это метод обработки пластмасс, при котором кромка тонкого листа заготовки или материала в узкой полосе предварительно изготовленного отверстия на заготовке изгибается в вертикальную кромку вдоль кривой или прямой линии. Фланцевание в основном используется для усиления кромок деталей, удаления срезанных краев и превращения деталей в сборочные и соединительные элементы с другими деталями или трехмерные детали сложной специфической формы и с разумным пространством, а также для повышения жесткости деталей. Поэтому оно широко применяется в автомобильной, авиационной, аэрокосмической, электронной, бытовой технике и других отраслях промышленности.
Усадка: это метод штамповки, позволяющий уменьшить диаметр открытого конца растянутой полой детали или заготовки трубы без фланца. Изменение диаметра торца заготовки до и после усадки не должно быть слишком большим, иначе материал торца сморщится из-за сильной деформации сжатия. Поэтому при уменьшении диаметра горловины с большого на малый часто требуется несколько циклов усадки.

Компания KENENG предоставляет услуги штамповки , изготовления пресс-форм и серийного производства деталей для своих клиентов. Если вам необходимо изготовить штампованные детали, пожалуйста, свяжитесь с компанией KENENG.