CNC Kılavuz Çekme: Belirli Malzeme İşlemede Karşılaşılan Zorluklar ve Çözümler
CNC kılavuz çekme işlemi, hassasiyet ve işlenecek malzemenin dikkatli bir şekilde değerlendirilmesini gerektirir. Her malzeme, optimum sonuçlar elde etmek için ele alınması gereken benzersiz zorluklar sunar. Bu makale, CNC kılavuz çekmede malzemeye özgü zorlukları inceliyor ve bu sorunlara etkili çözümler hakkında bilgiler sunuyor.
Anlamak Temelleri CNC Kılavuz Çekme
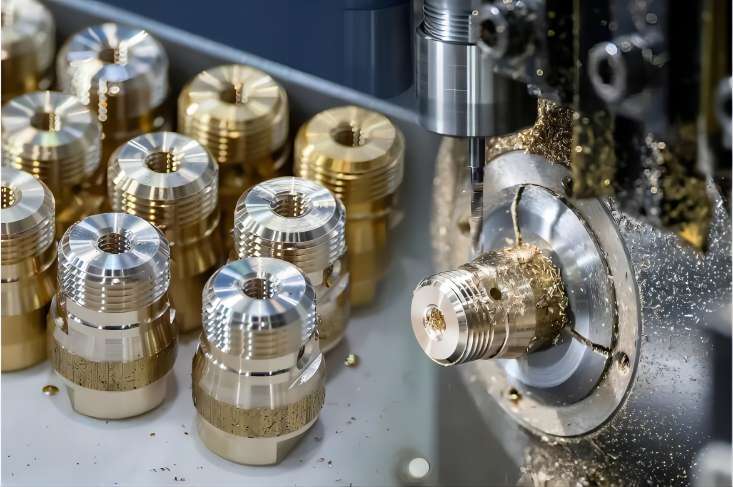
CNC diş açma, çeşitli malzemelerde dişli delikler oluşturmak için kullanılan kritik bir CNC işleme sürecidir .
İşte CNC kılavuz çekmenin temel yönlerini özetleyen bir tablo.
| Görünüş | Detaylar |
| CNC Talaş Kaldırma Nedir? | Bağlantı elemanları ve diğer bileşenler için önceden delinmiş bir deliğin içine iç dişler oluşturmak için döner bir kesme aleti (musluk) kullanın. |
| Kullanılan Makineler | CNC Freze Tezgahları: Farklı açılardan dokunma esnekliği sağlar. CNC Torna Tezgahları: Dönme ekseni boyunca delik açmak için uygundur. CNC Kılavuzlama Merkezleri: Yüksek hacimli diş açma işlemleri için özel makineler. |
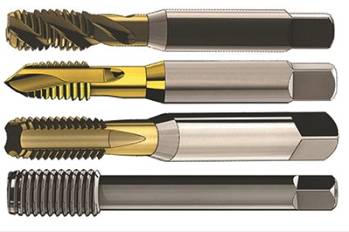
| Musluk Çeşitleri | El Musluğu: Genel amaçlı, manuel veya makine kullanımı için. Spiral Nokta Musluğu: Delikler için etkilidir, talaşları ileriye doğru iter. Spiral Flüt Musluğu: Kör delikler için idealdir, tıkanmayı önlemek için talaşları geri çeker. Form Dokunma: Malzemeyi yerinden oynatarak iplik oluşturur, talaş oluşturmaz. |
| Malzemeler | Yüksek Hızlı Çelik (HSS): Daha yumuşak malzemeler için uygun maliyetlidir. Kobalt: Daha sert malzemeler için HSS'den daha iyi aşınma direnci sağlar. Karbür: Son derece sert ve aşınmaya dayanıklıdır, yüksek üretim ve zorlu uygulamalar için idealdir. Kaplamalar: İyileştirilmiş yağlama ve aşınma direnciyle musluk performansını artırın. |
| Konu Türleri | Metrik: Standartlaştırılmış metrik diş boyutları (örneğin, M5, M10). Birleşik Ulusal (UNC/UNF): Yaygın inç bazlı diş sistemleri (örneğin, 1/4-20 UNC, 3/8-16 UNF). Boru Dişleri (NPT/NPTF): Konik boru bağlantılarının sızdırmazlığında kullanılır. |
| İşlem parametreleri | Hız (RPM): Optimum diş kalitesi ve kılavuz ömrü için milin dönme hızı (genellikle delme işleminden daha yavaştır). İlerleme hızı: Musluğun deliğe doğru ilerlediği hız (mm/dak veya inç/dak cinsinden), genellikle mil hızıyla senkronize edilir. Derinlik Kontrolü: Musluğun, iş parçasına zarar vermeden programlanan derinliğe ulaşmasını sağlar. |
| Programlama | Diş açma çevrimleri için özel komutlarla (örneğin Fanuc kontrolörlerindeki G84) G-kod programlamayı kullanır. |
| Döngü Türleri | Sert Kılavuzlama: Sabit bir kılavuz tutucu ile diş açma işleminde mil dönüşü ve ilerleme hızı senkronize edilir. Yüzen Tapping: Yüzen musluk tutucusu, musluk açma sırasında oluşan hafif hizalama hatalarının düzeltilmesine olanak tanır. |
| Güvenlik Hususları | Makine Koruması: Operatörleri dönen aletlerden ve uçan talaşlardan korumak için güvenlik kalkanları kullanın. Kişisel Koruyucu Donanım (PPE): Yaralanma riskini en aza indirmek için güvenlik gözlüğü, eldiven ve uygun kıyafetler giyin. |
Mmalzemeye özgü Ckoridorlar ve Çözümler CNC Kılavuz Çekme
1. Çelik
Meydan Okumalar
- Sertlik ve Dayanıklılık: Çelik, özellikle yüksek karbonlu ve alaşımlı çelikler, sertliği ve tokluğu ile bilinir ve bu durum musluklarda önemli aşınmalara neden olabilir.
- Isı Üretimi: Diş açma işlemi sırasında önemli miktarda ısı oluşur ve bu da dişin kırılmasına ve takım ömrünün azalmasına yol açabilir.
- Çip Oluşumu: Çelik, tıkanıklığa neden olabilen ve yüzey kalitesini etkileyebilen uzun, lifli talaşlar üretme eğilimindedir.
Çözümler
- Yüksek Hızlı Çelik (HSS) Kılavuzlar: Titanyum nitrür (TiN) gibi kaplamalı HSS kılavuzlarının kullanılması aşınma direncini ve takım ömrünü artırır.
- Soğutucu ve Yağlama: Soğutma sıvısı ve yağlamanın doğru uygulanması ısı oluşumunu azaltır ve talaşın etkin bir şekilde uzaklaştırılmasına yardımcı olur.
- Talaş Kırıcılar: Talaş kırma özelliğine sahip musluklar tıkanıklıkları önler ve dişlerin yüzey kalitesini iyileştirir.
2. Alüminyum
Meydan Okumalar
- Yumuşaklık ve Yapışma: Alüminyumun yumuşaklığı, malzemenin muslukların kesici kenarlarına yapışmasına, kenar birikmesine (BUE) ve diş kalitesinin düşmesine neden olabilir.
- Çip Oluşumu: Alüminyum, musluğu tıkayabilecek ve işleme sürecini aksatabilecek uzun ve sürekli talaşlar üretir.
Çözümler
- Spiral Flüt Muslukları: Bu musluklar talaşların etkin bir şekilde çıkarılmasını kolaylaştırır ve tıkanıklıkları önler.
- yağlama: Alüminyum için tasarlanmış yüksek kaliteli kesme sıvıları yapışmayı en aza indirir ve yüzey kalitesini iyileştirir.
- Keskin Araçlar: Kılavuzların keskin ve aşınmamış olmasının sağlanması BUE olasılığını azaltır ve diş kalitesini artırır.
3. Paslanmaz çelik
Meydan Okumalar
- İş Sertleştirme: Paslanmaz çelik, işleme sırasında sertleşmeye meyillidir ve bu da sonraki kesimleri daha zor hale getirir.
- Isı dayanıklılığı: Paslanmaz çelik ısıyı tuttuğundan aletin çabuk aşınmasına ve kırılmasına neden olabilir.
- Tokluk: Malzemenin sertliği, musluklarda önemli bir strese neden olabilir ve bu da aletin erken bozulmasına yol açabilir.
Çözümler
- Özel Musluklar: Kobalt içerikli veya özel kaplamalı paslanmaz çelik gibi malzemeler için özel olarak tasarlanmış musluklar performansı artırır.
- Optimize Edilmiş Hızlar ve İlerlemeler: Isı oluşumunu en aza indirmek ve iş sertleşmesini önlemek için hızları ve ilerlemeleri ayarlamak.
- Soğutucu maddeler: Yüksek performanslı soğutma sıvıları ısıyı etkili bir şekilde dağıtır ve kesme bölgesini yağlar.
4. Titanyum
Meydan Okumalar
- Yüksek Mukavemet-Ağırlık Oranı: Titanyumun yüksek mukavemeti ve düşük ısı iletkenliği, diş açmayı zorlaştırır, bu da önemli ölçüde alet aşınmasına ve ısı birikmesine neden olur.
- Sinir bozucu: Titanyumun aşınmaya yatkınlığı, kötü yüzey kalitesine ve takımın bozulmasına yol açabilir.
Çözümler
- Kaplamalı Musluklar: TiAlN (Titanyum Alüminyum Nitrür) gibi yüksek aşınma direncine sahip kaplamalı musluklar, takım ömrünü ve performansını artırır.
- Azaltılmış Kesme Hızları: Düşük kesme hızları ısı oluşumunu yönetir ve takım ömrünü uzatır.
- yağlama: Yeterli yağlama, diş açma sırasında aşınmayı en aza indirir ve sürtünmeyi azaltır.
5. Dökme demir
Meydan Okumalar
- kırılganlık: Dökme demirin kırılganlığı, aletin aşınmasına neden olan küçük, aşındırıcı talaşların oluşmasına yol açar.
- porozite: Gözenekliliğin varlığı tutarsız diş kalitesine ve takım aşınmasının artmasına neden olabilir.
Çözümler
- Karbürlü Kılavuzlar: Karbürlü kılavuzlar dökme demirde daha iyi aşınma direnci ve performans sunar.
- Kuru Musluklama:Dökme demir, içeriğindeki grafit sayesinde doğal yağlama sağladığı için, çoğu zaman yağlamaya gerek kalmadan diş açılabilir.
- Kontrollü Hızlar: Optimize edilmiş kesme hızları gözenekliliğin etkisini en aza indirir ve tutarlı diş kalitesini garanti eder.
Sonuç
CNC kılavuz çekme, işlenecek malzemeye bağlı olarak önemli ölçüde değişen hassas ve zorlu bir işlemdir. Çelik, alüminyum, paslanmaz çelik, titanyum vb. gibi farklı malzemelerle ilişkili özel zorlukları anlamak ve uygun çözümler uygulamak, yüksek kaliteli dişler elde etmek ve takım ömrünü uzatmak için çok önemlidir.