CNC Diş Açmada İstenilen Hassasiyet Nasıl Elde Edilir?
İçindekiler
CNC diş açma, havacılıktan otomotive kadar birçok sektörde yaygın olarak kullanılmaktadır; bu sektörlerde vida, cıvata ve somun gibi dişli bağlantı elemanlarının üretiminde hassasiyet ve tutarlılık esastır . CNC diş açmada istenen doğruluğa ulaşmak, dikkatli planlama, optimize edilmiş takım seçimi, doğru programlama ve titiz kalite kontrolü gerektirir.
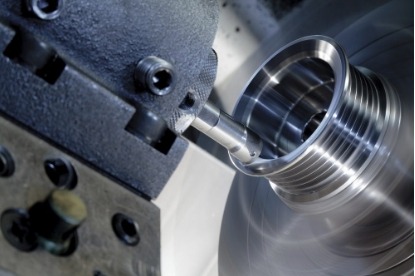
CNC Diş Açmayı Anlamak
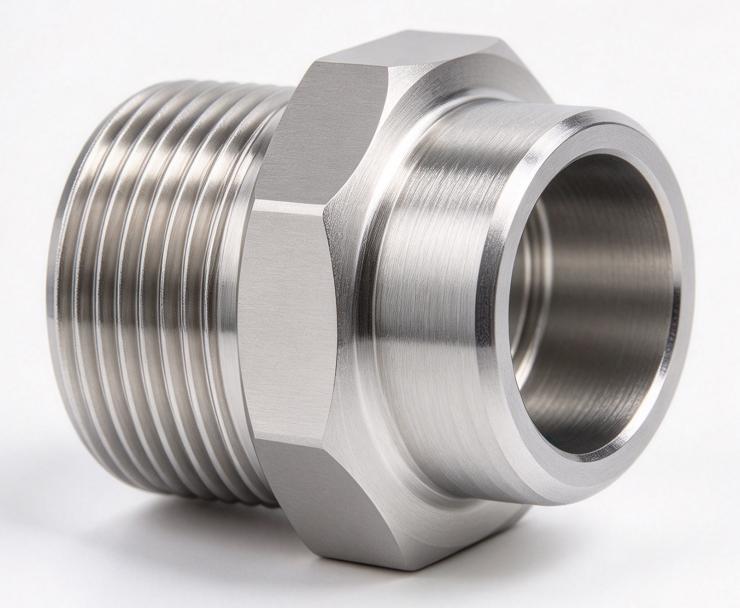
CNC diş açma işlemi, iç veya dış vida dişleri oluşturmak için bir iş parçasına helisel oluklar veya dişler açmayı içerir. CNC makinesi, özel diş açma aletleri ve hassas programlama kullanarak, adım, derinlik ve ilerleme açısı dahil olmak üzere belirli boyutlarda dişler üretir.
CNC'de doğru diş açma hayati önem taşır çünkü en ufak sapmalar bile dişlerin düzgün bir şekilde birleşmemesi, bileşenlerin zamanla gevşemesi veya stres altında dişlerin sıyrılması gibi işlevsel arızalara yol açabilir.
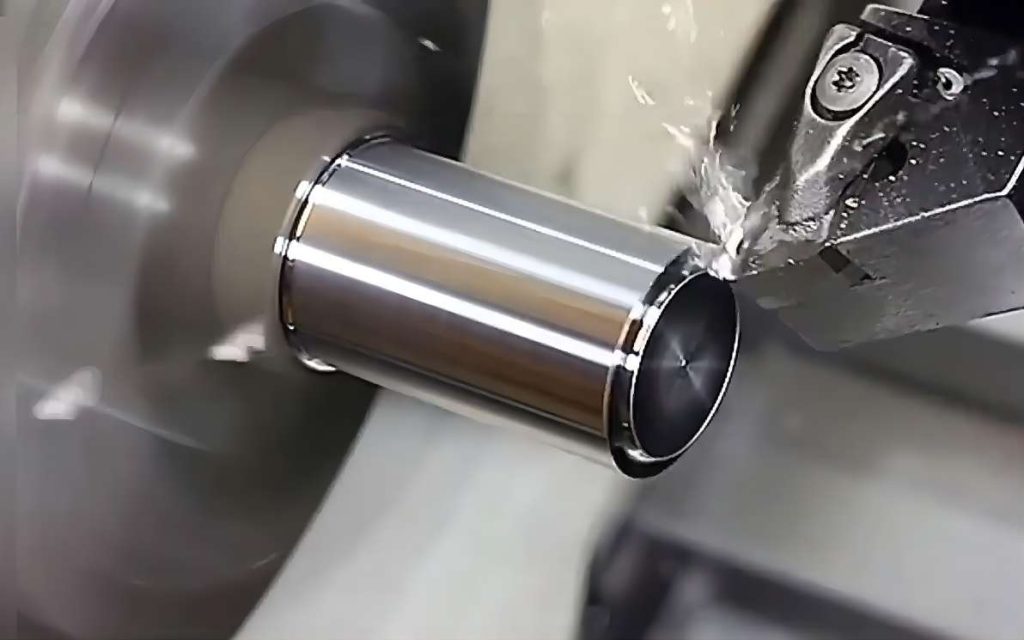
CNC Diş Açmada İstenilen Doğruluğa Ulaşmada Karşılaşılan Zorluklar
| Zorluklar | Açıklama | Doğruluk Üzerindeki Etki |
| Takım Aşınması | Diş açma aletleri kullanımla birlikte aşınır ve diş boyutlarında sapmalara neden olur. | Tutarlı olmayan diş derinliği ve profiline yol açar. |
| Araç Kurulumu ve Hizalama | Takımın yanlış hizalanması veya uygunsuz merkezleme, diş açma hatalarına neden olur. | Düzensiz veya eğik ipliklere neden olabilir. |
| Uygunsuz Araç Seçimi | Malzeme veya diş profili için yanlış diş açma aletinin kullanılması. | Düşük iplik kalitesine ve yanlış iplik profillerine neden olur. |
| Yanlış Besleme Oranı ve Hız | Yanlış kesme hızları veya ilerleme oranları diş açma sırasında ısınmaya veya titreşime neden olur. | Diş deformasyonuna, yüzey kalitesinin bozulmasına ve takımın hasar görmesine yol açabilir. |
| Malzeme Sertliği ve İşlenebilirlik | Titanyum veya paslanmaz çelik gibi sert malzemelerin diş açılması zordur. | Takım aşınmasına, titreşime ve boyutsal doğruluğun korunmasında zorluğa neden olur. |
| Termal Genleşme | Diş açma sırasında oluşan ısı, takımın veya iş parçasının genleşmesine neden olabilir. | Diş derinliği ve diş aralığında boyutsal hatalara yol açar. |
| Çıtırtı ve Titreşim | Kesim sırasında aşırı titreşim veya makine titreşimi. | Kötü diş yüzey kalitesine ve tutarsız diş geometrisine neden olur. |
| Program Hataları | CNC programlama hataları (diş adımı, çapı, vb.) | İpliklerin gereğinden küçük, gereğinden büyük veya yanlış aralıklı olmasına neden olur. |
| Yetersiz Soğutma Suyu Uygulaması | Diş açma sırasında yetersiz veya yanlış soğutma sıvısı uygulaması. | Aşırı ısınmaya, takım aşınmasına ve diş kalitesinin düşmesine neden olur. |
| Karmaşık Geometriler | Ulaşılması zor veya düzensiz bölgelerdeki dişlerin işlenmesi zor olabilir. | Karmaşık parçalarda tutarlı diş profilinin korunmasında zorluğa neden olur. |
Sstratejiler ve Bmekanik olarak Ppratikler Eemin Pkopmuş CNC Tiş parçacığı
1. Doğru Diş Açma Aletini Seçme
Diş açma aletinin seçimi, üretilen dişlerin hassasiyetini önemli ölçüde etkiler. Malzemeye, diş boyutuna ve diş tipine (iç veya dış) bağlı olarak farklı tipte diş açma aletleri kullanılır.
Yaygın araçlar şunlardır:
- Diş Açma Uçları: Bunlar dış diş açmada kullanılır ve belirli diş standartlarına uyması için çeşitli profillerde (ISO, UN, ACME, vb.) gelir. Hassas taşlanmış uçlar, tutarlı profiller ve doğru dişler sağlar.
- İplik Değirmenleri: Diş frezeleme, hem iç hem de dış dişler için tornalamaya bir alternatiftir. İş parçasına diş açmak için dönen bir kesme aletinin kullanılmasıdır. CNCiplik değirmenleri çok yönlüdür, çeşitli diş boyutlarını işleyebilir ve yüksek doğruluk sağlar.
- Kılavuzlar ve Kalıplar: İç diş açmada kılavuzlar, dış diş açmada ise kalıplar kullanılır. CNC diş açma, diş hassasiyetini garantilemek için doğru geometriye sahip hassas diş açma aletleri gerektirir.
Doğru takım malzemesinin seçimi de çok önemlidir. Paslanmaz çelik, titanyum veya sertleştirilmiş alaşımlar gibi işlenmesi zor malzemeler için, aşınma direnci ve dayanıklılıkları nedeniyle karbür ve CNC diş açma tercih edilir.
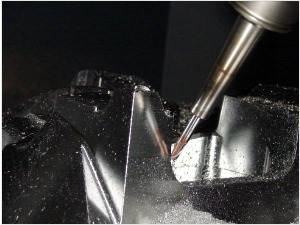
2. Araç Kurulumu ve Kalibrasyonu
En iyi CNC diş açma takımlarında bile , yanlış kurulum diş açmada hassasiyet sorunlarına yol açabilir.
Uygun kurulumu sağlamak için temel adımlar
- Takım Merkezleme: Takım ile iş parçası arasındaki uyumsuzluk, diş profillerinin eşitsiz olmasına neden olabilir. Hassas takım tutucular, pensler ve takım ayarlama göstergeleri, takımın doğru şekilde ortalanmasını sağlamaya yardımcı olabilir.
- Takım Uzunluğu Telafisi: Dişlerin aşırı veya yetersiz kesilmesini önlemek için uygun takım uzunluğu telafisi gereklidir. Gelişmiş telafi sistemlerine sahip CNC makineleri, takım uzunluğundaki değişiklikleri hesaba katmak için takım yollarının dinamik olarak ayarlanmasına yardımcı olur.
- Takım Aşınması İzleme: Sürekli diş açma, aletlerin aşınmasına ve boyutsal hatalara yol açabilir. Alet aşınmasını izleme ve diş hassasiyetini korumak için, aletlerin bozulmadan önce değiştirilmesi veya yeniden bilenmesi esastır.
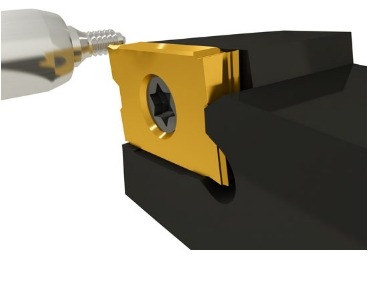
3. CNC Diş Açma Programlarını Optimize Etme
Diş açma işleminin doğruluğu aynı zamanda CNC programının ne kadar iyi geliştirildiğine de bağlıdır. Programlamada çeşitli faktörler doğrudan iş parçacığı doğruluğunu etkiler
a. Doğru İş Parçacığı Parametreleri
CNC programında diş adımı, büyük ve küçük çaplar, diş derinliği ve giriş açısı gibi hassas diş parametreleri yer almalıdır. Bu değerlerde ufak sapmalar bile thread’lerin kullanılamaz hale gelmesine yol açabilir.
- Diş Adımı: Dişler arasındaki mesafe, takip edilen diş standardına göre doğru bir şekilde programlanmalıdır.
- Büyük ve Küçük Çaplar: Hem iç hem de dış dişler için, eşleşen parçalarla uyumluluğun sağlanması amacıyla, büyük ve küçük çapların belirtilen toleranslar dahilinde olması gerekir.
- Kurşun açısı: Giriş açısının doğru programlanması, dişlerin uygun helezon şekline sahip olmasını ve ilgili parçalara düzgün bir şekilde geçmesini sağlar.
b. Kesme Hızı ve İlerleme Hızı
CNC diş açma, kesme hızı ve ilerleme hızının dikkatli bir şekilde kontrol edilmesini gerektirir. Çok hızlı kesme, ısı oluşmasına ve aletin sapmasına neden olarak yanlış diş açılmasına yol açabilir. Öte yandan, yavaş ilerleme oranları kötü yüzey kalitesine ve takım aşınmasının artmasına neden olabilir.
Hata olasılığını azaltmak için, diş açmada diğer işleme operasyonlarına kıyasla genellikle daha düşük kesme hızları önerilir. Senkronize mil ve besleme kontrolüne sahip CNC makineleri diş açmada daha iyi hassasiyet sağlar.
c. Diş Açma Döngüleri
CNC işleme süreci, farklı diş açma işlemleri için G76, G32 veya G92 gibi önceden yapılandırılmış diş açma döngüleri sunar. İşlem için doğru diş açma döngüsünü kullanmak, hassasiyeti önemli ölçüde artırabilir ve programlama karmaşıklığını azaltabilir.
4. Soğutucu ve Yağlama
CNC diş açma sırasında yeterli soğutma ve yağlama, hem takım ömrü hem de hassasiyet açısından çok önemlidir. Soğutma sıvısı, ısı oluşumunu azaltarak takım aşınmasını ve diş boyutlarını etkileyebilecek termal genleşmeyi önlemeye yardımcı olur. Ayrıca yağlama, takım ile iş parçası arasındaki sürtünmeyi en aza indirerek daha düzgün bir kesme işlemi ve daha iyi bir yüzey kalitesi sağlar.
Özellikle paslanmaz çelik veya alüminyum alaşımları gibi ısı üretmeye yatkın malzemelerde, diş açma işlemlerinde genellikle taşmalı soğutma veya yüksek basınçlı soğutma sistemleri tercih edilir.
5. Kalite Kontrol ve Muayene
Diş açma işlemi ne kadar iyi ayarlanmış olursa olsun, son dişlerin gerekli özelliklere sahip olduğundan emin olmak için sıkı bir kalite kontrolü şarttır.
Muayene teknikleri
- Diş Ölçüleri: Geçer/geçmez diş ölçerler, genellikle iç ve dış dişlerin istenilen ölçülere ve standartlara uygun olup olmadığını kontrol etmek için kullanılır.
- Optik Ölçüm: Temassız optik ölçüm sistemleri, yüksek hassasiyetli uygulamalar için diş profillerini, eğimi ve açıları doğru bir şekilde inceleyebilir.
- Koordinat Ölçüm Makineleri (CMM'ler): CMM'ler, hassas boyutsal doğruluğun gerekli olduğu karmaşık parçalardaki diş geometrilerini ölçmek için kullanılır.
Üretim sırasında yapılan düzenli kontroller, diş ölçülerindeki sapmaların erken tespit edilmesini sağlayarak hatalı parça üretme riskini azaltır.
6. Yaygın İş Parçacığı Sorunlarını Ele Alma
CNC diş açmada bazı yaygın sorunlar ortaya çıkabilir ve bu da yanlış sonuçlara yol açabilir.
Bunlar, aşağıdakileri içerir:
- Gevezelik: Diş açma sırasında oluşan titreşim, kötü yüzey kalitesine ve boyut hatalarına yol açabilir. Kesme hızını azaltmak, takım sertliğini artırmak veya takım yollarını ayarlamak titreşimi azaltmaya yardımcı olabilir.
- Tutarlı Olmayan Diş Derinliği: Diş derinliği değişiyorsa, bunun nedeni takım aşınması, yanlış takım ayarı veya uygun olmayan ilerleme oranları olabilir. Düzenli alet takibi ve uygun programlama ayarlamaları bu sorunu çözebilir.
- Hatalı Konu Profili: Bu durum çoğunlukla yanlış diş açma aletinin kullanılması veya yanlış parametrelerin programlanmasından kaynaklanır. Aletin iş parçacığı profiline uygun olduğundan ve programın doğru olduğundan emin olmak bu sorunu önleyecektir.
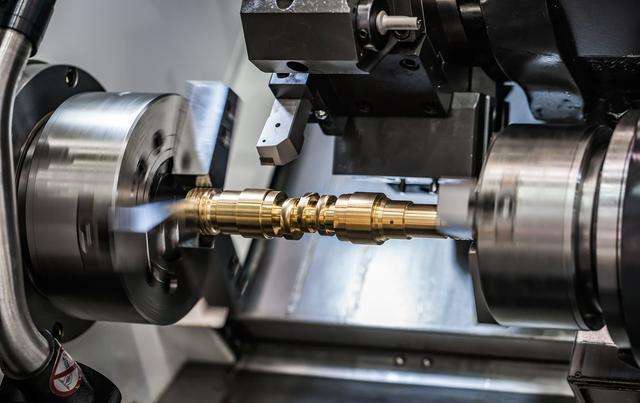
Genel olarak, CNC diş açmada istenilen hassasiyeti elde etmek, doğru takımların seçilmesinden programlamanın optimize edilmesine, uygun soğutmanın sağlanmasından titiz kalite kontrolüne kadar kapsamlı bir yaklaşım gerektirir.