CNC Diş Açma: CNC İşleme Merkezlerinde Verimli ve Hassas Diş İşleme Kılavuzu
CNC diş açma, modern imalatın temel taşlarından biri haline gelmiş ve birçok sektörde son derece hassas ve güvenilir dişli bileşenlerin üretilmesini sağlamıştır. Bu makale, CNC diş açmanın inceliklerini, çeşitli yöntemlerini, takım özelliklerini, programlama tekniklerini ve CNC işleme merkezinizde en iyi sonuçları elde etmek için en iyi uygulamaları ele almaktadır.
Anlamak Nedir? CNC Diş Açma
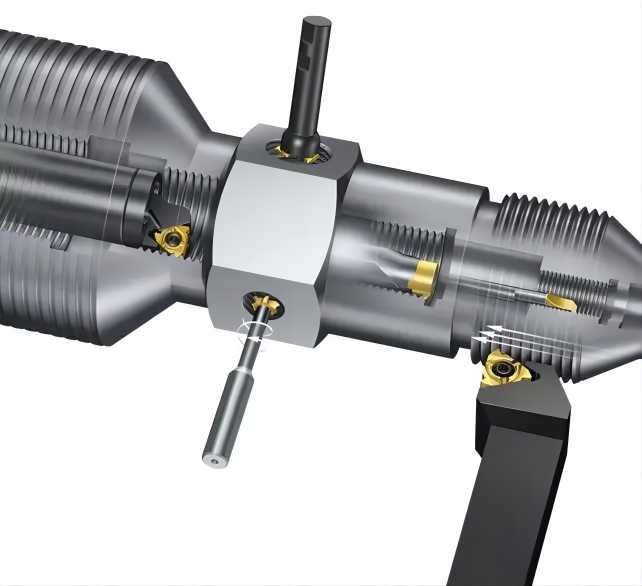
CNC diş açma, CNC işleme merkezi kullanılarak diş açma işlemini ifade eder. Geleneksel manuel diş açma işleminin aksine, CNC diş açma, kesme takımını yönlendirmek için bilgisayar kontrollü programlamayı kullanır ve bunun sonucunda eşsiz bir hassasiyet, tekrarlanabilirlik ve verimlilik elde edilir. Bu teknoloji, iplik üretiminde devrim yaratarak üreticilerin minimum atık ve insan müdahalesiyle karmaşık ve detaylı iplikler üretmesini sağlıyor.
CNC Diş Açma Makineleri Nelerdir?
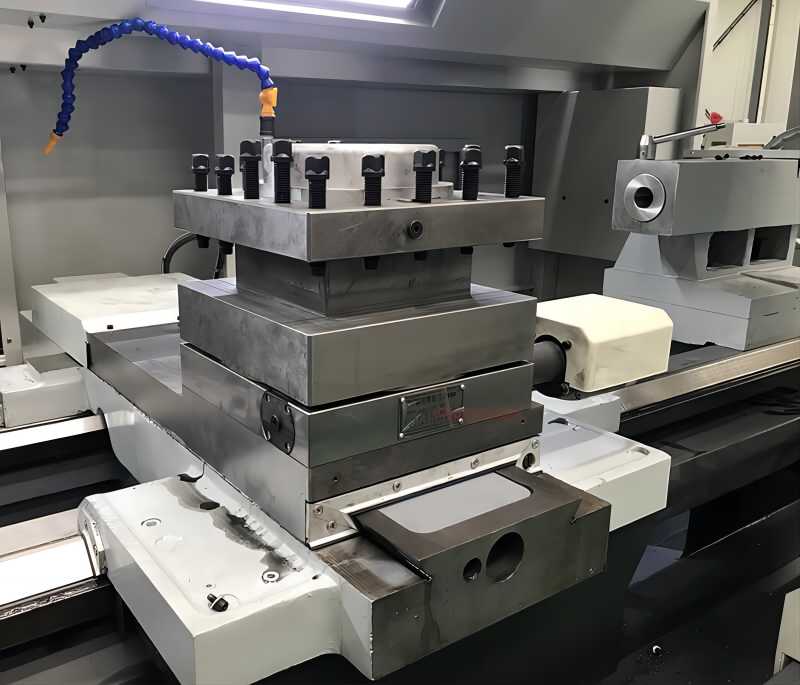
CNC diş açma makineleri, diş açma işlemini yüksek hassasiyetle gerçekleştirmek için çoğunlukla CNC işleme merkezlerinde kullanılan özel ekipmanlardır. Bu makineler çok yönlülükleriyle öne çıkarlar ve genellikle üç veya beş olmak üzere birden fazla hareket eksenini bünyesinde barındırırlar. Bu konfigürasyon, diş açma işlemi sırasında kesici takımın yörüngesi ve derinliği üzerinde titiz bir kontrol sağlar.
Çağdaş CNC işleme merkezleri alanında, bir dizi gelişmiş özellik, diş açma işleminin verimliliğini ve doğruluğunu önemli ölçüde artırmaktadır.
CNC İşleme Merkezi Diş İşleme Yöntemleri
CNC diş açma, her biri belirli gereksinimleri ve iş parçası özelliklerini karşılamak üzere titizlikle tasarlanmış çeşitli teknikler sunar. Bu çok yönlülük, makinistlerin çok sayıda diş açma zorluğunun üstesinden optimum verimlilik ve hassasiyetle gelmelerini sağlar. Burada, en yaygın CNC diş açma yöntemlerinin inceliklerine değiniyoruz :
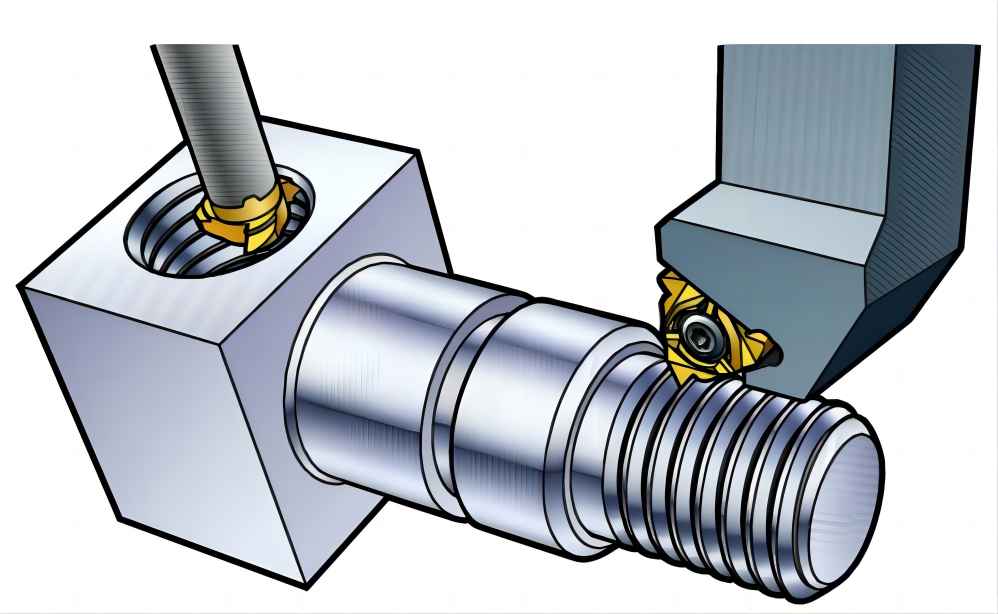
1. Diş Açma: Bu yerleşik yöntem, önceden delinmiş bir deliğin içinde kademeli olarak diş açmak ve diş oluşturmak için hassas bir şekilde şekillendirilmiş profile sahip özel bir diş açma kılavuzundan yararlanır. Yüksek doğruluk ve tekrarlanabilirlik ile karakterize edilen diş açma, özellikle kolay işlenebilir malzemelerde küçük ve orta çaplı dişlerin işlenmesinde mükemmeldir. Kılavuzun oluklarının kontrollü teması, verimli talaş tahliyesini sağlayarak çapak oluşumunu en aza indirir ve temiz diş profilleri oluşturur.
2. Diş Frezeleme: Daha büyük çaplı dişlerle veya benzersiz zorluklar sunan malzemelerle (örneğin, yüksek sertlik, egzotik alaşımlar) karşılaşıldığında, diş frezeleme tercih edilen çözüm olarak ortaya çıkar. Bu yöntem, istenen diş profilini kopyalamak için titizlikle tasarlanmış özel bir diş frezeleme kesici kullanır. Bir dizi programlanmış takım yolu artışı kullanılarak, kesici kademeli olarak diş formunu şekillendirir ve kılavuz çekmeye kıyasla olağanüstü yüzey kalitesi ve üstün talaş kontrolü sağlar. Bu yaklaşım, takım giriş gereksiniminin olmaması nedeniyle özellikle kör diş açma için avantajlıdır.
3. Kalıp Başlığıyla Diş Açma: Standartlaştırılmış dişlerin yüksek hacimli üretiminde kalıp başlığıyla diş açma en üstün yöntemdir. Bu özel teknik, önceden şekillendirilmiş silindirik boşluklara diş açmak için hassas bir şekilde şekillendirilmiş döner kalıpla donatılmış bir kalıp başlığı kullanır. Hızlı çevrim süreleriyle karakterize edilen sıkıştırma işlemi, istenen diş profilini oluşturmak için malzemeyi verimli bir şekilde sıkıştırır. Bu yöntem, kılavuz çekme veya frezelemeye kıyasla üstün üretim oranlarına sahip olup, seri üretim senaryoları için idealdir.
4. Şekillendirme Delme: Verimliliğin sınırlarını zorlayan şekillendirme delme, delme ve diş açma işlevlerini tek bir işlemde birleştirir. Bu yenilikçi teknik, entegre bir diş profiline sahip bir şekillendirme matkabı kullanarak, iş parçası içinde eş zamanlı olarak kılavuz deliği ve diş şeklini oluşturur. Bu tek geçişli yaklaşım, işlem sürelerini en aza indirir ve olağanüstü doğruluk sunarak, özellikle kör delik uygulamaları ve yüksek verimlilik gerektiren durumlar için uygundur.
CNC Diş Açma Takımı Seçiminde Dikkat Edilmesi Gerekenler
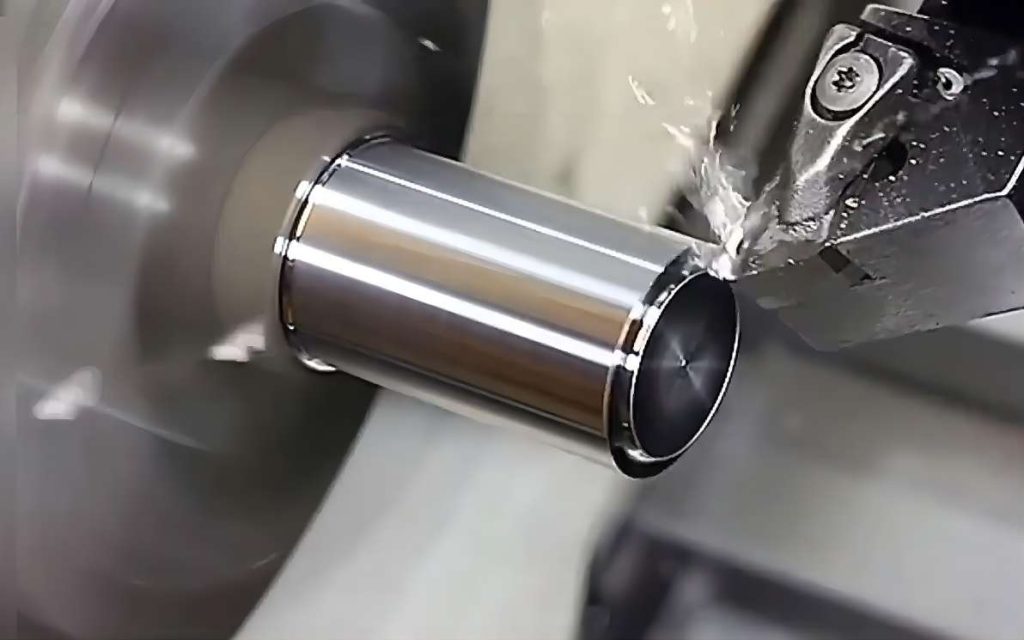
CNC diş açma işlemlerinde en iyi sonuçları elde etmek için uygun takımın doğru seçimi çok önemlidir. Takım seçimi sürecini etkileyen çeşitli önemli faktörler vardır ve verimli ve hassas diş oluşumunu sağlamak için kapsamlı bir değerlendirme gereklidir:
1. Diş Geometrisi ve Boyutları
- Konu Profili: Farklı diş profilleri özel takım gerektirir. CNC diş açmada karşılaşılan yaygın profiller arasında metrik, emperyal, NPT ve UN dişler bulunur ve her biri doğru form oluşturmak için özel takım geometrileri gerektirir.
- Diş Çapı: Dişin çapı, takım sapının çapını ve kesici kenar boyutlarını belirler. Takım tutucuları ile şaft çapının uyumluluğu büyük önem taşırken, talaş boşaltmanın verimli olmasını sağlamak ve takım aşınmasını en aza indirmek için kesici kenar geometrisi ve talaş kanalı boyutu belirli çap aralığı için optimize edilmelidir.
2. İş Parçası Malzemesi
- Malzeme özellikleri: İş parçasının malzeme özellikleri takım malzemesi seçimini doğrudan etkiler. Daha sert malzemeler, karbür uçlu aletler gibi üstün aşınma direncine sahip aletleri gerektirirken, daha yumuşak malzemeler, maliyet etkinliği açısından yüksek hızlı çelik aletlerin kullanılmasına olanak tanıyabilir.
- Kesme Performansı ve Takım Ömrü: Takım malzemesi ve geometrisi, iş parçası malzemesinin özel kesme özelliklerine göre uyarlanmalıdır. Daha sert malzemeler genellikle daha yavaş ilerleme oranları ve daha yüksek kesme kuvvetleri gerektirir ve bu da daha uzun takım ömrü için sağlam takım tasarımlarını gerekli kılar.
3. Diş Derinliği ve Kör Delik Hususları
- Konu Derinliği: Daha derin dişler, yeterli erişim ve talaş boşluğunu sağlamak için daha uzun takım sapları ve kanalları gerektirir. Yetersiz takım uzunluğu, zayıf talaş tahliyesine, diş kalitesi sorunlarına ve potansiyel takım kırılmasına yol açabilir.
- Kör Delik Erişilebilirliği: Kör delik diş açma için özel geometrilere sahip takımlara ihtiyaç vardır. Dip muslukları ve form matkapları, kör deliğin sınırlı alanına girmeyi kolaylaştırmak için kısaltılmış giriş bölümlerine sahiptir.
4. Üretim Hacmi ve Maliyet Optimizasyonu
- Yüksek Hacimli Üretim: Yüksek hacimli üretimlerde sağlam ve uygun maliyetli araçlar son derece önemlidir. Karbür uçlu takımlar üstün aşınma direnci ve uzun ömür sunar ve daha uzun takım ömrü ve daha az duruş süresi sayesinde daha yüksek ilk maliyetlerini haklı çıkarır.
- Prototip İşleme ve Esneklik: Prototip işleme veya düşük hacimli üretim için takım esnekliği ve çok yönlülüğü önceliklendirilebilir. Çok profilli kılavuzlar ve diş açma uçları, tek bir takım gövdesiyle çeşitli diş profillerini işleme olanağı sunarak takım envanterini ve kurulum sürelerini azaltır.
Bu temel faktörleri titizlikle değerlendirerek ve uygun takımları seçerek CNC makinistleri verimli, hassas ve uygun maliyetli diş oluşumunu sağlayabilir, CNC diş açma işlemlerinin kalitesini ve tutarlılığını artırabilirler.
CNC Diş Açma Programlama: Kodla Hassasiyeti Düzenleme
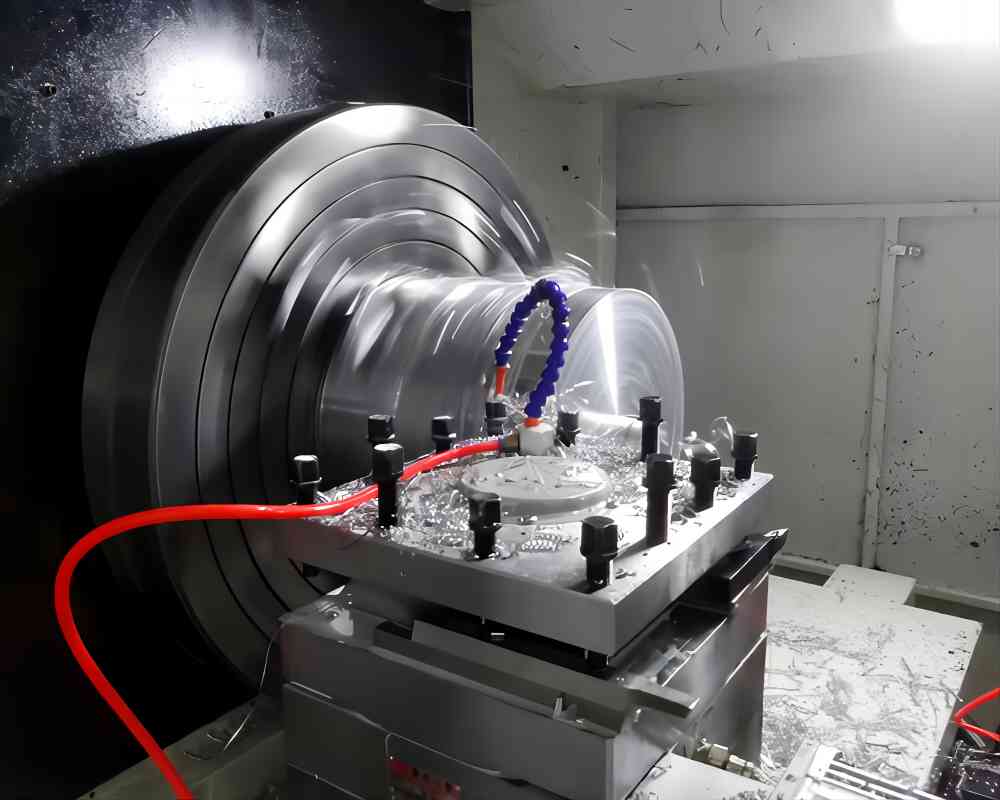
CNC diş açma, makinenin hareketlerini ve takım eylemlerini tam bir doğrulukla yönlendirmek için titizlikle hazırlanmış programlara dayanır. Yaygın olarak kullanılan programlama dilleri arasında G-kodu, Fanuc makro dili ve tescilli CNC kontrol arayüzleri yer almaktadır. Bu programlar aşağıdaki önemli unsurları tanımlar:
1. Diş Geometrisi Spesifikasyonu
- Profil: Program, yan açıyı, kök yarıçapını ve diğer kritik geometrik parametreleri belirleyerek istenen diş profilini (örneğin metrik, emperyal, NPT, UN) hassas bir şekilde tanımlar.
- Adım ve Çap: Program, dişin uygun şekilde kavranmasını ve mukavemetini sağlamak için diş aralığını (ilgili diş noktaları arasındaki mesafe) ve nominal çapı (dişin ana çapı) tanımlar.
- Diş Derinliği: Program, gerekli mukavemeti elde etmek ve malzeme sınırlarının aşılmasını önlemek için istenen diş derinliğini (iş parçası yüzeyinden diş köküne kadar olan mesafe) açıkça belirtir.
2. Takım Yolu Tanımı
- Giriş ve Çıkış Noktaları: Program, kesici takımın giriş ve çıkış noktalarını hassas bir şekilde tanımlayarak, dişin düzgün bir şekilde geçmesini ve takım aşınmasının en aza indirilmesini sağlar. Kontrollü giriş ve çıkış stratejileri iplik kopmasını önler ve doğru iplik formunu korur.
- Besleme Oranları ve Mil Hızları: Program, verimli talaş tahliyesi sağlamak, kesme kuvvetlerini en aza indirmek ve takım ömrünü en üst düzeye çıkarmak için belirli diş geometrisi, takım malzemesi ve iş parçası malzemesine bağlı olarak ilerleme oranlarını (devir başına takım ilerlemesi) ve mil hızlarını (takım dönüş hızı) optimize eder.
- Dairesel Enterpolasyon ve Doğrusal Besleme: Diş frezeleme ve belirli diş açma işlemleri için program, X ve Y eksenleri için dairesel enterpolasyon (diş profili oluşturma) ve Z ekseni için senkronize doğrusal besleme (diş derinliği ilerlemesi) kullanarak istenen diş formunu tam olarak kopyalar.
3. Araç Değişim Orkestrasyonu
- Çoklu Geçişli İş Parçacığı: Son diş derinliğine ulaşmak için birden fazla geçiş gerektiren durumlarda, program geçişler arasında takım değişikliklerini sorunsuz bir şekilde düzenler. Bunlara mil durdurma komutları, aletin kelepçesini açma ve kelepçeleme talimatları ve sonraki alet kavraması için hassas konumlandırma hareketleri dahildir.
- Araç Seçimi ve Aktivasyonu: Program, istenilen diş profili, derinlik ve malzeme uyumluluğuna bağlı olarak her geçiş için uygun takımı belirler. Ayrıca her takım için doğru soğutma ve yağlama protokollerini etkinleştirerek performansı ve takım ömrünü optimize eder.
4. Soğutma ve Yağlama Protokolleri
- Soğutma Sıvısı Dağıtım Zamanlaması ve Basıncı: Program, diş açma işlemleri sırasında talaşın verimli bir şekilde boşaltılmasını sağlamak için soğutma sıvısının iletilme zamanlamasını ve basıncını tanımlar. Yetersiz veya uygunsuz zamanlanmış soğutma sıvısı aşırı ısınmaya, takımın aşınmasına ve diş kalitesinin düşmesine yol açabilir.
- Belirli Malzemeler İçin Yağlama Stratejileri: Alüminyum veya titanyum gibi bazı malzemeler için, sürtünmeyi ve takım aşınmasını en aza indirmek amacıyla program, soğutma sıvısının ötesinde ek yağlama stratejileri içerebilir.
CNC diş açma programında titizlikle tanımlanan bu temel unsurlar, hassas ve etkili bir diş açma sürecini düzenleyerek tutarlı kalite ve optimum takım performansı sağlar.
CNC Diş Açma İçin En İyi Uygulamalar: Diş Kalitesini ve Verimliliğini Optimize Etme
CNC diş açmada en iyi sonuçları elde etmek, birkaç önemli en iyi uygulamaya uyulmasına bağlıdır:
1. Hassas İş Parçası Hazırlığı
- Hassas Önceden Delinmiş Delikler: Diş açma için önceden delinmiş deliklerin veya frezeleme için pilot deliklerin, diş formu hatalarını ve takım sapmasını önlemek için doğru çap ve hizalama ile delindiğinden emin olun.
- Kalıp Kafası Diş Açma için Boşluğun Hazırlanması: Kalıp kafası diş açma işlemi için, uygun diş sıkma işlemini sağlamak ve diş profili tutarlılığını korumak için önceden oluşturulmuş silindirik boşlukların hassas boyut toleransları dahilinde olması gerekir.
2. Sert Alet Tutma
- Takım Tutucular ve Aynalar: Takım sapmasını en aza indirmek ve diş doğruluğunu korumak için CNC diş açma işlemleri için özel olarak tasarlanmış sağlam takım tutucuları ve aynaları kullanın. Sapma, diş formunda sapmalara, takımın kırılmasına ve iş parçası bütünlüğünün bozulmasına yol açabilir.
- Alet Sıkma Torku: Diş açma sırasında aletin kaymasını ve hem aletin hem de iş parçasının hasar görmesini önlemek için alet tutucularına ve aynalara uygun sıkma torkunun uygulandığından emin olun.
3. Optimum Soğutma ve Yağlama Stratejileri
- Soğutma Suyu Seçimi ve Konsantrasyonu: Talaş tahliyesini optimize etmek ve ısı oluşumunu en aza indirmek için iş parçası malzemesine ve kesici takım malzemesine göre uygun soğutma sıvısı tipini ve konsantrasyonunu seçin. Uygun olmayan soğutma sıvısı seçimi, takım aşınmasına, diş kalitesi sorunlarına ve potansiyel güvenlik tehlikelerine yol açabilir.
- Belirli İhtiyaçlara Yönelik Yağlama: Zorlu malzemeler veya yüksek hızlı diş açma işlemleri için, sürtünmeyi ve takım aşınmasını daha da azaltmak amacıyla soğutma sıvısının ötesinde ek yağlama stratejileri uygulamayı düşünün.
4. Takım Yolu Optimizasyonu
- Araç Katılımını En Aza İndirin: Giriş ve çıkış noktalarında takım temasını en aza indirmek, takım aşınmasını azaltmak ve diş kopmasını önlemek için takım yollarını analiz edin ve optimize edin. Diş profili oluşturma ve takım geri çekme arasındaki yumuşak geçişler, takım ömrünün ve diş kalitesinin iyileştirilmesine katkıda bulunur.
- Talaş Tahliye Verimliliği: Diş açma işlemi boyunca talaşın verimli bir şekilde boşaltılması için takım yolu tasarımını değerlendirin. Düzgün talaş akışını destekleyen ve talaş birikmesini önleyen takım yolları, takım kırılması riskini en aza indirir ve optimum kesme performansını garanti eder.
5. Düzenli Alet Bakımı
- Muayene ve Temizlik: Diş açma aletlerini aşınma, kırılma ve kalıntı birikimi açısından düzenli olarak inceleyin. Takım aşınmasının erken tespiti, diş kalitesi sorunlarını ve olası takım kırılmalarını önler. Talaş ve döküntüleri temizlemek için uygun temizleme prosedürlerini uygulayarak optimum takım performansını sağlayın ve takım ömrünü uzatın.
- Bileme ve Değiştirme: Diş açma doğruluğunu korumak ve alet arızasını önlemek için gerektiğinde önleyici bileme işlemlerini planlayın veya aşınmış diş açma aletlerini değiştirin. Kör veya hasarlı aletler diş kalitesini düşürebilir, kesme kuvvetlerini artırabilir ve aşırı ısı üretebilir, bu da eninde sonunda aletin kırılmasına ve iş parçasının hasar görmesine yol açabilir.
6. Proses İzleme ve Kontrolü
- İşlem Sırasında Diş Ölçümü: İşleme sırasında diş boyutlarını ve profilini izlemek için işlem içi diş ölçme sistemlerini kullanın. Bu gerçek zamanlı geri bildirim, diş formu hatalarını önlemek ve üretim boyunca tutarlı kaliteyi garantilemek için takım yolu parametrelerinde veya ilerleme oranlarında anında ayarlamalar yapılmasına olanak tanır.
- Takım Tezgahı Bakımı: Uygun hizalama, mil hızı doğruluğu ve takım değiştirici işlevselliğini sağlamak için CNC işleme merkezinin bakımını düzenli olarak yapın. Hassas diş açma işlemi, en iyi sonuçları elde etmek ve diş kalitesi sorunlarından kaçınmak için iyi bakımlı bir takım tezgahı gerektirir.
7. Devamlı gelişme
- Veri Analizi ve Optimizasyonu: İyileştirme alanlarını belirlemek için CNC diş açma işlemi verilerini analiz edin. Bu, takım aşınma modellerinin, talaş tahliye verimliliğinin ve diş formunun tutarlılığının analiz edilmesini içerir. Verileri analiz ederek ve süreç iyileştirmeleri uygulayarak, makine operatörleri diş açma parametrelerini optimize edebilir, takım ömrünü uzatabilir ve diş kalitesini ve üretim verimliliğini sürekli olarak iyileştirebilir.
- Teknolojiden Haberdar Olmak: CNC diş açma alanı sürekli olarak gelişiyor. Takımlama, programlama teknikleri ve takım tezgahı teknolojisindeki en son gelişmelerden haberdar olmak, makine operatörlerinin en iyi uygulamaları benimsemelerine ve CNC diş açma yeteneklerini daha da geliştirmek için en son yeniliklerden yararlanmalarına olanak tanır.
Bu en iyi uygulamalara bağlı kalarak, CNC makinistleri diş açma işlemlerini yeni seviyelere çıkarabilir, tutarlı kalite, olağanüstü diş hassasiyeti ve optimum üretim verimliliği elde edebilirler. Unutmayın, CNC diş açma işlemi, ayrıntılara dikkat, titiz kalite kontrolü ve sürekli iyileştirmeye bağlılık gerektiren karmaşık bir işlemdir. Bu en iyi uygulamaları öğrenerek ve en son gelişmeler hakkında bilgi sahibi olarak, makine operatörleri CNC diş açma işlemlerinin hassasiyet ve üretkenlik açısından ön planda kalmasını sağlayabilirler.
Sonuç
CNC diş açma, modern üretimde dönüştürücü bir teknoloji olarak ortaya çıkmış olup, eşsiz verimlilik ve tekrarlanabilirliğe sahip yüksek hassasiyetli ve güvenilir dişli bileşenlerin oluşturulmasını mümkün kılmaktadır. Çeşitli diş açma yöntemlerini, takım değerlendirmelerini, programlama tekniklerini ve en iyi uygulamaları anlayan CNC makinistleri, bu güçlü teknolojiyi kullanarak olağanüstü dişli bileşenler üretebilir ve üretim kapasitelerini yeni zirvelere taşıyabilirler.