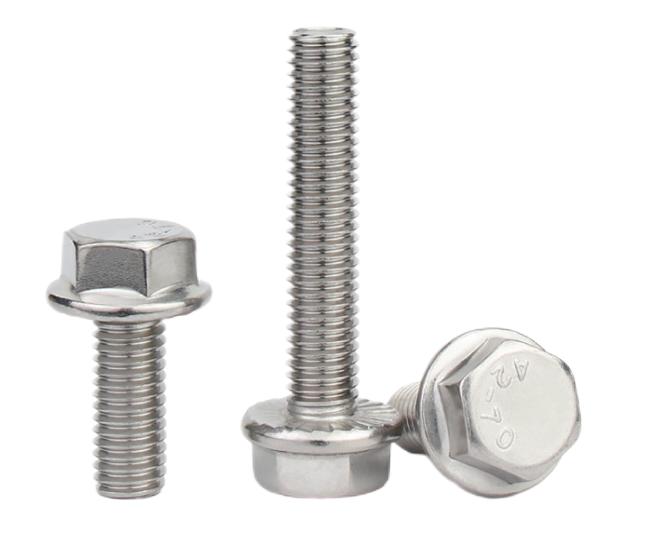
Bağlantı Elemanlarının Üretiminde Kullanılan Dövme İşleminin Temel Noktaları
Dövme işlemi, bağlantı elemanı üretim süreçlerinde yaygın olarak kullanılır . Yüksek verimlilik, düşük maliyet, düşük enerji tüketimi ve yüksek kalite avantajlarına sahip hassas dövme işlemi, giderek daha yaygın olarak kullanılmaktadır.
Bağlantı Elemanları Üretiminde Dövme İşleminin Tanımı
Dövme, dövme makinelerinin metal ham parçaya basınç uygulayarak plastik deformasyon yaratması ve böylece belirli mekanik özellikler, şekil ve boyutta dövme parçası elde edilmesiyle yapılan bir işleme yöntemidir.
Dövme, metalin eritilmesi sürecinde oluşan döküm gözenekliliği gibi kusurları ortadan kaldırabilir, mikro yapıyı optimize edebilir. Aynı zamanda, metal akış hattının tamamı korunduğu için dövme parçasının mekanik özellikleri genellikle aynı malzeme ile yapılan döküm parçasından daha iyidir. İlgili makinalarda ağır yük ve ağır çalışma şartlarına maruz kalan önemli parçaların sabitlenmesinde, basit şekillere sahip olup haddelenebilen levha, profil veya kaynaklı parçalar hariç, çoğunlukla dövme parçalar kullanılmaktadır.

Bağlantı Elemanları Üretiminde Dövme İşleminin Malzemeleri
Dövme işleminde kullanılan bağlantı elemanlarının imalatında kullanılan malzemeler, çoğunlukla karbon çeliği ve çeşitli bileşenlere sahip alaşımlı çelikler olup, bunları alüminyum, magnezyum, bakır, titanyum ve alaşımları takip etmektedir. Demir esaslı süper alaşımlar, nikel esaslı süper alaşımlar ve kobalt esaslı süper alaşımlar gibi deforme olmuş alaşımlar da dövme işlemi veya haddeleme işlemi ile tamamlanır. Farklı malzemelerin ısıtma sıcaklığı, açma dövme sıcaklığı ve son dövme sıcaklığı için sıkı gereklilikler vardır.
Dövme oranının doğru seçilmesi, uygun ısıtma sıcaklığı ve tutma süresi, uygun başlangıç ve bitiş dövme sıcaklığı, uygun deformasyon miktarı ve deformasyon hızının seçilmesi, ürün kalitesinin artırılmasında ve maliyetlerin düşürülmesinde büyük etkiye sahiptir.

Bağlantı Elemanlarının Üretiminde Yaygın Olarak Kullanılan Dövme İşlem Yöntemleri
1. Kendi kendini şekillendiren
Kendiliğinden dövme, dövme ekipmanının üst ve alt örsleri arasındaki boşluğa basit üniversal aletler kullanarak veya doğrudan dış kuvvet uygulayarak boşluğu deforme ederek gerekli geometrik şekli ve iç kaliteyi elde etmek suretiyle dövme işleme yöntemini ifade eder.
Aavantajs Kendi kendini şekillendiren
a.Dövme yöntemi büyük bir esnekliğe sahip olup, 100 kg'dan az küçük bağlantı elemanlarından 300 tona kadar ağır parçalara kadar üretim yapılabilmektedir.
b.Kullanılan araçlar basit genel araçlardır. Dövme ekipmanlarının doğruluğuna ilişkin düşük gereksinimler.
c.Üretim döngüsü kısadır.
Syetersizs Kendi kendini şekillendiren
a.Üretim verimliliği kalıp dövmeye göre çok daha düşüktür.
b.Dövme parça basit bir şekle, düşük boyut doğruluğuna ve pürüzlü bir yüzeye sahiptir; Çalışanların emek yoğunluğu yüksek, teknik seviye de yüksek.
c.Mekanizma ve otomasyonu gerçekleştirmek kolay değildir.
2. Forganizasyon
Kalıp dövme, özel kalıp dövme ekipmanlarında iş parçasını şekillendirmek için kalıplar kullanılarak dövme elde etme dövme yöntemini ifade eder. Bu yöntemle üretilen dövme parçalar boyut olarak hassas, işleme payları küçük, yapı olarak nispeten karmaşık, verimlilik açısından yüksektir.
Avantajlarıs Dövme Dövme
a.Yüksek üretim verimliliği. Kalıp dövme işleminde metal deformasyonu kalıp haznesinde gerçekleştirildiğinden istenilen şekil kısa sürede elde edilebilmektedir.
b. Sahtecilik yapabilir Bağlantı elemanları parçaları karmaşık şekillerle, metal akışkan dağıtımını daha makul hale getirir ve parçaların kullanım ömrünü artırır.
c.Kalıp dövme yöntemi ile üretilen parçalar, hassas ölçülere, iyi yüzey kalitesine ve küçük işleme payına sahiptir.
d.Metal malzemeden tasarruf edin ve kesme iş yükünü azaltın.
e.Yeterli parti miktarına ulaşılması durumunda bağlantı elemanı parçalarının maliyeti düşürülebilir.
Syetersizs Dövme Dövme
a.Parçanın ağırlığı, çoğunluğu 7OKg'ın altında olan genel kalıp dövme ekipmanlarının kapasitesiyle sınırlıdır.
b.Dövme kalıbının imalat süreci uzun ve maliyeti yüksektir.
c.Kalıp dövme ekipmanlarının yatırım maliyeti, kendinden dövme ekipmanlarına göre daha büyüktür.
3. Rulo Dövme
Rulo dövme, gerekli dövme parçasını veya dövme boşluğunu elde etmek için, boşluğun plastik deformasyonunu üretmek amacıyla zıt yönde dönen bir çift yelpaze biçimli kalıp kullanan bir dövme işlemidir.
AavantajRulo Dövmenin S'si
a.Basit yapı
b.Düşük titreşim ve gürültü
c. Otomasyonu gerçekleştirmek kolaydır
d.Yüksek üretim verimliliği
4. Loose Tsoğutma Forganizasyon
Serbest kalıp dövme, parçaları boşaltmak ve son olarak kalıpta şekillendirmek için serbest dövme kare yöntemini kullanan bir dövme yöntemidir. Kendiliğinden dövme ile kalıp dövme arasında bir dövme yöntemidir. Kalıp dövme ekipmanı az olan küçük ve orta ölçekli işletmelerde yaygın olarak kullanılır.
Gevşek Takım Dövme İşleminin Avantajları
a.Kalıp kalıp haznesinde oluşturulduğu için dövme boyutu nispeten hassastır ve yüzey nispeten pürüzsüzdür. Akım hattı yapısının dağılımı nispeten makul olduğundan kalite yüksektir.
b.Gevşek takım dövmesi, karmaşık şekillerdeki parçaları dövmeye olanak sağlar. Dövme parçalarının şekli kalıp haznesi tarafından kontrol edildiğinden, boş şekillendirme daha hızlıdır ve verimlilik, kendiliğinden dövmeye göre 1~5 kat daha yüksektir.
C. İşleme payı küçüktür, bu da metal malzemelerden tasarruf sağlar ve işleme saatlerini azaltır.
Gevşek Takım Dövme İşleminin Eksiklikleri
a.Büyük tonajlı dövme çekicine ihtiyaç vardır.
b.Sadece küçük dövme parçası üretilebilir.
c.Kalıbın kullanım ömrü kısadır.
d.Orta ve küçük parti dövme parçalarının üretiminde kullanılır.
ÖZET
Bu makale, bağlantı elemanlarının imalatında uygun dövme yönteminin seçilmesinde faydalı olabilecek dövme işlemi hakkında önemli bilgileri, tanımları, malzemeleri ve yaygın olarak kullanılan yöntemleri tanıtmaktadır.