7 gängige Prüfmethoden für Stanzteile
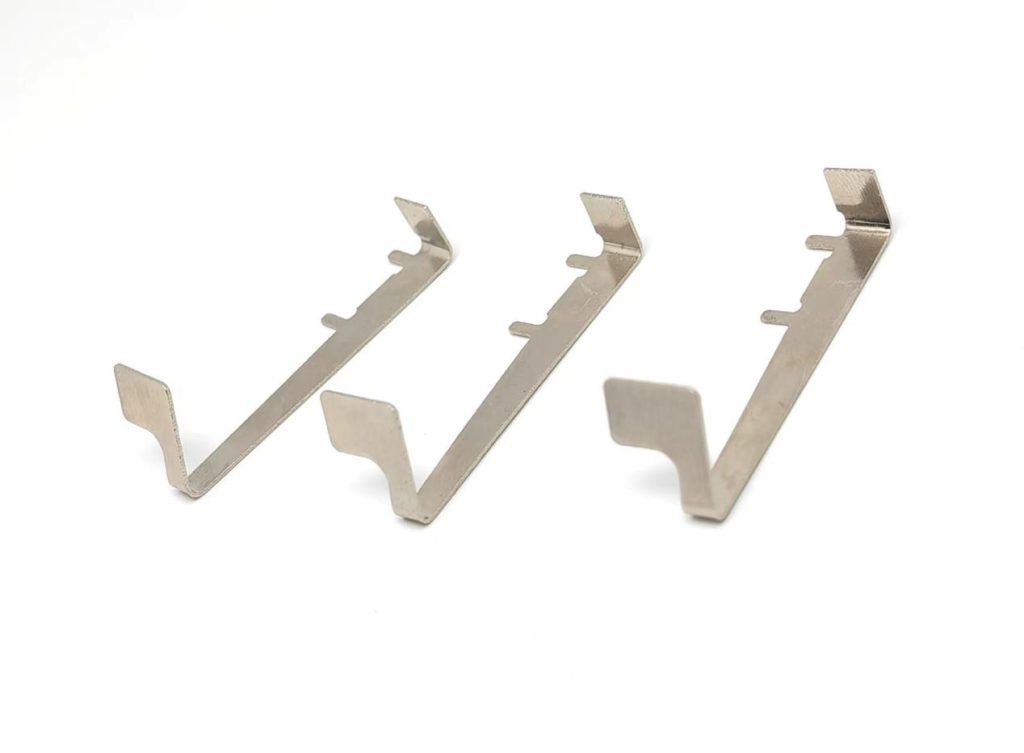
Mit der gesellschaftlichen Entwicklung steigt die Anzahl der Stanzprodukte , die in allen Lebensbereichen Anwendung finden. Um die Arbeitseffizienz zu steigern und die Arbeits- und Produktqualität zu sichern, ist die Prüfung von Stanzteilen unerlässlich. Dieser Artikel stellt sieben gängige Prüfmethoden für Stanzteile vor.
1. Schleifen von flexiblem Gazegewebe
Die spezifischen Methoden sind wie folgt: 1. Wischen Sie die Oberfläche der Außenabdeckung mit sauberer Gaze ab.
Schleifen Sie die Oberfläche der Stanzteile mit einem flexiblen Gazenetz vollflächig in Längsrichtung ab. So lassen sich Löcher und Vertiefungen leicht finden.
2. Berührungstest
Die spezifischen Methoden sind wie folgt: 1. Wischen Sie die Oberfläche der Außenabdeckung mit sauberer Gaze ab.
Der Prüfer muss Berührungshandschuhe tragen und dann die Stanzteile entlang der Längsrichtung nahe der Oberfläche der Stanzteile berühren, um zu prüfen, ob deutliche Grate, Vertiefungen, Kratzer, raue Rundungen usw. vorhanden sind.
Hinweis: Diese Prüfmethode hängt von der Erfahrung des Prüfers ab. Bei dieser Methode handelt es sich um eine effektive und schnelle Testmethode.
3. Sichtprüfung
Die konkreten Methoden sind wie folgt: 1. Überprüfen Sie die Oberfläche auf Rost, Risse, Sandlöcher, Schlackeneinschlüsse, Grate oder Druckstellen. Die Oberfläche qualifizierter Ersatzteile weist sowohl eine gewisse Präzision als auch ein glänzendes Finish auf. Je wichtiger die Ersatzteile sind, desto höher ist ihre Präzision und desto strenger ist die Rost- und Korrosionsschutzverpackung.
Prüfen Sie, ob die Verbindungsteile lose sind. Bei Zubehörteilen, die aus zwei oder mehr Teilen bestehen, werden die Teile gepresst, geklebt oder geschweißt und es darf kein Spiel zwischen ihnen bestehen.
Hinweis: Die Sichtprüfung dient hauptsächlich dazu, optische Anomalien und Makrodefekte von Stanzteilen zu erkennen.
4. Schleifen mit Ölstein
Die spezifischen Methoden sind wie folgt: 1. Wischen Sie zuerst die Oberfläche der Außenabdeckung mit sauberer Gaze ab.
Verwenden Sie dann einen Ölstein (20 × 100 × 8 mm oder mehr). Zum Polieren der bogenförmigen und schwer erreichbaren Stellen sollte ein relativ kleiner Ölstein verwendet werden (z. B. ein halbrunder Stein mit 100 × XNUMX mm).
Hinweis: Die Auswahl der Steingröße ist abhängig von der Oberflächenbeschaffenheit (z. B. Rauheit, Verzinkung etc.). Es wird ein feinkörniger Ölstein empfohlen. Die Schleifrichtung des Ölsteins verläuft grundsätzlich in Längsrichtung und passt gut zur Oberfläche der Stanzteile. An einigen besonderen Stellen kann das Horizontalschleifen auch ergänzt werden.
5. Inspektion mit Inspektionswerkzeugen
Die konkrete Methode lautet: Legen Sie die Stanzteile in das Prüfwerkzeug, gehen Sie gemäß den Anforderungen im Handbuch des Prüfwerkzeugs vor und prüfen Sie die Stanzteile.
6. Ölprüfung
Die spezifischen Methoden sind wie folgt:
1. Wischen Sie die Oberfläche der Außenhülle mit sauberer Gaze ab.
2. Tragen Sie mit einem sauberen Pinsel das Öl gleichmäßig und in derselben Richtung auf die gesamte Außenfläche des Stempels auf.
3. Setzen Sie die geölten Stanzteile zur Inspektion starkem Licht aus.
Hinweis: Mit dieser Methode lassen sich kleine Vertiefungen, Dellen, Wellen usw. auf den Stanzteilen leicht finden.
7. Ungefähren Prozesstest übernehmen
Im eigentlichen Produktionsprozess verwenden wir häufig Prozesstests, die dem Stanzprozess ähneln, wie z. B. Zugfestigkeitstests und Aufweitungstests, um die Stanzleistung der Materialien zu prüfen und so die Qualität und hohe Qualifikationsrate der fertigen Produkte sicherzustellen.
Was sind die Eigenschaften von Stanzteilen?
1. Schließen Sie die Prozesse der Zuführung, des Stanzens, der Lieferung und der Abfallentsorgung in kurzer Zeit ab und können Sie Dutzende oder Hunderte von Stanzteilen pro Minute produzieren.
2. Die mit der einheitlichen Form hergestellten Produkte sind einheitlich, weisen minimale Fehler auf und weisen eine hohe Maßgenauigkeit auf. Der einmalige Wiegefehler mehrerer Produkte, die durch Stichprobenentnahme aus einer einheitlichen Form hergestellt werden, liegt innerhalb von 3 %.
Was sind Stanzgeräte?
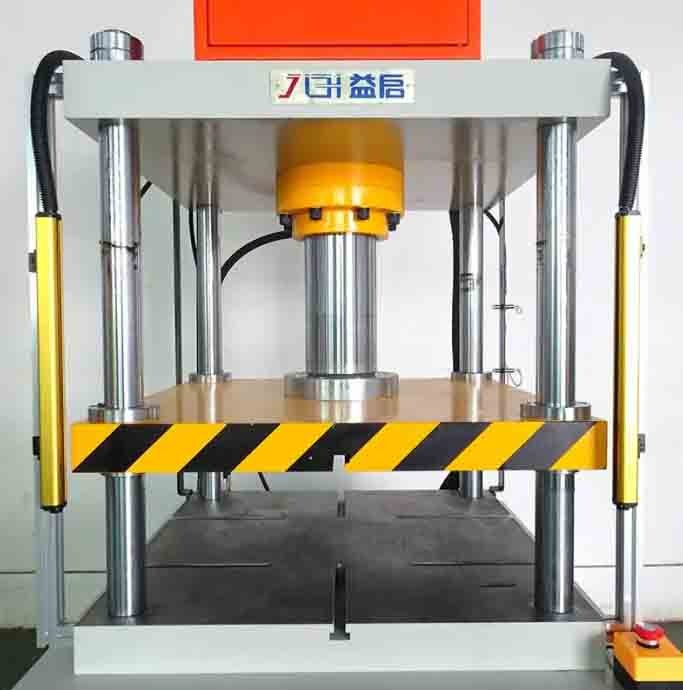
Neben der Formung dicker Platten mit hydraulischen Pressen werden als Stanzvorrichtungen in der Regel mechanische Pressen eingesetzt. Durch die Kombination der Förderanlage, der Matrizenbibliothek und der Vorrichtung zum schnellen Matrizenwechsel sowie durch die Verwendung einer Computerprogrammsteuerung kann eine automatische Stanzproduktionslinie mit hoher Produktivität gebildet werden.

Welchen Einfluss haben Stanzformen auf Stanzteile?
- Die Präzision und Struktur von Stanzform wirken sich direkt auf die Formgebung und Präzision von Stanzteilen aus.
- Die Herstellungskosten und die Lebensdauer von Formen sind wichtige Faktoren, die die Kosten und die Qualität von Stanzteilen beeinflussen.
- Der Entwurf und die Herstellung von Formen erfordern mehr Zeit, was die Produktionsvorbereitungszeit für neue Stanzteile verlängert.

Wie ist der Entwicklungstrend bei Stanzformen?
- Standardisierung von Formbasis und Führungsstück.
- Forschung und Entwicklung sowie Herstellung einfacher Formen (für die Kleinserienproduktion), Verbundformen und Mehrstationen-Folgeverbundformen (für die Großserienproduktion).
- Forschung, Entwicklung und Herstellung von Vorrichtungen zum schnellen Formenwechsel.
Ziel ist es, den Vorbereitungsaufwand und die Vorbereitungszeit der Stanzproduktion so weit wie möglich zu reduzieren, sodass die für die Massenproduktion geeignete fortschrittliche Stanztechnologie sinnvoll auf die Produktion kleiner Chargen und großer Varianten angewendet werden kann.
KENENG produziert nicht nur gängige Befestigungselemente, Federn und Magnete, sondern bietet auch CNC-Bearbeitung und Stanzdienstleistungen an. Dazu gehören die Serienfertigung sowie die Konstruktion und Herstellung von Formen. Bei Bedarf kontaktieren Sie KENENG.