Wie lässt sich der Ausschuss bei der Stanzteileproduktion reduzieren?
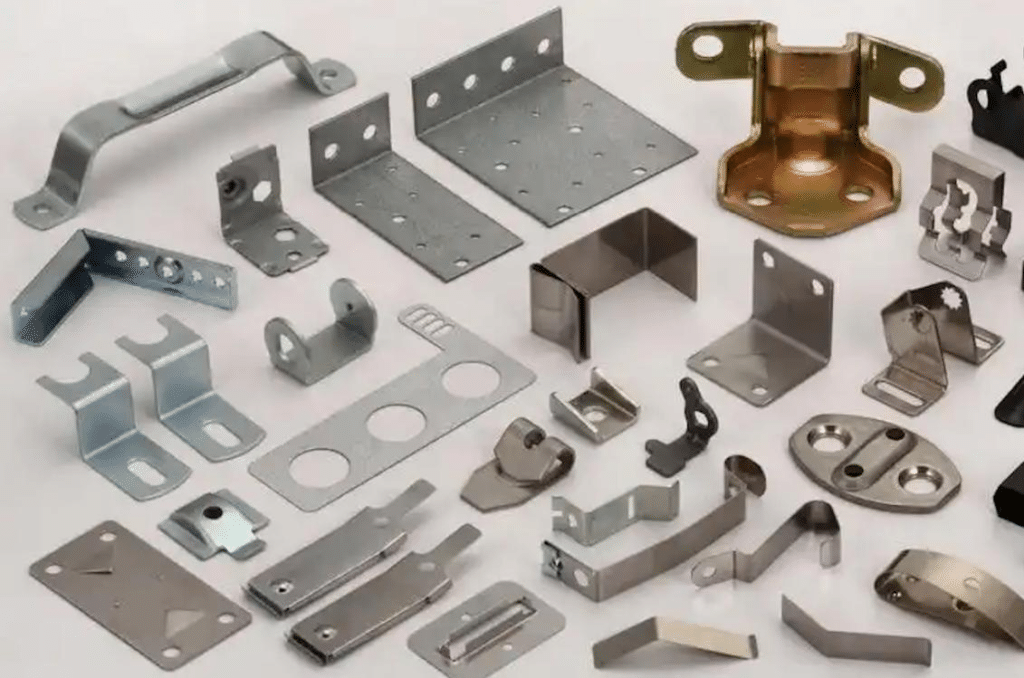
Ausschuss verursacht im Fertigungsprozess von Stanzteilen viele versteckte Kosten . Wenn ein Teil aussortiert wird, bedeutet das in der Regel, dass gleich mehrere Dinge verschwendet wurden: Material geht verloren, die Presse lief weiter, Mitarbeiter haben Zeit investiert und Energie verbraucht.
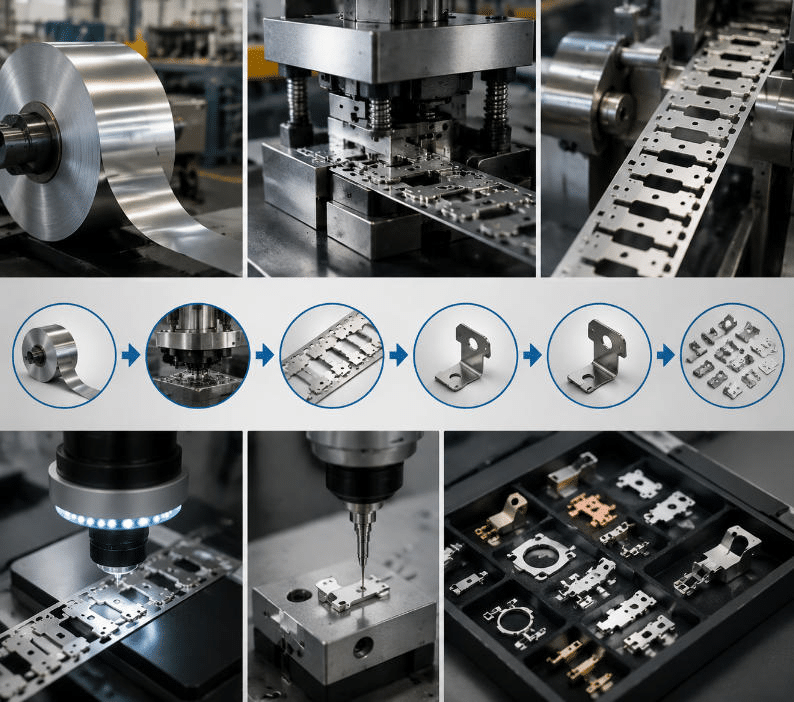
Die Reduzierung von Ausschuss beschränkt sich nicht auf eine oberflächliche Prüfung der fertigen Teile. Der bessere Weg ist ein umfassendes Qualitätsmanagement entlang des gesamten Stanzprozesses. Beginnen Sie mit der Materialauswahl und der Formgebung des Werkzeugs. Kontrollieren Sie anschließend den gesamten Pressvorgang. Integrieren Sie Zwischenprüfungen und schließen Sie den Prozess mit einer Endkontrolle ab. Sobald die Hauptursachen für Fehler identifiziert und entsprechende Präventionsmaßnahmen implementiert sind, können Hersteller die Ausbeute steigern und gleichzeitig eine stabile Produktion gewährleisten.
Inhaltsverzeichnis
Die Hauptursachen für Ausschuss verstehen bei der Herstellung von Stanzteilen
Vor der Umsetzung von Verbesserungen sollten die Hersteller herausfinden, warum die Verwendung von Stanzteilen aus Metall zu Ablehnungen führt.
| Schrottursache | Typische Probleme | Auswirkungen auf Stanzteile |
| Rohmaterialvariation | Uneinheitliche Dicke, Härte oder Oberflächenqualität | Risse, Verformung, Maßabweichung |
| Mangelhaftes Werkzeugdesign | Ungeeignete Umformgeometrie oder Materialfluss | Falten, Risse, unvollständige Formgebung |
| Falsches Werkzeugspiel | Spielraum zu groß oder zu klein | Übermäßige Grate, raue Kanten, Verformung |
| Werkzeugverschleiß | Stumpfe Stempel, abgenutzte Schneidkanten, beschädigte Bauteile | Grate, Maßfehler, ungleichmäßige Teile |
| Falsche Presseeinstellungen | Falscher Hub, falsche Geschwindigkeit oder falsche Formkraft | Verformung, unvollständige Umformung, Maßfehler |
| Fütterungsfehler | Falsche Streifenposition oder Zuführungslänge | Fehlausgerichtete Bohrungen, Maßfehler, Werkzeugbeschädigung |
| Schlechte Schmierung | Unzureichendes oder ungleichmäßiges Schmiermittel | Kratzer, übermäßige Reibung, Risse |
| Materiallayoutprobleme | Ineffiziente Streifen- oder Leeranordnung | Übermäßiger Materialverbrauch |
| Maschinenfehlausrichtung | Probleme bei der Pressen- oder Werkzeugausrichtung | Ungleichmäßige Umformung, vorzeitiger Werkzeugverschleiß, Maßabweichungen |
| Unzureichende Inspektion | Zu spät entdeckte Mängel | Große Mengen defekter Teile |
| Bedienerfehler | Falsche Konfiguration oder inkonsistenter Betrieb | Prozessinstabilität und wiederholte Defekte |
| Prozessvariation | Allmähliche Änderungen der Abmessungen oder der Formgebungsbedingungen | Steigende Fehler- und Ausschussraten |
Wirksame Strategien zur Reduzierung der Ausschussquoten in der Stanzteilefertigung
1. Verbesserung der Rohstoffqualitätskontrolle
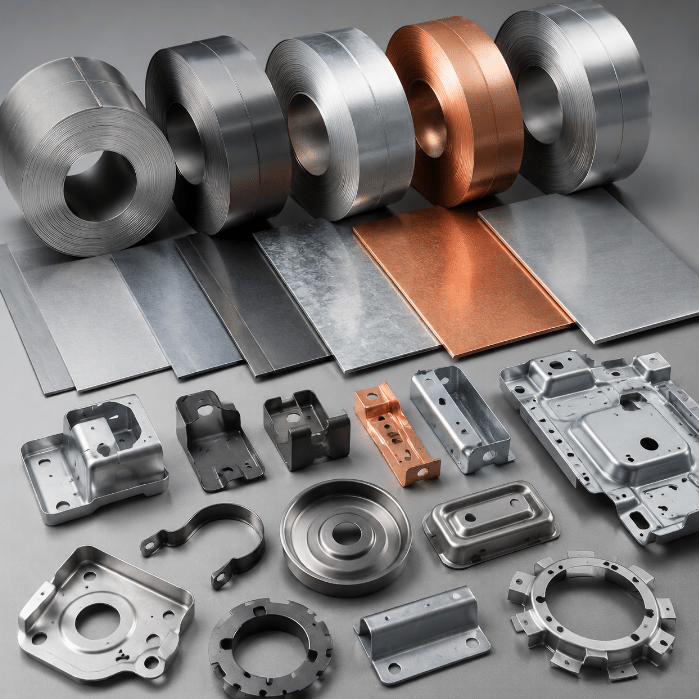
Schwankungen im Rohmaterial sind eine häufige Ursache für ein instabiles Stanzverhalten. Die Blechdicke kann variieren. Härte und Zugfestigkeit können sich ändern. Auch die Oberflächenbeschaffenheit kann sich verändern. All dies kann Auswirkungen auf das Schneid- und Formverhalten des Teils haben.
Legen Sie vor Produktionsbeginn klare Materialgrenzen fest. Eingehende Bleche und Spulen sind zu prüfen, bevor sie der Produktionslinie zugeführt werden. Prüfen Sie Dicke, Oberflächenbeschaffenheit und die wichtigsten mechanischen Eigenschaften, die den Produktanforderungen entsprechen.
Wenn die Eingangsparameter konstant bleiben, bleibt auch die Stanzkonfiguration konstant. Das bedeutet weniger Überraschungen im Verhalten des Metalls während des Umformprozesses.
2. Optimierung des Stanzwerkzeugdesigns
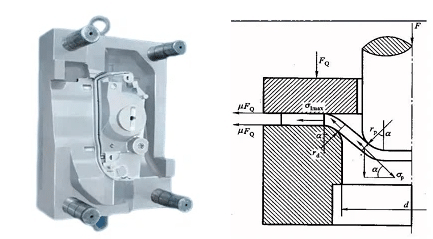
Ein gut konstruiertes Stanzwerkzeug reduziert Ausschuss, indem es den Materialfluss lenkt und die korrekte Teileform gewährleistet. Ist das Werkzeug nicht optimal, können Spannungen zu stark ansteigen. Die Verformung kann ungleichmäßig werden. Es können Falten, Risse oder Formfehler auftreten. Auch die Maße können vom Sollwert abweichen.
Bei der Werkzeugkonstruktion müssen Ingenieure die Metalleigenschaften, die Teileform, die Umformreihenfolge, den Schnittspielraum, den Biegeradius und die Materialbewegung durch das Werkzeug berücksichtigen. Bei schwer umformbaren Teilen kann die Simulation potenzielle Problemstellen aufzeigen, bevor das endgültige Werkzeug gefertigt wird.
Bei Folgeverbundwerkzeugen ist ein effizientes Streifenlayout und eine präzise Streifenpositionierung entscheidend. Eine gelungene Werkzeugkonstruktion steigert die Produktqualität, optimiert die Materialausnutzung und erhöht den Durchsatz.
3. Optimieren Sie die Materialnutzung
Nicht jedes Ausschussteil entsteht durch ein fehlerhaftes Bauteil. Manchmal handelt es sich einfach um Material, das ungenutzt um den Rohling herum oder zwischen getrennten Teilen liegt.
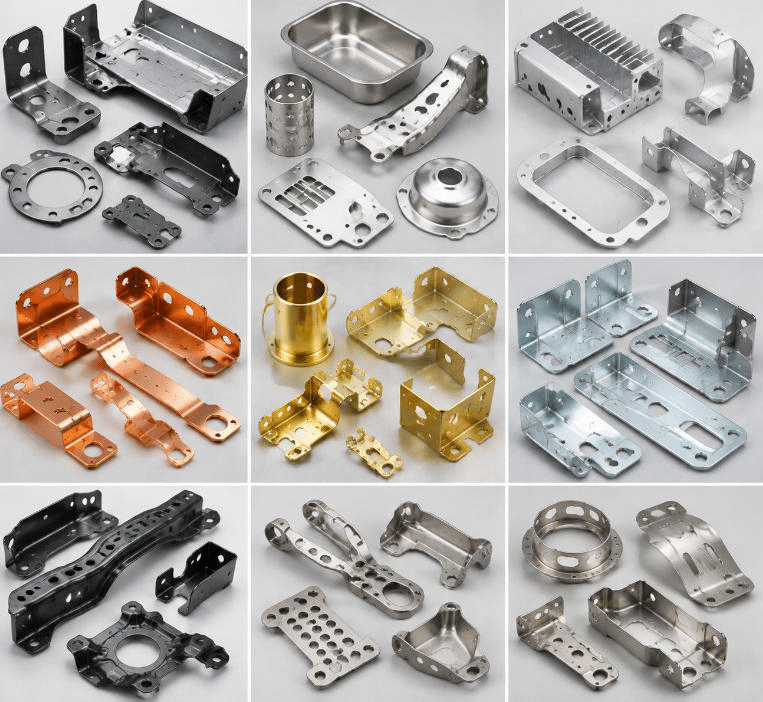
Optimieren Sie das Layout der Bleche oder die Verschachtelung, damit hochpräzise Stanzteile auf jedes Blech oder jede Spule passen. Ingenieure können die Teileausrichtung, den Abstand, die Trägerbreite und den Schneidweg überprüfen. Ziel ist es, Materialverluste zu minimieren, ohne den Prozess zu beeinträchtigen.
Bei der Metallstanzung in großen Stückzahlen können sich selbst geringe Materialeinsparungen über die gesamte Produktionsmenge schnell summieren.
4. Korrektes Werkzeugspiel einhalten
Der richtige Abstand zwischen Stempel und Matrize ist entscheidend für saubere Schnitte und gleichmäßiges Stanzen. Ist der Abstand zu groß, können Grate entstehen und die Kanten können rau werden. Ist er zu klein, ist mehr Kraftaufwand nötig und das Werkzeug verschleißt schneller.
Der benötigte Freiraum variiert je nach Metallart, Metallstärke und Stanzvorgang. Jeder Hersteller sollte klare Freiraumvorgaben für seine Produkte festlegen. Der Zustand der Werkzeuge sollte regelmäßig überprüft werden, nicht erst bei Problemen.
Durch die Beibehaltung des gleichen Bearbeitungsabstands lassen sich die Schnittqualität verbessern, die Bauteilabmessungen optimieren und die Werkzeugstandzeit verlängern. Außerdem wird der durch Defekte verursachte Ausschuss reduziert.
5. Steuerdrückparameter
Pressgeschwindigkeit, Hub, Presskraft, Umformkraft, Vorschublänge und weitere Einstellungen beeinflussen das Stanzergebnis. Bei falschen Einstellungen kann der Umformprozess zu früh stoppen. Die Teile können sich unnatürlich verformen, reißen oder Maßfehler aufweisen.
Für jedes Bauteil und jeden Werkzeugsatz sollten die Hersteller feste Rüstwerte festlegen. Während der Produktion sollten die Bediener die festgelegten Rüstwerte verwenden und willkürliche Änderungen vermeiden.
Sofern verfügbar, können Maschinenmonitore Presskraft und Hubverhalten sowie weitere wichtige Parameter überwachen. Bei ungewöhnlichen Wertabweichungen können die Teams dies frühzeitig erkennen. Dadurch lassen sich lange Produktionsserien mit fehlerhaften Teilen vermeiden.
6. Werkzeugwartung stärken
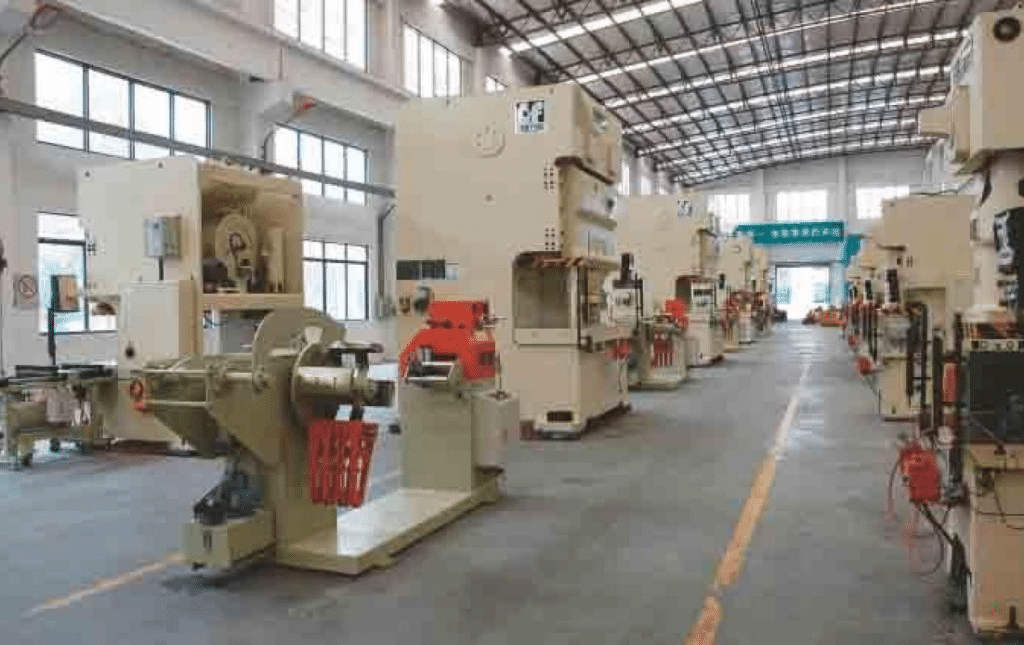
Stanzwerkzeuge verschleißen mit der Zeit nach vielen Produktionszyklen. Ein abgenutzter Stempel, eine stumpfe Schneide, beschädigte Führungsteile oder raue Formbereiche können die Fehlerrate erhöhen. Dies geschieht insbesondere dann, wenn kein Wartungsplan eingehalten wird.
Geplante Wartung ist effektiver als das Abwarten eines Totalausfalls. Sie ist auch sicherer, als das Problem erst nach der Produktion vieler fehlerhafter Teile zu entdecken. Wartungspläne können anhand der Produktionszyklusanzahl, des gemessenen Werkzeugzustands und vergangener Verschleißtrends erstellt werden.
Reinigen Sie die Werkzeuge regelmäßig, verwenden Sie das richtige Schmiermittel, überprüfen Sie wichtige Teile, schärfen Sie sie bei Bedarf und tauschen Sie verschlissene Teile aus. Dies trägt zur Stabilität der Werkzeuge im Betrieb bei und reduziert unerwarteten Ausschuss.
7. Verbesserung der Materialzuführungsgenauigkeit
Eine präzise Materialzufuhr ist bei Folgeverbundlinien und automatisierten Stanzmaschinen von entscheidender Bedeutung. Eine falsche Zuführungslänge oder fehlerhafte Materialplatzierung können zu Bohrungsversatz, Maßabweichungen, Formfehlern und sogar Werkzeugschäden führen.
Hersteller sollten Zuführungen, Führungen, Sensoren, Pilotstifte und Bestückungselemente regelmäßig überprüfen. Einige Betriebe können auch automatische Prüfungen einsetzen, um Zuführungsfehler zu erkennen. Wird ein Fehler festgestellt, kann die Produktion gestoppt werden, bevor zu viel Material verschwendet wird.
Bei gleichmäßiger Zuführung landet jeder Stempelvorgang an der richtigen Position.
8. Erststück- und Fertigungsbegleitende Prüfung anwenden
Werden nur die Endchargen geprüft, können Fehler zu lange unentdeckt bleiben. Eine Erstteilprüfung bietet die frühzeitige Möglichkeit, die Einrichtung von Presse und Werkzeug zu bestätigen.
Führen Sie während der Produktion regelmäßige oder kontinuierliche Kontrollen durch. Erfassen Sie wichtige Maße, Bohrungspositionen, Formhöhe, Gratbildung, Oberflächenbeschaffenheit und andere wichtige Merkmale.
Für schnelle und umfangreiche Fertigungsprozesse können Bildverarbeitungssysteme und Sensoren Teile während des laufenden Produktionsablaufs prüfen. Dies ermöglicht eine Echtzeit-Qualitätskontrolle. Werden Probleme frühzeitig erkannt, können die Teams die Ursache beheben, bevor große Mengen Ausschuss entstehen.
9. Statistische Prozesskontrolle anwenden
Statistische Prozesskontrolle (SPC) kann dabei helfen, schleichende Prozessveränderungen zu erkennen. Ziel ist es, Probleme aufzudecken, solange die Teile noch innerhalb der Spezifikationen liegen.
Mithilfe von Regelkarten können Produktionsbetriebe wichtige Größen und Prozessfaktoren überwachen. Beispielsweise kann eine allmähliche Änderung der Abmessungen auf Werkzeugverschleiß, Materialschwankungen oder eine instabile Maschine hinweisen.
SPC verlagert die Qualitätssicherung von der Endkontrolle in die Prozesssteuerung. Es eignet sich gut für die Hochgeschwindigkeitsstanzung, wo kleinste Änderungen viele Teile gleichzeitig beeinflussen können.
10 Standardisieren Sie Betriebsabläufe
Unterschiedliche Arbeitsabläufe und Vorgehensweisen der einzelnen Mitarbeiter können zu zusätzlichen Prozessabweichungen führen. Sind die Verfahren standardisiert, bleiben die wichtigsten Produktionsschritte von einer Schicht zur nächsten unverändert.
Die Arbeitsanweisungen sollten genau beschreiben, wie das Material eingelegt, die Werkzeuge installiert, die Pressenparameter eingestellt und die Schmierungsschritte durchgeführt werden. Sie sollten außerdem die Erststückprüfung, die Prüfhäufigkeit und das Vorgehen bei Störungen umfassen.
Die Schulung sollte sich auch auf das Erkennen von Fehlern und die Durchführung grundlegender Fehlerbehebungen konzentrieren. Erfahrene Bediener erkennen oft frühzeitig Anzeichen, bevor sich ein kleines Problem zu einem größeren Ausschuss ausweitet.
11 Verbesserung der Kommunikation zwischen den Abteilungen
Die Reduzierung von Ausschuss ist nicht allein Aufgabe der Produktion. Auch die Teams aus Entwicklung, Werkzeugbau, Qualitätssicherung, Instandhaltung, Einkauf und Produktion beeinflussen die Ergebnisse beim Stanzen.
Tritt ein Fehler wiederholt auf, sollten die zuständigen Gruppen zusammenarbeiten, um die Ursache zu ermitteln und Korrekturmaßnahmen zu vereinbaren. Beispielsweise kann bei einem Größenproblem die Expertise von Werkzeugingenieuren, Maschinenbedienern, Qualitätsingenieuren und Instandhaltungspersonal erforderlich sein.
Wenn Teams Produktions- und Qualitätsdaten austauschen, lassen sich wiederkehrende Fehler leichter erkennen. Dies trägt auch dazu bei, dass dasselbe Problem nicht auf anderen Produktionslinien auftritt.
Kontinuierliche Verbesserung zur Reduzierung der Ausschussquoten in der Stanzteilefertigung
Die Reduzierung von Ausschuss sollte ein kontinuierlicher Verbesserungsprozess sein, keine einmalige Maßnahme. Betriebe können klare Ziele für die Gesamtausschussquote sowie für jede einzelne Fehlerart festlegen.
Nach jeder Änderung sollten die Ergebnisse überprüft werden. Es muss sichergestellt werden, dass die Reduzierung anhält und nicht nur kurzfristig ist. Wenn sich eine Methode bewährt, sollte sie als Standardverfahren etabliert und auf andere ähnliche Stanzarbeiten angewendet werden.
Kontinuierliche Verbesserungen können kleine Anpassungen umfassen, wie die Optimierung der Schmierung oder die Änderung der Zuführungseinstellungen. Sie können aber auch größere Schritte beinhalten, wie neue Werkzeuge, Automatisierung, Inspektionssysteme oder Prozessüberwachungstechnologien.
Zusammenfassung
Die Reduzierung des Ausschusses in der Stanzteilefertigung erfordert einen umfassenden Ansatz, der sowohl die Anlagen als auch die Prozessbedingungen berücksichtigt. Ein guter Ausgangsbestand ist entscheidend. Die Werkzeugkonstruktion muss optimal sein. Auch die optimale Materialnutzung trägt dazu bei. Das Spiel muss korrekt eingestellt sein. Die Presse benötigt stabile Einstellungen. Werkzeuge sollten vor dem Auftreten von Störungen geprüft und gewartet werden. Auch die Zuführung muss zuverlässig sein.
Es ist außerdem hilfreich, die Arbeit während des Prozesses zu beobachten. Die laufende Qualitätskontrolle deckt Probleme frühzeitig auf. Statistische Prozesskontrolle kann Abweichungen erkennen. Standardisierte Arbeitsanweisungen gewährleisten reproduzierbare Ergebnisse. Die Ausschussprüfung sollte klar und schrittweise erfolgen, damit dieselben Fehler nicht erneut auftreten.
Wenn Stanzteilehersteller aufhören, Fehler erst im Nachhinein zu beheben, reduzieren sie den Materialverbrauch. Die Produktion läuft reibungsloser, die Werkzeugstandzeit verlängert sich und die Teilequalität ist konstanter. Letztendlich können die gesamten Fertigungskosten sinken.