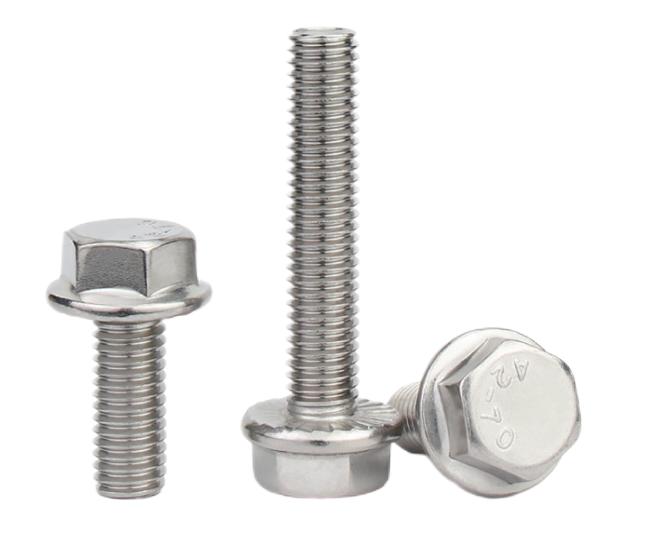
Puntos clave del proceso de forjado utilizado en la fabricación de sujetadores
El forjado se utiliza habitualmente en los procesos de fabricación de elementos de fijación . El proceso de forjado de precisión, con sus ventajas de alta eficiencia, bajo coste, bajo consumo energético y alta calidad, se utiliza cada vez más.
Definición del proceso de forjado en la fabricación de sujetadores
La forja es un método de procesamiento que utiliza maquinaria de forja para ejercer presión sobre la pieza metálica en bruto para generar una deformación plástica y obtener una pieza forjada con determinadas propiedades mecánicas, forma y tamaño.
La forja puede eliminar defectos como la porosidad de la fundición producida en el proceso de fundición del metal y optimizar la microestructura. Al mismo tiempo, debido a que se conserva toda la línea de flujo de metal, las propiedades mecánicas de la pieza forjada son generalmente mejores que las de la pieza fundida con el mismo material. Para la fijación de piezas importantes con cargas elevadas y condiciones de trabajo severas en la maquinaria relevante, se utilizan mayoritariamente piezas forjadas, a excepción de placas, perfiles o soldaduras con formas simples que se pueden laminar.

Materiales del proceso de forjado en la fabricación de sujetadores
Los materiales en la fabricación de sujetadores utilizados en el proceso de forja, son principalmente acero al carbono y acero aleado con varios componentes, seguidos por aluminio, magnesio, cobre, titanio y sus aleaciones. Las aleaciones deformadas, como las superaleaciones a base de hierro, las superaleaciones a base de níquel y las superaleaciones a base de cobalto, también se completan mediante procesos de forjado o de laminación. Existen requisitos estrictos para la temperatura de calentamiento, la temperatura de forjado de apertura y la temperatura de forjado final de diferentes materiales.
La selección correcta de la relación de forjado, la temperatura de calentamiento y el tiempo de mantenimiento razonables, la temperatura de forjado inicial y final razonables, la cantidad de deformación y la velocidad de deformación razonables tienen un gran impacto en la mejora de la calidad del producto y la reducción de costos.

Métodos de forjado comúnmente utilizados en la fabricación de sujetadores
1. Autoforja
La autoforja se refiere al método de procesamiento de forja mediante el uso de herramientas universales simples o la aplicación directa de una fuerza externa sobre la pieza en bruto entre los yunques superior e inferior del equipo de forja para deformar la pieza en bruto y obtener la forma geométrica y la calidad interna requeridas.
Aventajas de Autoforja
a. El método de forjado tiene una gran flexibilidad, lo que permite producir piezas de fijación pequeñas de menos de 100 kg y piezas pesadas de hasta 300 t.
b.Las herramientas utilizadas son herramientas generales simples. Bajos requisitos de precisión en equipos de forja.
c.El ciclo de producción es corto.
Shortalizass de Autoforja
a.La eficiencia de producción es mucho menor que la de la forja en matriz.
b.La pieza forjada tiene una forma simple, baja precisión dimensional y superficie rugosa; La intensidad laboral de los trabajadores es alta y el nivel técnico también es alto.
c.No es fácil realizar el mecanismo y la automatización.
2. la Forganizacion
La forja en matriz se refiere al método de forjado para obtener piezas forjadas mediante el uso de matrices para dar forma a la pieza en bruto en un equipo de forja en matriz especial. Las piezas forjadas producidas por este método tienen un tamaño preciso, un margen de mecanizado pequeño, una estructura relativamente compleja y una alta productividad.
La Ventajas de Muere la forja
a.Alta eficiencia de producción. Durante el forjado en matriz, la deformación del metal se lleva a cabo en la cámara de la matriz, por lo que se puede obtener rápidamente la forma requerida.
b.Puede forjar piezas de fijación con formas complejas, lo que hace que la distribución aerodinámica del metal sea más razonable y mejora la vida útil de las piezas.
c. Las piezas producidas a través del método de forjado en matriz tienen un tamaño preciso, buena calidad de superficie y una pequeña tolerancia de mecanizado.
d. Ahorre materiales metálicos y reduzca la carga de trabajo de corte.
e. Bajo la condición de un lote suficiente, se puede reducir el costo de las piezas de fijación.
Shortalizass de Muere la forja
a.El peso de la pieza está limitado por la capacidad de los equipos generales de forja en matriz, la mayoría de los cuales son inferiores a 7 g.
b.El ciclo de fabricación de la matriz de forja es largo y el costo es elevado.
c.El costo de inversión del equipo de forja en matriz es mayor que el de la autoforja.
3. Forja por laminación
El forjado por laminación es un proceso de forjado que utiliza un par de matrices en forma de abanico que giran en sentido opuesto para producir una deformación plástica de la pieza en bruto, a fin de obtener la pieza forjada o la pieza en bruto forjada requerida.
Aventajas de forja de rodillos
a. Estructura simple
b.Baja vibración y ruido
c.Fácil de realizar la automatización
d.Alta eficiencia de producción
4. Loose Tinundando Forganizacion
La forja con herramientas sueltas es un método de forja que utiliza el método de forjado libre cuadrado para troquelar y luego finalmente formar en la matriz. Es un método de forjado intermedio entre el autoforjado y el forjado en matriz. Se utiliza ampliamente en empresas pequeñas y medianas con menos equipos de forja.
Ventajas de la forja con herramientas sueltas
a. Debido a que la pieza en bruto se forma en la cámara de la matriz, el tamaño de forja es relativamente preciso y la superficie es relativamente lisa. La distribución de la estructura aerodinámica es relativamente razonable, por lo que la calidad es alta.
b. La forja con herramientas sueltas puede forjar piezas con formas complejas. Debido a que la forma de las piezas forjadas está controlada por la cámara de matriz, la formación de la pieza en bruto es más rápida y la productividad es entre 1 y 5 veces mayor que la de la autoforja.
do. La tolerancia de mecanizado es pequeña, lo que puede ahorrar materiales metálicos y reducir las horas de mecanizado.
Deficiencias de la forja con herramientas sueltas
a.Se necesita un martillo de forja de gran tonelaje.
b.Solo se pueden producir piezas forjadas pequeñas.
c.La vida útil del molde es baja.
d.Se utiliza para producir lotes medianos y pequeños de piezas forjadas.
Resumen
Este artículo presenta principalmente el conocimiento importante sobre el proceso de forjado, incluida la definición, los materiales y los métodos comúnmente utilizados, que pueden ayudar a elegir los métodos de forjado adecuados para la fabricación de sujetadores.