Comment réduire les taux de rebut dans la production de pièces embouties ?
Les rebuts engendrent de nombreux coûts cachés dans le processus de fabrication des pièces embouties . Lorsqu'une pièce est rejetée, cela signifie généralement un gaspillage de plusieurs éléments : des pertes de matière, le fonctionnement de la presse, du temps de travail et de l'énergie.
Réduire les rebuts ne se limite pas à un simple coup d'œil aux pièces finies. La meilleure approche consiste à gérer la qualité tout au long du processus d'emboutissage. Cela commence par le choix du matériau et la conception de la matrice. Ensuite, il faut assurer un contrôle rigoureux pendant l'usinage. Intégrez des contrôles en cours de processus et terminez par une inspection finale. Une fois les principales causes de défauts identifiées et les mesures préventives mises en place, les fabricants peuvent améliorer leur rendement tout en maintenant une production stable.
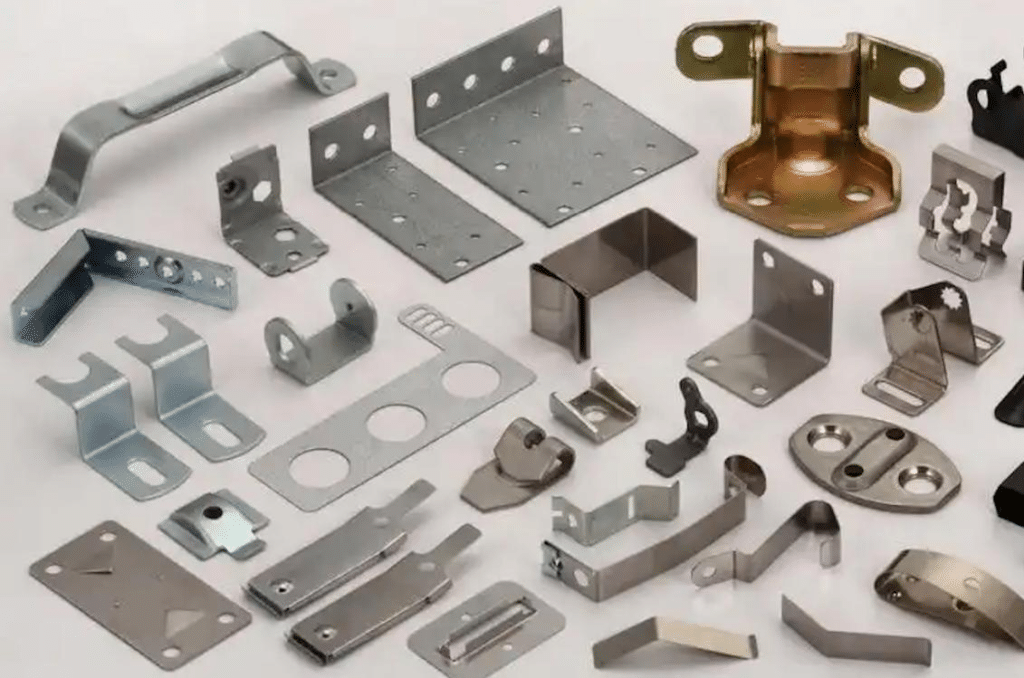
Table des Matières
Comprendre les principales causes de la mise au rebut dans la production de pièces embouties
Avant d'apporter des améliorations, les fabricants doivent identifier les raisons du rejet des pièces embouties.
| Cause de la mise au rebut | Problèmes typiques | Impact sur les pièces embouties |
| Variation des matières premières | Épaisseur, dureté ou qualité de surface irrégulières | Fissures, déformation, variation dimensionnelle |
| Conception de matrice médiocre | Géométrie de formage ou flux de matière inadéquats | Rides, fissures, formation incomplète |
| Jeu de matrice incorrect | Dégagement trop grand ou trop petit | Bavures excessives, bords rugueux, déformation |
| Usure des outils | Poinçons émoussés, tranchants usés, composants endommagés | Bavures, erreurs dimensionnelles, pièces non conformes |
| Paramètres de pression incorrects | Coup, vitesse ou force de formage incorrects | Déformation, formage incomplet, défauts dimensionnels |
| Erreurs d'alimentation | Position de la bande ou longueur d'alimentation incorrectes | Trous mal alignés, erreurs dimensionnelles, dommages à la matrice |
| Mauvaise lubrification | Lubrifiant insuffisant ou irrégulier | Rayures, frottements excessifs, fissures |
| Problèmes d'agencement des matériaux | Agencement de bandes ou de blancs inefficace | Déchets de matériaux excessifs |
| Désalignement de la machine | Problèmes d'alignement de la presse ou de la matrice | formage irrégulier, usure prématurée des outils, variations dimensionnelles |
| Inspection insuffisante | Des défauts découverts trop tard | De grands lots de pièces défectueuses |
| Erreurs de l'opérateur | Configuration incorrecte ou fonctionnement incohérent | Instabilité du processus et défauts répétés |
| Variante de processus | Changements progressifs des dimensions ou des conditions de formage | Augmentation des taux de défauts et de rebuts |
Stratégies efficaces pour réduire les taux de rebut dans la production de pièces embouties
1. Améliorer le contrôle de la qualité des matières premières
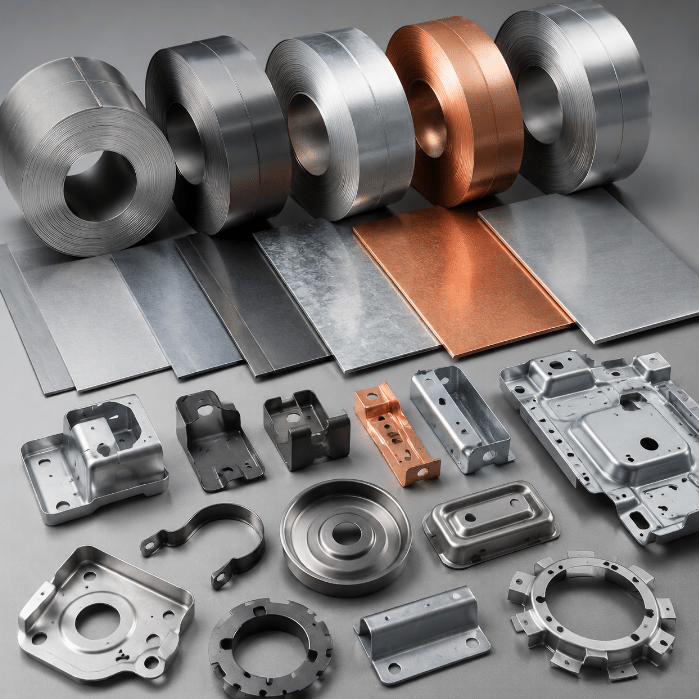
Les variations de qualité des matières premières sont une cause fréquente d'instabilité lors des opérations d'emboutissage. L'épaisseur de la tôle peut varier, tout comme sa dureté et sa résistance à la traction. L'état de surface peut également se modifier. Chacun de ces facteurs peut influencer la découpe et la mise en forme de la pièce.
Définissez clairement les limites des matériaux avant le début de la production. Les tôles et bobines entrantes doivent être inspectées avant leur mise en production. Vérifiez l'épaisseur, l'état de surface et les principales caractéristiques mécaniques qui doivent correspondre aux exigences du produit.
Lorsque les paramètres d'entrée restent constants, le réglage de l'emboutissage reste constant. Cela réduit les risques d'imprévus quant au comportement du métal lors du formage.
2. Optimisation de la conception des matrices d'estampage
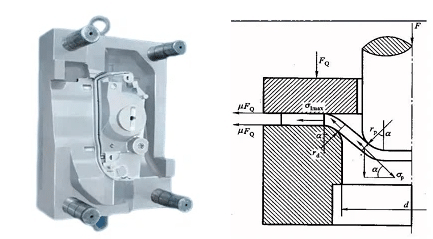
Une matrice d'emboutissage bien conçue permet de réduire les déchets en guidant le flux de matière et en garantissant la forme correcte de la pièce. Si la matrice est inadaptée, les contraintes peuvent devenir excessives. La déformation peut devenir irrégulière et des plis, des fissures ou des défauts de forme peuvent apparaître. Les dimensions peuvent également s'écarter des valeurs cibles.
Lors de la fabrication d'outillages, les ingénieurs doivent tenir compte des propriétés du métal, de la forme de la pièce, de l'ordre de formage, du jeu de coupe, du rayon de pliage et du déplacement du matériau dans l'outillage. Pour les pièces difficiles à former, la simulation permet d'identifier les zones problématiques potentielles avant la fabrication de l'outillage final.
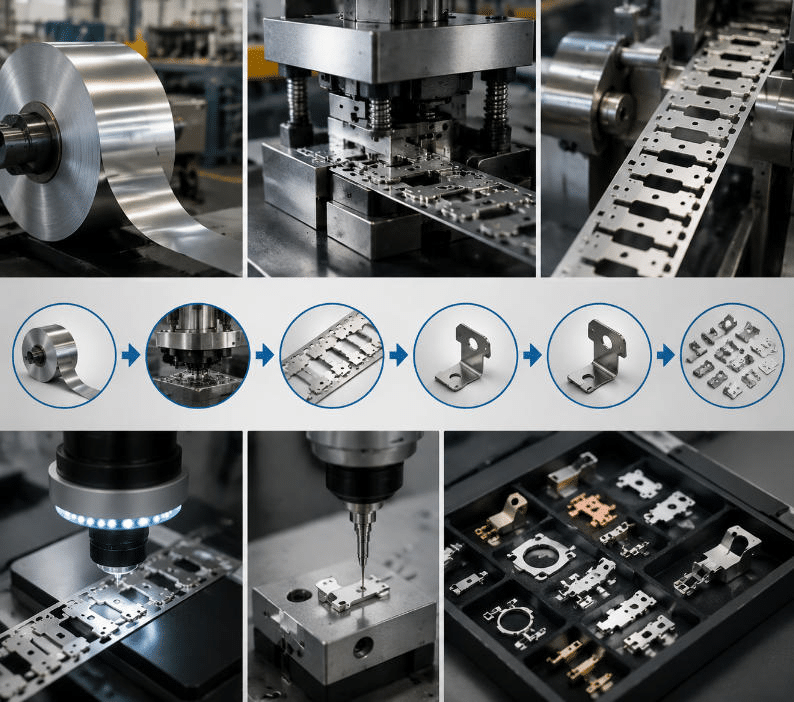
Pour les matrices progressives , prévoyez une disposition efficace des bandes et une méthode stable pour leur positionnement. Une conception de matrice bien réalisée peut améliorer la qualité du produit, optimiser l'utilisation des matériaux et augmenter la productivité.
3. Optimiser l'utilisation des matériaux
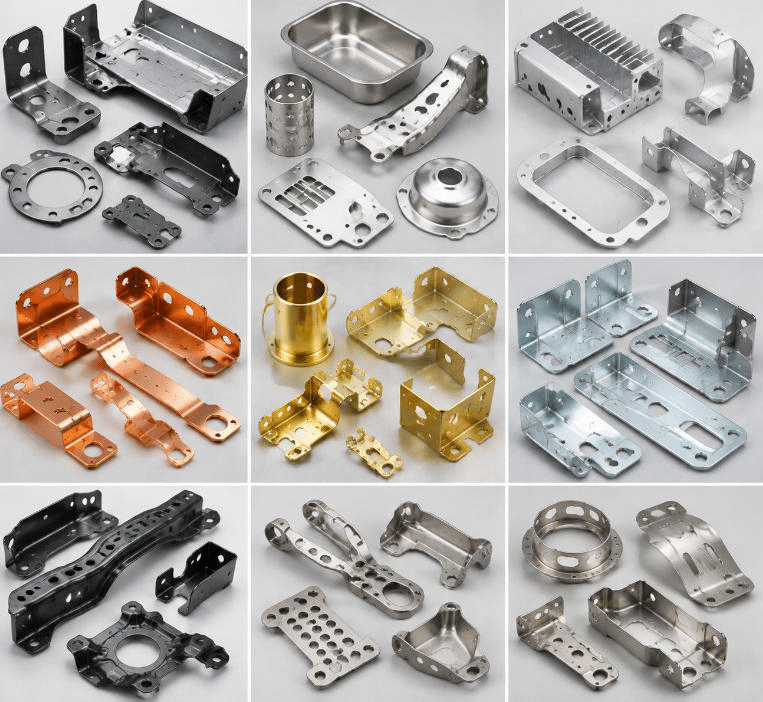
Les chutes ne sont pas toutes dues à une pièce défectueuse. Certaines sont simplement des matériaux inutilisés qui se trouvent autour de l'ébauche ou entre des pièces séparées.
Optimisez la disposition des bandes ou l'imbrication pour que les pièces estampées de haute précision tiennent sur chaque feuille ou bobine. Les ingénieurs peuvent vérifier l'orientation des pièces, l'espacement, la largeur du support et la trajectoire de découpe. L'objectif est de réduire les pertes de matière sans impacter le processus.
Dans les procédés d'emboutissage de métaux à grand volume , même un petit gain en matière d'utilisation de matériaux peut rapidement s'accumuler sur l'ensemble de la production.
4. Maintenir un jeu de matrice correct
Un espace adéquat entre le poinçon et la matrice est essentiel pour une découpe nette et un estampage régulier. Un espace trop important peut entraîner la formation de bavures et un aspect rugueux des bords. À l'inverse, un espace insuffisant peut nécessiter une force plus importante et accélérer l'usure de l'outil.
L'espace approprié varie selon le type et l'épaisseur du métal, ainsi que l'opération d'emboutissage. Chaque fabricant doit définir des objectifs de jeu précis pour ses produits. L'état des outils doit être contrôlé régulièrement, et non seulement en cas de problème.
Le maintien d'un espacement constant permet d'améliorer la qualité de coupe, les dimensions des pièces et la durée de vie des outils. Il réduit également les rebuts dus aux défauts.
5. Paramètres de la presse de contrôle
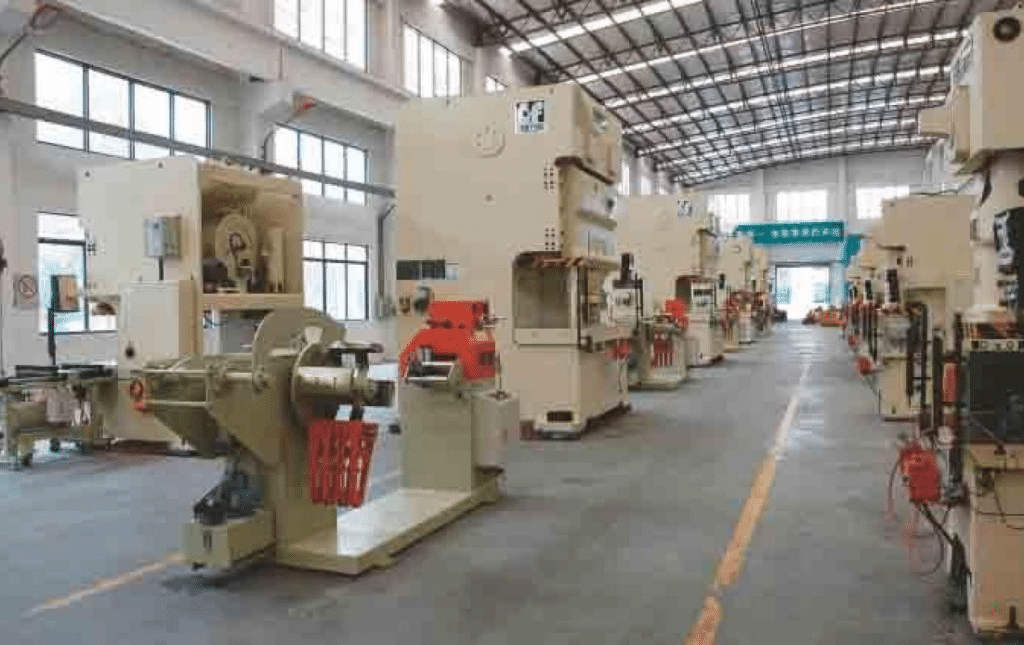
La vitesse de la presse, la course, le tonnage, la force de formage, la longueur d'avance et d'autres paramètres peuvent influencer le résultat de l'emboutissage. Des réglages incorrects peuvent entraîner un arrêt prématuré du formage. Les pièces risquent alors de se déformer, de se fissurer ou de présenter des défauts dimensionnels.
Pour chaque pièce et chaque jeu d'outils, les fabricants doivent consigner les valeurs de réglage fixes. Lors de la production, les opérateurs doivent respecter ces valeurs et éviter toute modification aléatoire.
Lorsqu'elles sont disponibles, les caméras de surveillance des machines permettent de contrôler la force de pressage, la course et d'autres paramètres clés. Si des valeurs fluctuent anormalement, les équipes peuvent intervenir rapidement, évitant ainsi la production en série de pièces défectueuses.
6. Renforcer la maintenance des outils
Les matrices d'emboutissage s'usent avec le temps après de nombreux cycles de production. Un poinçon usé, un tranchant émoussé, des guides endommagés ou des zones de formage rugueuses peuvent augmenter le taux de défauts. Ce problème survient surtout en l'absence de plan d'entretien.
La maintenance préventive est plus efficace que d'attendre une panne totale. Elle est également plus sûre que de découvrir le problème après la production de nombreuses pièces défectueuses. Les calendriers de maintenance peuvent être établis à partir du nombre de cycles de production, de l'état des outils et des tendances d'usure passées.
Nettoyez régulièrement les matrices, ajoutez le lubrifiant approprié, inspectez les pièces essentielles, affûtez-les si nécessaire et remplacez les pièces usées. Cela permet aux matrices de rester stables pendant leur fonctionnement et de réduire les rebuts imprévus.
7. Améliorer la précision de l'alimentation en matériaux
L'alimentation précise est essentielle sur les lignes progressives et dans l'emboutissage automatisé. Une longueur d'alimentation incorrecte ou un mauvais positionnement du matériau peuvent entraîner un décalage des trous, des problèmes de dimensions, un formage défectueux, voire endommager la matrice.
Les fabricants doivent contrôler régulièrement les alimentateurs, les guides, les capteurs, les broches de guidage et les pièces de positionnement. Certains sites utilisent également des contrôles automatiques pour détecter les erreurs d'alimentation. En cas d'erreur, la production peut être arrêtée afin d'éviter un gaspillage important de matière.
Lorsque l'alimentation reste régulière, chaque pas de frappe atterrit à la bonne position.
8. Utiliser l'inspection de première pièce et l'inspection en cours de production
Si seuls les lots finaux sont contrôlés, des défauts peuvent passer inaperçus trop longtemps. Un contrôle sur la première pièce permet de vérifier rapidement le réglage de la presse et de l'outillage.
Pendant la production, effectuez des contrôles périodiques ou continus. Surveillez les dimensions clés, l'emplacement des trous, la hauteur de formage, la quantité de bavures, l'aspect de surface et autres éléments importants.
Pour une production rapide et à haut volume, les systèmes de vision et les capteurs permettent de contrôler les pièces pendant le fonctionnement de la ligne. Ceci assure un suivi qualité en temps réel. En cas de détection précoce des problèmes, les équipes peuvent en corriger la cause avant qu'ils ne génèrent un important volume de rebuts.
9. Appliquer le contrôle statistique des processus
Le contrôle statistique des procédés (SPC) permet de détecter les dérives progressives d'un processus. L'objectif est de repérer les problèmes tant que les pièces sont encore conformes aux spécifications.
Les cartes de contrôle permettent aux usines de suivre les dimensions clés et les facteurs de processus. Par exemple, une variation progressive des dimensions peut indiquer une usure de la matrice, une variation du matériau ou une instabilité de la machine.
Le contrôle statistique des procédés (SPC) déplace le contrôle qualité du contrôle de fin de ligne vers le contrôle du processus. Il est particulièrement adapté à l'emboutissage à grande vitesse, où de minuscules variations peuvent affecter simultanément de nombreuses pièces.
10. Normaliser les procédures opérationnelles
Les différences de configuration et de méthodes entre les opérateurs peuvent engendrer des variations supplémentaires dans le processus. Lorsque les procédures sont standardisées, les étapes clés de la production restent identiques d'une équipe à l'autre.
Les instructions de travail doivent détailler la procédure de chargement des matériaux, d'installation des matrices, de paramétrage de la presse et de lubrification. Elles doivent également préciser les contrôles de la première pièce, la fréquence d'échantillonnage et la marche à suivre en cas d'anomalie.
La formation devrait également porter sur la détection des défauts et le dépannage de base. Les opérateurs qualifiés repèrent souvent les premiers signes avant-coureurs avant qu'un petit problème ne devienne une source importante de rebuts.
11. Améliorer la communication entre les départements
La réduction des rebuts ne relève pas uniquement de la production. Les équipes d'ingénierie, d'outillage, de qualité, de maintenance, d'achat et de production ont toutes une incidence sur les résultats d'emboutissage.
Si un défaut persiste, les équipes concernées doivent collaborer pour en identifier la cause et définir des mesures correctives. Par exemple, un problème de dimensionnement peut nécessiter l'intervention des ingénieurs d'outillage, des opérateurs de machines, des ingénieurs qualité et du personnel de maintenance.
Lorsque les équipes partagent les données de production et de qualité, les défauts récurrents sont plus faciles à repérer. Cela permet également d'éviter que le même problème ne se reproduise sur d'autres lignes de production.
Amélioration continue pour réduire les taux de rebut dans la production de pièces embouties
La réduction des rebuts doit s'inscrire dans une démarche d'amélioration continue, et non constituer un effort ponctuel. Les usines peuvent fixer des objectifs clairs pour le taux de rebuts total ainsi que pour chaque type de défaut.
Après toute modification, il est essentiel de suivre les résultats. Assurez-vous que la réduction se maintient dans le temps. Si une méthode s'avère efficace, intégrez-la à vos pratiques courantes et appliquez-la à d'autres travaux d'emboutissage similaires.
L'amélioration continue peut se traduire par de petites modifications, comme l'ajustement de la lubrification ou la modification des réglages de l'alimentateur. Elle peut aussi impliquer des mesures plus importantes, telles que de nouveaux outils, l'automatisation, des systèmes d'inspection ou des technologies de surveillance des processus.
Mot de la fin
Réduire les rebuts dans la production de pièces embouties exige une approche globale prenant en compte à la fois l'équipement et les conditions de processus. La qualité du matériau de départ est essentielle. La conception de l'outillage doit être optimale. Une bonne utilisation du matériau est également importante. Le jeu doit être correctement réglé. La presse doit être stable. L'outillage doit être contrôlé et entretenu préventivement. L'alimentation doit être fiable.
Il est également utile de surveiller le travail en cours. L'inspection en cours de production permet de détecter les problèmes plus tôt. Le contrôle statistique des processus permet de repérer les dérives. Des instructions de travail standardisées garantissent la reproductibilité des résultats. L'analyse des rebuts doit être effectuée de manière claire et méthodique afin d'éviter la réapparition des mêmes défauts.
Lorsque les fabricants de pièces embouties cessent de corriger les défauts après leur apparition, ils gaspillent moins de matière. La production est souvent plus fluide. La durée de vie des outils s'allonge. La qualité des pièces est plus constante. Au final, le coût total de fabrication peut diminuer.