Emboutissage progressif vs. emboutissage profond pour la production de pièces embouties
Dans le secteur manufacturier, l'emboutissage est utilisé pour la production de composants de haute précision destinés aux industries automobile, électronique, électroménager et aux équipements industriels. Parmi les nombreuses techniques d'emboutissage disponibles, l'emboutissage progressif et l'emboutissage profond sont deux méthodes courantes pour la fabrication de pièces métalliques embouties complexes. Chaque technique possède ses propres caractéristiques et spécificités, et l'une d'elles peut être employée de manière optimale pour l'application visée. La connaissance des caractéristiques de ces deux procédés permet aux fabricants de sélectionner la méthode de production la plus efficace et la plus rentable pour des pièces embouties spécifiques.
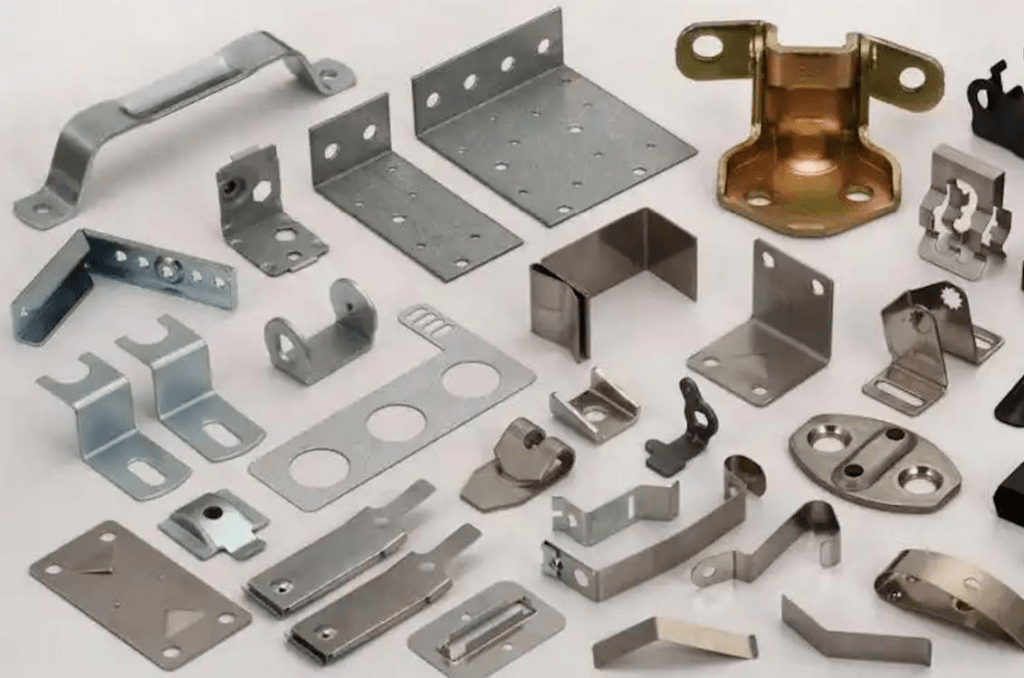
Table des Matières
Comprendre l'emboutissage progressif
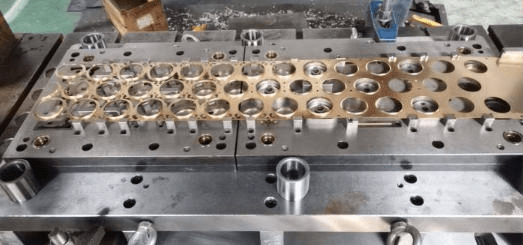
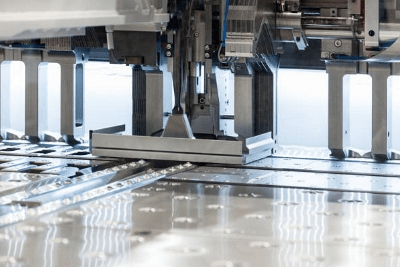
L'emboutissage progressif est un procédé largement reconnu pour la fabrication en grande série de pièces embouties. Dans cette méthode, une bande continue de tôle est poussée à travers une série de stations au sein d'une même matrice, dans une presse à emboutir. Chaque station de cette ligne effectue une opération spécifique, telle que le poinçonnage, la découpe, le pliage ou le formage, faisant progresser la bande à chaque course de presse. À la dernière station, une pièce finie est détachée de la bande de matériau.
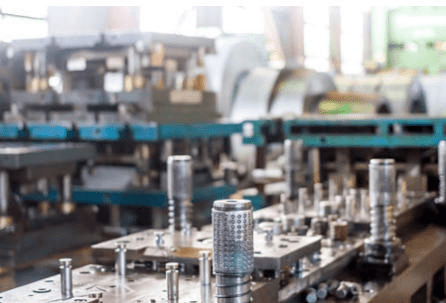
Grâce à l'intégration étroite de plusieurs opérations dans un seul outil, l'emboutissage progressif offre aux fabricants un moyen efficace et constant de produire des composants métalliques complexes. Ce procédé est largement utilisé dans la production de composants automobiles, électroniques, d'électroménager et d'équipements industriels.
Avantages
- Haute Production EfficienceLa production en continu est le principal avantage de l'emboutissage progressif : la bande métallique se déplace automatiquement à travers chaque station à chaque passage de la presse. Grâce à la rapidité du procédé et à son aptitude à la production de masse, une série de pièces peut désormais être produite en un grand nombre.
- Excellente constance dimensionnelleUne fois la matrice correctement conçue et calibrée, chaque station exécute ses opérations spécifiques avec une grande précision. Ainsi, le système opérationnel garantit la production de produits finis conformes aux exigences strictes de tolérances dimensionnelles et de qualité tout au long de la chaîne de production.
- Intégration de plusieurs opérationsPlusieurs étapes de fabrication, telles que le poinçonnage, le pliage, le formage et l'ébavurage, peuvent être intégrées dans un seul jeu d'outils. Les économies les plus importantes proviennent probablement des opérations de transformation secondaire et de la réduction des délais de production.
- Exigences de main-d'œuvre réduitesUn système largement automatisé permettra de réduire la demande de main-d'œuvre pour les tâches subalternes pendant la production ; cela diminuera également le coût du travail et améliorera la productivité.
- Efficace Utilisation des matériauxEn emboutissage progressif, la bande de métal continue utilisée dans la matrice peut être agencée de manière à minimiser les déchets. Un agencement efficace de cette bande permet une utilisation optimale de la matière première.
Limites
- Coût d’outillage initial élevéLa conception et la fabrication d'outils progressifs exigent des investissements importants, car leur complexité et leurs tolérances sont supérieures à celles des outils simples, ce qui est courant dans la plupart des processus de production à grande échelle. Par conséquent, pour de très faibles volumes de production, un tel investissement peut ne jamais être rentable.
- Ne convient pas aux formes profondes ou complexes.De manière générale, l'emboutissage progressif est limité aux pièces de taille modérée, relativement plates et ne nécessitant qu'une déformation minimale. Pour les pièces impliquant une déformation importante ou profonde, d'autres méthodes sont privilégiées, comme l'emboutissage profond.
- Conception et développement de matrices complexesLa conception d'un outillage progressif exige une sélection rigoureuse des opérations pour chaque station, en tenant compte des marges de manœuvre des autres opérations. La conception d'un tel outillage requiert un temps considérable et une expertise technique pointue.
- Difficultés liées aux modifications de conceptionCette méthode est assez complexe et entraîne une perte importante de modifications, car les produits sont déjà assemblés, contrairement à une opération réalisée pendant ou juste après l'insertion de la matrice progressive. Il est généralement plus facile d'apporter des modifications lors d'une opération ultérieure ; rares sont les modifications directes à apporter aux outils, et encore moins celles qui devraient être envisagées. Ces modifications peuvent inclure la remise en état d'outils existants ou la conception d'une matrice entièrement nouvelle.
- Exigences relatives à l'épaisseur et à la taille des matériauxL'épaisseur des tôles commercialisées est généralement de moyenne à fine. En réalité, pour les tôles très épaisses ou très grandes, des procédés de formage alternatifs deviennent indispensables.
Comprendre le dessin profondg
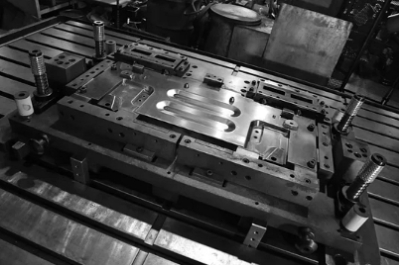
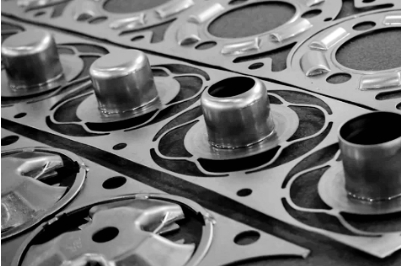
L'emboutissage profond est une technique de formage des métaux utilisée pour transformer des ébauches de tôles plates en formes de dinosaures ou creuses. Dans ce procédé, une ébauche de tôle est placée sur une matrice et pressée à l'aide d'un poinçon. Le métal s'écoule dans la matrice sous l'action d'un serre-flan, où la forme finale est formée. Parmi les produits courants réalisés par ce procédé, on trouve des tasses, des cylindres ou des structures en forme de boîte.
On parle d'emboutissage profond lorsque la profondeur de la pièce emboutie est supérieure à son diamètre. Ce procédé est principalement utilisé pour la fabrication de pièces nécessitant une structure creuse sans soudure et une grande robustesse mécanique. Parmi les applications pratiques, on peut citer les réservoirs de carburant pour véhicules, les éviers, les canettes de boissons, les boîtiers métalliques et tous types de conteneurs industriels. L'emboutissage profond est particulièrement adapté aux matériaux ductiles à haute résistance aux chocs, tels que l'acier inoxydable, l'aluminium, le laiton et l'acier à faible teneur en carbone.
Avantages
- Capacité à produire des formes creuses complexesLa complexité des objets moulés par emboutissage profond permet d'obtenir des formes cylindriques, carrées et creuses irrégulières, présentant des faces multiples et complexes, qu'il aurait été impossible ou trop coûteux de réaliser avec d'autres procédés d'emboutissage. C'est pourquoi l'emboutissage profond est particulièrement adapté à la production de conteneurs et de structures métalliques.
- Haute résistanceLes produits emboutis par estampage profond évitent les joints soudés et les points faibles, ce qui améliore leurs performances mécaniques. Dans de nombreuses applications, les pièces embouties par estampage profond sans soudure offrent une construction plus robuste que les assemblages par joint.
- Utilisation efficace des matériauxL’emboutissage profond est généralement une forme de mise en forme des métaux générant peu de déchets puisque, sous pression, le métal s’écoule et s’étire dans les coins de la matrice.
- Finition de surface lisseLe procédé de formage contrôlé permet d'obtenir des surfaces lisses et une épaisseur de paroi uniforme, convenant aussi bien à des exigences purement décoratives qu'à des exigences fonctionnelles accrues.
- Idéal pour la production de masseL’emboutissage profond, conçu et optimisé pour l’outillage, peut contribuer à créer un environnement de production à grand volume, tout en assurant une qualité de produit constante.
Limites
- Besoin matérielUn matériau présentant un tempérament favorable à l'emboutissage profond doit posséder une ductilité optimale, lui permettant de s'étirer sans se rompre ni former de défauts. Un matériau à faible allongement risque de se fissurer lors de l'opération.
- Formation de défautsUn procédé mal conçu engendre des défauts tels que des plis, des déchirures et une épaisseur de paroi irrégulière. Un contrôle précis de l'équilibre des forces, notamment la pression exercée sur le serre-flan et le poinçon, doit être assuré par un système de lubrification fonctionnant correctement.
- Plusieurs étapes de dessin peuvent être nécessaires.dSouvent, la fabrication d'une pièce emboutie de grande profondeur ou de forme géométrique complexe peut nécessiter plusieurs opérations d'emboutissage. Ces opérations supplémentaires augmentent le temps de production et les dimensions de l'outillage.
- Outil de haute qualitéfaire respecter et exigences de configurationL’emboutissage profond est une méthode judicieuse pour produire de grandes quantités de produits à moindre coût, mais elle reste exclusive en raison de la nécessité d’une conception et d’une ingénierie avancées pour la fabrication des matrices et des poinçons.
- Limites de la complexité des formesCependant, certaines géométries et caractéristiques très difficiles à réaliser par emboutissage profond nécessitent parfois des opérations secondaires telles que le détourage, le perçage ou le bordage.
Principales différences entre l'emboutissage progressif et l'emboutissage profond
| Aspect | Estampage progressif | Dessin profond |
| Principe du processus | Une bande métallique continue passe à travers plusieurs stations de matrices, où différentes opérations sont effectuées séquentiellement en un seul cycle de presse. | Une feuille de métal plate est pressée dans une cavité de matrice par un poinçon pour former une forme creuse ou profonde. |
| Géométrie de la pièce | Idéal pour les pièces plates ou de forme moyenne présentant des coudes, des trous et des découpes. | Conçu pour les pièces profondes, creuses ou en forme de coupe présentant une profondeur importante. |
| Flux de matières | Le matériau se déplace progressivement à travers les stations de filière sous forme de bande. | Le matériau est étiré et tiré dans la cavité de la matrice pour former la profondeur. |
| Vitesse de production | Très élevée ; plusieurs opérations se déroulent simultanément lors des cycles d'emboutissage continus. | Modérée à élevée ; peut nécessiter plusieurs étapes de dessin pour les pièces plus profondes. |
| Structure d'outillage | Utilise une matrice progressive multi-stations complexe avec opérations intégrées. | Utilise un poinçon, une matrice et un porte-flan spécialement conçus pour les opérations d'emboutissage. |
| Coût initial de l'outillage | Généralement élevé en raison de la conception complexe de la matrice et des multiples stations. | Modérée à élevée selon la profondeur de la pièce et le nombre d'étapes d'étirage. |
| Utilisation des matériaux | Une disposition efficace des bandes peut réduire les déchets, mais des rebuts sont générés par les opérations de poinçonnage. | Généralement efficace car l'ébauche métallique est formée plutôt que fortement usinée. |
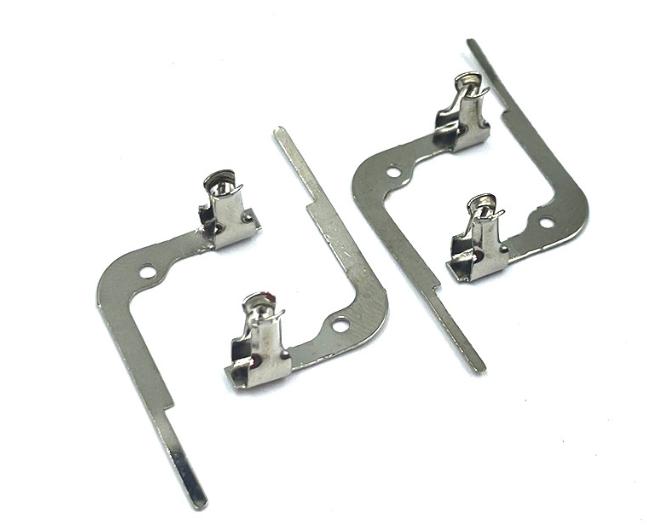
| Applications typiques | Connecteurs électroniques, supports, clips, petits composants automobiles. | Canettes de boissons, éviers de cuisine, réservoirs de carburant automobile, boîtiers métalliques. |
| Résistance de la pièce | La résistance dépend des opérations de formage et de pliage ; certaines pièces peuvent nécessiter un renforcement supplémentaire. | Produit souvent des pièces sans soudure présentant une forte intégrité structurelle. |
| Aptitude à la production de masse | Idéal pour la production en grande série de petites et moyennes pièces embouties. | Adapté à la production à grande échelle de composants creux une fois l'outillage optimisé. |
Facteurs clés à prendre en compte pour choisir entre l'emboutissage progressif et l'emboutissage profond pour la production de pièces embouties
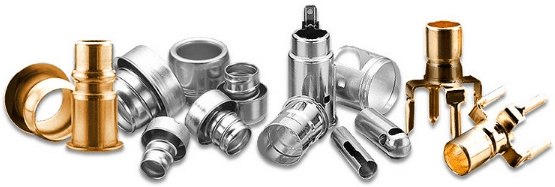
Le choix de la méthode de formage des métaux, entre l'emboutissage progressif et l'emboutissage profond, est une décision cruciale pour la production de pièces embouties sur mesure de haute qualité . De nombreux aspects techniques et économiques doivent être soigneusement évalués afin de déterminer un procédé offrant un bon compromis entre efficacité, qualité et coût.
1. Géométrie des pièces et conception structurelle
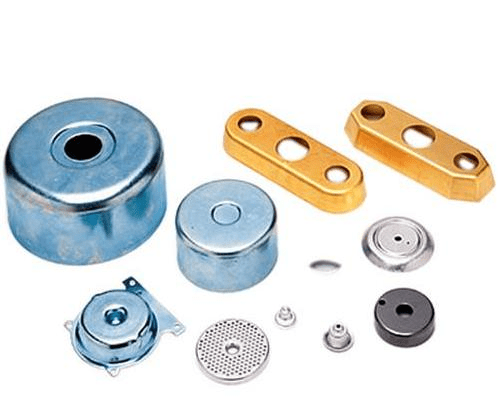
L'un des points les plus importants à prendre en compte lors de la comparaison entre l'emboutissage progressif et l'emboutissage profond réside dans les caractéristiques géométriques de la pièce. L'emboutissage progressif est généralement utilisé pour produire des composants métalliques essentiellement plats nécessitant des pliages, des perçages et des formes de petite taille. Ces composants sont souvent produits en continu par l'introduction d'une bande de tôle dans la matrice, qui est modifiée étape par étape.
L'emboutissage profond, en revanche, est plus approprié pour les pièces de grande profondeur ou creuses. Il permet de réaliser une grande variété de composants en forme de coupelle, de cylindre ou de boîte à partir d'ébauches métalliques plates. Lorsque la profondeur de la pièce est supérieure à son diamètre, l'emboutissage profond est généralement la méthode privilégiée.
2. Volume de production et efficacité de fabrication
Le volume de production joue un rôle important dans le choix du procédé d'emboutissage. L'emboutissage mécanique avec matrice progressive est un procédé très efficace pour les très grandes séries, car il intègre plusieurs opérations en un seul processus automatisé, réduisant ainsi le travail manuel. Une fois la matrice installée et réglée, il est possible d'atteindre une cadence de production continue très élevée.
Bien que l'emboutissage profond permette une production en série, cet outillage peut nécessiter plusieurs étapes de formage selon la profondeur et la complexité de la pièce. Même s'il peut rester efficace pour les grands volumes, sa vitesse de production est généralement inférieure à celle des produits plats simples obtenus par emboutissage progressif.
3. Complexité de l'outillage et investissement initial
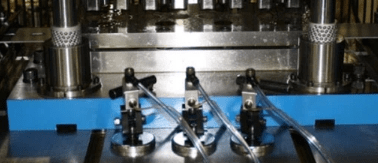
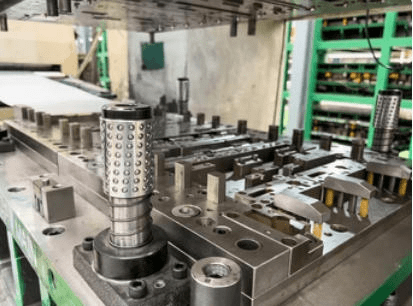
En revanche, ici, la différence est majeure. Le système d'emboutissage progressif comprend un ensemble complexe de matrices à stations multiples qui réalise de nombreuses opérations en séquence (10 stations dans ce cas précis). La conception et la fabrication de ces matrices nécessitent un investissement considérable en ingénierie et en outillage.
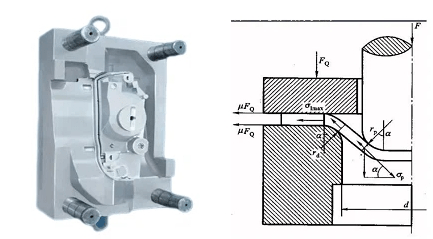
Une matrice d'emboutissage profond comprend un poinçon, une zone de matériau et un serre-flan. Sa conception doit permettre de contrôler le flux de matière et d'éviter les défauts ; les systèmes d'emboutissage profond sont par nature beaucoup moins complexes que les matrices progressives. Toutefois, lorsque les profondeurs d'emboutissage deviennent importantes ou que les pièces présentent des formes variées, plusieurs étapes d'emboutissage sont nécessaires, ce qui accroît les besoins en outillage et les coûts de production.
4. Propriétés des matériaux et formabilité
Les propriétés des matériaux influencent fortement le choix des modules de fabrication. Avec l'acier, l'emboutissage progressif est idéal car la plupart des opérations consistent en découpe, pliage ou formage superficiel. En revanche, l'emboutissage profond exige des matériaux présentant une ductilité élevée et une capacité de formage rapide, sans rupture ni fissuration. Parmi les métaux fréquemment utilisés pour ce procédé figurent l'acier à faible teneur en carbone, l'aluminium, le laiton et certains aciers inoxydables ; leur capacité à subir des déformations multiples prévient les fissures et les déchirures.
5. Exigences de qualité et résistance structurelle
Un autre facteur essentiel de l'attribut final réside dans les exigences fonctionnelles. Il s'agit, par exemple, de la conception d'un composant comportant de nombreuses caractéristiques, telles que des fentes, des languettes et des trous, particulièrement adaptées à la fabrication de pièces de haute précision et à tolérances serrées.
L'emboutissage profond est souvent privilégié lorsqu'une pièce doit présenter une apparence homogène et une grande résistance mécanique. Les pièces embouties sont des structures monoblocs, formées d'une seule pièce sans soudure ni assemblage, ce qui leur confère une intégrité structurelle et une durabilité supérieures à celles des pièces embouties classiques.
6. Flexibilité des processus et modifications de conception
Un autre critère de fabrication serait la flexibilité du processus. Un outil progressif s'adapte à la pièce produite, garantissant ainsi une fabrication de haute qualité. Cependant, toute modification de conception, et notamment la mise à jour d'un outillage multi-stations, engendrerait des difficultés et des coûts importants.
Les procédés d'emboutissage profond offrent une plus grande flexibilité pour certaines modifications, notamment lorsque des opérations supplémentaires sont nécessaires. Dans ce cas, il est inévitable de modifier la conception, ce qui impliquera des ajustements au niveau des paramètres d'outillage ou de formage.
Résumé
- Estampage progressif est généralement la solution privilégiée pour production à grande vitesse de composants plats ou moyennement formés avec de multiples caractéristiques.
- Dessin profond est plus adapté à la production composants creux ou profonds qui nécessitent construction sans joint et haute résistance structurelle.
Réflexions finales
Face à la demande croissante de pièces métalliques plus légères, plus résistantes et plus complexes, l'emboutissage progressif et le formage profond constituent des solutions efficaces. Comprendre les avantages et les limites de chaque procédé permet de faire le meilleur choix en fonction des besoins de production des pièces embouties.