5 points clés à connaître : Qu'est-ce que l'emboutissage profond des métaux ?
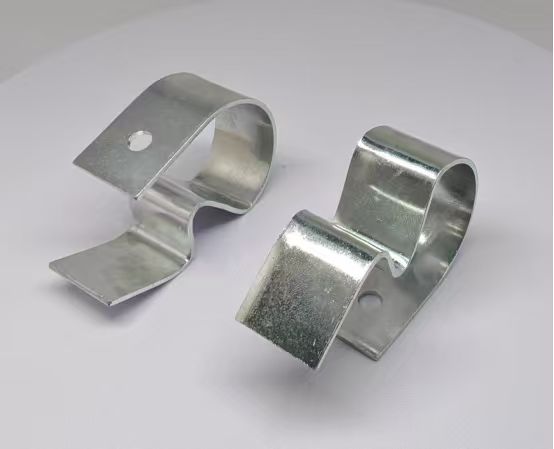
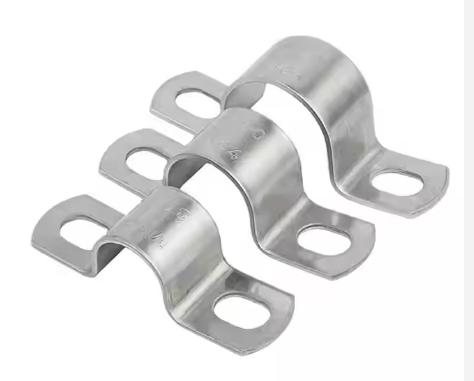
L'emboutissage profond est utilisé pour créer des pièces métalliques complexes et précises, notamment celles de forme concave. Ce procédé, une forme avancée d' emboutissage, consiste à déformer une tôle plate en une pièce tridimensionnelle à l'aide d'une matrice et d'une presse.
Table des Matières
Comprendre les bases de Emboutissage profond des métaux
L'emboutissage profond est une forme de formage de tôle dans laquelle une feuille de métal plate est étirée dans une cavité de matrice par l'action d'un poinçon. La feuille de métal est placée sur une matrice et le poinçon l'enfonce dans la matrice pour créer la forme souhaitée. Le terme « emboutissage profond » fait généralement référence à la production de pièces dont la profondeur est supérieure au diamètre de l’ébauche.
Avantages clés
- Haute précision et cohérence: Embouti profond estampillage est capable de produire des pièces de haute précision avec des tolérances serrées. Le processus peut être automatisé pour une production de masse, garantissant une qualité constante sur de grands lots.
- Solidité et durabilité:Le processus d'emboutissage profond renforce le matériau grâce à l'écrouissage. Les pièces produites par emboutissage profond sont souvent plus solides et plus durables que celles fabriquées avec d’autres méthodes de fabrication.
- Efficacité matérielle:Étant donné que le processus implique un minimum de déchets, l’emboutissage profond des métaux est rentable et respectueux de l’environnement. Le matériau est utilisé efficacement et les déchets sont minimisés.
- Géométries complexes:La capacité de créer des formes complexes et des pièces profondes avec des épaisseurs variables rend l'emboutissage profond idéal pour la production de composants complexes utilisés dans un large éventail d'industries.
- Rentable pour la production de masse:Une fois les matrices fabriquées, l'emboutissage profond des métaux est très rentable pour produire de grandes quantités de pièces identiques, car le processus peut être automatisé pour une fabrication en grand volume.
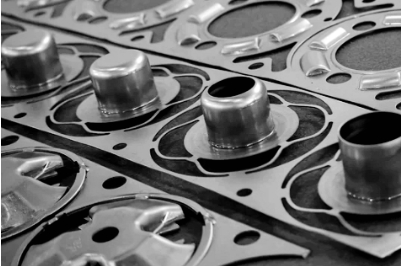
Le processus d'emboutissage profond des métaux
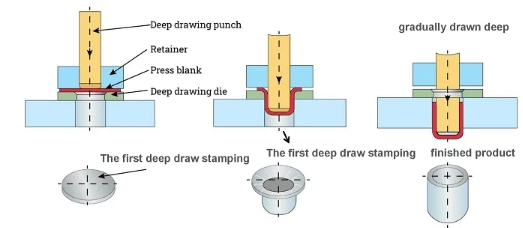
Ce tableau décrit les étapes clés du processus d'emboutissage profond des métaux, de la sélection des matériaux au produit final, garantissant la création de pièces d'emboutissage métallique de haute précision et durables.
| Etape | Description |
| 1. Sélection des matériaux | Le processus commence par le choix d’un matériau de tôle approprié (généralement de l’acier, de l’aluminium ou du laiton) en fonction des propriétés requises du produit final. |
| 2. Préparation de la pièce à blanc | Une feuille de métal plate, appelée « ébauche », est découpée à la taille et à la forme requises. Cette pièce brute constitue le matériau de départ du processus d'estampage. |
| 3. Conception et configuration de la matrice | Une matrice d'estampage personnalisée est conçue et configuré en fonction de la géométrie et du matériau de la pièce. La matrice comprend le poinçon, la cavité de la matrice et d'autres composants utilisés pour former la pièce. |
| 4. Poinçonnage et formage | L'ébauche est placée dans la matrice, où un poinçon presse le métal dans la cavité de la matrice, formant progressivement la forme souhaitée. Ce processus peut impliquer plusieurs étapes de dessin et d’étirement. |
| 5. Lubrification | Des lubrifiants sont appliqués sur la matrice et le métal pour réduire la friction, minimiser l’usure des outils et améliorer la formabilité du métal. |
| 6. Dessin | Le métal est aspiré plus profondément dans la matrice à mesure que le poinçon continue d'appliquer une pression, allongeant et façonnant le métal. La profondeur du tirage est un facteur critique dans la réussite du processus. |
| 7. Redessiner (si nécessaire) | Si la pièce nécessite un dessin supplémentaire pour atteindre la profondeur ou la complexité souhaitée, la pièce est redessinée à l'aide d'une série de matrices. |
| 8. Découpage et finition | Une fois la pièce formée, tout excès de matière (bavure) est éliminé et des processus de finition supplémentaires (comme le lissage ou l'ébavurage) sont appliqués pour garantir que la pièce est prête à l'emploi. |
| 9. Inspection et contrôle de la qualité | La pièce finale est inspectée pour vérifier sa précision, ses dimensions et sa finition de surface. Des contrôles de qualité sont effectués pour garantir que la pièce répond aux spécifications. |
| 10. Produit final | Une fois que la pièce passe l’inspection, elle est prête à être utilisée ou à être assemblée dans des produits plus grands. |
Matériaux utilisés dans l'emboutissage profond des métaux
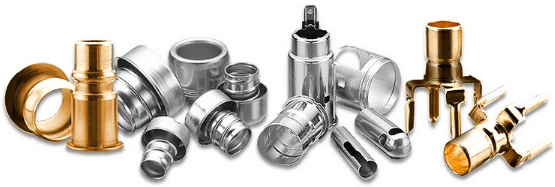
Ce tableau donne un aperçu des matériaux utilisés dans l'emboutissage profond des métaux, mettant en évidence leurs propriétés uniques et leurs applications typiques. Chaque matériau est sélectionné en fonction des besoins spécifiques du produit, garantissant ainsi des performances élevées dans son secteur respectif.
| Source | Description | Principales caractéristiques | Applications courantes |
| Acier | Un matériau largement utilisé en raison de sa résistance, de sa durabilité et de sa polyvalence. | Haute résistance, ténacité, bonne formabilité et rentabilité. | Pièces automobiles, machines industrielles, composants d'appareils électroménagers. |
| Aluminium | Léger et résistant à la corrosion, souvent utilisé dans les industries aérospatiale et automobile. | Léger, résistant à la corrosion, bonne formabilité, non magnétique. | Composants aérospatiaux, panneaux de carrosserie automobile, électronique grand public. |
| Laiton | Un alliage de cuivre et de zinc, connu pour son usinabilité et sa résistance à la corrosion. | Excellente résistance à la corrosion, bonne conductivité électrique et malléabilité. | Composants électriques, raccords de plomberie, objets décoratifs. |
| Copper | Un métal hautement conducteur utilisé pour les applications nécessitant de bonnes propriétés électriques. | Excellente conductivité électrique, résistant à la corrosion, doux et malléable. | Connecteurs électriques, échangeurs de chaleur, composants de plomberie. |
| Acier Inoxydable | Un alliage résistant à la corrosion, souvent utilisé dans des environnements difficiles. | Haute résistance à la corrosion, durabilité, résistance et formabilité. | Dispositifs médicaux, pièces aérospatiales, appareils de cuisine. |
| Alliages de nickel | Connus pour leur capacité à fonctionner dans des environnements à haute température et corrosifs. | Haute résistance à la chaleur, à la corrosion et durabilité. | Pièces aérospatiales, équipements de traitement chimique, turbines à gaz. |
| Titane | Connu pour son rapport résistance/poids et sa résistance à la corrosion. | Léger, robuste, très résistant à la corrosion et aux températures élevées. | Aérospatiale, implants médicaux, pièces automobiles hautes performances. |
| Acier au carbone | Un matériau à faible coût largement utilisé pour une gamme d’applications. | Solide, résistant à l'usure, économique, mais sujet à la corrosion sans revêtement. | Pièces automobiles, composants de construction, machines industrielles. |
| Acier galvanisé | Acier revêtu de zinc pour améliorer la résistance à la corrosion. | Résistant à la corrosion, économique, durable dans des conditions extérieures. | Équipements extérieurs, panneaux de carrosserie automobile, construction. |
Applications de l'emboutissage profond des métaux
Ce tableau fournit une vue complète de l'emboutissage profond des métaux dans diverses industries, illustrant à la fois le but et les applications pratiques de la technique.
| Industrie | Description | Applications clés |
| Automobile | L'emboutissage profond est utilisé pour produire des pièces solides et légères pour les véhicules. | Panneaux de carrosserie (portes, capots, ailes), pièces de châssis, réservoirs de carburant |
| Industrie aerospatiale | Utilisé pour les pièces critiques légères et à haute résistance pour la sécurité et les performances des avions. | Panneaux d'avion (revêtement, fuselage, aile), composants de moteur, pièces structurelles |
| Vitrines et Écrans Numériques | Produit des pièces précises et durables pour l'électronique et les appareils grand public. | Boîtiers pour appareils électroniques (smartphones, tablettes), Connecteurs, Composants de batterie |
| Biens de consommation | Idéal pour créer des pièces métalliques durables et économiques dans les articles ménagers. | Appareils de cuisine, Quincaillerie d'ameublement, Luminaires |
| Dispositifs médicaux | Fournit des composants de haute précision nécessaires aux instruments et dispositifs médicaux. | Instruments chirurgicaux, implants et prothèses, boîtiers de dispositifs médicaux |
| Équipements industriels | Produit des pièces durables pour les machines et équipements utilisés dans des environnements industriels difficiles. | Composants de machines (engrenages, carters, roulements), Pompes et vannes, Outillage et pièces de machines |
| PETROLE ET GAZ | Crée des pièces fiables et très résistantes pour résister aux conditions extrêmes de production d'énergie. | Composants de pipeline (brides, connecteurs), pièces de réservoir, forets et tubages |
| Composant électrique | Utilisé pour créer des boîtiers de protection et des connecteurs pour les appareils et systèmes électriques. | Boîtiers de connecteurs, appareillages de commutation, boîtiers électriques |
| Industrie des produits alimentaires et des boissons | L'emboutissage profond garantit un emballage et un équipement sûrs et durables pour la manipulation des aliments. | Boîtes et contenants (boissons, emballages alimentaires), Équipements de transformation des aliments, Composants d'emballage |
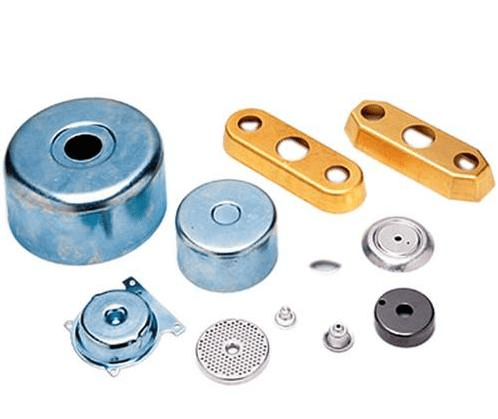
Défis et solutions dans l'emboutissage profond des métaux
1. Défauts matériels : plis et déchirures
Challenge
Les plis et les déchirures sont des problèmes courants qui surviennent lorsque le matériau métallique n'est pas aspiré uniformément dans la matrice. Les plis se produisent généralement lorsque le flux de matière est insuffisant ou lorsque la matière est piégée dans certaines zones. La déchirure, en revanche, se produit lorsque la résistance à la traction du matériau est dépassée, ce qui entraîne des fractures ou des fissures.
Solutions
- Bonne lubrification:L'application du lubrifiant approprié permet de réduire la friction entre le matériau et la matrice, permettant ainsi un écoulement plus fluide du matériau. La lubrification aide à prévenir les plis en permettant au métal de se déplacer librement pendant qu'il est étiré.
- Conception de matrice optimisée:Le réglage de la géométrie de la matrice et du poinçon, comme l'ajout de rayons d'angle et l'augmentation des jeux de matrice, peut aider à réduire les risques de plis et de déchirures.
- Pré-étirement:Dans certains cas, pré-étirer le matériau avant de l'étirer peut aider à répartir le matériau plus uniformément, réduisant ainsi les concentrations de contraintes qui conduisent à la déchirure.
- Choix des matériaux : Choisir Estampage de métal matériaux avec une bonne formabilité et une épaisseur appropriée pour l'application spécifique, peut minimiser le risque de froissement et de déchirure.
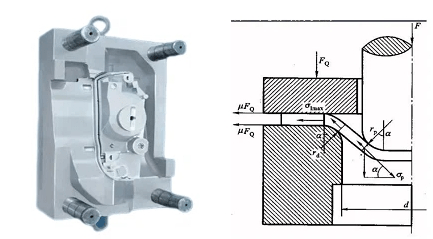
2. Épaisseur de paroi incohérente
Challenge
Au cours du processus d'emboutissage profond, il peut être difficile de maintenir une épaisseur de paroi constante, en particulier lors de la production de pièces avec des profondeurs variables ou des géométries complexes. Le métal peut s'amincir ou devenir inégalement réparti, ce qui peut avoir un impact sur les performances et la résistance de la pièce finale.
Solutions
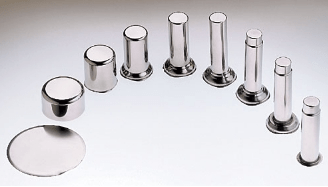
- Plusieurs étapes de dessin:L'utilisation d'opérations d'étirage en plusieurs étapes peut aider à répartir uniformément le matériau et à réduire le risque de variation d'épaisseur. Cette approche consiste à augmenter progressivement la profondeur de la pièce à l’aide d’une série de matrices de plus en plus petites.
- Paramètres de contrôle de dessin:Le réglage de la vitesse d'étirage, de la pression et de la lubrification peut aider à maintenir une distribution uniforme du matériau, en particulier pour les étirages plus profonds.
- Préchauffage du matériau:Chauffer légèrement le matériau avant l'emboutissage profond peut améliorer sa ductilité et sa formabilité, permettant une épaisseur de paroi plus uniforme sur toute la pièce.
3. Usure des matrices et coûts d'outillage
Challenge
Les matrices et les poinçons utilisés dans l'emboutissage profond des métaux sont sujets à l'usure en raison des forces et des pressions élevées impliquées dans le processus. Les coûts d’outillage peuvent être élevés et l’entretien ou le remplacement fréquent des matrices peuvent augmenter le coût global de production.
Solutions
- Utilisation de matériaux d'outillage plus durs:L'utilisation de matériaux d'outillage plus durables tels que le carbure ou l'acier rapide (HSS) peut prolonger considérablement la durée de vie des matrices et des poinçons.
- Revêtements d'outils:L'application de revêtements tels que le nitrure de titane (TiN) ou les revêtements en carbure peut réduire l'usure, améliorer la durée de vie des outils et réduire la fréquence de maintenance.
- Entretien régulier des outils:Les inspections et l’entretien programmés de l’outillage sont essentiels pour éviter une usure excessive pouvant entraîner des défauts dans les pièces produites. Garder les matrices et les poinçons affûtés et bien entretenus garantit des performances optimales.
4. Mauvaise finition de surface
Challenge
Les pièces embouties sont souvent sujettes à des imperfections de surface telles que des rayures, des bosses ou de l'oxydation. Ces imperfections sont problématiques, en particulier lorsque les pièces seront exposées à des applications grand public comme l’électronique ou la carrosserie automobile.
Solutions
Pour améliorer la finition de surface, l’application d’une lubrification appropriée pendant le processus d’emboutissage est essentielle, car elle réduit la friction et protège le matériau des dommages. De plus, le maintien de surfaces de matrice propres et lisses réduit les risques d’imperfections de surface. Des techniques de post-traitement telles que le polissage, le sablage ou l'application de revêtements protecteurs peuvent être utilisées pour améliorer encore la qualité de la surface. Pour certains matériaux, l’application d’un film protecteur pendant le processus d’étirage peut aider à réduire l’oxydation et les taches, en particulier lorsque l’on travaille avec des métaux sujets à la corrosion.
5. Coûts d'installation élevés
Challenge
L'emboutissage profond nécessite des matrices et des outils de précision, dont la conception, la fabrication et l'installation peuvent être coûteuses. Pour les séries de production en petits volumes, l’investissement initial dans l’outillage peut rendre le processus prohibitif.
Solutions
- Partage de matrices et matrices modulaires:Pour la production en petites séries ou en prototypes, les fabricants peuvent utiliser des matrices partagées ou modulaires qui peuvent être adaptées à différentes pièces, réduisant ainsi le coût de création de la matrice.
- Conception pour la manufacturabilité (DFM):Une collaboration précoce entre les ingénieurs concepteurs et les fabricants peut garantir que les pièces sont conçues en tenant compte de la fabricabilité. Cela réduit la complexité de l’outillage requis et diminue les coûts d’installation à long terme.
- Prototypage rapide :Des techniques comme l'impression 3D peuvent aider à créer des produits à faible coût. RÉPONSE prototypes du estampillage matrices et outillage, réduisant les coûts d'installation des nouvelles conceptions et raccourcissant les délais d'exécution.
6. Retour élastique
Challenge
Le retour élastique est la tendance du matériau à revenir partiellement à sa forme initiale après avoir été déformé. Cela se produit en raison de la récupération élastique du matériau, en particulier lorsqu'il est étiré au-delà de sa limite d'élasticité. Le retour élastique peut entraîner des imprécisions dimensionnelles dans la pièce finale, nécessitant des ajustements supplémentaires.
Solutions
- Surformation:L’une des méthodes les plus courantes pour compenser le retour élastique consiste à surformer légèrement la pièce. En poussant le matériau au-delà de la forme finale souhaitée pendant le processus d'étirage, le matériau peut revenir à la forme correcte lorsqu'il revient en arrière.
- Prédiction du retour élastique:Un logiciel de simulation avancé peut être utilisé pour prédire les effets du retour élastique pendant la phase de conception. En intégrant les effets du retour élastique dans la conception, les fabricants peuvent ajuster à l'avance les paramètres d'outillage et de formage pour réduire les erreurs.
- Choix des matériaux :L'utilisation de matériaux avec un module d'élasticité inférieur ou une limite d'élasticité supérieure peut aider à réduire la quantité de retour élastique, améliorant ainsi la précision dimensionnelle.
7. Complexité de la conception des outils et des matrices
Challenge
Pour les pièces très complexes, la conception de l'outillage et des matrices nécessaires à l'emboutissage profond peut devenir complexe et difficile. Les géométries complexes, telles que celles comportant plusieurs rayons, des contre-dépouilles ou des sections profondes, peuvent rendre la conception et la production des matrices plus difficiles.
Solutions
- Logiciel avancé de CAO/IAO:Les logiciels de conception assistée par ordinateur (CAO) et d'ingénierie assistée par ordinateur (IAO) permettent de simuler le processus d'emboutissage profond, aidant les concepteurs à anticiper les problèmes tels que les problèmes de flux de matériaux, les plis et le désalignement avant le début de la production réelle.
- Conception de matrice progressive:Les matrices progressives, qui utilisent une série d'étapes pour former progressivement la pièce, peuvent être utilisées pour des pièces aux caractéristiques plus complexes. Cette approche peut réduire la difficulté de conception des matrices et améliorer l’efficacité en automatisant le processus de production.
- Collaboration avec des experts en outillage:La collaboration avec des concepteurs et des ingénieurs d'outillage expérimentés peut aider à naviguer dans les complexités de la conception de matrices pour les pièces embouties en profondeur, garantissant que la conception répond à la fois aux exigences fonctionnelles et financières du projet.
Réflexions finales
Avec les progrès continus dans les matériaux, l’outillage et l’automatisation, l’emboutissage profond des métaux continue d’être une méthode de fabrication essentielle pour produire des composants durables et de haute précision. Sa capacité à combiner efficacité, rentabilité et qualité de produit supérieure en fait un procédé indispensable dans les applications industrielles modernes.