Preslenmiş Parça Üretiminde Hurda Oranları Nasıl Azaltılır?
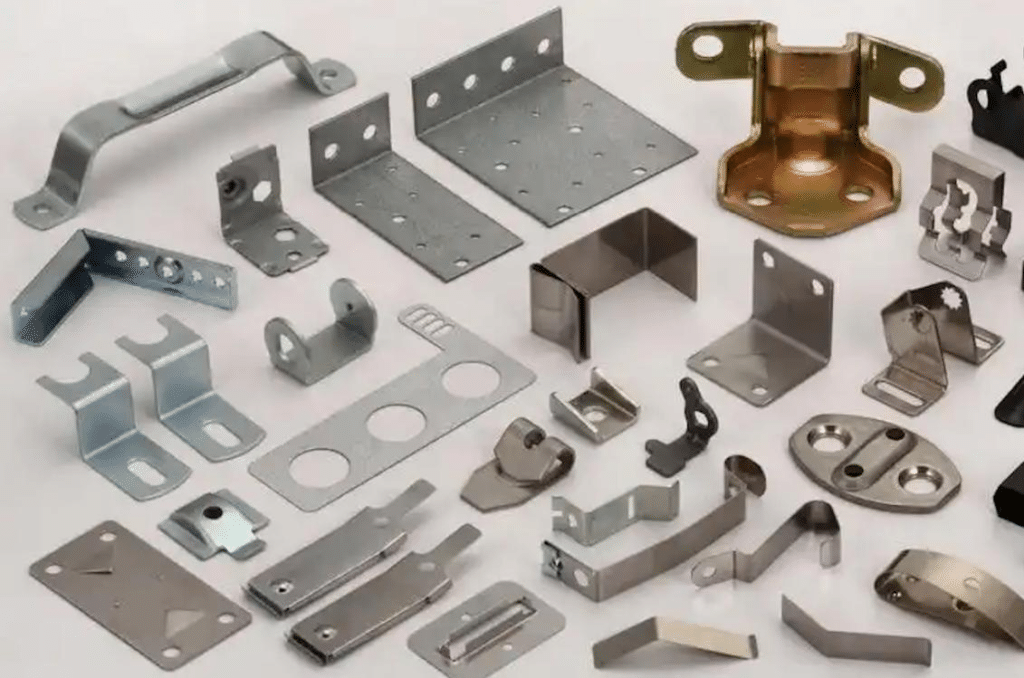
Hurda, presleme parçalarının üretim sürecinde birçok gizli maliyete yol açar . Bir parça reddedildiğinde, bu genellikle birden fazla şeyin boşa gittiği anlamına gelir. Malzeme kaybı olur. Pres çalışmaya devam eder. İnsanlar zaman harcar. Enerji kullanılır.
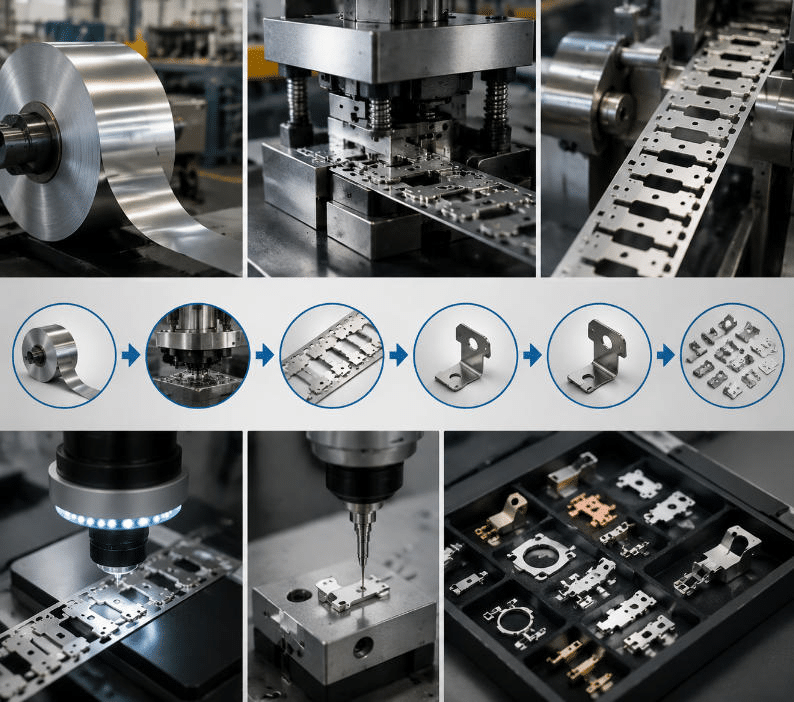
Hurda miktarını azaltmak, bitmiş parçalara hızlıca bakmakla ilgili değildir. Daha iyi yol, tüm presleme akışı boyunca kaliteyi yönetmektir. Malzeme seçimi ve kalıp şekillendirme ile başlayın. Ardından presleme işlemi sırasında kontrolü sürdürün. Sürecin ortasına kontroller ekleyin. Son muayene ile bitirin. Ana kusur nedenleri bulunduğunda ve önleyici adımlar belirlendiğinde, üreticiler istikrarlı üretimi korurken verimliliği artırabilirler.
İçindekiler
Hurda Oluşumunun Başlıca Nedenlerini Anlayın Damgalama Parçaları Üretiminde
İyileştirmelerden önce, üreticiler metal presleme parçalarının neden reddedildiğini belirlemelidir.
| Hurda Sebebi | Tipik Sorunlar | Damgalama Parçaları Üzerindeki Etki |
| Hammadde Varyasyonu | Tutarsız kalınlık, sertlik veya yüzey kalitesi | Çatlaklar, deformasyon, boyutsal değişim |
| Kötü Kalıp Tasarımı | Uygun olmayan şekillendirme geometrisi veya malzeme akışı | Kırışıklıklar, çatlaklar, eksik şekil |
| Yanlış Kalıp Boşluğu | Boşluk çok büyük veya çok küçük | Aşırı çapaklar, pürüzlü kenarlar, deformasyon |
| Takım Aşınması | Körelmiş zımbalar, aşınmış kesici kenarlar, hasarlı parçalar | Çapaklar, boyut hataları, tutarsız parçalar |
| Yanlış Basın Ayarları | Uygun olmayan strok, hız veya şekillendirme kuvveti | Deformasyon, eksik şekillendirme, boyutsal kusurlar |
| Besleme Hataları | Şerit konumunun veya besleme uzunluğunun yanlış olması | Yanlış hizalanmış delikler, boyut hataları, kalıp hasarı |
| Zayıf Yağlama | Yetersiz veya düzensiz yağlama | Çizikler, aşırı sürtünme, çatlaklar |
| Malzeme Yerleşimi Sorunları | Verimsiz şerit veya boş düzenleme | Aşırı malzeme israfı |
| Makine Hizalama Hatası | Pres veya kalıp hizalama sorunları | Düzensiz şekillendirme, erken takım aşınması, boyut farklılıkları |
| Yetersiz Denetim | Kusurlar çok geç keşfedildi. | Büyük miktarlarda kusurlu parça |
| Operatör Hataları | Yanlış kurulum veya tutarsız çalışma | Süreç istikrarsızlığı ve tekrarlanan hatalar |
| Süreç Varyasyonu | Boyutlarda veya şekillenme koşullarında kademeli değişiklikler | Artan kusur ve hurda oranları |
Kalıplama Parça Üretiminde Hurda Oranlarını Azaltmaya Yönelik Etkili Stratejiler
1. Hammadde Kalite Kontrolünü İyileştirin
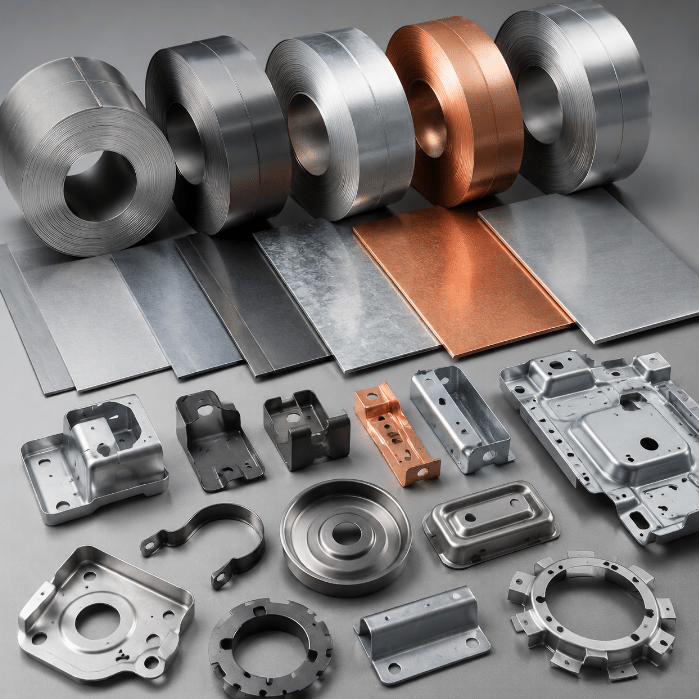
Ham madde fiyatlarındaki dalgalanmalar, presleme işlemlerinin istikrarsız hissettirmesinin yaygın bir nedenidir. Sac kalınlığı değişebilir. Sertlik ve çekme dayanımı değişebilir. Yüzey kalitesi de değişebilir. Bunların herhangi biri, parçanın nasıl kesileceğini ve şekillendirileceğini etkileyebilir.
Üretime başlamadan önce malzeme limitlerini net bir şekilde belirleyin. Gelen levhalar ve rulolar, hatta verilmeden önce kontrol edilmelidir. Kalınlık, yüzey durumu ve ürün ihtiyaçlarına uygun temel mekanik özellikler kontrol edilmelidir.
Giriş verileri tutarlı kaldığında, presleme düzeni de tutarlı kalır. Bu da metalin şekillendirme sırasında nasıl davrandığı konusunda daha az sürpriz yaşanması anlamına gelir.
2. Kalıp Tasarımını Optimize Etme
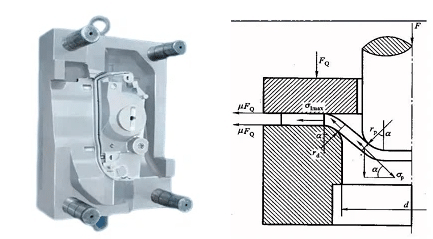
İyi tasarlanmış bir pres kalıbı, malzeme akışını yönlendirerek ve parçanın şeklini doğru tutarak hurda miktarını azaltmaya yardımcı olur. Kalıp doğru değilse, gerilim çok fazla artabilir. Deformasyon düzensiz hale gelebilir. Kırışıklıklar, çatlaklar veya şekil hataları ortaya çıkabilir. Boyutlar da hedef değerlerden sapabilir.
Kalıp işlerinde mühendisler metal özelliklerini, parça şeklini, şekillendirme sırasını, kesme boşluğunu, bükme yarıçapını ve malzemenin kalıp içinden nasıl geçtiğini dikkate almalıdır. Şekillendirilmesi zor parçalar için simülasyon, nihai kalıp üretilmeden önce olası sorunlu noktaları belirleyebilir.
İlerlemeli kalıplar için , verimli bir şerit düzeni ve şeridi konumlandırmanın istikrarlı bir yolunu planlayın. İyi yapıldığında, kalıp tasarımı ürün kalitesini artırabilir, malzemeyi daha iyi kullanabilir ve verimliliği iyileştirebilir.
3. Malzeme Kullanımını Optimize Edin
Her hurda parçası arızalı bir parçadan kaynaklanmaz. Bazı hurdalar, işlenmemiş parçanın etrafında veya ayrılmış parçalar arasında kullanılmadan duran malzemelerdir.
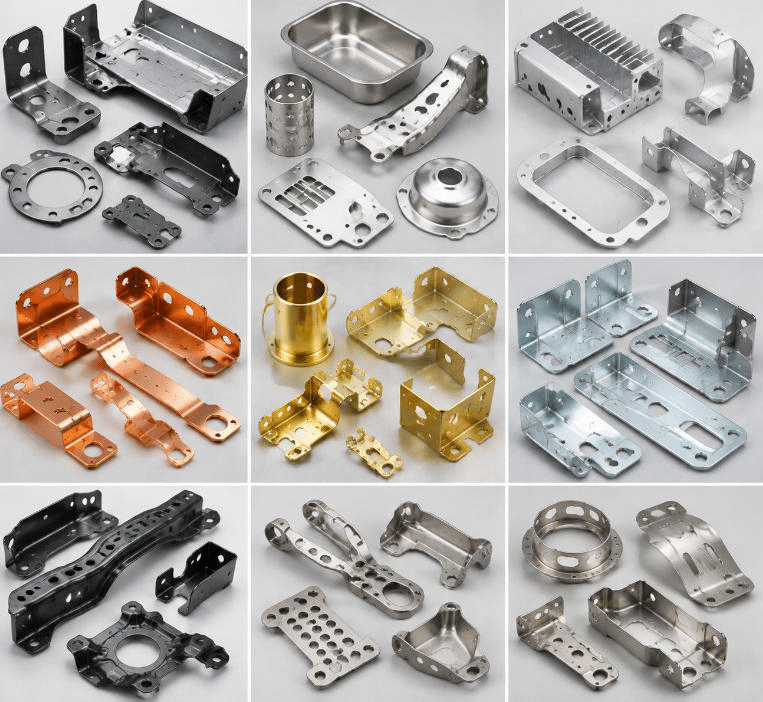
Yüksek hassasiyetli preslenmiş parçaların her bir levha veya ruloya sığması için şerit yerleşimi veya yerleştirme üzerinde çalışın . Mühendisler parça yönünü, aralığını, taşıyıcı genişliğini ve kesme yolunu inceleyebilirler. Amaç, süreci olumsuz etkilemeden ekstra malzeme kaybını azaltmaktır.
Yüksek hacimli metal presleme işlemlerinde , malzeme kullanımındaki küçük bir tasarruf bile tüm üretim sürecinde hızla büyük bir fark yaratabilir.
4. Kalıp boşluğunu doğru şekilde koruyun.
Zımba ile kalıp arasındaki uygun mesafe, temiz kesim ve istikrarlı damgalama için çok önemlidir. Mesafe çok büyükse, çapaklar oluşabilir ve kenarlar pürüzlü görünebilir. Mesafe çok küçükse, iş daha fazla kuvvet gerektirebilir ve alet daha hızlı aşınabilir.
Doğru boşluk, metal türüne, metal kalınlığına ve damgalama işlemine göre değişir. Her üretici, ürünleri için net boşluk hedefleri belirlemelidir. Takım durumu, yalnızca sorunlar ortaya çıktığında değil, düzenli olarak kontrol edilmelidir.
Aradaki mesafeyi aynı tutmak, kesim kalitesini artırabilir, parça boyutlarını iyileştirebilir ve takım ömrünü uzatabilir. Ayrıca, kusurlardan kaynaklanan hurda miktarını da azaltır.
5. Kontrol Basıncı Parametreleri
Pres hızı, strok, tonaj, şekillendirme kuvveti, ilerleme uzunluğu ve diğer ayarlar, presleme sonuçlarını değiştirebilir. Ayarlar yanlışsa, şekillendirme çok erken durabilir. Parçalar yanlış şekilde deforme olabilir, çatlayabilir veya boyut hataları oluşabilir.
Üreticiler, her parça ve kalıp seti için sabit ayar değerlerini kaydetmelidir. Üretim sırasında operatörler, kaydedilen ayar değerlerini kullanmalı ve rastgele değişikliklerden kaçınmalıdır.
Mümkün olduğunda, makine monitörleri pres kuvvetini ve strok davranışını ve diğer önemli unsurları izleyebilir. Değerler anormal bir şekilde değişirse, ekipler bunu erken fark edebilir. Bu, uzun süreli hatalı parça üretimini önleyebilir.
6. Alet Bakımını Güçlendirin
Üretim döngülerinin ardından pres kalıpları zamanla aşınır . Aşınmış bir zımba, körelmiş kesici kenar, hasarlı kılavuz parçalar veya pürüzlü şekillendirme alanları, kusur oranlarını artırabilir. Bu durum, özellikle bakım planı uygulanmadığı takdirde ortaya çıkar.
Planlı bakım, tamamen arıza olmasını beklemekten daha iyi sonuç verir. Ayrıca, birçok arızalı parça üretildikten sonra sorunu keşfetmekten daha güvenlidir. Üretim döngüsü sayısına, ölçülen takım durumuna ve geçmiş aşınma eğilimlerine göre bakım planları oluşturulabilir.
Kalıpları sık sık temizleyin, doğru yağlayıcıyı ekleyin, önemli parçaları kontrol edin, gerektiğinde bileyin ve aşınmış parçaları değiştirin. Bu, kalıpların çalışma sırasında stabil kalmasına ve beklenmedik hurda oluşumunun azalmasına yardımcı olur.
7. Malzeme Besleme Doğruluğunu İyileştirin
İlerlemeli hatlarda ve otomatik presleme işlemlerinde doğru besleme çok önemlidir. Yanlış besleme uzunluğu veya kötü malzeme yerleşimi, delik kaymasına, boyut sorunlarına, kötü şekillendirmeye ve hatta kalıp hasarına yol açabilir.
Üreticiler, besleyicileri, kılavuzları, sensörleri, pilot pimleri ve yerleştirme parçalarını düzenli olarak kontrol etmelidir. Bazı tesisler, besleme hatalarını tespit etmek için otomatik kontroller de kullanabilir. Bir hata bulunursa, çok fazla malzeme israf edilmeden üretim durdurulabilir.
Besleme sabit kaldığında, her damgalama adımı doğru konuma iner.
8. İlk parça ve süreç içi denetimi kullanın.
Sadece son partiler kontrol edilirse, kusurlar çok uzun süre fark edilmeyebilir. İlk parti kontrolü, pres ve kalıp ayarlarının doğruluğunu erkenden teyit etme fırsatı verir.
Üretim devam ederken periyodik veya sürekli kontroller yapın. Ana boyutları, delik konumlarını, şekillendirme yüksekliğini, çapak miktarını, yüzey görünümünü ve diğer önemli unsurları takip edin.
Hızlı ve yüksek hacimli işler için, görüntüleme sistemleri ve sensörler, üretim hattı çalışırken parçaları kontrol edebilir. Bu, canlı kalite takibini destekler. Sorunlar erken aşamada ortaya çıktığında, ekipler büyük bir hurda yığınına dönüşmeden önce sorunun nedenini düzeltebilir.
9. İstatistiksel Proses Kontrolünü Uygulayın
İstatistiksel Proses Kontrolü (SPC), bir prosesteki yavaş değişimleri yakalamaya yardımcı olabilir. Amaç, parçalar henüz spesifikasyonlara uygunken sorunları tespit etmektir.
Kontrol çizelgeleri sayesinde, tesisler önemli boyutları ve proses faktörlerini takip edebilir. Örneğin, boyutlardaki kademeli bir değişiklik, kalıp aşınmasına, malzemedeki varyasyona veya dengesiz bir makineye işaret edebilir.
İstatistiksel Proses Kontrolü (SPC), kalite kontrolünü üretim hattının sonundaki kontrollerden süreç kontrolüne kaydırır. Özellikle küçük değişikliklerin aynı anda birçok parçayı etkileyebildiği yüksek hızlı presleme işlemlerine çok uygundur.
10 İşletme Prosedürlerini Standartlaştırın
Çalışanlar arasındaki farklı kurulumlar ve yöntemler, süreçte ek varyasyonlara neden olabilir. Prosedürler standart olduğunda, temel üretim adımları bir vardiyadan diğerine aynı kalır.
İş talimatlarında, malzemenin nasıl yükleneceği, kalıpların nasıl takılacağı, pres parametrelerinin nasıl ayarlanacağı ve yağlama adımlarının nasıl izleneceği ayrıntılı olarak açıklanmalıdır. Ayrıca ilk parça kontrolleri, numune alma sıklığı ve anormal durumlar ortaya çıktığında ne yapılması gerektiği de ele alınmalıdır.
Eğitim, kusurları tespit etmeye ve temel sorun gidermeye de odaklanmalıdır. Yetenekli operatörler, küçük bir sorunun büyük bir hurda kaynağına dönüşmesinden önce genellikle erken belirtileri yakalarlar.
11 Departmanlar Arasındaki İletişimi Geliştirin
Hurda miktarının azaltılması sadece üretime özgü değildir. Mühendislik, kalıp, kalite, bakım, satın alma ve üretim ekiplerinin tümü presleme sonuçlarını etkiler.
Bir hata sürekli tekrar ediyorsa, sorunun kök nedenini bulmak ve düzeltici adımlar üzerinde anlaşmak için ilgili gruplar bir araya gelmelidir. Örneğin, bir boyut sorunu için takım mühendislerinden, makine operatörlerinden, kalite mühendislerinden ve bakım personelinden görüş alınması gerekebilir.
Ekipler üretim ve kalite verilerini paylaştığında, tekrarlanan hataları tespit etmek daha kolay olur. Ayrıca aynı sorunun diğer üretim hatlarında da ortaya çıkmasını önlemeye yardımcı olur.
Kalıplama Parça Üretiminde Hurda Oranlarını Azaltmaya Yönelik Sürekli İyileştirme
Hurda miktarını azaltma, tek seferlik bir çaba değil, sürekli bir iyileştirme süreci olarak ele alınmalıdır. Tesisler, toplam hurda oranı ve her bir kusur türü için net hedefler belirleyebilirler.
Değişiklik yapıldıktan sonra sonuçları takip edin. Azaltmanın sadece kısa bir süre için değil, kalıcı olduğunu doğrulayın. Bir yöntem işe yarıyorsa, onu standart uygulama haline getirin ve diğer benzer damgalama işlerinde de uygulayın.
Sürekli iyileştirme, yağlama ayarı veya besleyici ayarlarının değiştirilmesi gibi küçük adımlar anlamına gelebileceği gibi, yeni takımlar, otomasyon, denetim sistemleri veya süreç izleme teknolojisi gibi daha büyük adımlar anlamına da gelebilir.
Final Kelimeler
Presleme parçaları üretiminde hurda oranlarını düşürmek, hem ekipman hem de proses koşullarını ele alan kapsamlı bir yaklaşım gerektirir. İyi bir başlangıç stoğu önemlidir. Kalıp tasarımı doğru olmalıdır. Malzemenin iyi kullanılması da yardımcı olur. Boşluk doğru ayarlanmalıdır. Presin ayarları istikrarlı olmalıdır. Takımlar, sorun çıkmadan önce kontrol edilmeli ve bakımı yapılmalıdır. Besleme de güvenilir olmalıdır.
İşin yapılışını izlemek de faydalıdır. İşlem sırasında yapılan denetim, sorunları daha erken tespit etmeyi sağlar. İstatistiksel süreç kontrolü, sapmaları belirleyebilir. Standart iş talimatları, sonuçların tekrarlanabilir olmasını sağlar. Hurda incelemesi, aynı kusurların tekrar ortaya çıkmaması için açık ve adım adım bir şekilde yapılmalıdır.
Parça üreticileri, kusurlar ortaya çıktıktan sonra bunların peşine düşmekten vazgeçtiklerinde, genellikle daha az malzeme israf ederler. Üretim genellikle daha sorunsuz ilerler. Takım ömrü uzar. Parça kalitesi daha tutarlı olur. Sonuç olarak, toplam üretim maliyeti düşebilir.