İleri Malzemelerin CNC İşlemesinde Teknikler ve Zorluklar: Yenilik ve Hassasiyet Arasındaki Karmaşık Dans
Kompozitler, titanyum alaşımları ve seramikler gibi en yeni malzemelerin CNC ile işlenmesine olan ihtiyaç, teknolojiyle birlikte artmaktadır. Bu makale, bu en yeni malzemelerin CNC ile işlenmesi sırasında kullanılan yöntemleri ve karşılaşılan zorlukları inceleyerek, yenilik ve hassasiyet arasındaki karmaşık ilişkiyi vurgulamaktadır.
İleri Malzemelerin CNC İşlemesinde Temel Teknikler
İleri malzemelerin CNC işlenmesi, hassasiyet, verimlilik ve kaliteyi elde etmek için gelişmiş bir teknik seti gerektirir.
1. Yüksek Hızlı İşleme (HSM)
Yüksek hızlı işlemede kesici takımların daha hızlı ilerleme hızlarında çalışması zorunludur. Gelişmiş malzemelerle çalışıldığında bu yöntem özellikle faydalıdır çünkü ısı oluşumunu azaltır, malzeme kaldırma oranlarını iyileştirir ve takım ömrünü uzatır. Performansı en üst düzeye çıkarmak için HSM'nin işleme parametreleri üzerinde tam kontrole ihtiyacı vardır.

2. Takım Malzemesi Seçimi
Gelişmiş malzemelerin CNC ile işlenmesinde, kesici takım malzemesinin seçimi çok önemlidir . Seramik, karbür ve kübik bor nitrür (CBN) gibi malzemelerden yapılan takımlar, olağanüstü sertlikleri ve aşınmaya karşı dirençleri nedeniyle sıklıkla kullanılır. Kullanım ömrü ve verimlilik için, takım malzemesinin işlenen gelişmiş malzemenin benzersiz özellikleriyle uyumlu olması gerekir.
3. Gelişmiş Kaplamalar
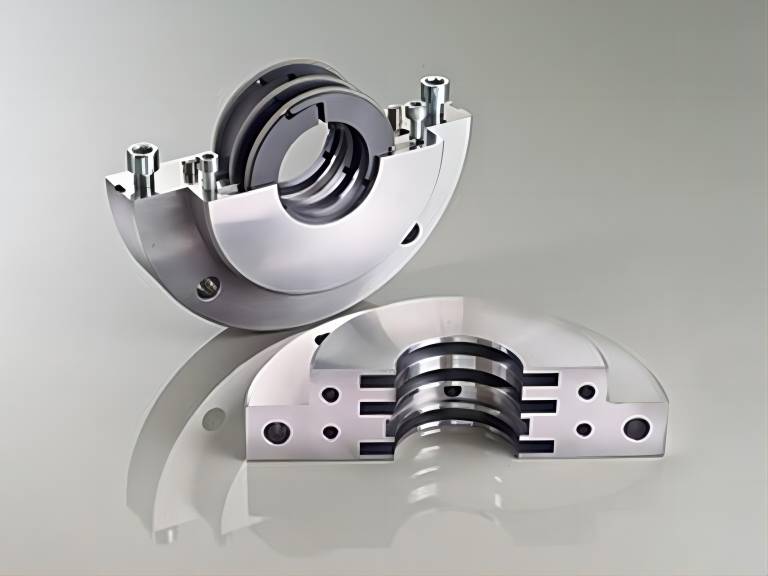
Kaplamalı kesici takımlar sertliği artırdığı, sürtünmeyi azalttığı ve aşınma direncini iyileştirdiği için daha iyi performans gösterir. CNC işlemede performansı artırmak ve kesici takım ömrünü uzatmak amacıyla elmas benzeri karbon, titanyum nitrür ve titanyum alüminyum nitrür gibi kaplamalar kullanılmaktadır.
4. Soğutma ve Yağlama Stratejileri
Karmaşık malzemelerin işlenmesinde, ısı hasarını önlemek ve boyutsal doğruluğu korumak için etkili soğutma esastır. Isıyı yönetmek için takım içi soğutma sıvısı dağıtım sistemleri ve Minimum Miktarda Yağlama (MQL) sistemleri kullanılır. Özellikle MQL, kullanılan soğutma sıvısı miktarını en aza indirerek atık miktarını ve çevresel etkiyi azaltıyor.
5. Titreşim Sönümleme Teknikleri
İşleme sırasında oluşan titreşimler, takımın sapmasına, yüzey kalitesinin düşmesine ve takımın aşınmasının artmasına neden olabilir. Titreşim sönümleyici takım tutucuların kullanılması ve işleme parametrelerinin optimize edilmesi gibi sönümleme teknikleri, titreşimleri en aza indirmeye ve işleme sürecinin istikrarını sağlamaya yardımcı olur.
6. Uyarlanabilir İşleme
Uyarlamalı işleme, işleme koşullarının gerçek zamanlı olarak izlenmesini ve anında ayarlamalar yapılmasını içerir. İşleme sistemine yerleştirilen sensörler, kesme kuvvetleri, sıcaklıklar ve takım aşınması hakkında veri sağlayarak performansı optimize etmek için dinamik ayarlamalar yapılmasına olanak tanır. Bu teknik özellikle malzeme özelliklerindeki değişikliklerin giderilmesinde faydalıdır.
7. Trokoidal Freze
Dinamik frezeleme olarak da bilinen trokoidal frezeleme, geleneksel doğrusal yollar yerine dairesel takım yollarının kullanılmasını içerir. Bu teknik, takım aşınmasını, ısı oluşumunu ve kesme kuvvetlerini azaltır. Özellikle sert veya kırılgan malzemelerin işlenmesinde kesici takımın daha tutarlı bir şekilde kavramasını sağladığı için oldukça etkilidir.
8. Çok Eksenli İşleme
Çok eksenli CNC işleme sayesinde kesici takımın çeşitli yönlerde hareket ettirilebilmesi, daha fazla esneklik ve hassasiyet sağlar . Birçok kurulum ihtiyacını azaltmak ve genel doğruluğu artırmak için, karmaşık geometriler ve hassas parça özellikleri için sıklıkla 5 eksenli ve 6 eksenli işleme merkezleri kullanılır.

9. Takımyolu Optimizasyonu
Takım yolunun optimize edilmesi, kesici takımın malzeme içerisinde izleyeceği rotanın stratejik olarak planlanmasını içerir. Verimli takım yolları, takım kavramasını en aza indirir, kesme kuvvetlerini azaltır ve genel işleme hızını artırır. CNC işleme için optimize edilmiş takım yolları oluşturmak amacıyla sıklıkla CAM (Bilgisayar Destekli Üretim) yazılımı kullanılır.
10 Hassas İş Tutma
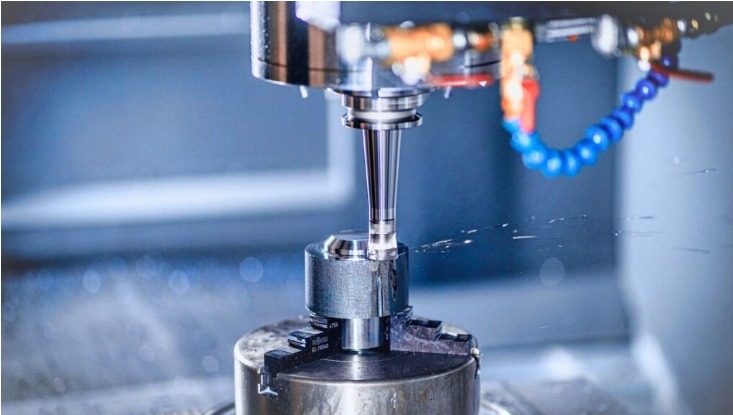
Hassas iş parçası bağlama sistemleri, işleme sırasında iş parçasının stabilitesini ve hassasiyetini garanti eder. Bu, gelişmiş malzemelerle çalışırken titreşimleri önlemek ve tutarlı işleme sonuçları sağlamak açısından kritik öneme sahiptir.
İleri Malzemelerin CNC İşlemesindeki Zorluklar
1. Takım Aşınması ve Kırılması
Gelişmiş malzemelerin sertliği, genellikle takım aşınmasının hızlanmasına ve bazı durumlarda takım kırılmasına neden olur. Üreticiler, kusurları önlemek ve ürün kalitesini korumak için CNC işleme sırasında kesici takımları dikkatlice seçmeli ve takım aşınma durumunu izlemelidir .
2. ısı üretimi
Aşırı ısının yol açtığı termal hasar, malzemenin özelliklerini değiştirebilir ve boyutsal hatalara neden olabilir. Karmaşık malzemelerin bütünlüğünün korunması, uygun soğutma yöntemleri ve kesme koşulları aracılığıyla ısının kontrol edilmesini gerektirir.
3. Malzeme Değişkenliği
Gelişmiş malzemeler, aynı parti içerisinde bile özelliklerde farklılıklar gösterebilir. Bu değişkenlik, takım ömrü, kesme hızları ve genel işleme tutarlılığı açısından zorluklara yol açmaktadır. Bu farklılıkların giderilmesinde adaptif işleme stratejileri büyük önem taşımaktadır.
4. Çevresel Etki
Soğutma ve yağlayıcıların kullanımı, işleme için gerekli olsa da çevre üzerinde olumsuz etkilere neden olabilir. Üreticiler için sorun, gerekli işleme kapasitesini korurken, atıkları ve bunların çevreye olan etkilerini en aza indirmek için bu süreçleri optimize etmektir.
5. Maliyet Hususları
Gelişmiş malzeme işleme, sıklıkla özel alet ve makinelerin kullanımını gerektirir ve bu da üretim maliyetini artırır. İleri malzemelerin CNC işlenmesinde hassasiyet ve maliyet etkinliği arasında denge kurmak devam eden bir zorluktur.

Sonuç
İleri malzemelerin CNC işlenmesi, teknolojik ustalık ve üretim hassasiyetinin bir araya gelmesini temsil eder. Şirketler malzeme biliminin sınırlarını zorladıkça bu malzemelerin işlenmesinde zorluklar ortaya çıkıyor. Bu engellerin aşılması, yöntem geliştirmede sürekli yenilikçilik halinin yanı sıra esnek yaklaşımların kullanılmasını da gerektirmektedir.