Damgalama İşleminin Özellikleri ve İşlemleri Nelerdir?
Damgalama İşlemi Nedir?
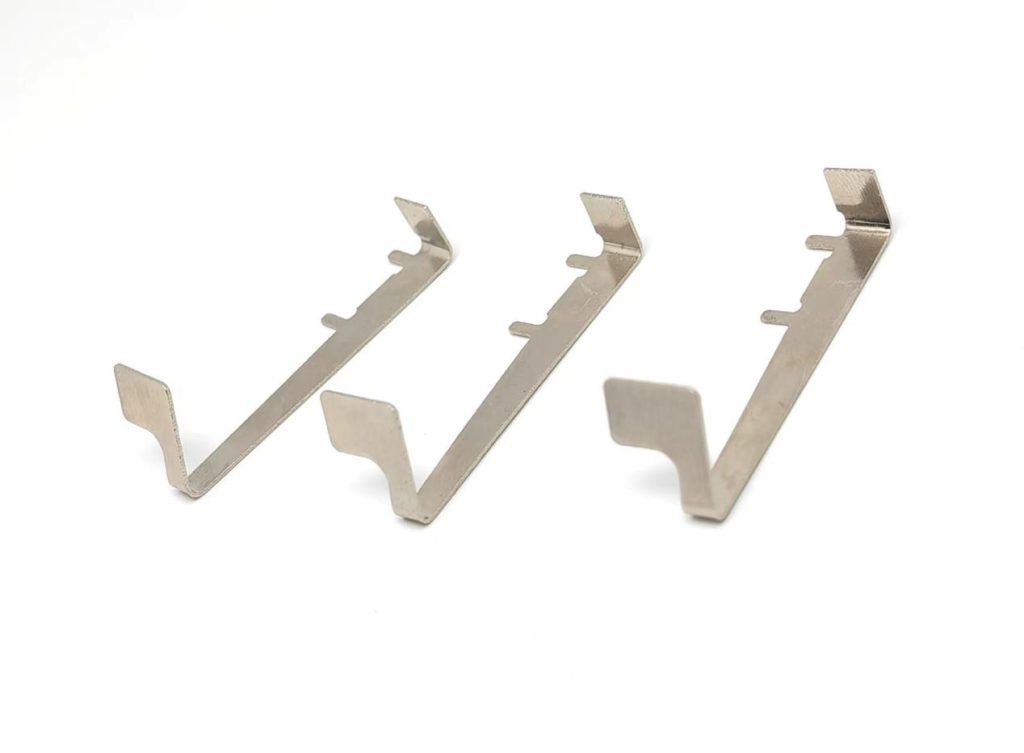
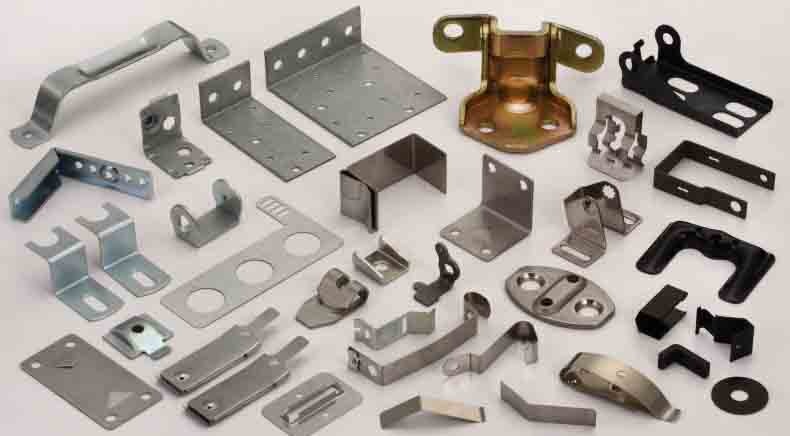
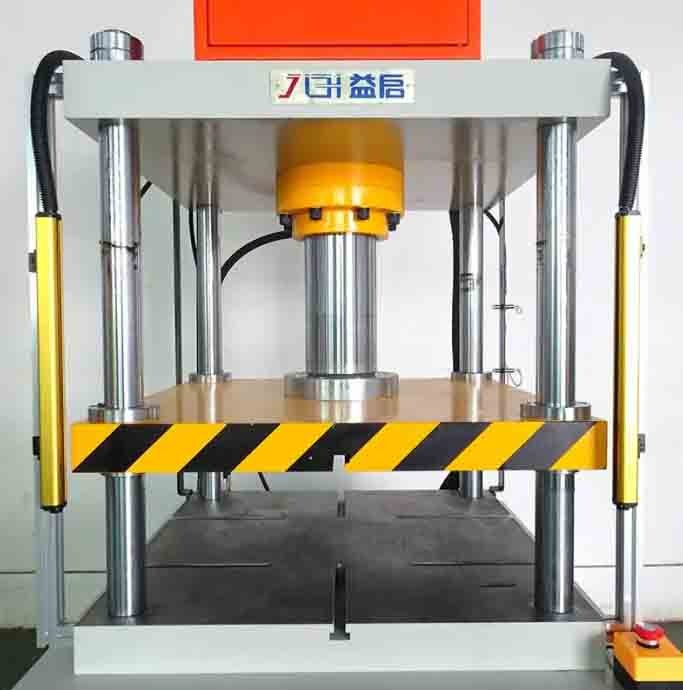
Damgalama işlemi, metalin plastik deformasyonuna dayanan bir metal işleme yöntemidir; damgalama kalıbı ve damgalama ekipmanı kullanılarak sac malzemeye basınç uygulanır, böylece sac malzeme plastik deformasyona uğrar veya ayrılır ve belirli bir şekil, boyut ve performansa sahip parçalar (damgalama parçaları) elde edilir.
Otomobil gövdesi üretim sürecinde, özellikle otomobil gövdesinin büyük kaplama parçalarında , presleme işlemi önemli bir rol oynar. Karmaşık şekilleri, büyük yapısal boyutları, bazılarının uzaydan eğimli yüzeyleri ve yüksek yüzey kalitesi gereksinimleri nedeniyle, bu parçaların üretiminde presleme işleme yöntemleri kullanılır. Kamyon kabini, ön sac metal parçaları, kargo panelleri, otomobilin çeşitli gövde kaplama parçaları ve otobüsün çeşitli şasileri neredeyse tamamen presleme yöntemiyle üretilir.

Damgalama İşleminin Özellikleri Nelerdir?
Damgalama, yüksek üretim verimliliği ve düşük malzeme tüketimi olan bir işleme yöntemidir. Damgalama işlemi, büyük miktarda parça üretimine uygun, mekanizasyon ve otomasyonu kolay, üretim verimliliği daha yüksek bir işlemdir. Aynı zamanda, damgalama üretimi sadece daha az atık ve sıfır atık üretimine ulaşmak için çabalamakla kalmayıp, bazı durumlarda köşeler olsa bile yedek malzemelerin tam olarak kullanılmasını da sağlayabilir.
- Operasyon süreci rahattır ve operatörün üst düzey beceriye sahip olmasını gerektirmez.
- Damgalama parçalarının genellikle mekanik işleme tabi tutulmasına gerek kalmaz, boyutsal doğruluk daha yüksektir.
- Damgalama parçaları iyi bir şekilde değiştirilebilir. Damgalama işleme stabilitesi daha iyidir, aynı partiden damgalama parçaları. Montaj ve ürün performansını etkilemeden birbirinin yerine kullanılabilir.
- Damgalama parçaları sac malzemeden üretildiği için yüzey kalitesi daha iyi olup, sonraki yüzey işlem prosesleri (örneğin elektrokaplama ve sprey boyama) için uygun koşullar sağlamaktadır.
- Damgalama işlemi ile yüksek mukavemetli, yüksek sertlikte ve hafif parçalar elde edilebilmektedir.
- Kalıplı damgalama parçalarının seri üretim maliyeti düşüktür.
- Damgalama, diğer metal işleme yöntemleriyle işlenmesi zor olan karmaşık şekillere sahip parçalar üretebilir.

Damgalama İşleminin Başlıca İşlemleri Nelerdir?
Gerçek üretimde damgalama, genellikle bir iş parçasına entegre edilmiş çeşitli işlemlerden oluşur. Kesme, bükme, kesme, germe, şişirme, döndürme ve düzeltme başlıca damgalama işlemleridir.
Kesme (Blanking): Malzemeleri ayırmak için bir kalıp kullanan temel bir presleme işlemidir. Doğrudan düz parçalar haline getirilebilir veya bükme, derin çekme ve şekillendirme gibi diğer presleme işlemleri için boş parçalar hazırlanabilir. Bu işlem, tüm presleme sürecinin bir parçasıdır.
Bükme: Sac metallerin, boru bağlantı parçalarının ve profillerin belirli bir açıya, eğriliğe ve şekle bükülmesiyle gerçekleştirilen plastik şekillendirme yöntemidir. Bükme, presleme parçalarının üretiminde yaygın olarak kullanılan ana işlemlerden biridir. Metal malzemelerin bükülmesi esasen elastik-plastik bir deformasyon işlemidir. Yük kaldırıldıktan sonra, iş parçası yönünde elastik geri kazanım deformasyonu gösterir ki buna geri yaylanma denir. Geri yaylanma, iş parçasının hassasiyetini etkiler ve bükme işleminde dikkate alınması gereken önemli bir teknolojidir.
Derin çekme: Derin çekme, kalıp kullanılarak düz bir levhanın açık, içi boş parçalara dönüştürülmesi işlemidir. Silindirik, kademeli, konik, küresel, kutu ve diğer düzensiz şekillere sahip ince duvarlı parçalar derin çekme işlemiyle üretilebilir. Diğer kalıplama işlemleriyle birleştirildiğinde, çok karmaşık şekillerde parçalar da üretilebilir.
Damgalama üretiminde çok çeşitli derin çekme parçaları bulunmaktadır. Geometrik şeklinin farklı özellikleri nedeniyle, deformasyon bölgesinin konumu, deformasyon özelliği, deformasyon dağılımı ve kütüğün her bir parçasının gerilme durumu ve dağılım yasası önemli, hatta esaslı farklılıklara sahiptir. Yani proses parametreleri ve yöntem belirleme sırası ile kalıp tasarım prensipleri ve yöntemleri aynı değildir.
Deformasyon mekaniğinin özelliklerine göre çeşitli derin çekme parçaları düz duvarlı döner gövde (silindirik parçalar), düz duvarlı dönmeyen gövde (kutu gövde), eğri yüzeyli döner gövde (kavisli şekilli parçalar) ve eğri yüzeyli dönmeyen gövde olarak ayrılabilir.
Gerdirme şekillendirme: Sac metal üzerine çekme kalıbı aracılığıyla gerilim uygulanarak, sac metalde düzensiz çekme gerilimi ve çekme gerinimi oluşturulması ve ardından sac metal ile çekme kalıbının yapıştırma yüzeyinin, çekme modeli yüzeyiyle tamamen birleşene kadar kademeli olarak genişlemesidir. Çekme işleminin uygulama nesnesi esas olarak belirli plastik malzemeden yapılmış, geniş yüzey alanına sahip, orta ve düzgün eğrilik değişimine sahip ve yüksek kalite gereksinimleri (doğru şekil, düzgün akış çizgisi, istikrarlı kalite) olan çift eğimli yüzeylerdir.
Çekme şekli çünkü işlemde kullanılan ekipman ve gereçler nispeten basit olduğundan maliyeti düşüktür, esnekliği büyüktür, ancak malzeme kullanım oranı ve verimliliği düşüktür.
Döndürme: Metalin döndürülmesi işlemidir. İşleme sürecinde, iş parçası döndürme kalıbıyla birlikte aktif olarak döner veya döndürme başlığı iş parçası ve döndürme kalıbı etrafında aktif olarak döner ve döndürme başlığı, çekirdek kalıp ve iş parçasına göre ilerleme yapar; bu da iş parçasının sürekli yerel deformasyona uğramasına ve istenen içi boş döner parçaların elde edilmesine neden olur.
Şekillendirme: Ürünün şeklinin, önceden belirlenmiş aşındırıcı alet kullanılarak ikincil olarak düzeltilmesidir. Esas olarak basınç düzlemi, yay ayağı vb. unsurlarda kendini gösterir. Malzemenin bir kısmı elastik olduğundan, tek seferde kalıplama kalitesi garanti edilemez; bu durumda yeniden işleme yöntemi kullanılır.
Kabartma: Sac metalin inceltilmesi ve yerel yüzey alanının artırılması için kalıp kullanılarak parça elde etme yöntemidir. Genellikle silindirik (veya boru şeklinde) sac genişletme ve düz sac germe şekillendirme yöntemleri kullanılır. Kabartma, rijit kalıpla kabartma, kauçukla kabartma ve hidrolik kabartma gibi farklı yöntemlerle gerçekleştirilebilir.
Flanşlama: İnce sac levhanın kenarını veya levha üzerindeki önceden hazırlanmış delik kenarının dar bant bölgesindeki malzemeyi, bir eğri veya düz çizgi boyunca dikey bir kenar haline getiren bir plastik işleme yöntemidir. Flanşlama esas olarak parçaların kenarını güçlendirmek, kesik kenarı gidermek ve parçaları diğer parçalarla birleştirme ve bağlantı parçaları veya karmaşık özel şekle ve makul alana sahip üç boyutlu parçalar haline getirmek ve parçaların rijitliğini artırmak için kullanılır. Bu nedenle, otomotiv, havacılık, uzay, elektronik ve ev aletleri gibi endüstriyel sektörlerde yaygın olarak kullanılmaktadır.
Büzme: Flanşsız, gerilmiş içi boş parçanın veya boru boşluğunun açık ucunun çapını küçültmek için kullanılan bir damgalama yöntemidir. Büzme işleminden önce ve sonra iş parçasının uç kısmındaki çap değişimi çok büyük olmamalıdır, aksi takdirde uç malzeme şiddetli sıkıştırma deformasyonu nedeniyle kırışacaktır. Bu nedenle, geniş çaplı bir parçadan dar çaplı bir parçaya geçişte genellikle birkaç kez büzme işlemi yapılması gerekir.

KENENG, müşterilerine presleme hizmetleri , kalıp yapımı ve seri parça üretimi sağlayabilir. Presleme parçaları yaptırmak istiyorsanız, lütfen KENENG ile iletişime geçin.