Was sind die Merkmale und Prozesse des Stanzprozesses?
Was ist ein Stanzprozess?
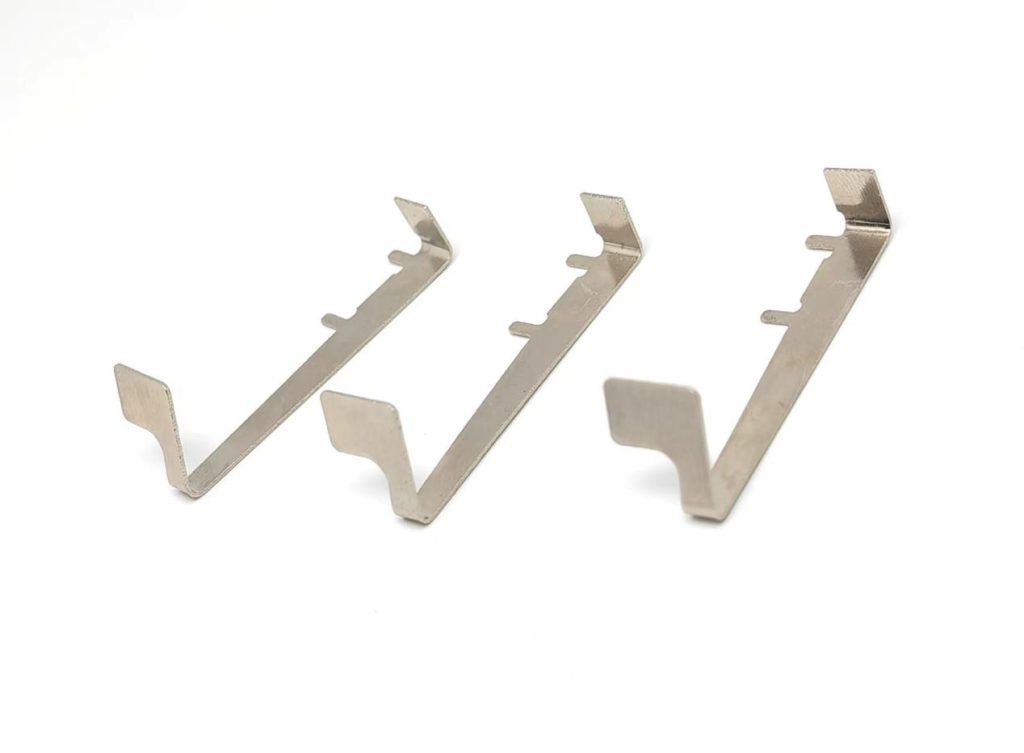
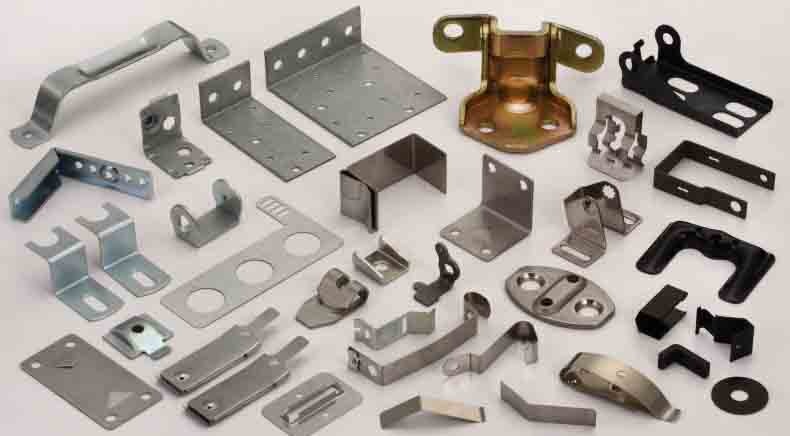
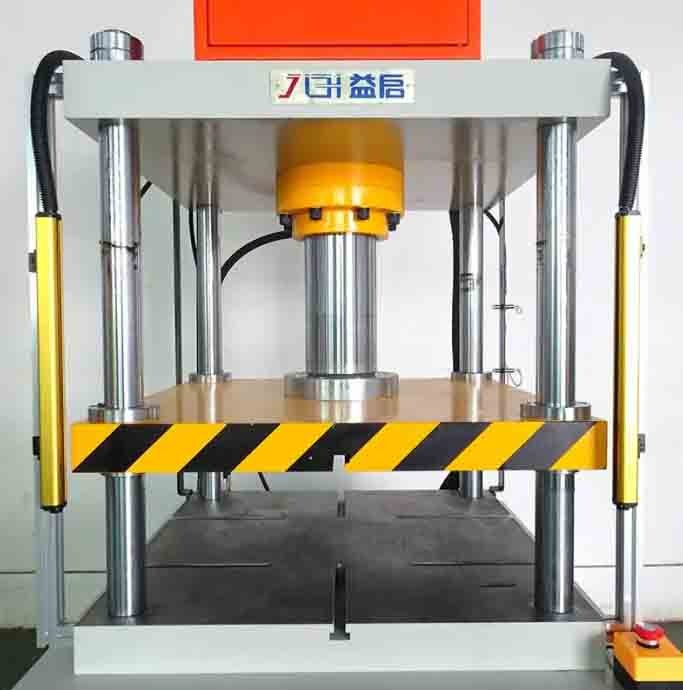
Das Stanzen ist ein Metallbearbeitungsverfahren, das auf der plastischen Verformung von Metall basiert. Mithilfe von Stanzformen und Stanzgeräten wird Druck auf das Blechmaterial ausgeübt, sodass dieses plastisch verformt oder getrennt wird, um so die Teile (Stanzteile) mit einer bestimmten Form, Größe und Eigenschaft zu erhalten.
Das Stanzverfahren spielt eine wichtige Rolle im Karosseriebau, insbesondere bei großen Karosserieteilen. Aufgrund ihrer komplexen Formen, großen Abmessungen, teils gekrümmten Oberflächen und der hohen Anforderungen an die Oberflächenqualität werden diese Teile im Stanzverfahren hergestellt. Lkw-Fahrerhäuser, Frontbleche, Ladeflächenverkleidungen, diverse Karosserieteile von Pkw und verschiedene Busrahmen werden nahezu alle durch Stanzen gefertigt.

Was sind die Merkmale des Stanzprozesses?
Stanzen ist ein Verarbeitungsverfahren mit hoher Produktionseffizienz und geringem Materialverbrauch. Das Stanzverfahren eignet sich für die Herstellung großer Mengen von Teilen, lässt sich leicht mechanisieren und automatisieren und weist eine höhere Produktionseffizienz auf. Gleichzeitig kann bei der Stanzproduktion nicht nur eine Reduzierung bzw. Vermeidung von Abfall angestrebt werden, sondern auch die volle Nutzung von Restmaterialien, selbst wenn in manchen Fällen Ecken vorhanden sind.
- Der Bedienungsvorgang ist bequem und erfordert vom Bediener keine besonderen Fähigkeiten.
- Stanzteile benötigen in der Regel keine mechanische Bearbeitung und weisen eine höhere Maßgenauigkeit auf.
- Die Stanzteile sind gut austauschbar. Die Stabilität der Stanzverarbeitung ist besser, es handelt sich um dieselbe Charge von Stanzteilen. Es kann austauschbar verwendet werden, ohne dass die Montage und die Produktleistung beeinträchtigt werden.
- Da die Stanzteile aus Blechmaterial bestehen, ist ihre Oberflächenqualität besser, was günstige Bedingungen für die nachfolgenden Oberflächenbehandlungsprozesse (wie Galvanisieren und Spritzlackieren) bietet.
- Durch Stanzverfahren können Teile mit hoher Festigkeit, hoher Steifigkeit und geringem Gewicht erzielt werden.
- Die Kosten für die Massenproduktion von Stanzteilen mit Matrize sind gering.
- Durch Stanzen können Teile mit komplexen Formen hergestellt werden, die mit anderen Metallverarbeitungsverfahren nur schwer zu bearbeiten sind.

Was sind die Hauptprozesse des Stanzprozesses?
In der eigentlichen Produktion handelt es sich beim Stanzen oft um eine in mehrere Prozesse integrierte Anwendung in einem Werkstück. Stanzen, Biegen, Scheren, Strecken, Ausbauchen, Drehen und Korrigieren sind die wichtigsten Stanzverfahren.
Stanzen: Es handelt sich um ein grundlegendes Stanzverfahren, bei dem mithilfe eines Werkzeugs Materialien getrennt werden. Dabei können direkt flache Teile hergestellt oder Rohlinge für weitere Stanzverfahren wie Biegen, Tiefziehen und Umformen vorbereitet werden.
Biegen: Ein Umformverfahren, bei dem Bleche, Rohrformstücke und Profile in einen bestimmten Winkel, eine bestimmte Krümmung und Form gebogen werden. Biegen ist eines der wichtigsten Verfahren in der Stanzteilefertigung. Das Biegen von Metallen ist im Wesentlichen ein elastisch-plastischer Verformungsprozess. Nach der Entlastung erfährt das Werkstück eine elastische Rückfederung. Diese Rückfederung beeinflusst die Präzision des Werkstücks und ist daher ein wichtiger Faktor, der beim Biegen berücksichtigt werden muss.
Tiefziehen: Beim Tiefziehen, auch Kalandern genannt, werden flache Rohlinge mithilfe eines Werkzeugs in Hohlkörper umgewandelt. Dünnwandige Teile mit zylindrischen, gestuften, konischen, sphärischen, kastenförmigen und anderen unregelmäßigen Formen lassen sich durch Tiefziehen herstellen. In Kombination mit anderen Stanzverfahren können auch sehr komplexe Teile gefertigt werden.
In der Stanzproduktion gibt es viele Arten von Tiefziehteilen. Aufgrund der unterschiedlichen Eigenschaften seiner geometrischen Form weisen die Position der Verformungszone, die Verformungseigenschaft, die Verformungsverteilung sowie der Spannungszustand und das Verteilungsgesetz jedes Teils des Knüppels erhebliche, sogar wesentliche Unterschiede auf. Daher sind die Prozessparameter und die Reihenfolge der Methodenbestimmung sowie die Prinzipien und Methoden der Matrizenkonstruktion nicht dieselben.
Entsprechend den Eigenschaften der Verformungsmechanik können verschiedene Tiefziehteile in geradwandige Rotationskörper (zylindrische Teile), geradwandige Nicht-Rotationskörper (Kastenkörper), Rotationskörper mit gekrümmter Oberfläche (Teile mit gekrümmter Form) und Nicht-Rotationskörper mit gekrümmter Oberfläche unterteilt werden.
Streckziehen: Dabei wird das Blech durch eine Zugform unter Spannung gesetzt, wodurch ungleichmäßige Zugspannungen und Dehnungen entstehen. Anschließend dehnen sich Blech und Formoberfläche allmählich aus, bis eine vollständige Verbindung mit der Formoberfläche entsteht. Das Streckziehen eignet sich vor allem für doppelwandige, gekrümmte Oberflächen aus Kunststoff mit großer Oberfläche, moderaten und gleichmäßigen Krümmungsänderungen und hohen Qualitätsanforderungen (formgenau, gleichmäßige Kontur, gleichbleibende Qualität).
Ziehform, da die verwendete Prozessausrüstung und -ausrüstung relativ einfach ist, sodass die Kosten niedrig und die Flexibilität groß sind, die Materialausnutzungsrate und Produktivität jedoch gering sind.
Drückwalzen: Es handelt sich um ein rotierendes Metallbearbeitungsverfahren. Beim Drückwalzen rotiert der Rohling aktiv mit der Drehmatrize, oder der Drückkopf rotiert aktiv um den Rohling und die Drehmatrize. Der Drückkopf bewegt sich relativ zur Drehmatrize und zum Rohling vor, wodurch der Rohling eine kontinuierliche lokale Verformung erfährt und die gewünschten hohlen Drehteile entstehen.
Formgebung: Hierbei handelt es sich um die nachträgliche Bearbeitung der Produktform mithilfe des vorgegebenen Schleifwerkzeugs. Dies zeigt sich hauptsächlich in der Druckfläche, dem Federfuß usw. Bei elastischen Materialien kann die Formqualität nicht gewährleistet werden; in diesem Fall ist eine Nachbearbeitung erforderlich.
Ausbeulen: Dies ist ein Bearbeitungsverfahren zur Herstellung von Bauteilen, bei dem Bleche mithilfe eines Werkzeugs gestreckt und die Oberfläche lokal vergrößert wird. Häufig werden zylindrische (oder rohrförmige) Blechzuschnitte aufgeweitet und flache Blechzuschnitte gestreckt. Das Ausbeulen kann durch verschiedene Verfahren erfolgen, z. B. durch Ausbeulen mit einem starren Werkzeug, durch Gummiausbeulen oder durch hydraulisches Ausbeulen.
Bördeln: Dies ist ein Verfahren der Kunststoffverarbeitung, bei dem die Kante eines dünnen Blechblocks oder das Material im schmalen Bereich einer vorgefertigten Bohrung entlang einer Kurve oder einer geraden Linie zu einer vertikalen Kante gebogen wird. Bördeln dient hauptsächlich der Kantenverstärkung von Bauteilen, dem Entfernen von Schnittkanten und der Herstellung von Montage- und Verbindungsteilen mit anderen Teilen oder dreidimensionalen Bauteilen mit komplexer Form und optimalem Platzbedarf. Dadurch wird die Steifigkeit der Bauteile erhöht. Aus diesem Grund findet das Verfahren breite Anwendung in der Automobil-, Luft- und Raumfahrt-, Elektronik- und Haushaltsgeräteindustrie sowie in weiteren Industriezweigen.
Schrumpfen: Dies ist ein Stanzverfahren zur Reduzierung des Durchmessers des offenen Endes eines gestreckten Hohlkörpers oder Rohrrohlings ohne Flansch. Die Durchmesseränderung des Werkstückendes vor und nach dem Schrumpfen sollte nicht zu groß sein, da das Material sonst aufgrund starker Kompressionsverformung Falten wirft. Daher ist es oft notwendig, den Halsdurchmesser von groß auf klein zu reduzieren und den Schrumpfvorgang mehrmals durchzuführen.

KENENG bietet Stanzdienstleistungen , Formenbau und die Serienfertigung von Teilen für seine Kunden an. Wenn Sie Stanzteile benötigen, kontaktieren Sie bitte KENENG.