Was ist der Wärmebehandlungsprozess?
Der Wärmebehandlungsprozess umfasst im Allgemeinen drei Prozesse: Erhitzen, Wärmespeicherung und Abkühlen. Aufgrund unterschiedlicher Prozesse wird es in Abschrecken, Anlassen, Normalisieren, Glühen usw. unterteilt.

Was ist Abschrecken?
Beim Abschrecken von Stahl wird dieser auf eine Temperatur oberhalb der kritischen Temperatur Ac3 (hypoeutektoider Stahl) bzw. Ac1 (hypereutektoider Stahl) erhitzt und für eine bestimmte Zeit gehalten, um eine vollständige oder teilweise Austenitisierung zu erreichen. Anschließend erfolgt die Wärmebehandlung zur Martensit- (oder Bainit-)Umwandlung durch schnelles Abkühlen unterhalb der Sintertemperatur Ms (oder isothermes Abkühlen nahe Ms) mit einer Abkühlgeschwindigkeit oberhalb der kritischen Abkühlgeschwindigkeit.
Die Lösungsbehandlung von Aluminiumlegierungen, Kupferlegierungen, Titanlegierungen, gehärtetem Glas und anderen Materialien oder der Wärmebehandlungsprozess mit schnellem Abkühlvorgang wird auch als Abschrecken bezeichnet.
Zweck des Abschreckens:
1. Verbessern Sie die mechanischen Eigenschaften von Metallprodukten oder -teilen. Zum Beispiel: Verbesserung der Härte und Verschleißfestigkeit von Werkzeugen, Lagern usw., Verbesserung der Elastizitätsgrenze von Federn, Verbesserung der umfassenden mechanischen Eigenschaften von Wellenteilen usw.
2. Verbessern Sie die Materialeigenschaften oder chemischen Eigenschaften einiger Spezialstähle. Beispielsweise die Verbesserung der Korrosionsbeständigkeit von Edelstahl, die Erhöhung des Permanentmagnetismus von Magnetstahl usw.
Hinweis: Beim Abschrecken und Abkühlen muss neben der sinnvollen Auswahl des Abschreckmediums auch auf die richtige Abschreckmethode geachtet werden. Zu den häufig verwendeten Abschreckmethoden gehören hauptsächlich das Abschrecken mit einer Flüssigkeit, das Abschrecken mit zwei Flüssigkeiten, das abgestufte Abschrecken, das isotherme Abschrecken und das lokale Abschrecken.
Welche Eigenschaften haben Stahlwerkstücke nach dem Abschrecken?
1. Es entstehen unausgeglichene (d. h. instabile) Strukturen wie Martensit, Bainit und Restaustenit.
2. Es besteht eine große innere Spannung.
3. Die mechanischen Eigenschaften können die Anforderungen nicht erfüllen. Daher werden Stahlwerkstücke im Allgemeinen nach dem Abschrecken angelassen.
Was ist Temperieren?
Anlassen ist ein Wärmebehandlungsverfahren, bei dem das abgeschreckte Metallprodukt oder -teil auf eine bestimmte Temperatur erhitzt, für eine bestimmte Zeit gehalten und anschließend auf eine bestimmte Weise abgekühlt wird. Das Anlassen erfolgt unmittelbar nach dem Abschrecken und ist üblicherweise der letzte Schritt der Wärmebehandlung des Werkstücks. Daher wird der kombinierte Prozess des Abschreckens und Anlassens als Endbehandlung bezeichnet.
Der Hauptzweck des Abschreckens und Anlassens ist:
1. Reduzieren Sie innere Spannungen und verringern Sie Sprödigkeit. In den abgeschreckten Teilen herrscht eine große Spannung und Sprödigkeit. Wenn sie nicht rechtzeitig angelassen werden, kommt es häufig zu Verformungen oder sogar Rissbildung.
2. 2. Passen Sie die mechanischen Eigenschaften des Werkstücks an. Nach dem Abschrecken weist das Werkstück eine hohe Härte und große Sprödigkeit auf. Um den unterschiedlichen Leistungsanforderungen verschiedener Werkstücke gerecht zu werden, können Härte, Festigkeit, Plastizität und Zähigkeit durch Anlassen eingestellt werden.
3. Stabile Werkstückgröße. Durch das Anlassen kann die metallografische Struktur stabilisiert werden, um sicherzustellen, dass im späteren Gebrauchsprozess keine Verformungen auftreten.
4. Verbessern Sie die Schneidleistung einiger legierter Stähle.
Die Funktion des Temperierens besteht darin:
1. Verbessern Sie die Stabilität der Struktur, sodass das Werkstück während des Gebrauchs keiner Gewebeumwandlung mehr unterliegt und die geometrische Größe und Leistung des Werkstücks stabil bleiben.
2. Beseitigen Sie innere Spannungen, um die Leistung des Werkstücks zu verbessern und die Geometrie des Werkstücks zu stabilisieren.
3. Passen Sie die mechanischen Eigenschaften des Stahls an die Anwendungsanforderungen an.
Der Grund für diese Effekte beim Anlassen liegt darin, dass bei steigender Temperatur die Atomaktivität zunimmt und die Atome von Eisen, Kohlenstoff und anderen Legierungselementen im Stahl schneller diffundieren und die Neuanordnung und Kombination der Atome bewirken können. Auf diese Weise wird die instabile, unausgeglichene Organisation schrittweise in eine stabile, ausgeglichene Organisation umgewandelt.
Mit der Entlastung innerer Spannungen geht bei steigender Temperatur auch eine Verringerung der Metallfestigkeit einher. Im Allgemeinen nehmen beim Anlassen von Stahl Härte und Festigkeit ab und die Plastizität nimmt zu. Je höher die Anlasstemperatur ist, desto stärker verändern sich diese mechanischen Eigenschaften. Einige legierte Stähle mit hohem Gehalt an Legierungselementen scheiden beim Anlassen in einem bestimmten Temperaturbereich einige feinkörnige Metallverbindungen aus, was die Festigkeit und Härte erhöht. Dieses Phänomen wird als Sekundärhärtung bezeichnet.
Was sind die Temperieranforderungen?
Werkstücke mit unterschiedlichen Einsatzzwecken sollten bei unterschiedlichen Temperaturen angelassen werden, um den Anforderungen im Einsatz gerecht zu werden.
1. Werkzeuge, Lager, Aufkohlungs- und Abschreckteile sowie Oberflächenabschreckteile werden üblicherweise bei einer niedrigen Temperatur unter 250 °C angelassen. Nach dem Anlassen bei niedriger Temperatur ändert sich die Härte nicht wesentlich, die innere Spannung nimmt ab und die Zähigkeit nimmt leicht zu.
2. Die Feder wird bei einer mittleren Temperatur von 350–500 °C angelassen, um eine höhere Elastizität und die erforderliche Zähigkeit zu erreichen.
3. Teile aus Baustahl mit mittlerem Kohlenstoffgehalt werden normalerweise bei hohen Temperaturen von 500–600 °C angelassen, um eine gute Kombination aus geeigneter Festigkeit und Zähigkeit zu erreichen.
Beim Anlassen von Stahl bei etwa 300 °C erhöht sich häufig seine Sprödigkeit. Dieses Phänomen wird als Anlasssprödigkeit erster Art bezeichnet. Generell sollte in diesem Temperaturbereich kein Anlassen durchgeführt werden. Einige Baustähle mit mittlerem Kohlenstoffgehalt werden außerdem leicht spröde, wenn sie nach dem Anlassen bei hohen Temperaturen langsam auf Raumtemperatur abgekühlt werden. Dieses Phänomen wird als zweite Art der Anlasssprödigkeit bezeichnet. Durch die Zugabe von Molybdän zum Stahl oder durch Abkühlen in Öl oder Wasser beim Anlassen kann die zweite Art der Anlasssprödigkeit verhindert werden. Diese Sprödigkeit kann durch erneutes Erhitzen des Stahls der zweiten Anlasssprödigkeitsart auf die ursprüngliche Anlasstemperatur beseitigt werden.
In der Produktion orientiert man sich dabei häufig an den Leistungsanforderungen des Werkstücks. Entsprechend der unterschiedlichen Heiztemperaturen wird das Anlassen in Niedertemperaturanlassen, Mitteltemperaturanlassen und Hochtemperaturanlassen unterteilt. Als Abschrecken und Anlassen wird der Wärmebehandlungsprozess bezeichnet, der Abschrecken und anschließendes Hochtemperaturtempern kombiniert und gleichzeitig eine hohe Festigkeit und gute plastische Zähigkeit aufweist.
1. Niedrigtemperaturtempern: 150–250 °C, M-Tempern, reduziert innere Spannungen und Sprödigkeit, verbessert die plastische Zähigkeit und sorgt für höhere Härte und Verschleißfestigkeit. Zur Herstellung von Messmitteln, Werkzeugen und Wälzlagern.
2. Anlassen bei mittlerer Temperatur: 350–500 °C, T-Anlassen, mit hoher Elastizität, gewisser Plastizität und Härte. Zur Herstellung von Federn, Schmiedegesenken usw.
3. Hochtemperaturtempern: 500–650 °C, S-Tempern, mit guten umfassenden mechanischen Eigenschaften. Wird zur Herstellung von Zahnrädern, Kurbelwellen usw. verwendet.
Was ist normalisierend?
Normalisieren ist ein Wärmebehandlungsverfahren, das die Zähigkeit von Stahl verbessert. Nachdem die Stahlbauteile auf 30–50 °C über der Ac3-Temperatur erhitzt wurden, werden sie eine Zeit lang gehalten und anschließend an der Luft abgekühlt.
Das Hauptmerkmal besteht darin, dass die Abkühlrate schneller als beim Glühen und niedriger als beim Abschrecken ist. Beim Normalisieren können die Kristallkörner des Stahls durch etwas schnelleres Abkühlen verfeinert werden. Dabei kann nicht nur eine zufriedenstellende Festigkeit erreicht werden, sondern auch die Zähigkeit (AKV-Wert) deutlich verbessert und die Rissneigung der Bauteile verringert werden.
Nachdem einige niedriglegierte warmgewalzte Stahlbleche, niedriglegierte Stahlschmiedeteile und Gussteile normalisiert wurden, können die umfassenden mechanischen Eigenschaften des Materials erheblich verbessert werden und auch die Schneidleistung wird verbessert.
Was sind Zweck und Nutzen der Normalisierung?

① Für hypoeutektoiden Stahl
Durch Normalisieren wird die überhitzte grobkörnige Struktur von Guss-, Schmiede- und Schweißteilen sowie die gebänderte Struktur von Walzmaterialien beseitigt.
Kornverfeinerung.
Kann als Vorwärmebehandlung vor dem Abschrecken verwendet werden.
② Für übereutektoiden Stahl
Durch Normalisieren kann netzartiger Sekundärzementit beseitigt und Perlit verfeinert werden. Es verbessert nicht nur die mechanischen Eigenschaften, sondern erleichtert auch das anschließende Weichglühen.
③ Für niedriggekohlten, tiefgezogenen dünnen Stahlblech
Durch Normalisieren kann freier Zementit an Korngrenzen entfernt werden, um die Tiefziehleistung zu verbessern.
④ Für niedriggekohlten Stahl und niedriggekohlten niedriglegierten Stahl
Durch die normalisierende Wärmebehandlung kann eine feinere Perlitflockenstruktur erreicht werden, die Härte kann auf HB140–190 erhöht werden, das Phänomen des „Klebens am Messer“ während des Schneidens kann vermieden werden und die Bearbeitbarkeit kann verbessert werden.
⑤ Bei mittelgekohltem Stahl ist Normalglühen wirtschaftlicher und bequemer, wenn sowohl Normalglühen als auch Glühen möglich sind.
Bei gewöhnlichem Baustahl mit mittlerem Kohlenstoffgehalt kann anstelle des Abschreckens und Hochtemperaturanlassens eine Normalisierung durchgeführt werden, wenn die mechanischen Eigenschaften nicht hoch sind. Es ist nicht nur einfach zu bedienen, sondern stabilisiert auch die Struktur und Größe des Stahls.
⑥ Durch Normalisieren bei hohen Temperaturen (150 bis 200 °C über Ac3) kann die Zusammensetzungsentmischung von Guss- und Schmiedeteilen aufgrund der hohen Diffusionsrate bei hohen Temperaturen verringert werden. Die groben Körner nach dem Normalisieren bei hohen Temperaturen können durch ein zweites Normalisieren bei niedrigerer Temperatur verfeinert werden.
⑦ Bei einigen in Dampfturbinen und Kesseln verwendeten niedrig- und mittelgekohlten Legierungsstählen wird häufig Normalglühen angewendet, um ein Bainitgefüge zu erzielen. Nach dem Anlassen bei hohen Temperaturen weisen sie bei einem Einsatzbereich von 400 bis 550 °C eine gute Kriechfestigkeit auf.
⑧ Außer bei Stahl wird das Normalisieren auch häufig bei der Wärmebehandlung von Sphäroguss eingesetzt. Es kann eine Perlitmatrix erhalten und die Festigkeit von Sphäroguss verbessert werden.
Da das Normalisieren durch Luftkühlung gekennzeichnet ist, wirken sich Umgebungstemperatur, Stapelmethode, Luftstrom und Werkstückgröße auf die Organisation und Leistung nach dem Normalisieren aus.
Das normalisierte Gefüge kann auch zur Klassifizierung von legiertem Stahl herangezogen werden . Üblicherweise werden legierte Stähle anhand ihres Gefüges, das durch Luftabkühlung nach Erhitzen einer Probe mit 25 mm Durchmesser auf 900 °C entsteht, in perlitischen, bainitischen, martensitischen und austenitischen Stahl unterteilt.
Was ist Glühen?
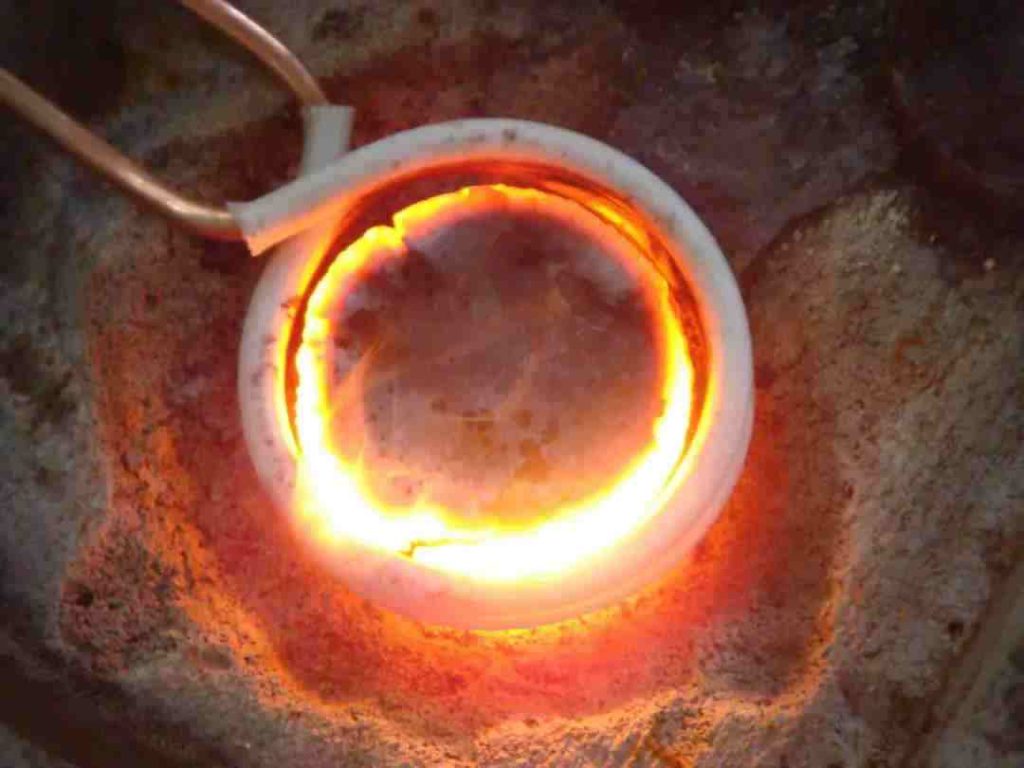
Beim Glühen handelt es sich um ein Wärmebehandlungsverfahren für Metalle, bei dem das Metall langsam auf eine bestimmte Temperatur erhitzt, ausreichend lange auf dieser Temperatur gehalten und anschließend mit einer geeigneten Geschwindigkeit abgekühlt wird.
Die Glühwärmebehandlung wird in vollständiges Glühen, unvollständiges Glühen und Spannungsarmglühen unterteilt. Die mechanischen Eigenschaften geglühter Werkstoffe können durch Zugversuche oder Härteprüfungen geprüft werden.
Viele Stähle werden im geglühten, wärmebehandelten Zustand geliefert und die Härte des Stahls kann mit einem Rockwell-Härteprüfgerät getestet werden, um die HRB-Härte zu ermitteln. Bei dünneren Stahlplatten, Stahlbändern und dünnwandigen Stahlrohren kann zur Ermittlung der HRT-Härte der Oberflächen-Rockwell-Härteprüfer verwendet werden.
Was ist der Zweck des Glühens?
1. Verbessern oder beseitigen Sie verschiedene strukturelle Defekte und Eigenspannungen, die beim Gießen, Schmieden, Walzen und Schweißen von Stahl entstehen, und verhindern Sie Verformungen und Risse im Werkstück.
2. Weichen Sie das Werkstück zum Schneiden auf.
3. Verfeinern Sie die Maserung und verbessern Sie die Struktur, um die mechanischen Eigenschaften des Werkstücks zu verbessern.
4. Bereiten Sie das Gewebe für die abschließende Wärmebehandlung (Abschrecken, Anlassen) vor.
Welche Glühverfahren werden üblicherweise verwendet?
1. Vollständig geglüht.
Es wird verwendet, um die grobe überhitzte Struktur mit schlechten mechanischen Eigenschaften nach dem Gießen, Schmieden und Schweißen von mittel- und kohlenstoffarmem Stahl zu verfeinern.
Erhitzen Sie das Werkstück auf eine Temperatur von 30–50 °C über der Temperatur, bei der sich der gesamte Ferrit in Austenit umwandelt, halten Sie diese Temperatur eine Zeit lang und kühlen Sie es dann langsam im Ofen ab. Während des Abkühlvorgangs wandelt sich der Austenit erneut um, wodurch die Stahlstruktur dünner werden kann.
2. Sphäroidisierendes Glühen
Es wird verwendet, um die hohe Härte von Werkzeugstahl und Lagerstahl nach dem Schmieden zu reduzieren.
Das Werkstück wird auf 20–40 °C über die Temperatur erhitzt, bei der der Stahl beginnt, Austenit zu bilden, und dann nach der Wärmekonservierung langsam abgekühlt. Beim Abkühlen verformt sich der lamellare Zementit im Perlit zu einer Kugel, wodurch die Härte abnimmt.
3. Isothermes Glühen.
Es wird verwendet, um die hohe Härte einiger legierter Baustähle mit hohem Nickel- und Chromgehalt zum Schneiden zu reduzieren.
Im Allgemeinen wird es zunächst relativ schnell auf die instabilste Temperatur des Austenits abgekühlt. Der Austenit wird dann für eine angemessene Zeit in Tortenit oder Sorbit umgewandelt, wodurch die Härte verringert werden kann.
4. Rekristallisationsglühen.
Es wird verwendet, um das Härtungsphänomen (Zunahme der Härte und Abnahme der Plastizität) von Metalldrähten und -blechen beim Kaltziehen und Kaltwalzen zu beseitigen.
Die Erwärmungstemperatur liegt im Allgemeinen 50 bis 150 °C unterhalb der Temperatur, bei der der Stahl beginnt, Austenit zu bilden. Nur so kann der Kaltverfestigungseffekt aufgehoben werden und das Metall wird weicher.
5. Graphitisierungsglühen.
Es wird verwendet, um aus Gusseisen mit einem hohen Zementitanteil Temperguss mit guter Plastizität herzustellen.
Der Prozessablauf besteht darin, den Guss auf etwa 950 °C zu erhitzen, ihn für einen bestimmten Zeitraum auf dieser Temperatur zu halten und ihn dann richtig abzukühlen, um den Zementit zu zersetzen und flockigen Graphit zu bilden.
6. Diffusionsglühen.
Es wird verwendet, um die chemische Zusammensetzung von Legierungsgussteilen zu homogenisieren und ihre Leistung zu verbessern.
Die Methode besteht darin, den Guss auf die höchstmögliche Temperatur zu erhitzen, ohne ihn zu schmelzen, ihn lange warm zu halten und ihn langsam abzukühlen, nachdem die Diffusion der verschiedenen Elemente in der Legierung dazu tendiert, sich gleichmäßig zu verteilen.
7. Spannungsarmglühen.
Es dient zum Abbau innerer Spannungen in Stahlguss- und Schweißteilen.
Bei Eisen- und Stahlprodukten liegt sie 100 bis 200 °C unter der Temperatur, bei der sich nach dem Erhitzen Austenit zu bilden beginnt, und die inneren Spannungen können durch Abkühlen an der Luft nach der Wärmekonservierung beseitigt werden.
Dieser Artikel beschreibt verschiedene Wärmebehandlungsverfahren. KENENG ist Hersteller von Befestigungselementen, Federn, Magneten und Batteriehaltern. Wir beherrschen diverse Fertigungs- , Wärmebehandlungs- und Oberflächenbehandlungsverfahren. Für weitere Informationen kontaktieren Sie uns bitte.